

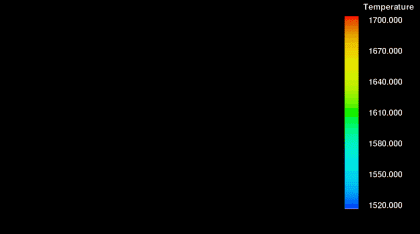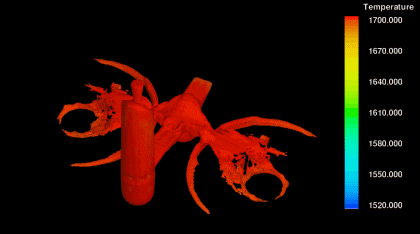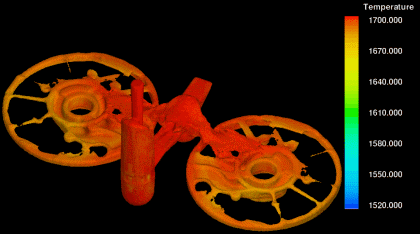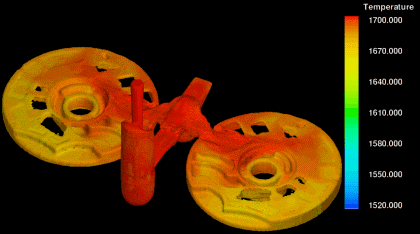
주조는 금속을 특정 요구 사항을 충족하는 액체 상태로 녹인 후 주형에 부어 냉각, 응고 및 세척하여 미리 정해진 형상, 크기와 성능을 갖춘 주물을 얻는 공정입니다.
주조의 역사적 발전
주조는 우리나라에서 6,000년 전까지 거슬러 올라가는 고대 제조 방법입니다. 산업 기술이 발전함에 따라 대형 주물의 품질은 제품의 품질에 직접적인 영향을 미칩니다. 따라서 주조는 기계 제조 산업에서 중요한 위치를 차지합니다. 주조 기술의 발전도 매우 빠르게 이루어졌으며, 특히 19세기 후반과 20세기 전반에는 저압 주조, 세라믹 주조, 연속 주조 등 많은 새로운 주조 방법이 등장했습니다. 이러한 방법은 20세기 후반에 개선되어 실제 생산에 적용되었습니다.

현재 주조 품질, 주조 정밀도, 주조 비용 및 주조 자동화에 대한 요구로 인해 주조 기술은 정밀화, 대형화, 고품질화, 자동화 및 청정화 방향으로 발전하고 있습니다. 예를 들어 우리나라는 최근 정밀 주조 기술, 연속 주조 기술, 특수 주조 기술, 주조 자동화 및 주조 성형 시뮬레이션 기술 분야에서 빠르게 발전하고 있습니다.
주조의 특징:

1. 주조 원료는 쉽게 구할 수 있고 생산 비용이 낮습니다. 다른 성형 공정과 비교하면 주조는 뚜렷한 장점이 있습니다.
2. 주조는 금속 액체 성형 공정이므로 매우 복잡한 형상, 특히 다양한 크기의 복잡한 내부 공동을 가진 소재 또는 부품을 생산할 수 있습니다.
3. 주물의 크기, 중량 및 생산 배치에는 제한이 없어 비교적 유연합니다.
4. 생산 비용이 낮고 자원이 절약되며 재료 이용률이 높아 널리 사용됩니다.
5. 주물의 기계적 성질은 동일한 화학 조성을 가진 단조품만큼 우수하지 않습니다.
6. 주조는 생산 공정이 많고 재료 투입량이 많기 때문에 관리가 제대로 이루어지지 않으면 주물 품질이 충분히 안정적이지 않고 불량률도 비교적 높습니다.
7. 작업 환경도 열악합니다.
주조의 장점과 단점
장점:
1) 복잡한 형상의 소재, 특히 각종 상자, 베드, 랙과 같이 내부 공동이 복잡한 부품을 생산할 수 있습니다.
2) 주조 생산은 적용 범위가 넓고 공정 유연성이 큽니다. 산업에서 일반적으로 사용되는 모든 금속 재료를 주조에 사용할 수 있습니다. 주물의 중량은 수 g에서 수백 t까지, 벽 두께는 0.5mm에서 약 1m까지 다양할 수 있습니다.
3) 주조 원료의 대부분은 쉽게 구할 수 있고 가격이 저렴하며 폐부품을 직접 사용할 수도 있어 주물 비용이 낮습니다.
단점:
1) 주조 조직은 치밀하지 않고 결정립이 거칠며, 내부에 수축공, 수축, 기공 및 기타 결함이 발생하기 쉽습니다. 따라서 주물의 기계적 성질, 특히 충격 인성은
동일한 재료의 단조품보다 낮습니다.
2) 주물의 품질은 충분히 안정적이지 않습니다.
분말 야금과 주조의 비교
둘 다 재료를 성형하는 기술이며, 그 차이는 주철과 세라믹의 차이와 유사합니다. 주조는 재료가 액체에서 고체로 상변화하는 것을 이용해 성형하고, 분말 야금은 고체 입자 사이의 저융점 재료를 이용해 성형합니다.
주조에서는 금속을 완전히 녹이지만 분말 야금에서는 그렇지 않습니다(재료의 일부만 녹음). 주조 금형은 분말 야금 금형보다 훨씬 크며 비용도 분말 야금 금형의 몇 배에서 10배에 이릅니다. 분말 야금은 금속 또는 금속 분말(또는 금속 분말과 비금속 분말의 혼합물)을 원료로 사용하여 성형 및 소결함으로써 금속 재료, 복합 재료 및 다양한 제품을 제조하는 공정 기술입니다. 주조의 본질은 액체 또는 반액체 금속을 고속으로 다이캐스팅 금형의 공동에 충전하고, 압력하에서 성형 및 응고하여 주물을 얻는 것입니다. 두 공정의 차이는 성형되는 금속의 상태와 재료가 공동을 채운 후의 온도 제어 방법이 서로 다르다는 점입니다.
분말 야금은 목적성이 있습니다. 즉 대부분의 난용성 금속과 그 화합물, 의사합금 및 다공성 재료는 분말 야금으로만 제조할 수 있습니다.
분말 야금 재료는 이용률과 생산 효율이 높습니다. 압축 성형된 소재는 최종 부품 크기로 압축되는 경우가 많기 때문에 후속 가공이 필요하지 않거나 거의 필요하지 않습니다. 일반적으로 분말 야금으로 제품을 생산할 때 금속 손실은 1%-5%에 불과하지만, 일반적인 용해 및 주조 방법을 사용하면 손실이 80%에 이를 수 있습니다.
분말 야금은 고순도 재료를 생산할 가능성이 있습니다. 분말 야금 공정은 용해 및 주조 방법과 다르므로 재료 생산 과정에서 이물질이 재료에 유입되지 않습니다. 또한 분말 야금 공정 자체가 비교적 간단하고 작업하기 쉽습니다.
공정 비교
분말 야금의 기본 공정
분말은 순수 금속 또는 합금, 비금속, 금속 화합물 및 기타 다양한 화합물일 수 있습니다. 두 번째 단계는 특정 성형 방법을 사용하여 첫 번째 단계에서 얻은 분말을 실제 조건에 따라 필요한 빌릿 형상으로 만드는 것입니다. 성형 방법에는 단순 압축, 등방압 성형, 압연, 압출, 폭발 성형 등이 포함됩니다. 마지막 단계는 빌릿의 소결입니다. 소결은 재료 주성분의 융점보다 낮은 온도에서 진행되며, 이를 통해 재료와 제품이 최종적인 물리적, 화학적 및 기계적 성질을 갖게 됩니다.
주조 공정
주요 주조 공정에는 금속 용해, 모형 제작, 주입 및 응고, 탈형 및 세척 등이 포함됩니다.
분말 야금과 금속 액체 성형의 차이

분말 야금: P.M; 용융 야금: F.M
◆제품 조성 및 조직이 다름
P.M 최종 제품의 조성은 변하지 않고 분말이 서로 결합됩니다.
F.M 최종 제품의 조직은 변합니다. 예를 들어 두 금속으로 시작하여 합금으로 끝납니다.
◆제품 성능이 다름
P.M은 특수 성능을 가진 제품을 생산할 수 있습니다. 예를 들어 고융점 금속, 다공성 재료, 마찰
재료,
자기적 또는 전기적 성능을 가진 재료 등이 있습니다.
F.M은 일반 제품만 생산할 수 있습니다.
◆생산 공정 비교
P.M 공정
a. 전통적인 방법: 금속 → 화학적 방법, 물리적 방법, 기계적 방법 → 다양한 형상과 입자 크기의 분말 → 혼합 → 압축 → 소결 → 제품 → 후처리
b. 첨단 기술: 열간 결합 - 압축과 소결을 동시에 진행(열간 압축, 열간 압출, 열간 등방압 성형, 단조 등)
F.M 공정
금속 → 용해하여 잉곳으로 제조 → 압연, 인장, 압출, 단조, 기계 가공 → 다양한 형상과 특성을 가진 선재, 봉재 및 기타 제품












공유:
의료 산업을 위한 CNC 가공: 정밀성과 혁신의 만남
금속 분말 제조 및 3D 프린팅