

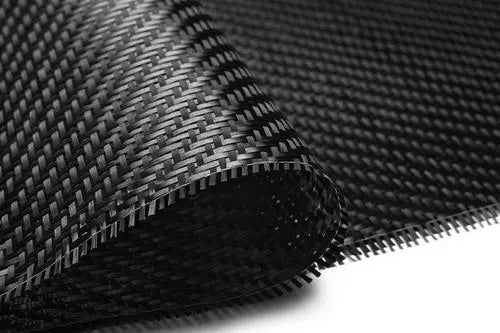
Kohlefaserverbundwerkstoffe bestehen aus zwei Teilen: der Verstärkungsphase und der Matrixphase. Die Matrixphase übernimmt die Aufgabe der Spannungsübertragung. Sie besteht im Allgemeinen aus Metall, Keramik, Harzpolymer usw. In den meisten Fällen wird bei Kohlefaserverbundwerkstoffen hauptsächlich duroplastisches Epoxidharz als Matrix verwendet. Die Verstärkungsphase liegt in Form von Endlosfasern, Langfasern (<30mm), Kurzfasern (<6mm), Whiskern (im Mikro- bis Nanobereich) usw. vor. Ihre Hauptfunktion besteht darin, die Last zu tragen. In den meisten Fällen werden Endlosfasern verwendet. Die Endlosfaser liegt als durchgehende Faser vor. Von allen Kohlefaserverbundwerkstoffen weisen Verbundwerkstoffe aus mit Endlosfasern verstärktem Epoxidharz die höchsten mechanischen Eigenschaften auf. Beispielsweise beträgt die unidirektionale Zugfestigkeit eines Kohlefaserverbundwerkstoffs aus Kohlefaser der Standardqualität T300 etwa 1700MPa. Er wird häufig für tragende Strukturteile in der Militärindustrie, der Luft- und Raumfahrt sowie in anderen Bereichen eingesetzt.
Derzeit werden die auf dem Markt erhältlichen Kohlefaserverbundwerkstoffe hauptsächlich aus Kohlefaser-Prepregs hergestellt. Bei einem Prepreg werden die Kohlefasern zunächst in derselben Richtung angeordnet und anschließend durch Imprägnieren mit Harz in Platten umgewandelt. Langfasern oder Kurzfasern entstehen, indem Endloskohlefasern in kurze Filamente einer bestimmten Länge geschnitten und anschließend die Kurzfasern in einem bestimmten Verhältnis mit Harz oder thermoplastischem Kunststoff (CFRTP) vermischt werden. Durch verschiedene Verfahrensmethoden wird eine wirksame Verbindung zwischen der Faser und dem Matrixharz hergestellt, um thermoplastische Kohlefaserverbundwerkstoffe zu synthetisieren.

Abhängig von den unterschiedlichen Formen der Kohlefaser und den Eigenschaften des Matrixmaterials unterscheiden sich auch die Leistungsmerkmale von Kohlefaserverbundwerkstoffen erheblich. Ihr Herstellungsverfahren wird durch die Faserform und den Harztyp bestimmt. Für die Herstellung von Kohlefaserverbundprodukten können verschiedene Verfahren wie Handlaminieren, Wickeln, Vakuum-Bag-Autoklav, Reaktionsspritzgießen, Resin Transfer Molding und CFRTP-Granulat-Spritzgießen gewählt werden.
Verbundwerkstoffe aus mit Endloskohlefasern verstärktem Epoxidharz werden hauptsächlich durch Formpressen, Handlaminieren, Wickeln und Vakuum-Bag-Autoklav hergestellt. Der allgemeine Ablauf des Handlaminierens besteht beispielsweise darin, zunächst Trennpapier auf die Form zu legen, eine Gelcoat-Schicht aufzutragen, das Verstärkungsmaterial entsprechend der erforderlichen Form zuzuschneiden, es sauber aufzulegen und anschließend das vorbereitete Harz aufzutragen. Mit manuellen Rollen werden die Luftblasen entfernt, bevor das Material schließlich aushärtet und geformt wird. Das Handlaminieren ist ein manuelles Verfahren, das auf der Grundlage der Formtechnologie für glasfaserverstärkte Kunststoffe (GFK) entwickelt wurde.

Wickelverfahren Das Wickelverfahren wird häufig bei der Herstellung hochwertiger Rohrdruckbehälter und verschiedener Gehäuse eingesetzt. Dabei werden Endloskohlefasern hauptsächlich mithilfe von CNC-Wickelmaschinen auf einen Kern geformt. Das Wickelverfahren lässt sich in zwei Kategorien unterteilen: Nasswickeln und Trockenwickeln. Beim Nasswickeln wird die Faser zunächst am Produktionsstandort mit einer vorbereiteten Harzlösung imprägniert und anschließend gewickelt. Beim Trockenwickeln wird für das Wickeln B-Stufen-Prepreggarn verwendet. Im Allgemeinen wird das Wickelmuster entsprechend den Leistungsanforderungen des Produkts ausgelegt. Das Wickelformverfahren ist ein weit verbreitetes Formverfahren, das jedoch nur für Verbundwerkstoffe geeignet ist, deren Matrix aus duroplastischem Harz besteht.
Das CFRTP-Granulat-Spritzgießen gehört im Allgemeinen zur Kunststoffmodifizierungsindustrie. Dabei wird Kohlefaserpulver in thermoplastischen Kunststoffen wie PP, PC, PA, PEEK usw. dispergiert. Der Anteil des Kohlefaserpulvers beträgt etwa 5%-30 %, wodurch die mechanischen Eigenschaften der Kunststoffe verbessert werden können. Aufgrund des einfachen Verfahrens, der bequemen Herstellung, der niedrigen Kosten und der Festigkeit, die je nach Kunststoff im Allgemeinen 150MPa nicht überschreitet, wird es häufig für verschiedene Industrieinstrumente und Elektrogehäuse eingesetzt.
Daher weisen Kohlefasern je nach Form und Herstellungsverfahren auch deutlich unterschiedliche endgültige mechanische Eigenschaften auf. Die Festigkeit von durch Formpressen hergestellten Verbundwerkstoffen aus Endloskohlefasern beträgt etwa das Zehnfache der Festigkeit von spritzgegossenen Verbundwerkstoffen.
Feedback senden
Seitenleiste
Verlauf
Gespeichert












Teilen:
Hartmetall-Vakuumsintertechnologie
Kalibrieren in der Pulvermetallurgie: Gewährleistung der Endform von Bauteilen