

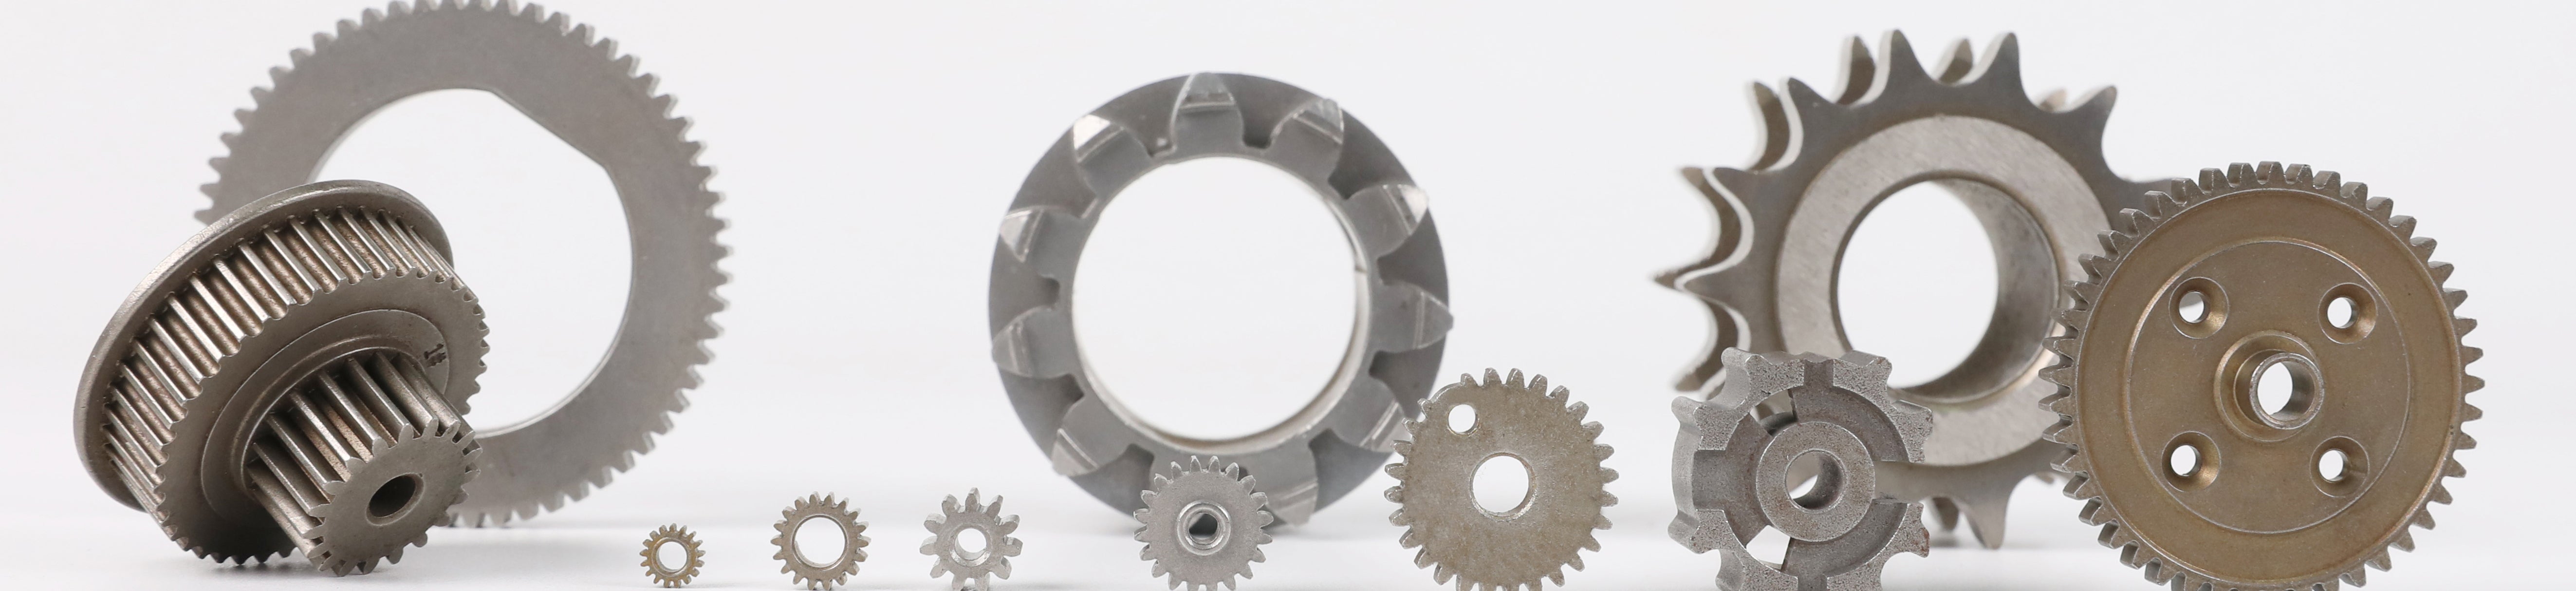
Am Ende des letzten Jahrhunderts wurde im Ausland erfolgreich ein neues Verfahren zur Metallkunststoffumformung, das Pulverschmieden, entwickelt. Nacheinander wurden Planetenzahnräder für Automobildifferenziale und Pleuel geschmiedet und die erste Produktionslinie für Pulverschmiedeteile errichtet. Es handelt sich um ein wettbewerbsfähiges spanloses Metallverarbeitungsverfahren, das durch die organische Verbindung der traditionellen Pulvermetallurgie mit dem Präzisionsschmieden entwickelt wurde. Metallpulver wird als Rohstoff verwendet, in einer Schutzatmosphäre vorgeformt und gepresst, erhitzt und als Schmiederohling gesintert und anschließend in einem Arbeitsgang in einer Presse geschmiedet. So wird ein gratloses Präzisionsgesenkschmieden erreicht und es entstehen Präzisionsschmiedeteile mit derselben Dichte und komplexen Form wie beim gewöhnlichen Gesenkschmieden.
Das Verfahren bietet nicht nur die Vorteile einer guten Formbarkeit der Pulvermetallurgie, sondern nutzt auch die Schmiedeumformung, um das Gefüge und die Eigenschaften metallischer Werkstoffe zu verändern, und hat neue Durchbrüche in der Pulvermetallurgie und der Schmiedetechnik ermöglicht. Es handelt sich um ein interdisziplinäres Spezialgebiet, das sich besonders für die Serienproduktion hochfester Strukturteile mit komplexen Formen eignet. Daher besitzt es in verschiedenen Industriebereichen eine große Bedeutung für die Weiterentwicklung.
Prozessablauf des Pulverschmiedens
Beim allgemeinen Pulverschmiedeverfahren wird ein Pulver mit geeigneter Zusammensetzung und Mischung auf dieselbe Weise wie bei der Herstellung gewöhnlicher Sinterteile geformt und zu einem Vorformling mit niedriger Dichte verarbeitet, der nach dem Sintern als Schmiederohling für das Warmschmieden dient. Wenn der Vorformling ein Schmiermittel enthält, muss vor dem Sintern ein Entbinderungsprozess hinzugefügt werden. Wird er nach dem Sintern abgekühlt, muss er vor dem Schmieden erneut erwärmt werden. Vor der Wärmebehandlung nach dem Schmieden ist in der Regel eine gewisse spanende Bearbeitung erforderlich. Während des gesamten Prozesses erfolgt, abgesehen vom kurzzeitigen Schmieden, jede Erwärmung in einer oxidationshemmenden Schutzatmosphäre.
Im Vergleich zum Gesenkschmieden bietet das Pulverschmieden folgende Vorteile:
01 Hohe Werkstoffausnutzung von mehr als 90 %. Beim Gesenkschmieden beträgt die Werkstoffausnutzung nur etwa 50 %.
02 Hohe mechanische Eigenschaften. Der Werkstoff ist gleichmäßig und nicht anisotrop und weist eine hohe Festigkeit, Plastizität und Schlagzähigkeit auf.
03 Die Schmiedeteile weisen eine hohe Maßgenauigkeit und glatte Oberflächen auf; der Zerspanungsaufwand kann reduziert oder vollständig vermieden werden.
(I) Der Einfluss des Schmiedens auf das Metallgefüge und die Eigenschaften
Bei der Schmiedeproduktion müssen neben der erforderlichen Form und Größe des Schmiedeteils auch die Anforderungen an die Eigenschaften des Bauteils während des Einsatzes erfüllt werden, darunter: Festigkeitskennwerte, Plastizitätskennwerte, Schlagzähigkeit, Dauerfestigkeit, Anrissverhalten und Spannungsrisskorrosionsbeständigkeit. Bei Bauteilen, die bei hohen Temperaturen arbeiten, kommen außerdem die kurzzeitigen Zugfestigkeitseigenschaften bei hohen Temperaturen, Zeitstandfestigkeit, Verformungsbeständigkeit und thermische Ermüdungsfestigkeit hinzu. Die für das Schmieden verwendeten Ausgangswerkstoffe sind Gussblöcke, Walzerzeugnisse, Strangpresserzeugnisse und Schmiederohlinge. Walzerzeugnisse, Strangpresserzeugnisse und Schmiederohlinge sind Halbzeuge, die durch Walzen, Strangpressen und Schmieden aus Gussblöcken hergestellt werden. In der Schmiedeproduktion können durch geeignete Verfahren und Prozessparameter das Gefüge und die Eigenschaften der Ausgangswerkstoffe in den folgenden Punkten verbessert werden:
1. Säulenförmige Kristalle werden aufgebrochen, die Makroseigerung wird verbessert, das Gussgefüge in ein Schmiedegefüge umgewandelt und die inneren Poren unter geeigneten Temperatur- und Spannungsbedingungen verschweißt, wodurch die Dichte des Werkstoffs erhöht wird;
2. Der Gussblock wird zu einem Fasergefüge geschmiedet, und das Schmiedeteil wird anschließend gewalzt, stranggepresst und gesenkgeschmiedet, um eine geeignete Verteilung der Faserrichtung zu erzielen;
3. Größe und Gleichmäßigkeit der Körner werden kontrolliert;
4. Die Verteilung der zweiten Phase wird verbessert, zum Beispiel die Verteilung von Legierungskarbiden in ledeburitischem Stahl;
5. Das Gefüge wird umgeformt oder verfestigt. Durch die Verbesserung des oben genannten Gefüges werden auch Plastizität, Schlagzähigkeit, Dauerfestigkeit und Zeitstandfestigkeit des Schmiedeteils verbessert. Anschließend können durch die abschließende Wärmebehandlung der Bauteile die erforderlichen guten kombinierten Eigenschaften hinsichtlich Härte, Festigkeit und Plastizität erzielt werden. Ist die Qualität der Ausgangswerkstoffe jedoch schlecht oder das verwendete Schmiedeverfahren ungeeignet, können Schmiedefehler auftreten, darunter Oberflächenfehler, innere Fehler oder unzureichende Eigenschaften.
(II) Der Einfluss der Ausgangswerkstoffe auf die Qualität der Schmiedeteile Die gute Qualität der Ausgangswerkstoffe ist eine Voraussetzung für die Sicherstellung der Qualität von Schmiedeteilen. Weisen die Ausgangswerkstoffe Fehler auf, beeinflusst dies den Umformprozess und die Endqualität der Schmiedeteile. Überschreiten die chemischen Elemente der Ausgangswerkstoffe den vorgeschriebenen Bereich oder ist der Gehalt an Verunreinigungselementen zu hoch, hat dies großen Einfluss auf die Umformung und Qualität der Schmiedeteile. Elemente wie S, B, Cu und Sn bilden beispielsweise leicht Phasen mit niedrigem Schmelzpunkt, wodurch Schmiedeteile zu Warmbrüchigkeit neigen. Um feinkörnigen Stahl mit intrinsischem Gefüge zu erhalten, muss der Restaluminiumgehalt im Stahl innerhalb eines bestimmten Bereichs, beispielsweise bei 0,02 % bis 0,04 % Al (Massenanteil), kontrolliert werden. Ist der Gehalt zu niedrig, kann er das Kornwachstum nicht wirksam kontrollieren, und die intrinsische Korngröße der Schmiedeteile erfüllt leicht nicht die Anforderungen; ist der Aluminiumgehalt zu hoch, können sich bei der Druckumformung unter Bildung eines Fasergefüges leicht holzmaserungsartige Brüche, aufreißartige Brüche und Ähnliches bilden. Bei austenitischem Edelstahl gilt beispielsweise: Je mehr N, Si, Al und Mo enthalten sind, desto mehr Ferritphasen entstehen, wodurch sich beim Schmieden leichter Bänderrisse bilden und die Bauteile magnetisch werden. Sind in den Ausgangswerkstoffen Lunkerreste, unterhäutige Blasen, starke Karbidausscheidungen, grobe nichtmetallische Einschlüsse (Schlackeneinschlüsse) oder andere Fehler vorhanden, können während des Schmiedens leicht Risse in den Schmiedeteilen entstehen. Fehler wie Dendriten, starke Lockerung, nichtmetallische Einschlüsse, Weißflecken, Oxidfilme, Seigerungsbänder und Vermischungen mit Fremdmetallen in den Ausgangswerkstoffen führen leicht zu einer Verschlechterung der Eigenschaften der Schmiedeteile. Oberflächenrisse, Falten, Narben, grobe Kristallringe und Ähnliches in den Ausgangswerkstoffen führen leicht zu Oberflächenrissen in den Schmiedeteilen.
(III) Der Einfluss des Schmiedeprozesses auf die Qualität der Schmiedeteile Der Schmiedeprozess besteht im Allgemeinen aus folgenden Arbeitsschritten: Ablängen, Erwärmen, Umformen, Abkühlen nach dem Schmieden, Beizen und Wärmebehandlung nach dem Schmieden. Ist der Prozess während des Schmiedens ungeeignet, können eine Reihe von Schmiedefehlern auftreten. Der Erwärmungsprozess umfasst Beschickungstemperatur, Erwärmungstemperatur, Erwärmungsgeschwindigkeit, Haltezeit, Ofengaszusammensetzung und weitere Faktoren. Bei unsachgemäßer Erwärmung, beispielsweise bei zu hoher Erwärmungstemperatur oder zu langer Erwärmungszeit, entstehen Fehler wie Entkohlung, Überhitzung und Verbrennung. Bei Werkstoffen mit schlechtem Ausgangszustand, großem Querschnitt, geringer Wärmeleitfähigkeit und niedriger Plastizität führt eine zu hohe Erwärmungsgeschwindigkeit bei zu kurzer Haltezeit häufig zu einer ungleichmäßigen Temperaturverteilung, wodurch thermische Spannungen und Risse im Schmiederohling entstehen. Der Umformprozess des Schmiedens umfasst Umformart, Umformgrad, Umformtemperatur, Umformgeschwindigkeit, Spannungszustand, Zustand von Werkzeugen und Gesenken sowie Schmierbedingungen. Bei einem ungeeigneten Umformprozess können grobe Körner, ungleichmäßige Körner, verschiedene Risse, Falten, Durchdringungen, Wirbelströme und verbliebene Gussgefüge auftreten. Ist der Prozess während des Abkühlens nach dem Schmieden ungeeignet, können Abkühlrisse, Weißflecken, Netzkarbide und Ähnliches entstehen.
(IV) Der Einfluss des Schmiedegefüges auf das Gefüge und die Eigenschaften nach der abschließenden Wärmebehandlung Bei austenitischem und ferritischem hitzebeständigem Edelstahl, Hochtemperaturlegierungen, Aluminiumlegierungen, Magnesiumlegierungen und anderen Werkstoffen ohne allotrope Umwandlung beim Erwärmen und Abkühlen sowie bei einigen Kupfer- und Titanlegierungen können die während des Schmiedens entstandenen Gefügefehler durch eine Wärmebehandlung nicht verbessert werden. Werkstoffe, die beim Erwärmen und Abkühlen allotrope Umwandlungen durchlaufen, wie Baustahl und martensitischer Edelstahl, weisen bestimmte Gefügefehler auf, die durch ungeeignete Schmiedeprozesse verursacht oder aus dem ursprünglichen Werkstoff übernommen wurden und einen großen Einfluss auf die Qualität der Schmiedeteile nach der Wärmebehandlung haben. Hier einige Beispiele:
1. Einige Gefügefehler von Schmiedeteilen können während der Wärmebehandlung nach dem Schmieden verbessert werden, sodass nach der abschließenden Wärmebehandlung der Schmiedeteile dennoch ein zufriedenstellendes Gefüge und gute Eigenschaften erzielt werden können. Dazu gehören beispielsweise grobe Körner und ein Widmanstätten-Gefüge in allgemein überhitzten Baustahlschmiedeteilen sowie leichte Netzkarbide, die durch unsachgemäße Abkühlung von übereutektoidem Stahl und Lagerstahl verursacht wurden.
2. Einige Gefügefehler von Schmiedeteilen lassen sich durch eine normale Wärmebehandlung nur schwer beseitigen und können nur durch Maßnahmen wie Hochtemperaturnormalisieren, wiederholtes Normalisieren, Niedertemperaturzersetzung und Hochtemperaturdiffusionsglühen verbessert werden. 3. Einige Gefügefehler von Schmiedeteilen können durch allgemeine Wärmebehandlungsverfahren nicht beseitigt werden, wodurch sich die Eigenschaften der Schmiedeteile nach der abschließenden Wärmebehandlung verschlechtern oder sogar ein Versagen eintritt. Dazu gehören beispielsweise starke steinartige Brüche und Facettenbrüche, Verbrennung, Ferritbänder in Edelstahl sowie Karbidnetzwerke und -bänder in ledeburitischem hochlegiertem Werkzeugstahl.
4. Einige Gefügefehler von Schmiedeteilen entwickeln sich während der abschließenden Wärmebehandlung weiter und können sogar Risse verursachen. Wird beispielsweise das grobkörnige Gefüge in Schmiedeteilen aus legiertem Baustahl während der Wärmebehandlung nach dem Schmieden nicht verbessert, führt dies nach der Kohlenstoff- und Stickstoffko-Diffusion und dem Abschrecken häufig zu grobem Martensit und unzureichenden Eigenschaften; grobe gebänderte Karbide in Schnellarbeitsstahl verursachen beim Abschrecken häufig Risse. Unterschiedliche Umformverfahren weisen unterschiedliche Spannungszustände und unterschiedliche Spannungs-Dehnungs-Merkmale auf, daher unterscheiden sich auch die wichtigsten Fehler, die entstehen können. Die Hauptfehler beim Stauchen von Rohlingen sind beispielsweise Längs- oder 45°-Risse an der Seitenfläche; nur an den oberen und unteren Enden des gestauchten Gussblocks bleibt häufig das Gussgefüge erhalten. Die Hauptfehler beim Strecken eines Rohlings mit rechteckigem Querschnitt sind Quer- und Eckrisse an der Oberfläche sowie Diagonal- und Querrisse im Inneren. Die Hauptfehler beim Freiformschmieden sind unzureichende Ausformung, Falten und Versatz. Unterschiedliche Werkstoffarten weisen unterschiedliche Zusammensetzungen und Gefüge auf, und ihre Gefügeänderungen sowie ihr mechanisches Verhalten unterscheiden sich beim Erwärmen, Schmieden und Abkühlen. Daher sind auch die möglichen Fehler bei einem ungeeigneten Schmiedeprozess spezifisch. Bei Schmiedeteilen aus ledeburitischem hochlegiertem Werkzeugstahl bestehen die Fehler beispielsweise hauptsächlich aus groben Karbidpartikeln, ungleichmäßiger Verteilung und Rissen; bei Schmiedeteilen aus Hochtemperaturlegierungen hauptsächlich aus groben Körnern und Rissen; bei Schmiedeteilen aus austenitischem Edelstahl hauptsächlich aus interkristalliner Chromverarmung, verringerter interkristalliner Korrosionsbeständigkeit, ferritischem Bändergefüge und Rissen; bei Schmiedeteilen aus Aluminiumlegierungen hauptsächlich aus groben Körnern, Falten, Wirbelströmen, Durchfluss und Ähnlichem.












Teilen:
Technologie zur Herstellung von Pulver aus nickelbasierten Hochtemperaturlegierungen
Korrosionsbeständigkeit und Verschleißfestigkeit von Titanlegierungen