

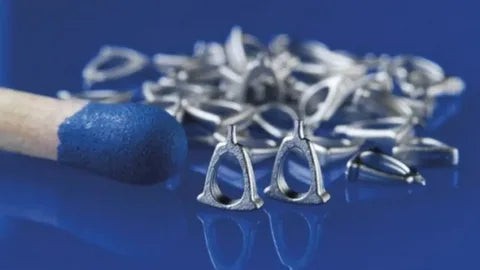
Metallpulver-Mikrospritzgießen Die Technologie des Pulvermikrospritzgießens wurde erstmals von Deutschland vorgeschlagen und anschließend weltweit erforscht. In den letzten Jahren hat die Mikrospritzgießtechnologie bei der Herstellung von Mikrobauteilen aus Metall und Keramik große Fortschritte gemacht. Insbesondere der Einsatz dieser Technologie bei der Metallformgebung ermöglicht Mikrobauteile mit hoher Festigkeit, guter Korrosionsbeständigkeit, hoher Temperaturstabilität, hervorragenden magnetischen Eigenschaften und Verschleißfestigkeit. Der Einsatz der Pulvermikrospritzgießtechnologie kann die hohen Montagekosten von Mikrobauteilen einsparen.
Im Ausland wurden beim Metallpulver-Mikrospritzgießen bereits bestimmte Ergebnisse erzielt. Das deutsche IFAM-Institut erforscht derzeit hauptsächlich mikrospritzgegossene Produkte für die Chemie-, Fluidtechnik und Biomedizin, darunter die Verwendung von Hartmetallpulver zur Herstellung verschleißfester Mikrobauteile und Formen sowie das gemeinsame Sintern und Verbinden von zwei oder mehr Spritzlingen. Das Forschungszentrum Karlsruhe nutzt das Mikrospritzgießen zur Herstellung mikrostrukturierter Bauteile wie Zahnräder und mikrooptischer Halterungen. FLEISCHER und BUCHHOLZ erforschen die automatisierte Produktionstechnologie des Metallpulver-Mikrospritzgießens und haben die automatische Entformung, die automatische Trennung von Düsen und Spritzlingen sowie die automatische Entnahme aus der Form zur Verarbeitung feuerfester und hochfester Werkstoffe wie Wolfram realisiert. In Singapur werden hauptsächlich 316L-Edelstahlpulver und PZT-Pulver zur Erforschung des Spritzgießens von Mikrozylindern und Vierkantstäben verwendet. Darüber hinaus untersuchte Barriere T aus Frankreich die kritische und optimale Pulverbeladung von 316L-Edelstahlpulver für das Mikrospritzgießen.
Die Forschung zum Mikrospritzgießen in unserem Land befindet sich noch in den Anfängen. Derzeit gibt es mehrere Schlüssellabore, darunter das Schlüssellabor für Präzisions- und Sonderbearbeitung des Bildungsministeriums an der Dalian University of Technology. Dort werden hauptsächlich die Präzisions-/Ultrapräzisionsbearbeitungstheorie und -technologie für quadratische Mikroformen, neue Prinzipien und Methoden zur Messung von Präzisions- und Sonderformteilen sowie biochemische Mikrosysteme, Präzisionsinstrumente und -ausrüstung, Mikroaktuatoren und Sensoren erforscht. Qu Xuanhui und andere von der University of Science and Technology Beijing stellten mithilfe der Mikrospritzgießtechnologie Zahnräder mit einem Außendurchmesser von 200-800μm sowie Mikrogetriebe aus Carbonyleisenpulver her.
Technische Merkmale Im Allgemeinen können die beim herkömmlichen MIM verwendeten Materialien auch beim Mikrospritzgießen eingesetzt werden. Beispiele sind: 316L, 17-4 PH, Fe, WC-Co, W, W-Cu, Cu und Ag. Im Vergleich zur herkömmlichen MIM-Technologie erfordert das Mikrospritzgießen kleinere Bauteile und eine höhere Oberflächenqualität, weshalb ein feineres Pulver benötigt wird (etwa 1μm). Da feines Pulver eine größere spezifische Oberfläche besitzt, muss beim Mischen des für das Mikrospritzgießen geformten Pulvers mehr Bindemittel hinzugefügt werden.
Spritzgießprozess Der Mikrospritzgießprozess besteht hauptsächlich aus dem Schließen der Form, der Vorplastifizierung, dem Evakuieren der Mikrokavität, dem schnellen Aufheizen der Form, dem präzisen Dosieren und Füllen, dem Nachdruck, dem Abkühlen, dem schnellen Abkühlen der Form und dem Öffnen der Form, der Entformung des Produkts und weiteren Hauptprozessen, wie in Abbildung 1 dargestellt.
Zu den durch Mikrospritzgießen hergestellten Mikrobauteilen gehören: mikrotechnische Präzisionsbauteile, bei denen nur eine präzise Größe erforderlich ist; Mikrobauteile, bei denen nur eine hohe Qualitätsgenauigkeit erforderlich ist; mikrotechnische Präzisionsbauteile, bei denen sowohl Qualität als auch Abmessungen entscheidend sind; sowie Formteile mit Mikrostrukturen auf der Oberfläche.
Beschränkungen und Entwicklungstrends des Metallpulver-Spritzgießens
Beschränkungen Nach mehr als 40 Jahren Entwicklung wird die MIM-Technologie in verschiedenen Branchen eingesetzt, und auch das Werkstoffsystem ist sehr breit gefächert. Es umfasst Edelstahl, Wolframlegierungen, Titanlegierungen, Hartmetall, Keramik und weitere Werkstoffe. MIM hat jedoch noch lange nicht das Niveau der spanenden Bearbeitung, des Präzisionsgießens oder des Press- und Sinterverfahrens erreicht. MIM weist weiterhin folgende Probleme auf:

(1) Ungleichmäßigkeit beim Mischen, insbesondere beim Mischen von Mehrkomponentensystemen und Verbundwerkstoffen. Aufgrund der Dichteunterschiede der Komponenten kommt es leichter zu einer ungleichmäßigen Mischung. Dies führt beim Sintern zu einer ungleichmäßigen Schrumpfung des Grünlings und damit zu einer Verformung des Produkts;
(2) Gleichzeitig ist die Zusammensetzung des Grünlings nach dem Spritzgießen aufgrund der unterschiedlichen rheologischen Eigenschaften der einzelnen Komponenten ungleichmäßig. Die ungleichmäßige Zusammensetzung des Spritzlings führt ebenfalls zu
(3) Die lange Entbinderungszeit verringert die Produktivität erheblich, und das Bindemittel wird nicht vollständig entfernt. Das verbleibende Bindemittel karbonisiert während des Sinterprozesses, wodurch die metallurgische Bindung zwischen den Pulverpartikeln behindert und die mechanischen Eigenschaften des Produkts verschlechtert werden. Obwohl die MIM-Technologie daher das Problem komplexer Formen lösen kann, ist sie aufgrund der Beschränkungen beim Mischen und Entbindern auf Produkte und Werkstoffsysteme mit kleinen Abmessungen, geringer Präzision und niedrigen mechanischen Eigenschaften beschränkt. Für Werkstoffsysteme mit hohen Anforderungen an die mechanischen Eigenschaften und hoher Defektempfindlichkeit ist sie nicht besonders geeignet.
Entwicklungstrends

Um die Vorteile der MIM-Technologie weiter zu nutzen, ihre Beschränkungen hinsichtlich Abmessungen, Präzision, mechanischer Eigenschaften und Werkstoffsystemen zu überwinden und ihren Anwendungsbereich zu erweitern, liegen ihre Entwicklungstrends und Forschungsschwerpunkte hauptsächlich in folgenden Bereichen:
(1) Im Hinblick auf die ungleichmäßige Schrumpfung, die durch die ungleichmäßige Zusammensetzung und Struktur von Mehrkomponentensystemen und Verbundpulvern beim Mischen und Spritzgießen verursacht wird und zur Verformung der Bauteile führt, kann der Einsatz mechanischer Kugelmühlen zur Vorfertigung von Verbundpulvern dieses Problem wirksam lösen und wird zu einer der Entwicklungsrichtungen von MIM werden;
(2) Aufgrund der Karbonisierung verbleibender Bindemittel während des Sinterns infolge der langen Entbinderungszeit und der unvollständigen Entbinderung werden die mechanischen Eigenschaften der Bauteile beeinträchtigt. Daher wird auch die Entwicklung neuer Entbinderungsprozesse und Bindemittel eine der Entwicklungsrichtungen sein. Computergestützte thermische Entbinderung, Lösungsmittelentbinderung, katalytische Entbinderung, Gefriertrocknung und mikrowellenunterstützte Trocknung können die Entbinderungszeit erheblich verkürzen. Gleichzeitig lässt sich dadurch die Polymer-Zersetzungsnebenreaktion kontrollieren, bei der während des Entbinderungsprozesses leicht flüchtige Stoffe entstehen, und die Bildung von Defekten während der Entbinderung verhindern. Auch die Entwicklung neuer, die Entbinderung erleichternder Bindemittel wird zur Lösung dieses Problems beitragen.
(3) Die Entwicklung einer MIM-Technologie mit weniger Bindemittel, die Überwindung der Massen- und Größenbeschränkungen des herkömmlichen MIM sowie die Verringerung oder Beseitigung der nachteiligen Auswirkungen von Bindemitteln auf die Werkstoffeigenschaften werden zu einem weiteren Schwerpunkt der MIM-Entwicklung werden.












Teilen:
Internationale Zusammenarbeit beim Pulverspritzgießen
Eisenbasierte Legierungen für Metallpulver-Spritzgussmaterialien