

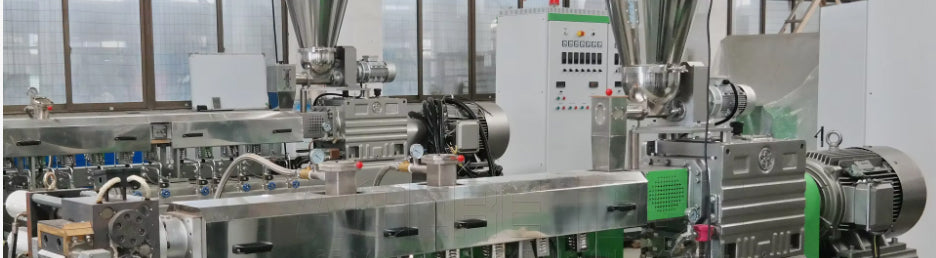

(I) Vorbereitung vor dem Formen
Prüfung des Rohmaterialaussehens und Messung der Verarbeitungseigenschaften: einschließlich der Prüfung von Kunststofffarbe, Korngröße und Gleichmäßigkeit, Fließfähigkeit (Schmelzindex, Viskosität), thermischer Stabilität und Schwindungsrate.
Vorwärmen und Trocknen des Kunststoffs: Entfernen überschüssiger Feuchtigkeit und flüchtiger Bestandteile aus dem Material, um Fehler oder eine Verschlechterung der Oberfläche der Kunststoffteile nach dem Formen zu verhindern, die das Aussehen und die innere Qualität der Kunststoffteile beeinträchtigen. Trocknungsverfahren für das Material: Kleinserienfertigung, Trocknen im Ofen; Großserienfertigung, Trocknen im Wirbelschichtverfahren oder Vakuumtrocknen.
Reinigung des Zylinders: Der Zylinder muss beim Wechsel von Produkten, Rohmaterialien und Farben gereinigt werden.
Vorwärmen der Einlegeteile: Verringerung des Temperaturunterschieds zwischen Material und Einlegeteil, Reduzierung der Schwindungsspannung des Kunststoffs um das Einlegeteil und Sicherstellung der Qualität der Kunststoffteile.
Auswahl des Trennmittels: Zu den gängigen Trennmitteln gehören Zinkstearat, flüssiges Paraffin und Silikonöl.
(II) Spritzgießprozess
Beschickung: Granulierten oder pulverförmigen Kunststoff in den Trichter der Spritzgießmaschine einfüllen.
Plastifizierung: Das Kunststoffrohmaterial in der Schnecke wird durch die Heizeinrichtung der Spritzgießmaschine geschmolzen und zu einer gut plastifizierbaren Kunststoffschmelze.
Formfüllung: Die plastifizierte Kunststoffschmelze tritt unter dem Druck und mit der Geschwindigkeit des Kolbens oder der Schnecke der Spritzgießmaschine durch die Düse und das Angusssystem der Form in den Formhohlraum ein und füllt ihn.
Druckhalten und Schwindungsausgleich: Nachdem die Schmelze den Formhohlraum gefüllt hat, hält sie unter dem Druck des Kolbens oder der Schnecke der Spritzgießmaschine weiterhin den Druck aufrecht, um Material nachzuführen. Dadurch gelangt weiterhin Schmelze aus dem Zylinder in den Formhohlraum, um den Schwindungsbedarf des Kunststoffs im Formhohlraum auszugleichen und ein Zurückfließen der Schmelze zu verhindern.
Abkühlung nach dem Erstarren des Anschnitts: Nach einer gewissen Zeit verfestigt sich der geschmolzene Kunststoff im Formhohlraum zu einem festen Körper. Dadurch weist das Kunststoffteil beim Entformen eine ausreichende Steifigkeit auf und es kommt nicht zu Verzug oder Verformung.
Entformen: Wenn das Kunststoffteil auf eine bestimmte Temperatur abgekühlt ist, drückt der Auswerfmechanismus das Kunststoffteil aus der Form.
(III) Nachbehandlung von Kunststoffteilen
Gründe und Funktionen der Nachbehandlung:
Aufgrund ungleichmäßiger Plastifizierung oder ungleichmäßiger Kristallisation, Orientierung und Abkühlung des Kunststoffs im Formhohlraum oder durch den Einfluss von Metalleinlagen bzw. eine unsachgemäße Nachbearbeitung der Kunststoffteile entstehen im Kunststoffteil zwangsläufig gewisse innere Spannungen, die während der Verwendung zu Verformungen oder Rissen führen können. Daher sollten sie möglichst beseitigt werden.
Tempern: Ein Wärmebehandlungsverfahren, bei dem das Kunststoffteil für einen bestimmten Zeitraum bei konstanter Temperatur in ein erwärmtes flüssiges Medium (z. B. heißes Wasser, heißes Öl oder flüssiges Paraffin) oder in einen Heißluft-Umluftofen gelegt und anschließend langsam auf Raumtemperatur abgekühlt wird.
a) Temperatur: 10°~15° höher als die Gebrauchstemperatur oder 10°~20° niedriger als die Wärmeformbeständigkeitstemperatur.
b) Zeit: Sie hängt von der Kunststoffart und der Dicke des Kunststoffteils ab. Im Allgemeinen kann man etwa eine halbe Stunde pro Millimeter ansetzen.
c) Funktion: Innere Spannungen der Kunststoffteile beseitigen, ihre Abmessungen stabilisieren, die Kristallinität erhöhen, die Kristallstruktur stabilisieren und dadurch den Elastizitätsmodul und die Härte erhöhen.
Feuchtigkeitskonditionierung: Ein Nachbehandlungsverfahren, bei dem die gerade entformten Kunststoffteile in ein Heizmedium (z. B. kochendes Wasser oder eine Kaliumacetatlösung) gegeben werden, um das Erreichen des Feuchtigkeitsgleichgewichts zu beschleunigen. (Wird hauptsächlich für Kunststoffe verwendet, die stark hygroskopisch und leicht oxidierbar sind, z. B. PA.)
a) Temperatur: 100~121℃ (bei hoher Wärmeformbeständigkeit die obere Grenze wählen, andernfalls die untere Grenze).
b) Zeit: Die Haltezeit hängt von der Dicke der Kunststoffteile ab und beträgt normalerweise 2~9h.
c) Zweck: Restspannungen beseitigen; das Produkt möglichst schnell ein Feuchtigkeitsgleichgewicht erreichen lassen, um Maßänderungen während der Verwendung zu verhindern.
(IV) Prozessparameter des Spritzgießens
1. Temperatur
a) Zylindertemperatur
Die Zylindertemperatur sollte zwischen der Viskositätsflusstemperatur (oder dem Schmelzpunkt) und der thermischen Zersetzungstemperatur liegen. Die Temperatur des Kolbenzylinders ist 10~20℃ höher als die Temperatur des Schneckenzylinders.
Kunststoffeigenschaften: Bei wärmeempfindlichen Kunststoffen wie Polyoxymethylen und Polyvinylfluorid müssen die maximale Zylindertemperatur und die Verweilzeit im Zylinder streng kontrolliert werden. Bei thermoplastischen Kunststoffen mit Glasfasern muss die Zylindertemperatur aufgrund der schlechten Fließfähigkeit angemessen erhöht werden. Bei duroplastischen Kunststoffen wird die Zylindertemperatur tendenziell niedrig eingestellt, um ein vorzeitiges Aushärten der Schmelze im Zylinder zu verhindern.
Kunststoffteile und Werkzeugstruktur: Bei dünnwandigen Teilen ist die Zylindertemperatur höher als bei dickwandigen Teilen. Die Zylindertemperatur für Teile mit komplexen Formen oder Einlegeteilen sollte ebenfalls höher sein.
Die Verteilung der Zylindertemperatur folgt im Allgemeinen dem Prinzip „vorne hoch, hinten niedrig“, das heißt, die Temperatur im hinteren Bereich des Zylinders (Einfüllöffnung) ist am niedrigsten und die Düsentemperatur am höchsten.
Bei Schneckenspritzgießmaschinen kann die Temperatur im vorderen Bereich des Zylinders etwas niedriger als im mittleren Bereich eingestellt werden, um eine thermische Zersetzung der Kunststoffe durch die Scherreibungswärme zwischen Schnecke und Schmelze, zwischen den Schmelzeteilen sowie zwischen Schmelze und Zylinder zu verhindern. Um festzustellen, ob die Zylindertemperatur geeignet ist, kann das Luftspritzverfahren angewendet oder die Qualität der Kunststoffteile direkt beobachtet werden.
Beim Einspritzen in die Luft weist ein gleichmäßiger, glatter, blasenfreier und farblich einheitlicher Materialstrom auf eine geeignete Materialtemperatur hin. Ist der Materialstrom hingegen rau, weist Silberstreifen oder Verfärbungen auf, ist die Materialtemperatur ungeeignet.
b) Düsentemperatur
Sie liegt im Allgemeinen geringfügig unter der Maximaltemperatur des Zylinders, um zu verhindern, dass geschmolzenes Material aus der Düse tropft. Sie darf jedoch nicht zu niedrig sein, da das geschmolzene Material sonst vorzeitig an der Düse erstarrt und diese verstopft oder vorzeitig erstarrtes Material in die Formkavität eingespritzt wird und die Qualität des Kunststoffteils beeinträchtigt.
c) Werkzeugtemperatur
Die Werkzeugtemperatur wird durch die Eigenschaften des Kunststoffs, die Größe und Struktur des Kunststoffteils, die Leistungsanforderungen und andere Prozessbedingungen bestimmt. Werkzeugtemperatur ↑, Fließfähigkeit ↑, Dichte und Kristallinität ↑, Schwindung und Produktivität ↓.
Die Werkzeugtemperatur wird üblicherweise durch die Zufuhr eines Kühlmediums mit konstanter Temperatur geregelt. Außerdem kann eine bestimmte Temperatur aufrechterhalten werden, indem das geschmolzene Material in das Werkzeug eingespritzt wird, um ein Gleichgewicht zwischen natürlicher Erwärmung und natürlicher Wärmeabgabe zu erreichen. In besonderen Fällen kann das Werkzeug auch durch Widerstandsdraht und einen Widerstandsheizstab beheizt werden, um eine konstante Werkzeugtemperatur aufrechtzuerhalten. In jedem Fall handelt es sich für die Kunststoffschmelze jedoch um einen Kühlprozess.
2. Druck
(1) Plastifizierungsdruck (Gegendruck): Bezeichnet den Druck, der bei Verwendung einer Schneckeneinspritzmaschine auf die Schmelze an der Schneckenspitze ausgeübt wird, wenn sich die Schnecke rückwärts dreht.
Mit zunehmendem Plastifizierungsdruck steigen die Temperatur und die Homogenität der Schmelze, der Farbstoff wird gleichmäßig eingemischt und das Gas in der Schmelze wird abgeführt. Die Plastifizierungsgeschwindigkeit nimmt jedoch ab, wodurch sich der Formzyklus verlängert.
Im Allgemeinen sollte der Plastifizierungsdruck im normalen Betrieb unter der Voraussetzung, dass die Qualität der Kunststoffteile gewährleistet ist, so niedrig wie möglich sein, im Allgemeinen etwa 6 MPa betragen und selten 20 MPa überschreiten.
(2) Einspritzdruck: Bezeichnet den Druck, der durch den Kolben oder die Spitze der Schnecke auf die Kunststoffschmelze ausgeübt wird.
Funktion: Überwindet beim Einspritzen den Fließwiderstand der Schmelze während des Füllvorgangs, sodass die Schmelze eine bestimmte Füllgeschwindigkeit erreicht; verdichtet die Schmelze und verhindert während der Nachdruckphase den Rückfluss.
Größe: Abhängig vom Typ der Einspritzmaschine, der Kunststoffart, der Formstruktur, der Formtemperatur, der Wandstärke des Kunststoffteils sowie der Struktur und Größe des Angusssystems.
Im Allgemeinen ist der Einspritzdruck von Kunststoffen mit hoher Viskosität größer als der von Kunststoffen mit niedriger Viskosität; bei Kunststoffen mit dünnen Wänden, großen Flächen und komplexen Formen ist der Einspritzdruck hoch; der Einspritzdruck von Kolbeneinspritzmaschinen ist größer als der von Schneckeneinspritzmaschinen; bei hoher Zylinder- und Formtemperatur ist der Einspritzdruck niedrig.
(V) Ausarbeitung der Prozessvorschriften für das Formen von Kunststoffteilen
Entsprechend den Anwendungsanforderungen an die Kunststoffteile und den Verarbeitungseigenschaften der Kunststoffe werden das Formverfahren korrekt ausgewählt, das Formverfahren und die Bedingungen des Formprozesses festgelegt sowie die Auswahl der Kunststoffformen und Formanlagen zweckmäßig geplant, um sicherzustellen, dass der Formprozess reibungslos abläuft und die Kunststoffteile die Anforderungen erfüllen. Diese Arbeiten werden gewöhnlich als Ausarbeitung der Prozessvorschriften für Kunststoffteile bezeichnet.
Es handelt sich um ein technisches Leitsokument für die Herstellung von Kunststoffteilen und um eine wichtige Grundlage für die Organisation der Produktion. Es erstreckt sich über alle Phasen des Produktionsprozesses und muss strikt umgesetzt werden.
1. Analyse von Kunststoffteilen
Die Form und Struktur von Kunststoffteilen bestimmen die Struktur der Form und haben großen Einfluss darauf, ob die Kunststoffteile problemlos geformt werden können und welche Qualität sie nach dem Formen aufweisen.
Zur Sicherstellung der Qualität der Kunststoffteile sind folgende Punkte zu beachten:
1.1 Analyse der Kunststoffe
(1) Analyse der Eigenschaften des Kunststoffs
(2) Analyse der Verarbeitungseigenschaften des Kunststoffs
1.2 Analyse der Struktur, Abmessungen, Toleranzen und technischen Normen der Kunststoffteile
(1) Ob die Struktur der Kunststoffteile den Anforderungen an die Formgebungsfähigkeit entspricht
(2) Abmessungen, Toleranzen und technische Normen der Kunststoffteile
2. Festlegung des Formgebungsverfahrens und des Prozessablaufs für Kunststoffteile
Auf Grundlage der Eigenschaften der Kunststoffe, der Anforderungen an die Kunststoffteile sowie von Faktoren wie deren Struktur, Größe, Produktionslos, Einsatzbedingungen und Formgebungsanlagen werden verschiedene praktische Formgebungskonzepte vorgeschlagen. Durch den Vergleich und die Analyse der verschiedenen Konzepte wird entsprechend den tatsächlichen Produktionsbedingungen vor Ort das beste Formgebungsverfahren für die Kunststoffteile bestimmt. Nach der Festlegung des Formgebungsverfahrens für die Kunststoffteile muss auch der Prozessablauf festgelegt werden.
3. Festlegung der Formgebungsprozessbedingungen
Für die Herstellung einwandfreier Kunststoffteile mit verschiedenen Formgebungsverfahren müssen geeignete Prozessbedingungen ausgewählt werden. Der Kunststoffformgebungsprozess wird von zahlreichen Faktoren beeinflusst, und es gibt viele Prozessbedingungen, die kontrolliert werden müssen. Die Beziehungen zwischen den Prozessbedingungen sind sehr eng. Daher ist es erforderlich, die Eigenschaften und die tatsächlichen Bedingungen des Kunststoffs umfassend zu analysieren, zunächst angemessenere Prozessbedingungen auszuwählen und diese anschließend entsprechend der tatsächlichen Situation bei der Kunststoffformgebung sowie den Prüfergebnissen der Kunststoffteile während des Formversuchs schrittweise zu korrigieren.
4. Auswahl der Anlagen und Werkzeuge
Nach Festlegung des Formgebungsverfahrens müssen geeignete Formgebungsanlagen ausgewählt und die relevanten Prozess- und Installationsparameter der Anlagen und der Form überprüft werden. Für unterschiedliche Formgebungsverfahren werden unterschiedliche Formgebungsanlagen eingesetzt. Neben den Formgebungsanlagen müssen auch für andere Prozesse die entsprechenden Anlagen ausgewählt und deren Spezifikationen und technischen Parameter gemäß dem Prozess angegeben werden.
5. Erstellung von Prozessdokumenten
Die Erstellung von Prozessdokumenten dient dazu, den Inhalt und die Parameter der oben genannten Prozessvorschriften zusammenzufassen und in Form geeigneter Prozessdokumente festzulegen, die als Grundlage für die Produktionsvorbereitung und den Produktionsprozess dienen. Die Prozesskarte für Kunststoffteile ist das wichtigste Prozessdokument in der Produktion.












Teilen:
Verband für Metallpulverspritzgießen - Auf dem Weg zur Innovation
Entwicklung der Herstellung von Mikrogetrieben