

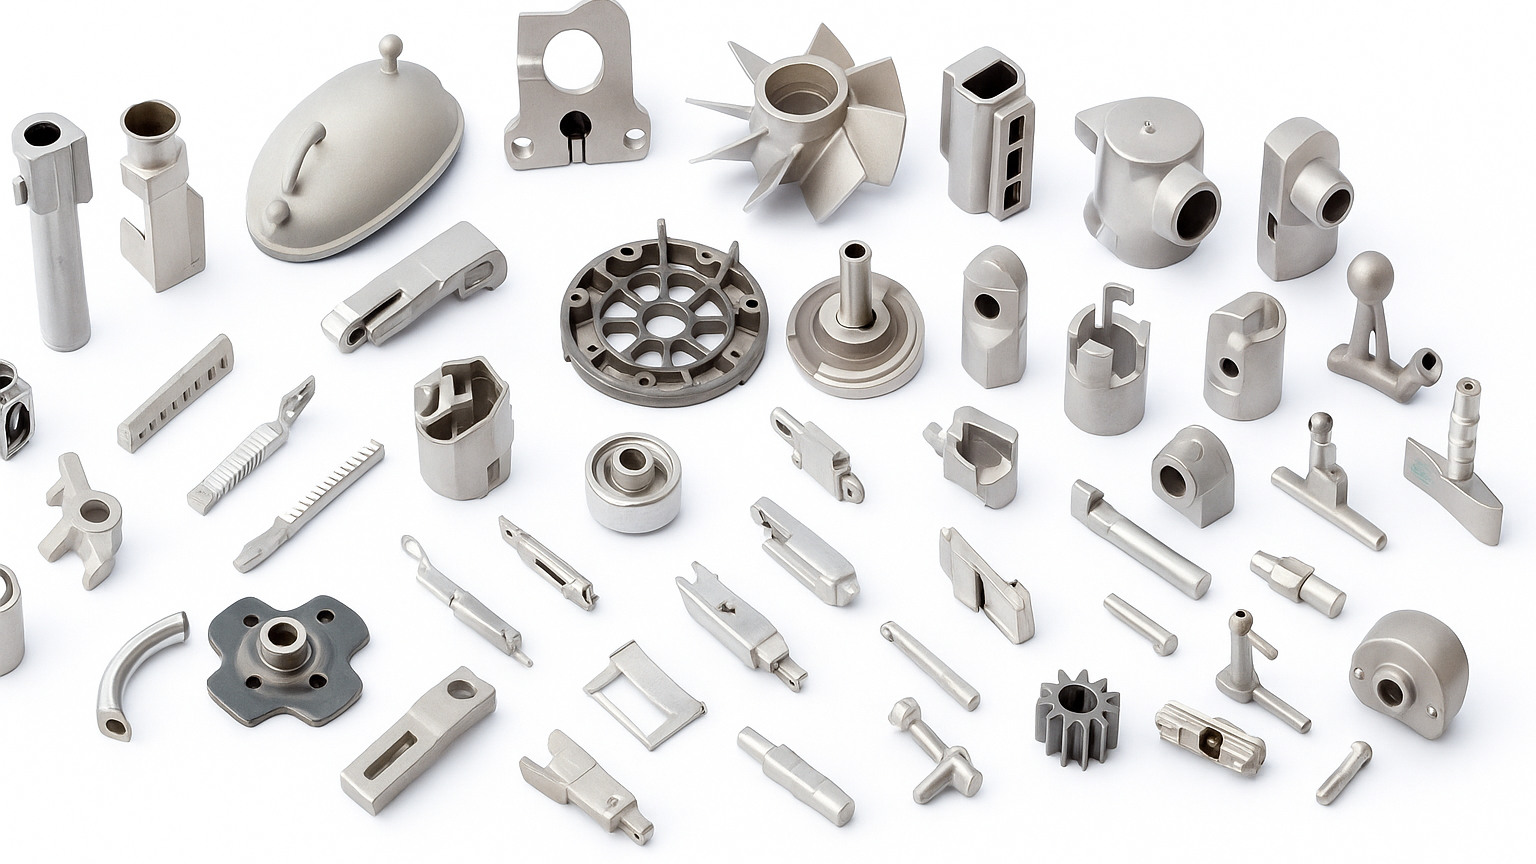
Die Micro-MIM-Technologie (Micro Metal Injection Molding) ist ein fortschrittliches Verfahren, bei dem Metallpulver und Bindemittel vermischt und winzige Teile in einer Form spritzgegossen werden. Diese Technologie kombiniert die hohe Präzision des Spritzgießens mit der Materialvielfalt der Pulvermetallurgie, um komplexe, winzige und hochpräzise Metallteile herzustellen, die üblicherweise wenige Millimeter oder sogar nur einige Mikrometer groß sind. Die Micro-MIM-Technologie spielt eine wichtige Rolle in der Präzisionsfertigung, insbesondere bei der Herstellung hochpräziser und winziger Teile, und erfüllt damit die Anforderungen moderner Technologien an Leichtbau und Miniaturisierung.

Die Micro-MIM-Technologie wird in Bereichen wie Medizin, Elektronik und Automobilbau umfassend benötigt. Im medizinischen Bereich kann sie zur Herstellung winziger chirurgischer Instrumente und Implantate eingesetzt werden; in der Elektronikindustrie zur Fertigung von Mikrosteckverbindern und Mobiltelefonkomponenten; im Automobilbereich zur Herstellung hochpräziser Sensoren und Motorkomponenten. Aufgrund ihrer Eignung für komplexe Formen und ihrer hohen Präzision ist die Micro-MIM-Technologie zu einem unverzichtbaren Fertigungsverfahren in der Präzisionsfertigung geworden.
I. Einführung in die Micro-MIM-Technologie
Die Micro-MIM-Technologie (Micro Metal Injection Molding) ist eine Präzisionsbearbeitungstechnologie, die speziell zur Herstellung komplexer Mikrometallteile eingesetzt wird. Ihr Grundprinzip besteht darin, Metallpulver mit einem Bindemittel zu einem Spritzgussmaterial zu vermischen und anschließend in die Form einzuspritzen. Da sie die Herstellung hochpräziser und komplex geformter Mikroteile ermöglicht, wird die Micro-MIM-Technologie häufig bei medizinischen Geräten, elektronischen Komponenten und Automobilteilen eingesetzt.
II. Definition und Prinzip
Die Micro-MIM-Technologie, also das Micro Metal Injection Molding, ist ein Fertigungsverfahren, bei dem Metallpulver mit einem organischen Bindemittel zu einem „Feedstock-Material“ vermischt und anschließend durch Spritzgießen, Entfetten, Sintern und weitere Schritte zu hochpräzisen Mikrometallteilen verarbeitet wird. Ihr Funktionsprinzip umfasst hauptsächlich:
- Pulveraufbereitung: Geeignetes Metallpulver auswählen und gleichmäßig mit einem Bindemittel mischen, um ein für das Spritzgießen geeignetes Feedstock-Material zu bilden.
- Spritzgießen: Das Feedstock-Material wird in die Form eingespritzt, wodurch unter hoher Temperatur und hohem Druck die ursprüngliche Struktur des Teils geformt wird.
- Entfetten: Das Bindemittel wird durch Erhitzen oder chemische Verfahren aus dem Teil entfernt, damit es zum Sintern geeignet ist.
- Sintern: Die entfetteten Teile werden auf die Sintertemperatur des Metallpulvers erhitzt, um die Verschmelzung der Pulverpartikel zu fördern und die endgültigen hochfesten, dichten Mikrometallteile zu bilden.

Die Micro-MIM-Technologie kombiniert die Vorteile der Pulvermetallurgie und des Spritzgießens und kann winzige, komplexe Metallteile herstellen, die mit herkömmlichen Fertigungsverfahren nur schwer zu bearbeiten sind.
III. Materialauswahl
Die Werkstoffe der Micro-MIM-Technologie sind hauptsächlich Metallpulver mit hohen Anforderungen an Festigkeit und Präzision. Zu den häufig verwendeten Metallwerkstoffen gehören Edelstahl, Titanlegierungen, Kupferlegierungen, Wolframlegierungen, Nickellegierungen und Kobalt-Chrom-Legierungen. Im Folgenden werden die einzelnen Metallwerkstoffe sowie ihre Vor- und Nachteile ausführlich vorgestellt:
- Edelstahl
Edelstahl ist eine chromhaltige Eisenlegierung, die für ihre ausgezeichnete Korrosionsbeständigkeit und hohe Festigkeit bekannt ist. Er wird häufig in Anwendungen eingesetzt, die Korrosionsbeständigkeit und Festigkeit erfordern, etwa in medizinischen Geräten, Anlagen zur Lebensmittelverarbeitung und Bauteilen für das Bauwesen. Zu den gängigen für Micro MIM verwendeten Sorten gehören 304, 316 und andere Edelstähle.
Vorteile:
- Korrosionsbeständigkeit: Edelstahl enthält Chrom, wodurch er eine gute Korrosionsbeständigkeit aufweist und für feuchte oder stark korrosive Umgebungen geeignet ist.
- Hohe mechanische Festigkeit: Edelstahl weist eine hohe Festigkeit auf und eignet sich für kleine Bauteile, die hohen mechanischen Belastungen ausgesetzt sind.
- Relativ geringe Kosten: Im Vergleich zu anderen Werkstoffen ist Edelstahl kostengünstig und für die Großserienproduktion geeignet.
- Gute Verarbeitbarkeit: Edelstahl eignet sich für herkömmliche pulvermetallurgische Verfahren und lässt sich leicht im Spritzguss verarbeiten.
Nachteile:
- Hohe Dichte: Edelstahl hat eine hohe Dichte, was bei Anwendungen, in denen ein geringes Gewicht erforderlich ist, nachteilig sein kann.
- Hohe Sintertemperatur: Die Sintertemperatur von Edelstahl ist hoch und liegt normalerweise über 1200°C, was den Energieverbrauch und die Prozesskosten erhöht.
- Titanlegierungen
Titanlegierungen weisen eine extrem hohe spezifische Festigkeit (Verhältnis von Festigkeit zu Gewicht) und eine ausgezeichnete Korrosionsbeständigkeit auf und werden häufig in der Luft- und Raumfahrt, in medizinischen Geräten und in der chemischen Industrie eingesetzt. Zu den gängigen Titanlegierungen für Micro MIM gehört Ti6Al4V.
Vorteile:
- Biokompatibilität: Titanlegierungen verursachen im menschlichen Körper keine Abstoßungsreaktionen und sind ideale Werkstoffe für die Herstellung medizinischer Implantate.
- Hohes Festigkeits-Gewichts-Verhältnis: Titanlegierungen sind sehr fest und leicht und eignen sich daher besonders für die Luft- und Raumfahrt sowie miniaturisierte Geräte.
- Ausgezeichnete Korrosionsbeständigkeit: Titanlegierungen weisen eine gute Beständigkeit gegen Meerwasser und chemische Korrosion auf.
Nachteile:
- Hohe Verarbeitungskosten: Die Rohmaterial- und Verarbeitungskosten von Titanlegierungen sind hoch.
- Hohe Anforderungen an den Sinterprozess: Die Sintertemperatur von Titanlegierungen ist hoch, weshalb spezielle Sinteranlagen und eine präzise Temperaturregelung erforderlich sind.
- Tieftemperaturversprödung: Einige Titanlegierungen werden bei niedrigen Temperaturen spröde, was ihren Einsatz in Umgebungen mit extrem niedrigen Temperaturen einschränkt.
- Kupferlegierungen
Kupferlegierungen sind für ihre gute elektrische und thermische Leitfähigkeit bekannt und werden häufig in der Elektronikindustrie und in Kommunikationsgeräten eingesetzt. Zu den für Micro MIM verwendeten Kupferlegierungen gehören unter anderem Messing und Bronze.
Vorteile:
- Hervorragende elektrische Leitfähigkeit: Kupferlegierungen gehören zu den Materialien mit hervorragender elektrischer Leitfähigkeit und werden häufig in elektronischen Bauteilen wie Steckverbindern und Verbindern eingesetzt.
- Gute Wärmeleitfähigkeit: Kupferlegierungen leiten Wärme besonders gut und tragen zur Wärmeableitung in elektronischen Geräten bei.
- Relativ niedrige Sintertemperatur: Die Sintertemperatur von Kupferlegierungen ist relativ niedrig und liegt gewöhnlich unter 1000 °C, wodurch der Energieverbrauch und die Anlagenanforderungen des Prozesses reduziert werden.
Nachteile:
- Geringe Korrosionsbeständigkeit: Kupferlegierungen neigen in feuchten oder sauren Umgebungen zur Korrosion, was ihre Lebensdauer begrenzen kann.
- Geringe mechanische Festigkeit: Im Vergleich zu Edelstahl und Titanlegierungen weisen Kupferlegierungen eine geringere Festigkeit auf und können großen mechanischen Belastungen nur schwer standhalten.
- Hohe Dichte: Kupferlegierungen weisen eine hohe Dichte auf und sind möglicherweise nicht für Anwendungen geeignet, bei denen ein geringes Gewicht erforderlich ist.
- Wolframlegierungen
Wolframlegierungen weisen eine hohe Dichte, einen hohen Schmelzpunkt und eine gute Verschleißbeständigkeit auf und werden häufig in Hochtemperaturumgebungen sowie für Anwendungen eingesetzt, die eine hohe Härte erfordern. Wolframbasislegierungen werden hauptsächlich in der Luft- und Raumfahrt, der Rüstungsindustrie und anderen Bereichen eingesetzt.
Vorteile:
- Hohe Dichte und Härte: Wolframlegierungen weisen eine äußerst hohe Dichte und gute Verschleißbeständigkeit auf und eignen sich für Bauteile, die eine hohe Härte und Festigkeit erfordern.
- Hohe Temperaturbeständigkeit: Der Schmelzpunkt von Wolframlegierungen liegt über 3000 °C, wodurch sie sich für Hochtemperaturanwendungen wie thermisches Spritzen und Hochtemperaturbauteile eignen.
- Gute Strahlenabschirmung: Die hohe Dichte von Wolfram verleiht ihm eine gute Strahlenabschirmwirkung, wodurch es sich für die Nuklearindustrie und medizinische Bildgebungsgeräte eignet.
Nachteile:
- Hohe Kosten: Wolframrohstoffe sind knapp und teuer und eignen sich nicht für eine groß angelegte und kostengünstige Produktion.
- Hohe Sinteranforderungen: Die Sintertemperatur von Wolframlegierungen ist extrem hoch, weshalb spezielle Anlagen und ein hoher Energieverbrauch erforderlich sind.
- Hohe Sprödigkeit: Wolframlegierungen weisen eine geringe Duktilität auf und können unter höherer Belastung spröde brechen.
- Nickellegierungen
Nickellegierungen zeichnen sich durch Korrosionsbeständigkeit und Temperaturbeständigkeit aus und werden häufig in chemischen Prozessanlagen, Komponenten von Turbinentriebwerken und Bauteilen für Hochtemperaturumgebungen eingesetzt. Zu den gängigen Nickelbasislegierungen gehören Inconel, Hastelloy usw.
Vorteile:
- Gute Korrosionsbeständigkeit: Nickellegierungen können vielen sauren und alkalischen Korrosionsumgebungen widerstehen.
- Gute Festigkeitsbeständigkeit bei hohen Temperaturen: Nickellegierungen können ihre Festigkeit auch in Umgebungen mit hohen Temperaturen beibehalten und eignen sich für Hochtemperaturbauteile.
- Hohe Oxidationsbeständigkeit: Nickellegierungen können auch bei hohen Temperaturen wirksam Oxidation widerstehen.
Nachteile:
- Schwierige Verarbeitung: Nickellegierungen weisen eine hohe Härte und Dichte auf, und der Verarbeitungs- und Sinterprozess ist komplex und zeitaufwendig.
- Hohe Kosten: Der hohe Preis von Nickellegierungen schränkt ihren Einsatz in einigen kostengünstigen Anwendungen ein.
- Hohe Dichte: Nickellegierungen weisen eine hohe Dichte auf und eignen sich nicht für gewichtssensitive Anwendungen.
- Kobalt-Chrom-Legierung
Kobalt-Chrom-Legierungen weisen eine hohe Härte und Verschleißfestigkeit sowie eine ausgezeichnete Biokompatibilität auf und werden häufig für medizinische Implantate wie künstliche Gelenke und Dentallegierungen verwendet. Ihre ausgezeichnete Korrosionsbeständigkeit ermöglicht zudem einen breiten Einsatz in der Schifffahrt und der chemischen Industrie.
Vorteile:
- Ausgezeichnete Biokompatibilität: Kobalt-Chrom-Legierungen sind gut mit menschlichem Gewebe verträglich und das bevorzugte Material für die Herstellung medizinischer Implantate wie Gelenke und Zähne.
- Hohe Härte und Verschleißfestigkeit: Kobalt-Chrom-Legierungen weisen eine hohe Härte auf und verschleißen nur schwer, weshalb sie sich für Anwendungen mit hoher Reibung eignen.
- Hohe Korrosionsbeständigkeit: Sie weisen eine ausgezeichnete Korrosionsbeständigkeit in sauren und alkalischen Umgebungen auf und eignen sich für den langfristigen Einsatz im Körper oder in rauen Umgebungen.
Nachteile:
- Hohe Verarbeitungskosten: Kobalt-Chrom-Legierungen weisen eine hohe Härte und eine hohe Verarbeitungsschwierigkeit auf und stellen höhere Anforderungen an die Ausrüstung.
- Geringe Elastizität: Kobalt-Chrom-Legierungen sind nicht so elastisch wie Titanlegierungen und eignen sich nicht ideal für Anwendungen, die ein gewisses Maß an Zähigkeit und Elastizität erfordern.
- Hohe Kosten: Kobalt-Chrom-Legierungen haben hohe Rohstoff- und Verarbeitungskosten und eignen sich für Anwendungen mit hoher Wertschöpfung.

Andere Mikro-Metallpulverwerkstoffe
|
Marke |
Phasenstruktur |
Magnetismus |
Wärmebehandlung |
Anwendung |
|
304L |
Austenit |
Schwacher Magnetismus |
Keine Härtungswirkung |
Innenstruktur und äußeres Erscheinungsbild, Schutzabdeckung für Linsenringe/Kartenhalter |
|
316L/317L |
Austenit |
Schwacher Magnetismus |
Keine Härtungswirkung |
Innenstruktur und äußeres Erscheinungsbild, Schutzabdeckung für Linsenringe/Kartenhalter |
|
904L |
Austenit |
Schwacher Magnetismus |
Keine Härtungswirkung |
Highlight-Teile für Smartwatches |
|
P.A.N.A.C.E.A. |
Austenit |
Kein Magnetismus |
Nichtmagnetisch, korrosionsbeständig |
Leiterplattenhalterungen und nichtmagnetische Strukturteile, Schutzabdeckung für Linsenringe |
|
310N |
Austenit |
Schwacher Magnetismus |
Keine Härtungswirkung |
Hitzebeständig für den langfristigen Einsatz bei 750800°C |
|
420J2 |
Martensit |
Starker Magnetismus |
Härten durch Wasserabschreckung |
Verschleißfeste Teile, verschiedene Polster, Produktschäfte/Laptops/Faltbildschirm-Mobiltelefone |
|
440C |
Martensit |
Starker Magnetismus |
Härten durch Wasserabschreckung |
Verschleißfeste Teile, verschiedene Polster, Produktschäfte/Laptops/Faltbildschirm-Mobiltelefone |
|
2507 |
Duplex |
Starker Magnetismus |
Härten durch Wasserabschreckung |
Highlights für Smartwatches |
|
174PH |
Duplex |
Starker Magnetismus |
Ausscheidungshärtung |
Verschiedene Strukturteile/Steckverbinder und Anschlussbuchsen |
|
Marke |
Phasenstruktur |
Wärmebehandlung |
Anwendung |
|
Fe |
Mittlerer Magnetismus |
Härten entsprechend dem Kohlenstoffgehalt |
Interne Strukturteile, die verschiedene Rostschutzbehandlungen erfordern/Induktorkomponenten |
|
(SAE1010) |
Hohe magnetische Induktion |
||
|
Fe2Ni |
Mittlerer Magnetismus |
Härten entsprechend dem Kohlenstoffgehalt |
Interne Strukturteile erfordern verschiedene Rostschutzbehandlungen |
|
Fe4Ni |
Mittlerer Magnetismus |
Härten entsprechend dem Kohlenstoffgehalt |
Interne Strukturteile erfordern verschiedene Rostschutzbehandlungen |
|
Fe8Ni |
Mittlerer Magnetismus |
Härten entsprechend dem Kohlenstoffgehalt |
Interne Strukturteile erfordern verschiedene Rostschutzbehandlungen |
|
Fe50Ni |
Hohe magnetische Permeabilität |
Härten entsprechend dem Kohlenstoffgehalt |
Interne Strukturteile erfordern verschiedene Rostschutzbehandlungen |
|
FeSi3 |
Hohe magnetische Permeabilität |
Härten entsprechend dem Kohlenstoffgehalt |
Interne Strukturteile erfordern verschiedene Rostschutzbehandlungen |
|
Niedriglegiert |
Mittlerer Magnetismus |
Härten entsprechend dem Kohlenstoffgehalt |
Interne Strukturteile, die verschiedene Rostschutzbehandlungen erfordern/Induktorkomponenten |
|
((Geringer Gehalt an Nichteisen-Elementen)) |
Hohe magnetische Induktion |
|
Marke |
Phasenstruktur |
Wärmebehandlung |
Anwendung |
|
Fe50Co |
Keine magnetische Leitfähigkeit |
Das Weichglühen verbessert die Zähigkeit |
Steckverbinder und Anschlussbuchsen/EMC-Abschirmung |
|
ASTM F75 |
Keine magnetische Leitfähigkeit |
Das Weichglühen verbessert die Zähigkeit |
Leiterplattenhalterungen und nichtmagnetische Strukturteile, Schutzabdeckung für Linsenringe |
|
Inconel 718 |
Keine magnetische Leitfähigkeit |
Das Weichglühen verbessert die Zähigkeit |
Interne Strukturteile wie Steckverbinder und Anschlussbuchsen |
|
WNiFe |
Geringer Magnetismus |
Die Entwässerstoffung verbessert die Zähigkeit |
Verschiedene Gegengewichte und Vibrationsplatten |
|
Cu |
Nichtmagnetisch |
Die Entwässerstoffung verbessert die Zähigkeit |
Verschiedene Designs für Wärmeableitung und EMC-Abschirmwandabdeckungen |
|
WCu |
Nichtmagnetisch |
Die Entwässerstoffung verbessert die Zähigkeit |
Verschiedene Wärmeableitungen sowie geringe Verformung und schnelle Wärmeableitung sind erforderlich |
|
Ti (TA1) |
Nichtmagnetisch |
Die Entwässerstoffung verbessert die Zähigkeit |
Insbesondere für den Kontakt mit dem menschlichen Körper |
|
Ti6Al4V (TC4) |
Nichtmagnetisch |
Die Entwässerstoffung verbessert die Zähigkeit |
Insbesondere für den Kontakt mit dem menschlichen Körper |
|
Hochfester Stahl THOR |
Nichtmagnetisch |
Ausscheidungshärtung |
Achse |
Jeder Metallwerkstoff hat seine eigenen spezifischen Vor- und Nachteile. Die Auswahl des geeigneten Werkstoffs sollte auf den konkreten Anwendungsanforderungen und dem Kostenbudget basieren, um die Fertigungskosten zu optimieren und gleichzeitig die Teilequalität sicherzustellen.
IV. Formgebungsprozess
Die Micro-MIM-Technologie, auch Micro Metal Injection Molding genannt, ist ein hochpräzises Fertigungsverfahren, das speziell für die Herstellung kleiner, komplexer Metallteile entwickelt wurde. Sie verbindet die Vorteile der Pulvermetallurgie und der Spritzgießtechnik, mischt Metallpulver mit einem Bindemittel und stellt durch Spritzgießen komplexe kleine Metallteile her. Im Folgenden werden das detaillierte Funktionsprinzip der Micro-MIM-Technologie und ihre wichtigsten Schritte erläutert:
- Mischen von Metallpulver und Bindemittel
Der erste Schritt der Micro-MIM-Technologie besteht darin, Metallpulver mit einem organischen Bindemittel zu mischen, um eine plastische Mischung zu bilden, die als „Feedstock“ bezeichnet wird. Zu den häufig verwendeten Metallpulvern gehören Edelstahl, Titanlegierungen, Kupferlegierungen usw., während das Bindemittel üblicherweise aus thermoplastischen Polymeren, Wachs, Öl und ähnlichen Materialien besteht.
- Metallpulver: Die Partikelgröße liegt zwischen 1 und 10 Mikrometern, um die Eignung für die Präzisionsbearbeitung sicherzustellen.
- Bindemittel: Es übernimmt eine stützende Funktion, ermöglicht den Durchtritt des Metallpulvers durch die Spritzgießform und bewahrt während des Formprozesses dessen Form.
- Mischprozess: Metallpulver und Bindemittel werden in einem bestimmten Verhältnis gemischt. Mithilfe von Hochscher-Mischanlagen wird das Metallpulver gleichmäßig im Bindemittel dispergiert, sodass eine homogene Mischung entsteht. Diese Mischung ist beim Erhitzen fließfähig und kann nach dem Abkühlen geformt werden.
- Spritzgießen
Das Spritzgießen ist einer der Kernschritte des Micro-MIM-Verfahrens. Dabei wird die Mischung auf eine bestimmte Temperatur erhitzt, um das Bindemittel zu erweichen und Fließfähigkeit zu erreichen. Anschließend wird die erhitzte Mischung mit einer Spritzgießmaschine in eine Präzisionsform eingespritzt, um die Grundform des Teils zu erzeugen.
- Formenkonstruktion: Die Form muss präzise sein, um die erforderliche Form und die gewünschten Details zu erhalten. Sie wird üblicherweise aus Werkstoffen mit hoher Härte hergestellt, um Genauigkeit und Langlebigkeit zu gewährleisten.
- Einspritztemperatur und -druck: Um sicherzustellen, dass die Mischung den Formhohlraum problemlos ausfüllen kann, ist üblicherweise eine höhere Einspritztemperatur und ein höherer Einspritzdruck erforderlich.
- Abkühlen und Formen: Nachdem die Mischung in die Form eingespritzt wurde, wird sie sofort abgekühlt, um zu erstarren. Das erstarrte Teil wird als „Grünling“ bezeichnet. Es enthält eine große Menge an Bindemittel und bewahrt die Form des Metallpulvers.
- Entfetten
Entfetten bezeichnet die Entfernung von Bindemitteln aus Grünlingen, um hochdichte, reine Metallteile zu erhalten. Das Entbindern wird üblicherweise in zwei Schritte unterteilt: Vorentbindern und Hauptentbindern.
- Vorentbinderung: Zunächst wird eine Lösungsmittelentbinderung oder thermische Entbinderung eingesetzt, um etwa 60-80 % des Bindemittels im Grünling zu entfernen. Dies erfolgt bei einer niedrigeren Temperatur, um Schäden an der Bauteilstruktur zu vermeiden.
- Hauptentbinderung: Zur vollständigen Entfernung des verbleibenden Bindemittels wird eine Hochtemperatur- oder katalytische Entbindungstechnologie eingesetzt. Zu diesem Zeitpunkt wird das Bauteil zu einem „Braunteil“, das strukturell weiterhin die Verbindung der Metallpulverpartikel aufrechterhält, während das Bindemittel entfernt wurde.
Während des Entbinderungsprozesses, insbesondere in der Vorentbinderungsphase, ist es sehr wichtig, Verformungen oder Risse im Grünling zu vermeiden. Durch die Kontrolle von Temperatur und Zeit wird sichergestellt, dass das Bauteil gleichmäßig entbindert wird und seine Form beibehält.
- Sintern
Das Sintern ist der letzte Schritt der Mikro-MIM-Technologie. Dabei werden die Metallpulverpartikel im Braunteil durch eine Hochtemperaturbehandlung zu einer dichten Metallstruktur verbunden. Bei diesem Prozess diffundieren die Pulverpartikel im Braunteil bei hoher Temperatur und verbinden sich miteinander, sodass ein Bauteil mit hoher Festigkeit und Dichte entsteht.
- Sintertemperatur: Je nach Metallwerkstoff liegt die Sintertemperatur üblicherweise zwischen 1100 °C und 1400°
- Sinteratmosphäre: Um Oxidation oder andere Reaktionen zu vermeiden, wird das Sintern üblicherweise in einer Vakuumumgebung oder unter dem Schutz eines Inertgases (wie Stickstoff oder Wasserstoff) durchgeführt.
- Volumenschrumpfung: Während des Sinterprozesses schrumpfen die Bauteile in gewissem Umfang, üblicherweise um 15-20 %. Diese Schrumpfung kann Dichte und Festigkeit verbessern.
- Endformgebung: Nach dem Sintern werden Dichte und mechanische Eigenschaften der Bauteile deutlich verbessert, um die für das Design erforderliche Genauigkeit und Qualität zu erreichen.
- Nachbearbeitung (optional)
Je nach Anwendungsanforderungen können die gesinterten Bauteile weitere Nachbearbeitungsschritte erfordern, wie zum Beispiel:
- Wärmebehandlung: Zum Beispiel Abschrecken oder Anlassen zur Verbesserung der Härte und der mechanischen Eigenschaften.
- Oberflächenbehandlung: Zum Beispiel Galvanisieren, Polieren oder Oxidieren zur Verbesserung der Oberflächenqualität oder Korrosionsbeständigkeit.
- Bearbeitung: In besonderen Fällen können geringfügige Bearbeitungsanpassungen erforderlich sein, um präzise Abmessungen zu erreichen.

V.Vorteile des Mikrometallpulverspritzgießens
- Hohe Präzision:
Die allgemeine Toleranz von MIM beträgt ±0,5 % und ist damit besser als die von ±1 % beim Wachsausschmelzverfahren.
- Herstellung komplexer Formen:
Das MIM-Verfahren kann dreidimensionale Formen mit einem hohen Freiheitsgrad herstellen. Im Vergleich zu anderen Metallumformverfahren wie dem Blechstanzen kann MIM Bauteile mit äußerst komplexen geometrischen Formen herstellen. Dazu gehören beispielsweise dünnwandige Strukturen und interne Kanäle, die mit herkömmlichen Bearbeitungsverfahren nur schwer herzustellen sind. Mit anderen Worten: MIM kann auch komplexe Bauteilstrukturen realisieren, die im Kunststoffspritzguss hergestellt werden können.
- Kostengünstige Produktion:
MIM verwendet Spritzgussmaschinen zur Herstellung von Grünteilen, wodurch die Produktionseffizienz erheblich gesteigert, der Einsatz von Personal und Materialressourcen stark reduziert und die Produktionskosten gesenkt werden. Gleichzeitig sind spritzgegossene Produkte vielfältig und reproduzierbar, was eine Grundlage für die groß angelegte industrielle Produktion schafft.
- Hohe Materialausnutzung:
Spritzgussmaterialien können wiederholt verwendet werden, und die Materialausnutzung liegt nahezu bei 100%. Im Wesentlichen entsteht kein Produktionsabfall, sodass sich Metallpulver optimal nutzen und Materialverschwendung reduzieren lässt.
- Homogene Mikrostruktur, hohe Dichte und gute Leistung der Teile:
MIM ist ein Verfahren zur Flüssigformgebung. Das Vorhandensein des Bindemittels gewährleistet eine gleichmäßige Anordnung des Pulvers und beseitigt dadurch die uneinheitliche Mikrostruktur des Grünlings. Die Mikrostruktur ist homogen, ohne die grobkristalline Struktur und die Entmischung der Bestandteile, die beim Gießverfahren auftreten, sodass die Dichte des gesinterten Produkts die theoretische Dichte seines Materials erreichen kann. Im Allgemeinen kann MIM 95%~99% der theoretischen Dichte erreichen; bei Werkstoffen mit Flüssigphasensintern und hohem Kohlenstoffgehalt kann nahezu 100% relative Dichte erzielt werden. Eine hohe Dichte kann die Festigkeit von MIM-Teilen erhöhen, die Zähigkeit verbessern, die Dehnbarkeit sowie die elektrische und thermische Leitfähigkeit steigern und die magnetischen Eigenschaften verbessern. Die Dichte von Teilen, die durch herkömmliche Pulverformgebung gepresst werden, kann höchstens 85% der theoretischen Dichte erreichen. Dies ist hauptsächlich auf die Reibung zwischen Formwand und Pulver sowie zwischen den Pulverpartikeln zurückzuführen. Dadurch wird der Pressdruck ungleichmäßig verteilt, was zu einer uneinheitlichen Mikrostruktur des gepressten Grünlings führt. Dies bewirkt, dass pulvermetallurgische Pressteile während des Sintervorgangs ungleichmäßig schrumpfen. Daher muss die Sintertemperatur gesenkt werden, um diesen Effekt zu verringern, was zu einer hohen Porosität, einer schlechten Materialdichte und einer geringen Dichte der Produkte führt und die mechanischen Eigenschaften der Teile stark beeinträchtigt.
- Hohe Festigkeit und hohe Oberflächenqualität:
Damit lässt sich eine mechanische Festigkeit erzielen, die der des Gießverfahrens nahekommt. Die mechanischen Eigenschaften sind deutlich besser als bei Präzisionsguss und herkömmlicher Pulvermetallurgie. Auch Maßgenauigkeit und Oberflächenfinish des Produkts sind besser als bei Präzisionsgussteilen, wodurch sich der Bedarf an nachgelagerter Bearbeitung verringert. Die Oberflächenrauheit kann Rmax6~8μm (Ra1.5 bis 2) erreichen.
VI. Anwendung der Mikrometall-Spritzgusstechnologie
1. Medizinische Geräte
Medizinische Geräte müssen im Allgemeinen eine gute Gebrauchstauglichkeit und eine ausreichend lange Lebensdauer aufweisen sowie eine flexible Gestaltung hinsichtlich Struktur und Form ermöglichen. Die MIM-Technologie wurde erstmals Anfang der 1980er-Jahre bei medizinischen Produkten eingesetzt und hat sich zum am schnellsten wachsenden Bereich des MIM-Marktes entwickelt.
Derzeit werden für die meisten medizinischen MIM-Produkte Edelstahlwerkstoffe verwendet, hauptsächlich die Güten 316L und 17-4PH; außerdem kommen Titanlegierungen, Magnesiumlegierungen, Gold, Silber, Tantal usw. zum Einsatz.

1.1 Kieferorthopädische Brackets
Die MIM-Technologie wurde erstmals im medizinischen Bereich zur Herstellung einiger kieferorthopädischer Apparaturen eingesetzt. Diese Präzisionsprodukte sind sehr klein, weisen eine gute Biokompatibilität und Korrosionsbeständigkeit auf, und als Hauptmaterial wird 316L-Edelstahl verwendet. Derzeit sind kieferorthopädische Brackets nach wie vor die wichtigsten Produkte der MIM-Branche.
Ein Unternehmen verwendet die MIM-Technologie zur Herstellung eines kieferorthopädischen Brackets mit zweiseitigem Haken, das die mechanische Retentionskraft um 30 % erhöhen kann. Durch das einstufige Formen und Polieren mittels MIM lässt sich die Reibung des Brackets am Bogendraht deutlich reduzieren. Dieses Produkt leistet einen positiven Beitrag zur kieferorthopädischen Behandlung.
1.2 Chirurgische Instrumente
Chirurgische Instrumente erfordern eine hohe Festigkeit, eine geringe Blutkontamination und die Fähigkeit, aggressive Desinfektionsverfahren zu überstehen. Die Designflexibilität der MIM-Technologie kann den Anforderungen der meisten chirurgischen Instrumente gerecht werden. Sie bietet außerdem Prozessvorteile und kann verschiedene Metallprodukte kostengünstig herstellen. Daher ersetzt sie schrittweise traditionelle Produktionstechnologien und entwickelt sich zur wichtigsten Herstellungsmethode.
1.3 Teile für Knieimplantate
Die MIM-Technologie hat im Bereich menschlicher Implantate nur langsam Fortschritte gemacht, hauptsächlich weil Zertifizierung und Abnahme der Produkte einen langen Zeitraum erfordern.
Derzeit kann die MIM-Technologie zur Herstellung von Teilen eingesetzt werden, die Knochen und Gelenke teilweise ersetzen, wobei hauptsächlich Ti-Legierungen als Metallmaterialien verwendet werden.
Im Hinblick auf die Biokompatibilität stellten Chen Liangjian et al. mithilfe der MIM-Technologie poröses Titan mit einer Porosität von 60 % her und fertigten mithilfe eines modifizierten Vernetzungsverfahrens durch Polykondensation Gelatine-Mikrosphären mit verzögerter Wirkstofffreisetzung an, die sie auf die Oberfläche des porösen Titans aufbrachten.
1.4 Schallröhrchen für Hörgeräte
Die MIM-Technologie kann auch zur Herstellung von Teilen für verschiedene medizinische Geräte eingesetzt werden.
Indo-MIM verwendet die MIM-Technologie zur Herstellung eines Schallröhrchens für Hörgeräte von Phonak in Deutschland, das die Klangübertragung verbessert und das Hörvermögen fördert.
Nach dem MIM-Formen und Sintern kann das komplex geformte Schallröhrchen eines Hörgeräts hergestellt werden. Um die Oberfläche des Schallröhrchens zu glätten, ist lediglich ein Glasperlenstrahlverfahren erforderlich.
Die MIM-Technologie kann auch zur Herstellung vieler Produkte im medizinischen Bereich eingesetzt werden, darunter Stents für interventionelle Behandlungen, Strahlenschutz für Spritzen aus hochdichter Wolframlegierung, mikrochirurgische Manipulatoren, Teile von Mikropumpen-Endoskopen und Arzneimittelinhalatoren.
2. Elektronische Geräte
Die Elektronikgeräteindustrie ist das wichtigste Anwendungsfeld für MIM-Teile und macht etwa 50 % des Absatzes von MIM-Teilen in Asien aus. Die Miniaturisierung elektronischer Geräte erfordert kleinere Teile mit niedrigeren Produktionskosten und besserer Leistung - genau darin liegt der Vorteil von MIM-Teilen.
Die Entwicklung von MIM in China profitierte vom Aufschwung der Elektronikindustrie, beispielsweise der Mobiltelefonindustrie. Seit 2009 verzeichnete die gesamte Branche ein rasches Wachstum. Insbesondere seit Mitte 2011 wurden aufgrund des Wettbewerbs zwischen Apple und Samsung Electronics zahlreiche MIM-Teile in Mobiltelefonen eingesetzt - ein bis dahin beispielloser Trend.
2.1 Smartphones
In den 1990er-Jahren war der Vibrator aus Wolframlegierung für den Vibrationsmotor von Pagern die bekannteste MIM-Anwendung. Nach dem Jahr 2000 wurde die Edelstahlserie zunehmend eingesetzt, beispielsweise für Glasfasersteckverbinder, Scharnierserien in der Unterhaltungselektronik, Mobiltelefontasten und SIM-Kartenhalter. Der jüngste Investitionsboom in der MIM-Branche ist auf die breite Anwendung von MIM-Teilen in der Mobiltelefonindustrie zurückzuführen. Auch die Montagewerke der 3C-Industrie befinden sich in China, und die gesunkenen Investitionshürden haben einen großen Kapitalzufluss bewirkt.
2.2 Herstellung von Mobiltelefongehäusen
Das Mobiltelefongehäuse ist ein wichtiger Bestandteil des Mobiltelefons. Mit dem MIM-Verfahren lassen sich hochpräzise, hochfeste und leichte Mobiltelefongehäuse herstellen. Während des Herstellungsprozesses werden zunächst die spritzgegossenen Rohlinge des Mobiltelefongehäuses im MIM-Verfahren gefertigt. Anschließend werden die Rohlinge in die Form zum Spritzgießen eingelegt; abschließend erfolgen die Oberflächenbehandlung und die Montage.
2.3 Kameraherstellung
Die Herstellung von Mobiltelefonkameras erfordert hohe Präzision und Miniaturisierung. Mit dem MIM-Verfahren lassen sich hochpräzise, miniaturisierte Linsen und Halterungen herstellen. Während des Produktionsprozesses werden zunächst die spritzgegossenen Rohlinge der Kamerahalterung und der Linse im MIM-Verfahren gefertigt. Anschließend werden die Rohlinge in die Form zum Spritzgießen eingelegt; abschließend erfolgen die Oberflächenbehandlung und die Montage.
2.4 Herstellung von Kartenhaltern
Der Kartenhalter ist ein wichtiger Bestandteil elektronischer Mobiltelefonprodukte. Mit dem MIM-Verfahren lassen sich Kartenhalter mit hoher Präzision, hoher Festigkeit und geringem Gewicht herstellen. Während des Herstellungsprozesses werden zunächst die spritzgegossenen Rohlinge des Kartenhalters im MIM-Verfahren gefertigt. Anschließend werden die Rohlinge in die Form des Kartenhalters zum Spritzgießen eingelegt; abschließend erfolgen die Oberflächenbehandlung und die Montage.
2.5 Herstellung der Welle
Faltbare Mobiltelefone sind ebenfalls elektronische Produkte. Auch die Welle ihres Faltbildschirms kann im MIM-Verfahren hergestellt werden. Für einige besonders präzise Teile ist der Einsatz der MIM-Technologie erforderlich; die Genauigkeit der MIM-Technologie kann ±0,1 % bis ±0,3 % erreichen.
2.6 Tastenherstellung
Die Tasten neben Smartwatches werden ebenfalls für 3C-Elektronikprodukte verwendet. Die unten abgebildeten Tasten werden ebenfalls mit der MIM-Technologie hergestellt.
2.7 Herstellung von Kappen für kapazitive Stifte
Auch die Teile des mit dem iPad ausgestatteten kapazitiven Stifts werden mit der MIM-Technologie hergestellt.
2.8 Herstellung von Smartwatch-Armbändern
Intelligente Armbänder für Smartwatches gehören zu den elektronischen 3C-Produkten. Mit der MIM-Technologie lassen sich hochpräzise Armbänder für Smartwatches herstellen. Durch die anschließende Bearbeitung können hochwertige Produkte gefertigt werden.
3. Glasfaserteile
Die Glasfasertechnologie wird in großem Umfang in den Bereichen Kommunikation, Sensorik und Medizintechnik eingesetzt. Ihre Kernkomponenten müssen sich durch hohe Präzision, hohe Festigkeit und Miniaturisierung auszeichnen. Micro Metal Injection Molding (μMIM) ist aufgrund seiner hohen Präzision, der Möglichkeit zur Bearbeitung komplexer geometrischer Formen und der Eignung für die Massenproduktion zu einer idealen Wahl für die Herstellung von Glasfaserteilen geworden. Dieses Verfahren kombiniert Pulvermetallurgie und Spritzgießen, um Mikroteile herzustellen, die den Anforderungen moderner Glasfasertechnologie entsprechen.

3.1 Steckverbindergehäuse
Glasfasersteckverbinder gehören zu den Kernkomponenten für die Verbindung der Glasfaserenden in faseroptischen Kommunikationssystemen. Das Steckverbindergehäuse ist äußerst klein und erfordert eine hohe Verschleißfestigkeit sowie eine gute elektromagnetische Abschirmung. Das μMIM-Verfahren kann präzise und langlebige Metallgehäuse für Steckverbinder herstellen und so eine effiziente Übertragung optischer Signale gewährleisten.
3.2 Faserhalterungen und -ausrichter
In faseroptischen Systemen ist die präzise Ausrichtung der Glasfasern für die Signalübertragung unerlässlich. Mit dem μMIM-Verfahren lassen sich hochpräzise Faserausrichter und Halterungen herstellen. Diese Teile weisen in der Regel komplexe geometrische Strukturen auf. Mit μMIM können sie in einem Arbeitsgang geformt werden, wodurch bei der herkömmlichen Bearbeitung auftretende Fehler vermieden und die Genauigkeit der Faserausrichtung gewährleistet wird.
3.3 Faseradapter und Buchsen
Faseradapter dienen dazu, Faserstecker mit Geräten zu verbinden. Die Präzision und Haltbarkeit der Buchse wirken sich direkt auf die Stabilität des Fasersystems aus. Die μMIM-Technologie kann nicht nur Adapter mit komplexen Formen herstellen, sondern auch eine gute mechanische Festigkeit und Haltbarkeit gewährleisten, um den Anforderungen einer häufigen Nutzung gerecht zu werden.
3.4 Sensorgehäuse
Im faseroptischen Sensorsystem muss das Sensorgehäuse staubdicht, wasserdicht und hochtemperaturbeständig sein und gleichzeitig eine stabile Signalübertragung der Glasfaser während des Messvorgangs gewährleisten. Das μMIM-Verfahren kann Gehäuse mit hoher Festigkeit und komplexen Formen herstellen, die nicht nur den Schutzanforderungen entsprechen, sondern auch die Leistung der Glasfaser nicht beeinträchtigen.
3.5 Faserschneider und Werkzeug zum Polieren von Faserenden
Faserschneid- und Endpolierwerkzeuge für Lichtwellenleiter erfordern eine äußerst hohe Präzision, um die Ebenheit der Faserendfläche und die effiziente Übertragung optischer Signale sicherzustellen. Das μMIM-Verfahren kann Metallmesser und Polierwerkzeuge mit hoher Härte und hoher Präzision herstellen, die ihre stabile Leistung über lange Zeit aufrechterhalten und die Arbeitseffizienz steigern können.
4. Automobilindustrie
Seit MIM-Teile Anfang der 1990er-Jahre auf den Automobilmarkt gelangten, gibt es nach fast 20 Jahren Entwicklung immer mehr Hersteller von MIM-Teilen für Automobile. Im Vergleich zu herkömmlichen Bearbeitungsverfahren zeichnen sich MIM-Teile durch hohe Präzision, hohe Festigkeit, hohe Formkomplexität, Materialvielfalt und niedrige Kosten aus, weshalb die MIM-Technologie in Automobilen weit verbreitet ist. Derzeit bestehen in Automobilen eingesetzte MIM-Teile im Allgemeinen aus Materialien auf Eisenbasis, hauptsächlich aus Fe-Ni-Legierungsstahl, Fe-04C-1Cr-075Mn-0.2Mo-Legierungsstahl, vorlegiertem Cr-Mo-C-Stahl, Ni-Cr-Mo-C-Stahl, 316L, 17-4PH, Edelstahl der 400er-Serie, Edelstahl der HK-Serie sowie nickelbasiertem hitzebeständigem Hochtemperaturlegierungsstahl Conel713C.

4.1 Turbolader
Der Turbolader besteht hauptsächlich aus einer Turbine, einem Pumpenrad, einem Rotor, einem Laufrad usw. Die vom unter hohem Druck aus dem Motor ausgestoßenen Abgas erzeugte Trägheitskraft treibt das Pumpenrad an, während der Rotor die Turbine antreibt, sodass der Ansaugdruck des Motors steigt. In den letzten Jahren standen die Forschung und Entwicklung sowie die Produktion von MIM-Teilen für Turbolader im Mittelpunkt der wissenschaftlichen Forschungsarbeit. Gleichzeitig gehören Turbolader zu den charakteristischen Bauteilen der MIM-Fertigung. Ihre Struktur ist äußerst komplex, die Arbeitsumgebung rau und die Präzisionsanforderungen hoch. Andere Bearbeitungsverfahren sind jedoch kostspielig und schwer zu kontrollieren. Turboladerteile bestehen hauptsächlich aus nickelbasierten Ultrahochtemperaturlegierungen, Kristalllegierungen und anderen Materialien. MIM hat wesentlich zu Turboladerteilen beigetragen.
4.2 Automobile
Viele kleine Präzisionsmontageteile in Automobilen können mithilfe der MIM-Technologie hergestellt werden. Die Herstellung von Montageteilen erfolgt im Allgemeinen durch Schmieden, Präzisionsguss und andere Verfahren. Die gefertigten Teile sind kostspielig und weisen eine geringe Präzision auf, sodass keine guten wirtschaftlichen Vorteile erzielt werden können. Der Einsatz der MIM-Technologie kann die Produktionseffizienz und Präzision erhöhen, Material sparen, Prozessschritte reduzieren und Kosten senken. Die elektronisch gesteuerte Benzineinspritzdüse im Automotor besteht aus mehr als 20 Teilen. Dazu gehören unter anderem der Eisenkern, der Anker, das magnetische Führungsblech und der Führungskörper, die die Magnetkreisstruktur der Einspritzdüse bilden. Diese Teile bestehen alle aus weichmagnetischen Legierungen. Teile aus nanokristallinem weichmagnetischem Pulver auf Eisenbasis, die mithilfe der MIM-Technologie hergestellt werden, verbessern im Vergleich zu herkömmlichen Benzineinspritzdüsen die Gesamtleistung der durch MIM-Technologie gefertigten Einspritzdüsen.
4.3 Sensoren
Mit dem Fortschritt von Wissenschaft und Technik werden die in Fahrzeugen eingesetzten Sensoren zunehmend vielfältiger, intelligenter und kompakter. Je nach Anwendungsbereich werden Sensorgehäuse im Motorfahrwerk, in der Karosserie, in Navigations- und anderen Systemen eingesetzt! Viele Sensoren in Motorfahrwerk, Karosserie, Navigation und anderen Systemen werden im MIM-Verfahren hergestellt, darunter Drucksensorkomponenten, Sensoreinsätze für Airbags, Sauerstoffsensoren, Lenksensoren, Sensorsitze für die Geschwindigkeitsregelung, Sensorgehäuse usw. Im Vergleich zum Präzisionsgussverfahren bietet das MIM-Verfahren die Vorteile einer guten Oberflächenrauheit und hohen Zugfestigkeit; außerdem ermöglicht es die Kombination von Teilen, reduziert die Anzahl der Bauteile und senkt dadurch die Kosten bei gleichzeitiger Steigerung der Effizienz.
Neben den oben genannten Teilen werden auch der Zündschlüssel, Teile des Kipphebels im Motor, die U-Klammer der Lenkeinrichtung, der Rückwärtsgang-Synchronisator, der Ventilstößel, der Brennraumdeckel des Kolbenrings, die Fahrzeughalterung usw. im MIM-Verfahren hergestellt.
5. Präzisionsmaschinenbau
Die MIM-Technologie ermöglicht die massenhafte Herstellung von Metallteilen mit komplexen dreidimensionalen geometrischen Formen, hoher Komplexität, hoher Präzision, hoher Festigkeit, ansprechendem Aussehen und kleinen Abmessungen - mit hoher Effizienz und niedrigen Kosten - und wird in verschiedenen Präzisionsinstrumenten eingesetzt. Diese Zahnräder haben gewöhnlich einen Durchmesser im Millimeterbereich oder sind sogar kleiner, verfügen über ein komplexes Design und erfordern eine hohe Festigkeit, hohe Verschleißfestigkeit und präzise Verzahnung. Mit dem Fortschritt von Wissenschaft und Technik spielen Mikrozahnräder eine entscheidende Rolle in elektronischen Produkten, medizinischen Geräten, der Luft- und Raumfahrt sowie anderen Bereichen.
5.1 Präzisionszeitmessgeräte
In der Uhrenindustrie, insbesondere bei hochwertigen mechanischen Uhren, gehören Mikrozahnräder zu den Kernkomponenten. Durch präzisen Zahneingriff können mechanische Uhren eine äußerst genaue Zeitanzeige gewährleisten. Aufgrund des begrenzten Innenraums mechanischer Uhren müssen die Zahnräder sehr klein sein und äußerst leichtgängig laufen. Die hohe Präzision und die geringe Reibung von Mikrozahnrädern sind entscheidend.
5.2 Mikroskope und optische Instrumente
Das Fokussiersystem und die präzise Einstellung der in Mikroskopen verwendeten optischen Elemente beruhen auf der Kraftübertragung durch Mikrozahnräder. Die Genauigkeit der Mikrozahnräder wirkt sich direkt auf die Vergrößerungseinstellung des Mikroskops und die Bildschärfe aus. Mikrozahnräder werden auch häufig im Feinjustiermechanismus optischer Instrumente eingesetzt, um eine präzise Steuerung des Strahlengangs zu gewährleisten.
5.3 Medizinische Geräte
In der minimalinvasiven Chirurgie werden Mikrozahnräder zum Antrieb verschiedener kleiner Roboterarme und chirurgischer Instrumente eingesetzt. Diese Zahnräder sind äußerst klein, erfordern jedoch eine extrem hohe Präzision und Zuverlässigkeit, um Genauigkeit und Sicherheit während des Eingriffs zu gewährleisten. Mikrozahnräder werden auch häufig in Einstellsystemen für Mikrof Bohrer und Blutpumpen in der zahnmedizinischen Ausrüstung eingesetzt.
5.4 Robotik und Automatisierungsanlagen
Mikroroboter werden häufig in der Chirurgie, der Fertigung und der Laborautomatisierung eingesetzt. Diese Roboter benötigen flexible Gelenke und eine präzise Bewegungssteuerung. Das Mikrogetriebesystem ist eine Kernkomponente dieser Roboter und hilft ihnen, komplexe Bewegungen und Vorgänge auszuführen. Aufgrund der kompakten Struktur des Roboters sind die hohe Effizienz und die geringe Geräuschentwicklung der Mikrogetriebe besonders wichtig.
6. Unterhaltungselektronik
Elektronische Kommunikationsprodukte sind ein wichtiger Markt für MIM-Teile. Nahezu alle Mobiltelefonhersteller kaufen große Mengen an MIM-Produkten, und die miniaturisierten und multifunktionalen Teile in der Kommunikation eignen sich für die Vorteile der MIM-Technologie. Das MIM-Spritzgießen bietet die Vorteile, Produktionskosten zu senken, die Produktionseffizienz zu steigern und Teile kleiner und leichter herzustellen. Die von Mobiltelefonentwicklern angestrebten Vorteile bestehen darin, die Bauweise schlanker zu gestalten, das Gewicht zu reduzieren und die Haptik der Teile zu verbessern. Die Entwicklung von Mobiltelefonprojekten verläuft sehr schnell, und nur die MIM-Technologie kann in kurzer Zeit so viele Teile herstellen.

Neben dem SIM-Kartenfach sind auch die Scharniere, die in den derzeit beliebten Smartphones mit faltbarem Display verwendet werden, MIM-Teile. Natürlich gibt es neben den oben genannten typischen Anwendungen noch viele weitere Einsatzbereiche für MIM-Teile in der Unterhaltungselektronik.
VII. Herausforderungen und Einschränkungen
1 Hohe Anlagenkosten
Hohe Formkosten:
Der μMIM-Prozess erfordert den Einsatz hochpräziser Formen, um die Formgenauigkeit sicherzustellen. Die Kosten für die Herstellung und Wartung dieser Formen sind hoch, insbesondere bei Teilen mit komplexen Geometrien und kleinen Produktionsserien. Die Formkosten können einen größeren Anteil der gesamten Produktionskosten ausmachen.
Materialverschwendung und geringe Materialausnutzung: Im Produktionsprozess von Mikroteilen ist es schwierig, den Materialverlust, der während der Entbinderung und des Sinterns entsteht, vollständig zurückzugewinnen. Besonders bei der Verwendung wertvoller Metallmaterialien (wie Titan und Edelmetallen) nimmt diese Materialverschwendung deutlich zu und erhöht die Produktionskosten.
Hohe Kosten für Maschinen und Anlagen:
Für das Mikro-Metallpulverspritzgießen (μMIM) sind in der Regel eine hochentwickelte Mikrospritzgießmaschine, ein hochentwickelter Sinterofen und ein effizientes Entbinderungssystem erforderlich. Diese Anlagen erfordern nicht nur hohe Investitionen in der Anschaffung, sondern verursachen auch zusätzliche Kosten bei Wartung und Betrieb.
2 Einschränkungen bei Formgenauigkeit und Abmessungen
Obwohl sich der μMIM-Prozess bei der Verarbeitung von Teilen im Mikrometerbereich auszeichnet, bestehen weiterhin gewisse Einschränkungen hinsichtlich Genauigkeit und Abmessungen:
Maßliche Schrumpfung und Verformung:
Der μMIM-Prozess führt während des Entbinderungs- und Sinterprozesses zu einer erheblichen Schrumpfung des Volumens des Metallpulvers, in der Regel um etwa 15 % bis 20 %. Diese Schrumpfung beeinträchtigt die Formgenauigkeit, insbesondere bei komplexen Geometrien und dünnwandigen Teilen, bei denen eher ungleichmäßige Verformungen auftreten.
Schwierigkeiten bei der Verarbeitung von Oberflächenfinish und Mikrostruktur:
Die Oberfläche gesinterter Mikrobauteile weist häufig eine hohe Rauheit und eine deutlich körnige Struktur auf. Um eine Oberflächenqualität auf optischem Niveau und eine hohe Genauigkeit bei feinen Strukturen zu erreichen, sind häufig zusätzliche Oberflächenbehandlungen wie Galvanisieren oder Polieren erforderlich.
3 Einschränkungen bei der Materialauswahl
An die Materialauswahl im μMIM-Prozess werden hohe Anforderungen gestellt. Das in diesem Prozess verwendete Metallpulver muss folgende Eigenschaften aufweisen:
Extrem feine und gleichmäßige Partikel:
Generell beträgt der Durchmesser der im μMIM-Prozess verwendeten Metallpulverpartikel weniger als 10 Mikrometer. Zu feine Pulverpartikel neigen jedoch zur Agglomeration, wodurch eine gleichmäßige Verteilung während des Mischvorgangs erschwert wird und die Formqualität beeinträchtigt werden kann.
Schwierigkeiten bei der Verarbeitung spezieller Legierungsmaterialien: Einige Hochleistungslegierungen, etwa Titanlegierungen und Aluminiumlegierungen, lassen sich im μMIM-Prozess aufgrund ihrer hohen Aktivität oder leichten Oxidierbarkeit nur schwer pulvermetallurgisch sintern und entbindern. Daher bestehen bei den Anwendungen dieser Materialien weiterhin Einschränkungen.
Probleme bei der Materialverträglichkeit: Die Verträglichkeit zwischen dem im μMIM-Prozess verwendeten Bindemittel und Metallpulver muss sehr hoch sein, da sie andernfalls die Fließfähigkeit des Bauteils während des Formens und die mechanischen Eigenschaften des fertigen Bauteils beeinträchtigt.
4 Die Prozesssteuerung in der Fertigung ist komplex
Die Prozesssteuerung beim Metallspritzgießen (MIM) ist recht komplex, was sich hauptsächlich in der präzisen Steuerung mehrerer wichtiger Schritte zeigt. Zunächst müssen beim Compoundieren und Spritzgießen das Metallpulver und das Bindemittel gemischt und eine gleichmäßige Verteilung sichergestellt werden, um Formfehler zu vermeiden. Temperatur, Druck und Geschwindigkeit während des Spritzgießprozesses müssen streng kontrolliert werden, damit das Material das Werkzeug vollständig ausfüllen kann und gleichzeitig die Bildung von Blasen und Hohlräumen verhindert wird. Bereits geringe Unachtsamkeit bei diesen Faktoren kann zu Oberflächenfehlern oder einer ungleichmäßigen inneren Struktur des Bauteils führen. Darüber hinaus ist auch die Gestaltung des Werkzeugs von entscheidender Bedeutung, insbesondere bei Bauteilen mit komplexen Geometrien und feinen Strukturen, die eine äußerst hohe Werkzeugpräzision erfordern.

Die anschließenden Entbinderungs- und Sinterprozesse sind noch anspruchsvoller. Beim Entfetten wird das während des Spritzgießprozesses verwendete Bindemittel entfernt, sodass das Metallskelett zurückbleibt. Dieser Schritt erfordert eine langfristige Erwärmung und eine präzise Zeitsteuerung. Bereits geringfügige Schwankungen der Temperatur und Atmosphäre während des Entfettungsprozesses können zur Bildung von Rissen oder Poren im Inneren des Bauteils führen. Beim Sinterprozess muss das Metallpulver bei hohen Temperaturen verdichtet werden, um letztendlich die mechanische Festigkeit und Präzision des fertigen Produkts zu erreichen. Die Kontrolle von Sintertemperatur und -zeit ist äußerst kritisch. Eine zu hohe Temperatur führt zur Verformung des Bauteils, während eine zu kurze Zeit möglicherweise keine vollständige Verdichtung ermöglicht. Insgesamt wirkt sich die sorgfältige Kontrolle jedes einzelnen Schritts direkt auf die Qualität und Leistung des fertigen Bauteils aus.
VIII. Zukünftige Entwicklung

1 Technologischer Fortschritt
Mit dem kontinuierlichen technologischen Fortschritt hat das Mikrometallpulverspritzgießen (μMIM) erhebliche Verbesserungen erzielt, insbesondere in den Bereichen Materialwissenschaft, Präzision der Ausrüstung und Prozessoptimierung. Die Erforschung und Entwicklung hochwertiger Metallpulver führt zu kleineren und gleichmäßigeren Pulverpartikeln, wodurch die Oberflächenqualität und Strukturfestigkeit der Teile erheblich verbessert werden. Darüber hinaus wurden die Entbinderungs- und Sintertechnologien weiterentwickelt, um Produktionsfehler zu reduzieren und die Prozesszuverlässigkeit und -konsistenz durch eine effizientere und präzisere Steuerung zu verbessern. Gleichzeitig hat die Einführung intelligenter Fertigungstechnologien, wie automatisierte Überwachung und Parameteroptimierung, die Effizienz des μMIM-Verfahrens weiter gesteigert und die Massenproduktion mikrokomplexer Teile stabiler und wirtschaftlicher gemacht.
2 Entwicklung neuer Materialien
Die Entwicklung neuer Materialien für das Mikrometallpulverspritzgießen (μMIM) konzentriert sich hauptsächlich auf die Erforschung und Anwendung von Hochleistungslegierungen und Verbundwerkstoffen. In den vergangenen Jahren haben Forscher als Reaktion auf die besonderen Anforderungen an Festigkeit, Korrosionsbeständigkeit und elektrische Leitfähigkeit von Mikroteilen neue, für das μMIM-Verfahren geeignete Materialien wie Titanlegierungen, Edelstahl und Hochtemperaturlegierungen entwickelt. Diese Materialien bieten bessere mechanische Eigenschaften und eine bessere Verarbeitbarkeit und reduzieren gleichzeitig die beim Sintern und Entbindern auftretenden Defekte. Darüber hinaus eröffnet die Entwicklung biokompatibler Metallmaterialien neue Möglichkeiten für die Herstellung von Mikroteilen in der Medizin, Elektronik und anderen Bereichen. Durch die Verbesserung der Materialrezeptur steigern diese neuen Materialien nicht nur die Produktleistung, sondern optimieren auch die Produktionseffizienz und die Kostenkontrolle des μMIM-Verfahrens.

3 Produktionseffizienz steigern
Um die Produktionseffizienz des Mikrometallpulverspritzgießens (μMIM) zu verbessern, konzentrieren sich technische Verbesserungen hauptsächlich auf die Prozessoptimierung und die Modernisierung der Ausrüstung. Fortschrittliche automatisierte Spritzgießanlagen in Kombination mit einem präzisen Temperaturregelsystem machen den Spritzgießprozess schneller und stabiler und senken die Ausschussrate. Gleichzeitig verkürzen die Einführung schneller Entbinderungs- und Sintertechnologien, wie Mikrowellensintern und Vakuumentbinderung, den Produktionszyklus erheblich. Darüber hinaus ermöglicht der Einsatz intelligenter Überwachungs- und Datenanalysetechnologien die Echtzeitanpassung wichtiger Produktionsparameter und gewährleistet so eine effiziente und kontinuierliche Produktion. Diese technologischen Verbesserungen steigern nicht nur die Produktionskapazität pro Zeiteinheit, sondern verbessern auch die Produktkonsistenz und die Qualitätsstabilität.












Teilen:
Mikrometall-Spritzgießen: Die Zukunft der hochpräzisen Mikrofertigung
Die Zukunft der fortschrittlichen Fertigung erkunden: Führende Unternehmen in der Pulvermetallurgie und im Spritzgießen