

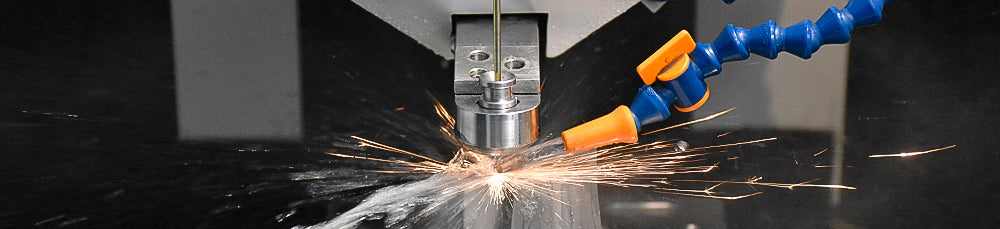
Funkenerosion (EDM) ist auch als elektrische Entladungsbearbeitung oder elektroerosive Bearbeitung bekannt.

Prinzip
Im Laufe der Jahre wurden zahlreiche Theorien zur Funkenerosion entwickelt, doch die meisten Verfahren stützen sich auf das thermoelektrische Modell, bei dem Wärme und elektrische Energie zusammenwirken. Funkenerosion ist ein Bearbeitungsverfahren, bei dem durch Impulsentladungen zwischen Elektroden lokal eine kurzzeitig sehr hohe Temperatur (bis zu 8000°-12000°) erzeugt wird, um metallische Werkstoffe abzutragen (elektroerosiv zu bearbeiten). Die bei der kurzzeitigen Funkenentladung zwischen Werkzeugelektrode und Werkstückelektrode erzeugte hohe Temperatur wird genutzt, um das Material zu schmelzen. Werkzeug und Werkstück sind mit den beiden Polen der Stromversorgung verbunden und in ein Flüssigkeitsmedium mit einem bestimmten Isolationsgrad eingetaucht (meist Kerosin oder Mineralöl). Zwischen den beiden Polen wird eine Impulsspannung angelegt. Bewegt sich die Werkzeugelektrode auf die Werkstückelektrode zu, wird das Flüssigkeitsmedium an der nächstgelegenen Stelle zwischen den Polen durchschlagen, wodurch eine Funkenentladung entsteht. Da der Querschnitt des Entladungskanals sehr klein ist, führt die kurzzeitig sehr hohe Temperatur im Kanal zum Schmelzen und Verdampfen des Materials. Ein einzelner Impuls kann eine winzige Vertiefung auf der Werkstückoberfläche erzeugen; durch die Ansammlung unzähliger Impulse werden die Erhöhungen auf dem Werkstück allmählich abgeschmolzen. Während die Werkzeugelektrode kontinuierlich auf das Werkstück zustellt, wird die Form der Werkzeugelektrode auf das Werkstück übertragen. Die während der Bearbeitung entstehenden Metallpartikel werden von der strömenden Arbeitsflüssigkeit abtransportiert. Gleichzeitig wird ein kleiner Teil der Gesamtenergie auch an die Werkzeugelektrode abgegeben, wodurch ein gewisser Werkzeugverschleiß entsteht.
Merkmale der elektrischen Entladungsbearbeitung (EDM)
1. Es können leitfähige Werkstoffe bearbeitet werden, die schwer zu schneiden sind, beispielsweise gehärteter Stahl, Hartmetall, Edelstahl, industriell reines Eisen usw.
2. Die Härte des Werkzeugs kann geringer sein als die Härte des zu bearbeitenden Werkstoffs.
3. Während der Bearbeitung treten keine nennenswerten mechanischen Schnittkräfte auf. Dies begünstigt die Bearbeitung kleiner Bohrungen, schmaler Nuten, Profillöcher, gekrümmter Bohrungen und dünnwandiger Teile und eignet sich außerdem für die Präzisions- und Feinbearbeitung.
4. Die Impulsparameter können beliebig angepasst werden. Während der Bearbeitung können durch den Austausch der Werkzeugelektrode oder die Verwendung einer abgestuften Werkzeugelektrode Schruppen, Vorschlichten und Schlichten kontinuierlich auf derselben Werkzeugmaschine durchgeführt werden.
5. In der Regel ist die Produktivität geringer als bei der spanenden Bearbeitung. Zunächst kann spanend geschruppt und anschließend durch Funkenerosion geschlichtet werden.
6. Während des Entladungsvorgangs wird ein Teil der Energie von der Werkzeugelektrode verbraucht. Dies führt zum Verschleiß der Werkzeugelektrode und beeinflusst die Formgenauigkeit in gewissem Maße.
Anwendungen der EDM EDM wird bei der Lochbearbeitung, der Hohlraumbearbeitung, der Drahterosion, dem elektroerosiven Schleifen und Bohren, der elektroerosiven Entwicklungsbearbeitung, der Oberflächenverfestigung, der nichtmetallischen EDM sowie zum Aufbringen von Druckmarkierungen und Gravuren, zur Bearbeitung von Verzahnungen und zum Entfernen abgebrochener Gewindebohrer oder Bohrer aus Werkstücken eingesetzt.

Hauptanwendungen der EDM-Technologie:
EDM erzeugt zwischen der Werkzeugelektrode und dem Werkstück lokal hohe Temperaturen, um das Material zu schmelzen und zu verdampfen und dadurch metallische Werkstoffe abzutragen. Dieses Verfahren eignet sich für die Bearbeitung von Werkstoffen, die mit herkömmlichen Schneidverfahren nur schwer bearbeitet werden können, beispielsweise Hartmetall und Edelstahl.
Mit EDM lassen sich komplexe Formen und hochpräzise Werkstücke herstellen, insbesondere für den Formenbau, medizinische Geräte und die Luft- und Raumfahrt.
Drahterosion
Drahterosion ist ein Bearbeitungsverfahren, bei dem nach dem Prinzip der elektrischen Funkenentladung Werkstoffe durch die Relativbewegung zwischen der Drahtelektrode und dem Werkstück abgetragen werden. Dieses Verfahren eignet sich für die Bearbeitung von Werkstücken verschiedenster Formen und Größen, beispielsweise Matrizen, Bohrungen und Hohlräumen.
Elektroerosives Schleifen und Bohren
Elektroerosives Schleifen und Bohren sind Präzisionsbearbeitungsverfahren, bei denen Funkenerosionstechnologie zum Einsatz kommt. Sie eignen sich für die Bearbeitung hochpräziser und komplex geformter Werkstücke.
Elektroerosive Beschichtungstechnologie (ESD)
Die elektroerosive Beschichtungstechnologie ist ein Verfahren zur Modifizierung und Reparatur von Materialoberflächen. Durch die Bildung einer Beschichtung auf der Oberfläche des Grundwerkstoffs werden dessen mechanische Eigenschaften, Korrosionsbeständigkeit und ästhetisches Erscheinungsbild verbessert. Dieses Verfahren wird in großem Umfang in der Werkstoffentwicklung, Energietechnik, Luftfahrt, Militärtechnik und anderen Branchen eingesetzt.
Anwendung in Luft- und Raumfahrttriebwerken
Im Bereich der Luft- und Raumfahrt wird die Funkenerosionstechnologie zur Herstellung integraler Turbinenscheiben und anderer komplex geformter Teile eingesetzt. Da die Funkenerosion eine mehrachsige gekoppelte Bewegungssteuerung ermöglicht, kann sie das Interferenzproblem zwischen Elektrode und Schaufel bei der Bearbeitung von Schaufeln mit schmalen Kanälen lösen. Daher ist sie ein sehr zuverlässiges Verfahren zur Herstellung integraler Turbinenscheiben.
Weitere Anwendungen
Die elektroerosive Technologie wird außerdem in den Bereichen elektroerosives Schleifen, elektroerosive Erweiterungsbearbeitung, Oberflächenverfestigung (beispielsweise Hochgeschwindigkeitsabschrecken, Nitrieren, Aufkohlen usw.) und nichtmetallische elektroerosive Bearbeitung eingesetzt.
Aufgrund ihres einzigartigen Bearbeitungsprinzips und ihres breiten Anwendungsspektrums nimmt die elektroerosive Technologie in der Bearbeitung metallischer Werkstoffe eine wichtige Stellung ein. Mit dem technologischen Fortschritt verbessern sich Effizienz und Präzision der elektroerosiven Bearbeitung kontinuierlich, und es ist zu erwarten, dass sie künftig eine noch größere Rolle spielen wird.












Teilen:
Din Sint-D 32 Din 30910-4 Einführung
MIM 4605 vs. MIM 4140