

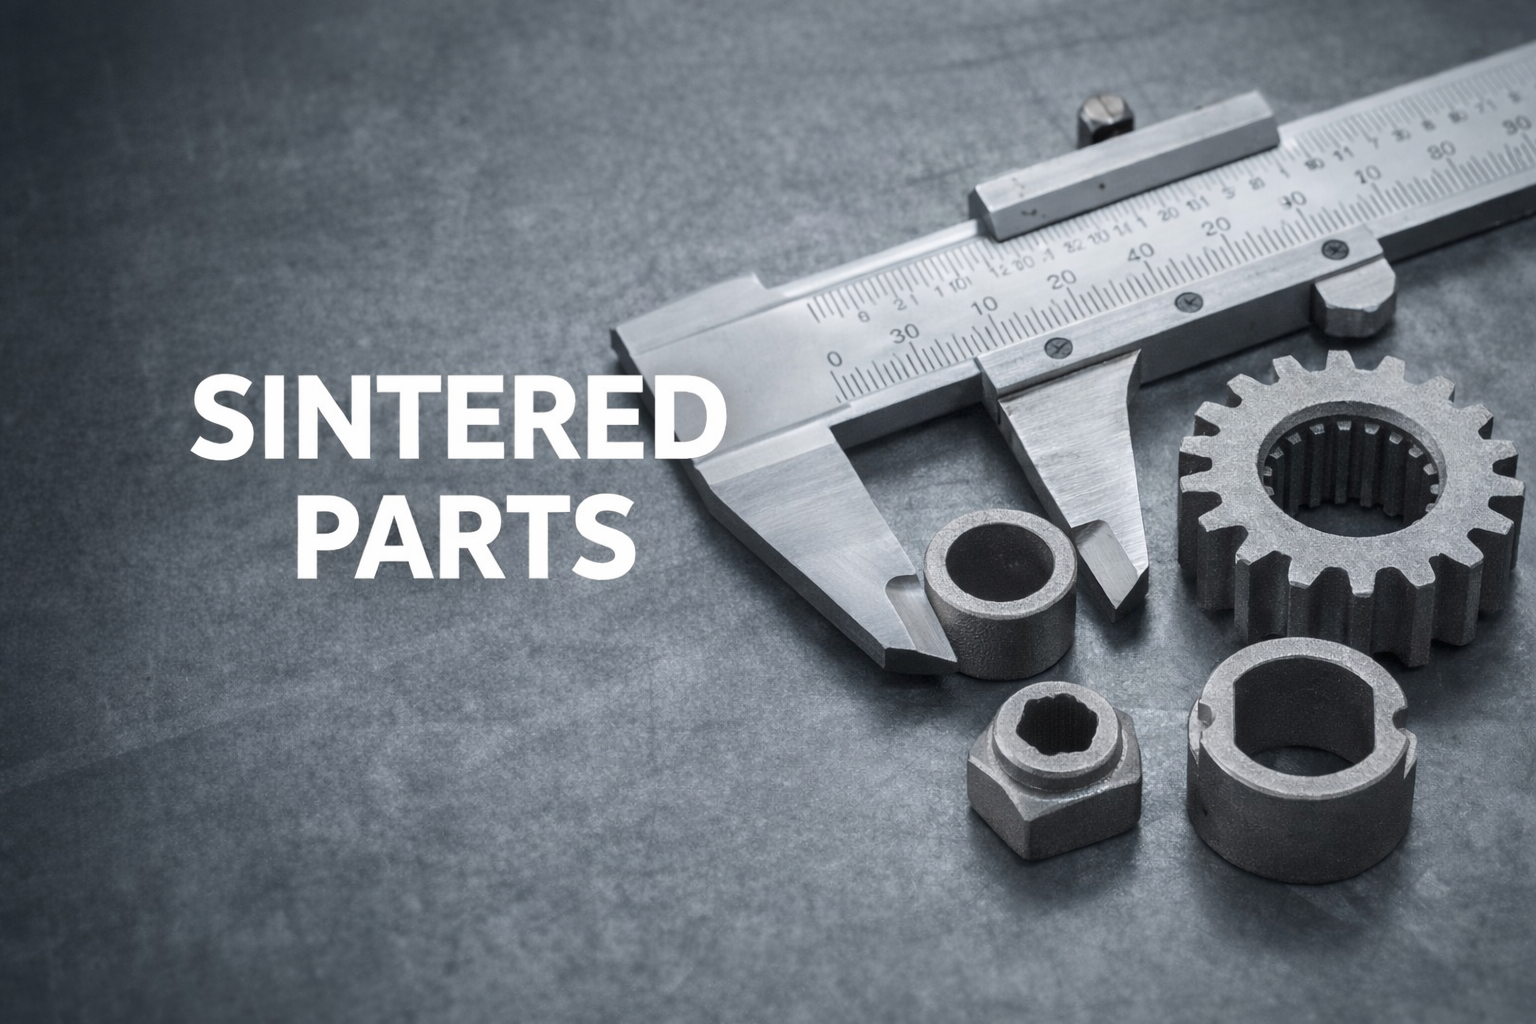
Gesinterte Teile werden häufig in der Großserienfertigung eingesetzt, bei der Kosteneffizienz, Maßhaltigkeit und Reproduzierbarkeit wichtiger sind als extreme geometrische Komplexität. In Branchen wie der Automobilindustrie, bei Industrieausrüstung, in der Konsumgütertechnik und bei Elektrowerkzeugen bleiben gesinterte Metallteile eine praktische und skalierbare Lösung.
Sintern ist jedoch keine universelle Lösung. Ein Verständnis der Materialgrenzen, des Dichtebereichs, der erreichbaren Toleranzen und der Konstruktionsbeschränkungen ist vor der Auswahl dieses Verfahrens unerlässlich - insbesondere beim Vergleich gesinterter Teile mit dem Metallpulverspritzguss (MIM) oder der CNC-Bearbeitung.
Dieser Artikel bietet einen praxisnahen, ingenieurorientierten Überblick über Teile mit realen Parametern, Vergleichstabellen und Entscheidungshilfen.

Technischer Kurzüberblick – gesinterte Teile
| Parameter | Typischer Bereich |
|---|---|
| Relative Dichte | 85–95 % des Knetmaterials |
| Porosität | 5–15% |
| Toleranz im Sinterzustand | ±0.05–0.10 mm |
| Kalibriertoleranz | ±0.01–0.02 mm |
| Empfohlenes Volumen | 10.000 – 1.000.000 Stück |
| Geeignete Geometrie | Einfache axiale Teile |
| Alternatives Verfahren | Metallpulverspritzguss (MIM) |
1. Was sind gesinterte Teile?
Gesinterte Teile werden mithilfe von pulvermetallurgischen (PM-)Verfahren hergestellt. Metallpulver wird unter hohem Druck in einer starren Matrize verdichtet und anschließend auf eine Temperatur unterhalb des Schmelzpunkts des Grundmetalls erhitzt. Beim Sintern verbinden sich die Partikel durch Festkörperdiffusion und bilden ein mechanisch stabiles Bauteil.
Grundlegender Ablauf des Sinterprozesses
| Schritt | Beschreibung |
|---|---|
| Pulveraufbereitung | Metall- oder Legierungspulver mit kontrollierter Partikelgröße |
| Verdichten | Uniaxiales Pressen in einer starren Matrize |
| Sintern | Hochtemperaturbindung unterhalb des Schmelzpunkts |
| Nachbearbeitung | Kalibrieren, Imprägnieren, Bearbeiten (falls erforderlich) |
Im Gegensatz zu MIM erfordern gesinterte Teile keinen Fluss von geschmolzenem Ausgangsmaterial, was die erreichbare Geometrie deutlich einschränkt, aber die Kosteneffizienz bei einfacheren Formen verbessert.

2. Häufig verwendete Materialien für gesinterte Teile
Die Materialauswahl beeinflusst direkt die Dichte, Festigkeit, Korrosionsbeständigkeit und Kosten. Die folgende Tabelle fasst häufig verwendete Materialien für industriell gesinterte Teile zusammen.
Typische Materialien und Dichtebereich
| Material | Typische Dichte (g/cm³) | Wichtige Eigenschaften |
|---|---|---|
| Eisen (Fe) | 6.6 – 7.2 | Niedrigste Kosten, Strukturteile |
| Fe-Cu-C-Legierungen | 6.8 – 7.3 | Verbesserte Festigkeit, Automobilkomponenten |
| Edelstahl (304 / 316) | 6.8 – 7.4 | Korrosionsbeständigkeit |
| Bronze | 6.5 – 7.5 | Selbstschmierend, Lager |
| Kupfer | 7.2 – 8.2 | Elektrische und thermische Leitfähigkeit |
Technische Realität:
Standard-Sinterteile sind nicht vollständig dicht. Die Dichte liegt typischerweise bei 85 % bis 95 % des Knetmaterials, was sich direkt auf die mechanische Leistung auswirkt.

3. Wichtige technische Eigenschaften von Sinterteilen
3.1 Dichte und Porosität
Porosität ist je nach Anwendung sowohl eine Einschränkung als auch ein Vorteil.
| Relative Dichte | Porositätsgrad | Typische Anwendungen |
|---|---|---|
| 85–88% | Hoch | Ölimprägnierte Lager |
| 88–92% | Mittel | Strukturelle Halterungen |
| 92–95% | Niedrig | Zahnräder, lasttragende Komponenten |
Porosität ermöglicht die Speicherung von Schmierstoff, verringert jedoch die Ermüdungsfestigkeit und Schlagzähigkeit.
3.2 Mechanische Festigkeit
Die mechanischen Eigenschaften variieren je nach Werkstoffsystem und Dichtegrad erheblich.
| Materialtyp | Zugfestigkeit (MPa) |
|---|---|
| Gesinterte eisenbasierte Teile | 250 – 600 |
| Gesinterte Edelstahlteile | 400 – 700 |
Wärmebehandlung und Legieren können die Leistung verbessern, aber ein Verhalten wie bei vollständig dichtem Material kann nicht vorausgesetzt werden.
3.3 Maßtoleranzen
Die Maßgenauigkeit wird durch die Pressrichtung, den Werkzeugverschleiß und Dichtegradienten beeinflusst.
| Merkmal | Typische Toleranz |
|---|---|
| Pressrichtung | ±0,02 – 0,05 mm |
| Querrichtung | ±0,05 – 0,10 mm |
| Nach dem Kalibriervorgang | ±0,01 – 0,02 mm |
Enge Toleranzen erfordern in der Regel eine sekundäre Kalibrierung oder leichte Bearbeitung, was die Kosten erhöht.

4. Konstruktionsbeschränkungen für Sinterteile
Eine sintergerechte Konstruktion ist entscheidend. Werden Prozessbeschränkungen ignoriert, führt dies häufig zu Werkzeugproblemen oder einer Nachbearbeitung.
Praktische Konstruktionsrichtlinien
| Konstruktionselement | Empfehlung |
|---|---|
| Mindestwanddicke | ≥ 1,0 mm |
| Eckenradius | ≥ 0,5 mm |
| Ausrichtung der Bohrung | Parallel zur Pressrichtung |
| Wanddickenvariation | Gleichmäßig halten |
Wichtige Einschränkung:
Seitliche Bohrungen, Hinterschneidungen und komplexe innere Merkmale sind ohne Nachbearbeitung schwierig oder unmöglich herzustellen.
5. Typische Anwendungen von Sinterteilen
Sinterteile eignen sich am besten für mechanisch einfache Komponenten in großen Stückzahlen.
| Anwendung | Warum Sintern funktioniert |
|---|---|
| Zahnräder und Kettenräder | Näherungsnettoform, niedrige Kosten |
| Buchsen und Lager | Kontrollierte Porosität |
| Strukturelle Halterungen | Maßhaltigkeit |
| Schlosskomponenten | Wiederholgenauigkeit bei großen Stückzahlen |
| Teile für Elektrowerkzeuge | Kostenoptimierte Konstruktionen |
6. Sinterteile vs. MIM vs. CNC-Bearbeitung
Für Konstrukteure und Beschaffungsteams hängt die Auswahl des Verfahrens häufig von Geometrie, Stückzahl und Leistungsanforderungen ab.
Vergleich der Fertigungsverfahren
| Faktor | Sinterteile | MIM | CNC-Bearbeitung |
|---|---|---|---|
| Werkzeugkosten | Mittel | Hoch | Keine |
| Stückkosten (große Stückzahlen) | Am niedrigsten | Mittel | Hoch |
| Dichte | 85–95% | 96–99% | ~100 % |
| Geometrische Komplexität | Niedrig–mittel | Hoch | Mittel |
| Bestes Produktionsvolumen | 10.000 – 1 Mio.+ | 50.000 – 1 Mio. | Kleine Stückzahlen |
7. Wann gesinterte Teile NICHT die richtige Wahl sind
Gesinterte Teile werden für die folgenden Bedingungen nicht empfohlen:
-
Ultradünne Wände (< 0,8 mm)
-
Komplexe innere Kanäle
-
Hohe Stoßbelastungen oder zyklische Ermüdungsbelastungen
-
Medizinische oder Komponenten für die Luft- und Raumfahrt, die nahezu vollständige Dichte erfordern
-
Enge Toleranzen in mehreren Richtungen ohne nachgelagerte Bearbeitung
In diesen Fällen bietet Metal Injection Molding (MIM) häufig eine zuverlässigere Lösung.
8. Warum MIM häufig dem traditionellen Sintern vorgezogen wird
MIM kombiniert Pulvermetallurgie mit Kunststoffspritzguss und ermöglicht:
-
Nahezu vollständige Dichte (bis zu 99 %)
-
Komplexe 3D-Geometrien
-
Feine Oberflächenqualität
-
Engere Gesamttoleranzen
Praktische Entscheidungsregel
| Anforderung | Empfohlenes Verfahren |
|---|---|
| Einfache Geometrie, kostenorientiert | Gesinterte Teile |
| Komplexe Geometrie, hohe Festigkeit | MIM |
| Kleine Stückzahlen, flexible Änderungen | CNC-Bearbeitung |
9. Checkliste für die technische Entscheidungsfindung
Bevor Sie gesinterte Teile für Ihr Projekt finalisieren, bewerten Sie:
-
Erforderliche mechanische Festigkeit
-
Zulässiger Porositätsgrad
-
Geometrische Komplexität
-
Toleranzanforderungen
-
Jährliches Produktionsvolumen
Eine frühzeitige Verfahrensauswahl kann die Anzahl der Neukonstruktionszyklen und die Gesamtkosten deutlich reduzieren.
10. Fazit
Gesinterte Teile bleiben für viele industrielle Anwendungen eine kostengünstige und skalierbare Lösung. Ihre Einschränkungen hinsichtlich Dichte und Geometrie müssen jedoch bereits in der Konstruktionsphase klar verstanden werden.
Für Komponenten, die höhere Festigkeit, engere Toleranzen oder komplexe Geometrien erfordern, bietet Metal Injection Molding einen besser geeigneten Fertigungsweg.
Die Auswahl des richtigen Verfahrens zu Beginn bedeutet nicht, die kostengünstigste Methode zu wählen, sondern diejenige, die funktionale Anforderungen mit minimalem Risiko in nachgelagerten Prozessschritten erfüllt.
Häufig gestellte Fragen(FAQ)
1. Welche Dichte können gesinterte Teile realistisch erreichen?
Die meisten gesinterten Teile erreichen je nach Werkstoffsystem und Verdichtungsdruck 85–95 % der Dichte von Knetlegierungen.
2. Wie beeinflusst die Porosität die mechanische Festigkeit?
Eine höhere Porosität verringert die Ermüdungs- und Schlagfestigkeit, kann jedoch bei Lageranwendungen die Ölimprägnierung ermöglichen.
3. Können gesinterte Teile nach dem Sintern bearbeitet werden?
Ja. Nachgelagerte Bearbeitung oder Kalibrieren wird häufig eingesetzt, um engere Toleranzen oder funktionale Merkmale zu erzielen.
4. Welche Toleranzen sind ohne nachgelagerte Bearbeitung realistisch?
Typische Toleranzen im gesinterten Zustand liegen zwischen ±0,05 und ±0,10 mm.
5. Wann sollte stattdessen MIM gewählt werden?
MIM wird bevorzugt, wenn komplexe Geometrien, dünne Wände oder nahezu vollständige Dichte erforderlich sind.












Teilen:
Pulvermetallzahnräder und der Zerstäubungsprozess
Der ultimative Leitfaden zur Pulvermetallherstellung: Verfahren, Vorteile und Anwendungen