

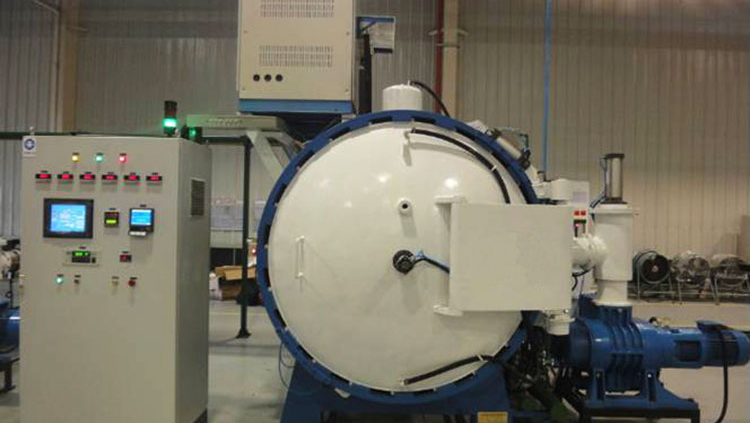
Bei Formteilen ist die Wärmebehandlung aufgrund ihrer Dicke und Größe eine sehr wichtige und äußerst anspruchsvolle Angelegenheit. Insbesondere bei Dicken von mehr als 250 mm kommt es aufgrund der Erwärmung, Abkühlung und anderer Faktoren zu einer schlechten Härtbarkeit. Im Kern kann die Gefügeumwandlung unvollständig sein. Wird die Kontrolle des Wärmebehandlungsprozesses vernachlässigt, kann es zu sofortigen Rissen oder zu einer gewissen Menge an Gefügespannungen kommen, was während der Verwendung zu vorzeitiger Rissbildung und anderen Problemen führt.
1. Auswahl des Vakuum-Wärmebehandlungsverfahrens
Die Auswahl des Vakuum-Wärmebehandlungsverfahrens erfordert eine sorgfältige Entscheidung auf Grundlage der Eigenschaften des Werkstücks. Herkömmliche Verfahren, bei denen das Werkstück mit Standardausrüstung auf Austenitisierungstemperatur erwärmt wird, können aufgrund komplexer Formgeometrien und Dicken von mehr als 250 mm zu Problemen führen. Die unterschiedlichen Abkühlgeschwindigkeiten zwischen Oberfläche und Kern sowie die variierenden Umwandlungsgeschwindigkeiten führen zu hohen thermischen Spannungen und Gefügespannungen. Dadurch steigt das Risiko von Verformungen und Rissbildung.
Bei der Vakuum-Wärmebehandlung mit 6,0 bis 9,5 bar erfolgt zunächst das Vorwärmen, anschließend das Erwärmen auf Austenitisierungstemperatur und danach die Luftkühlung. Dieses Verfahren ermöglicht zunächst eine beschleunigte Abkühlung der Oberfläche, die sich allmählich verlangsamt, um abrupte Temperaturunterschiede zu vermeiden. Längere Abkühlzeiten können jedoch zur Bildung unerwünschter Gefüge wie Perlit und Bainit führen. Diese Gefüge beeinträchtigen die mechanischen Eigenschaften und können während der Verwendung zu vorzeitiger Rissbildung führen. Eine Gasabschreckung mit ultrahohem Druck von mehr als 10 bar kann die schnelle Abkühlung einer Ölabschreckung nachahmen, birgt jedoch weiterhin das Risiko schneller Temperaturänderungen und der Entstehung von Gefügespannungen.
Unter diesen Bedingungen erfordern Teile mit einer Dicke von mehr als 250 mm während der Vakuum-Wärmebehandlung eine besonders sorgfältige Kontrolle. Die Auswahl eines geeigneten Kühlverfahrens für die Vakuumabschreckung ist daher von noch größerer Bedeutung.

2 Vakuum-Wärmebehandlungsverfahren
Die Vakuum-Wärmebehandlung ist ein wichtiges Verfahren zur Behandlung metallischer Werkstoffe. Der Prozess umfasst im Allgemeinen die folgenden Schritte:
-
Vorbehandlung (Entfetten und Reinigen): Vor der Vakuum-Wärmebehandlung muss sichergestellt werden, dass die Oberfläche des Werkstücks frei von Ölen, Schmutz und anderen Verunreinigungen ist, damit die anschließenden Erwärmungs- und Kühlprozesse nicht beeinträchtigt werden. In der Regel werden dafür Lösungsmittel, alkalische Lösungen oder andere Reinigungsverfahren eingesetzt.
-
Beladen der Werkstücke: Die zu behandelnden Werkstücke werden in einen speziellen Vakuumofen eingesetzt. Dabei ist ein ausreichender Abstand zwischen den Werkstücken sicherzustellen, damit die Wärmebehandlungsgase ordnungsgemäß zirkulieren können.
-
Evakuieren: Durch das Entfernen der Luft wird im Vakuumofen eine Niederdruckumgebung erzeugt. Dies verringert den Einfluss von Sauerstoff auf die Werkstoffe und schafft stabilere Bedingungen für die Erwärmung und Abkühlung.
-
Vorwärmen: Die Werkstücke werden auf eine geeignete Temperatur erwärmt, in der Regel bevor der Werkstoff eine Phasenumwandlung durchläuft. Das Vorwärmen trägt zum Abbau innerer Spannungen bei und bereitet die Werkstücke auf die anschließenden Erwärmungs- und Kühlschritte vor.
-
Erwärmen: Die Temperatur der Werkstücke wird auf die gewünschte Behandlungstemperatur erhöht, damit sie den gewünschten Zustand des Kristallgefüges erreichen. Diese Temperatur hängt vom Werkstofftyp und den angestrebten Eigenschaften ab.
-
Halten: Nach Erreichen der Behandlungstemperatur müssen die Werkstücke eine bestimmte Zeit auf dieser Temperatur gehalten werden, um die Gleichmäßigkeit und Stabilität des Kristallgefüges sicherzustellen.
-
Abkühlen: Nach der Haltezeit können das Gefüge und die Eigenschaften der Werkstücke durch verschiedene Kühlverfahren gesteuert werden. Dazu gehören unter anderem eine schnelle Gasabschreckung, langsames Abkühlen oder Luftkühlung.
-
Belüften: Nach Abschluss des Prozesses kann im Vakuumofen allmählich wieder der normale Atmosphärendruck hergestellt werden, anschließend können die wärmebehandelten Werkstücke entnommen werden.
-
Nachbehandlung (Abschrecken, Passivieren usw.): In einigen Fällen benötigen Werkstücke nach der Vakuum-Wärmebehandlung eine weitere Nachbehandlung, beispielsweise Abschrecken oder Passivieren, um ihre Eigenschaften und Oberflächenmerkmale weiter anzupassen.
Die oben beschriebene Abfolge stellt einen typischen Ablauf der Vakuum-Wärmebehandlung dar. Die tatsächlichen Verfahren können je nach Werkstofftyp, Werkstückform und angestrebten Eigenschaften angepasst werden.
Um höchste Standards in der MIM-Produktion zu gewährleisten, ist die Auswahl der Wärmebehandlungsausrüstung von entscheidender Bedeutung. Da unser Schwerpunkt auf MIM-Prozessen liegt, ist es wichtig, dass die ausgewählte Ausrüstung den besonderen Anforderungen unserer Produktion entspricht.

Bei MIM-Produkten sind Präzision und Gleichmäßigkeit der Wärmebehandlung entscheidend, um die gewünschten mechanischen Eigenschaften und die erforderliche Werkstoffleistung zu erreichen. Die Ausrüstung sollte eine präzise Steuerung der Erwärmungs-, Halte- und Kühlphasen ermöglichen, gleichmäßige metallurgische Umwandlungen gewährleisten und das Risiko von Verformungen, Rissbildung oder unzureichenden Werkstoffeigenschaften minimieren.
Auswahl der Vakuum-Wärmebehandlungsausrüstung: Um eine außergewöhnliche Qualität bei der Herstellung großformatiger Formprodukte zu erreichen, muss die Wärmebehandlungsausrüstung wesentliche Leistungskriterien erfüllen. Unser Unternehmen ist auf die Herstellung von Produkten für Metal Injection Molding (MIM)-Prozesse spezialisiert.












Teilen:
Spezifikationen und Prozesse in der Komponentenbearbeitung
Metal Injection Molding hat sich zu einer nachhaltigen und skalierbaren Lösung für die Herstellung medizinischer Geräte entwickelt