

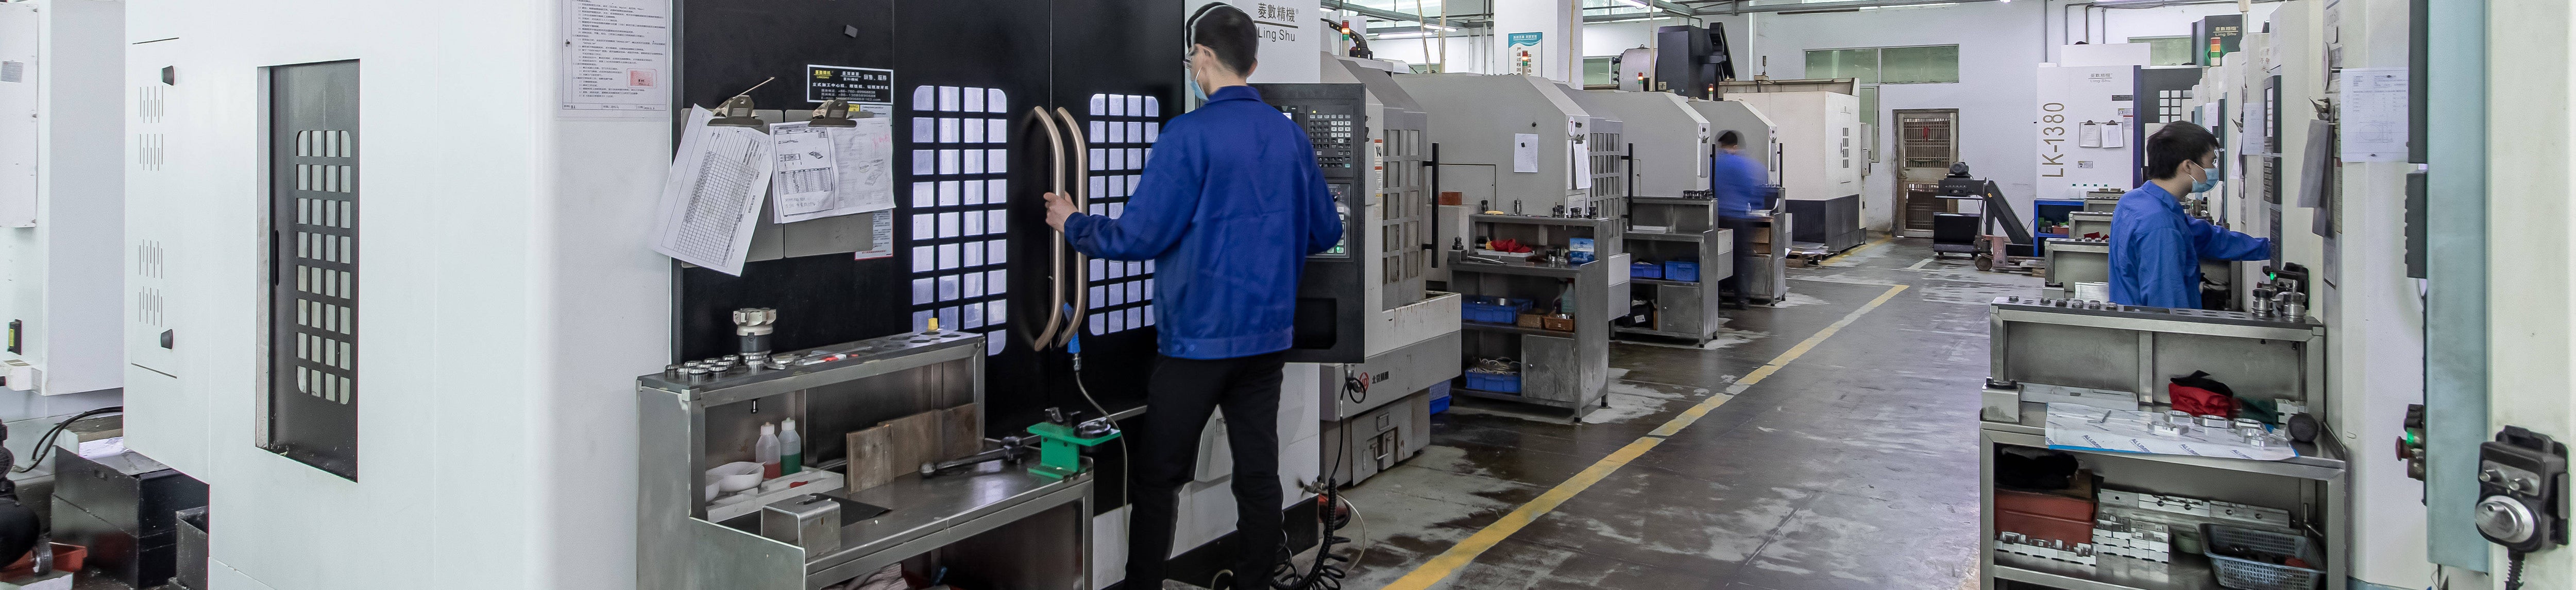
Beim 3D-Heißbiegen von Glas werden grundsätzlich Graphitformen verwendet, wodurch ein zusätzlicher Graphitbearbeitungsprozess in der CNC-Bearbeitung erforderlich ist. Aufgrund der Eigenschaften von Graphit können nicht alle CNC-Maschinen dieses Material bearbeiten. Bei der Auswahl der Ausrüstung, der Konstruktion der Vorrichtung, der Werkzeugauswahl usw. müssen zahlreiche Aspekte beachtet werden. Berichten zufolge sind Graphitformen für etwa 20 % der Fehlerquote beim Heißbiegen verantwortlich.

I. Welche „Vorbereitungsarbeiten“ müssen vor der CNC-Bearbeitung von Graphit durchgeführt werden?
1. Die richtige Graphitbearbeitungsausrüstung auswählen(1) Die Absaugleistung sollte hoch sein. Die Graphitbearbeitung stellt sehr strenge Anforderungen an die Maschine. Das Pulver verursacht nicht nur Schäden an der Maschine, sondern auch gesundheitliche Risiken für Menschen. Daher gelten für die Absaugleistung der Ausrüstung folgende Empfehlungen:
- Der Frequenzumrichter steuert den Betrieb des Staubsaugers, um die Vibrationsquelle zu reduzieren
- Der Absauganschluss befindet sich nahe am Bearbeitungsbereich, um den Staub schnell abzusaugen
- Die zeitgesteuerte Abblasfunktion sorgt dafür, dass sich in den Ecken abgesetzter Graphitstaub aufgewirbelt und abgesaugt wird und nicht im Inneren der Maschine verbleibt
- Die Tür des Werkzeugmagazins ist mit einer Abblasvorrichtung ausgestattet, um zu verhindern, dass Graphitstaub in das Werkzeugmagazin gelangt und am Werkzeughalter haftet, wodurch die Bearbeitungsgenauigkeit beeinträchtigt wird
(2) Die Abdichtung der Werkzeugmaschine ist sehr wichtig. Die Abdichtung des Werkzeugmagazins einschließlich der Abdichtung der Y-Achsen-Konstruktion muss sehr sorgfältig ausgeführt sein. Ist die Werkzeugmaschine nicht ausreichend abgedichtet, dringt Staub in die Ausrüstung ein. Grundsätzlich dauert es nicht länger als 3 Monate, bis einige elektronische Bauteile langsam beschädigt werden. Es wird empfohlen, die Konstruktion der Y-Achsen-Staubabdeckung zu integrieren, um die Schutzleistung zu verbessern.
(3) Für Graphitausrüstung wird im Allgemeinen festes Führungsschienenöl verwendet. Der Grund dafür, dass Führungsschienenöl dennoch tropft, liegt darin, dass sich das Öl mit der Zeit absetzt und Altöl bildet. Das Altöl tropft ebenfalls langsam auf den Graphit oder in die Maschine. Empfehlungen:
- Sobald Führungsschienenöl auf die Graphitoberfläche tropft, wird das Material beschädigt;
- Eine Vorrichtung zur Rückgewinnung von Tropföl verwenden, um das Öl regelmäßig abzusaugen und das Altöl wiederzuverwerten.
2. Eine geeignete Bearbeitungsvorrichtung konstruieren
3. Ein geeignetes Werkzeug auswählen
Die Schwierigkeit der Graphitbearbeitung liegt auch im Werkzeug. Das Werkzeug verschleißt sehr schnell. Gewöhnliche inländische Werkzeuge halten nur 3-4 Stunden, bessere Werkzeuge 5 Stunden. Importierte Werkzeuge aus dem Ausland halten etwa 6-8 Stunden. Bei der Auswahl eines Werkzeugs sollte möglichst ein R-förmiges Werkzeug mit flachem Boden gewählt werden, kein Werkzeug mit vollständig flachem Boden (beim Schruppen und Schlichten). Da die Spitze eines Werkzeugs mit flachem Boden scharf ist, bricht der geschnittene Graphit leicht. Graphit ist relativ hart und spröde. Wird er mit einem zu scharfen Werkzeug geschnitten, bricht er leicht. Daher verwenden wir beim Schneiden inzwischen Werkzeuge mit einem kleinen R-Winkel (0.5R oder 0.2R).
Für die Feinbearbeitung werden im Allgemeinen Kugelfräser verwendet. Das R-Werkzeug mit dem größten Verschleiß ist in der folgenden Abbildung dargestellt. Die Bearbeitung eines Formensatzes dauert 2 Stunden, die Herstellung einer Feinbearbeitungsform 3 Stunden. Auch China bemüht sich inzwischen intensiv um die Erforschung des Werkstoffs und der Beschichtung des Werkzeugs, in der Hoffnung, die Bearbeitungszeit zu verlängern und die Kosten zu senken.

II. Welche Probleme treten bei der CNC-Bearbeitung von Graphit auf und wie lassen sie sich lösen?
1. Problem mit Schnittlinien
- Werkzeugproblem: Es wird empfohlen, möglichst hochwertige Werkzeuge zu verwenden. Derzeit sind importierte Werkzeugwerkstoffe und Beschichtungsrezepturen besser. Werkstoff und Beschichtung inländischer Werkzeuge werden noch eingehend erforscht.
- Nachbearbeitung: Das spezielle Nachbearbeitungsprogramm des CNC-Systems verwenden.
2. Problem mit dunklen Mustern Werkzeugmaschinen, Werkzeuge usw. beeinflussen die Genauigkeit und erzeugen dunkle Muster.
- Systemproblem: Die Systemeinstellungen müssen angepasst werden. Wählen Sie den Modus „hohe Präzision“ und verwenden Sie die spezielle Nachbearbeitung des Systems;
- Werkzeugbewegung: Es wird empfohlen, zwei Achsen gleichzeitig zu bewegen, statt drei Achsen gleichzeitig. Bei 45° werden im Allgemeinen drei Achsen gleichzeitig bewegt. Wenn sich alle drei Achsen gleichzeitig bewegen, ist das Ergebnis nicht so gut und es entstehen leicht Werkzeugspuren.












Teilen:
24 gängige Metallmaterialien und ihre Eigenschaften
Was ist Infiltrationspulvermetallurgie