

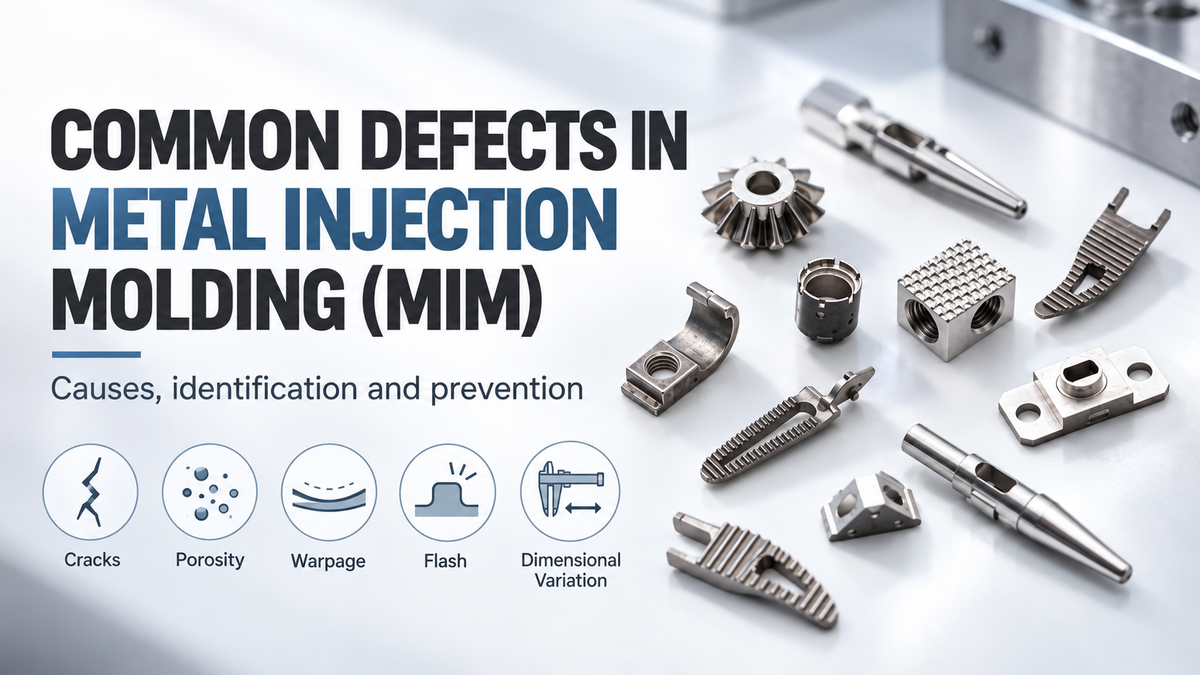
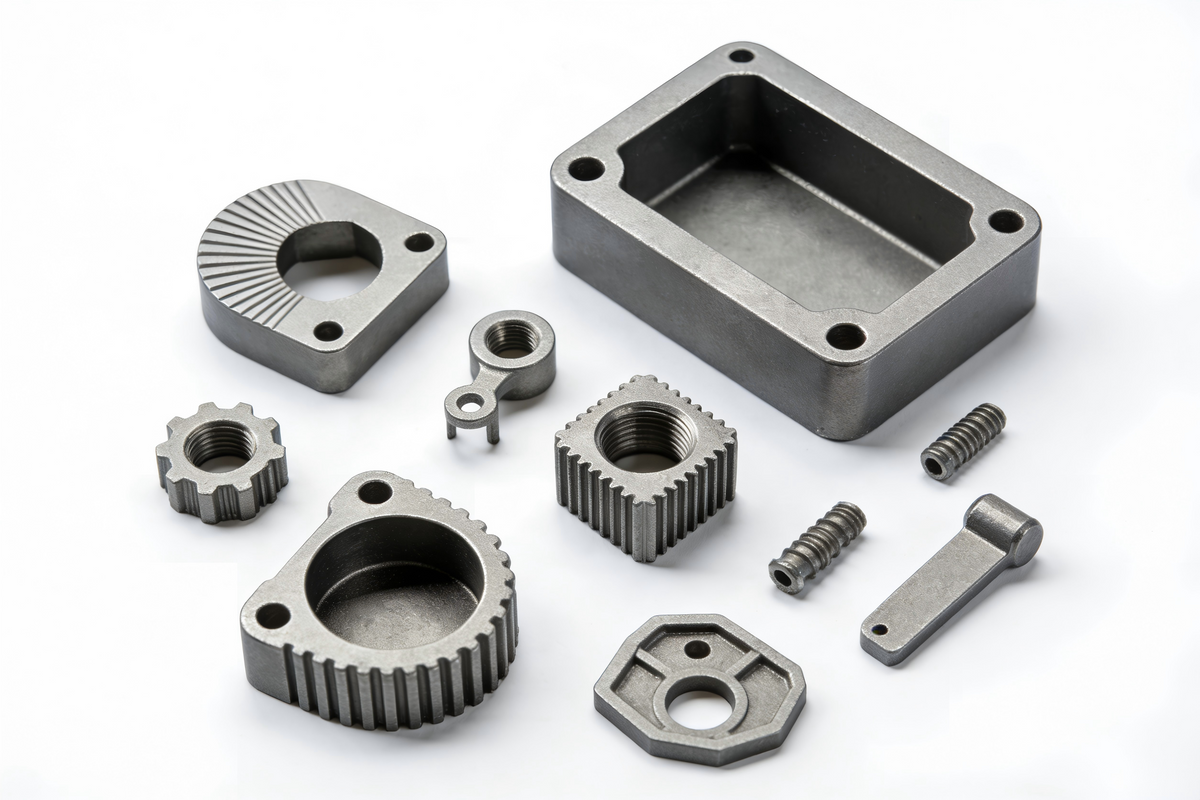
Das Metallspritzgießen (MIM) eignet sich gut für kleine, komplexe Metallteile, für deren Herstellung sonst mehrere Zerspanungs- oder Montageschritte erforderlich wären. Es ermöglicht die Fertigung detaillierter Geometrien, dünner Wände und innerer Strukturen sowie großer Stückzahlen mit guter Wiederholgenauigkeit.
Dennoch bringt das Verfahren eigene Herausforderungen mit sich.
Anders als beim herkömmlichen Kunststoffspritzgießen ist ein im Metallspritzguss hergestelltes Bauteil nicht fertig, wenn es das Werkzeug verlässt. Um MIM-Fehler zu verstehen, muss der gesamte Prozess betrachtet werden, nicht nur die Phase, in der das Problem sichtbar wird. In diesem Artikel sehen wir uns die häufigsten Metallspritzguss-Fehler, ihre Ursachen und Möglichkeiten zu ihrer Vermeidung an. Außerdem zeigen wir, wie XY-GLOBAL praktische Fertigungserfahrung und Prozesskontrolle einsetzt, um MIM-Bauteile mit gleichbleibender Qualität und zuverlässiger Leistung herzustellen.
Für einen schnellen Überblick können Sie sich zunächst die folgende Tabelle ansehen:
| MIM-Fehler | Typische Prozessphase | Häufige Ursachen |
| Verzug | Entbindern / Sintern | Ungleichmäßige Wandstärke, Dichteschwankungen, unzureichende Abstützung |
| Rissbildung | Spritzgießen / Entbindern / Sintern | Innere Spannungen, schnelles Entbindern, schwache Bindenähte |
| Unvollständige Füllung | Spritzgießen | Schlechter Fluss, niedrige Temperatur, unzureichende Entlüftung |
| Gratbildung | Spritzgießen | Zu hoher Druck, Werkzeugverschleiß, mangelhafte Absperrung |
| Bindenähte | Spritzgießen | Fließfronten treffen in kritischen Bereichen aufeinander |
| Blasenbildung | Entbindern | Zu schnelle Bindemittelentfernung |
| Porosität | Sintern | Ungleichmäßige Feedstock-Qualität, unzureichende Verdichtung |
| Ungleichmäßige Schrumpfung | Sintern | Dichteschwankungen, Geometrie, Ofenbedingungen |
| Maßabweichungen | Gesamter Prozess | Werkzeugauslegung, Schrumpfung, Abstützung, Prozessschwankungen |
| Verfärbung | Sintern / Nachbearbeitung | Atmosphäre, Verunreinigungen, Bindemittelrückstände |
Warum beim Metallspritzgießen Fehler entstehen
Das MIM-Verfahren kombiniert Spritzgießen mit Pulvermetallurgie. Diese Kombination eröffnet Möglichkeiten, die mit konventioneller Zerspanung kaum zu erreichen sind, erfordert aber auch, dass mehr Prozessparameter unter Kontrolle bleiben.
Der Feedstock enthält feines Metallpulver, das mit einem Bindemittelsystem vermischt ist. Beim Spritzgießen muss das Material den Formhohlraum gleichmäßig füllen. Nach dem Formen muss ausreichend Bindemittel entfernt werden, ohne die Form zu beschädigen. Anschließend wird die verbleibende Struktur gesintert. Dabei verbinden sich die Pulverpartikel, und das Bauteil nähert sich seiner endgültigen Dichte.
Die lineare Schrumpfung beim Sintern liegt typischerweise bei etwa 15–20 %, wobei der tatsächliche Wert von der Legierung, dem Feedstock, der Pulverbeladung und dem Sinterprozess abhängt.
Diese Schrumpfung ist zu erwarten. Das eigentliche Problem entsteht, wenn verschiedene Bereiche desselben Bauteils unterschiedlich stark schrumpfen.
Stellen Sie sich ein Bauteil vor, das auf einer Seite eine dünne Wand und auf der anderen einen massiven Ansatz hat. Nach dem Spritzgießen können beide Bereiche einwandfrei aussehen, aber sie kühlen nicht genau gleich ab, entbindern nicht gleich und verdichten sich nicht auf dieselbe Weise. Dieser Unterschied kann sich später als Verzug oder Maßänderung bemerkbar machen.
Aus diesem Grund beginnt eine gute MIM-Fertigung mit der Konstruktion und Materialkontrolle, lange bevor der Sinterofen zum Einsatz kommt.

Verzug und Verformung
Verzug ist eines der häufigsten Probleme beim Metallspritzguss, insbesondere bei langen, dünnen, flachen oder asymmetrischen Bauteilen.
Die grundlegende Ursache ist eine ungleichmäßige Bewegung während des Prozesses.
Verschiedene Bereiche des Bauteils können leicht unterschiedliche Eigenspannungen oder lokale Pulverkonzentrationen aufweisen. Während des Sinterns sind manche Bereiche besser abgestützt als andere. Auch die Schwerkraft kann sich auf das Bauteil auswirken, während das Metallgefüge verdichtet wird.
Ein Grünling kann vollkommen gerade aussehen und sich trotzdem später verformen.
Die Wandstärke hat großen Einfluss. Plötzliche Übergänge zwischen dünnen und dicken Bereichen führen zu unterschiedlichem thermischen Verhalten und unterschiedlichem Schrumpfen. Auch große ebene Flächen und nicht abgestützte Arme lassen sich schwerer kontrollieren.
In der Praxis lässt sich das Risiko von Verzug am besten bereits während der fertigungsgerechten Konstruktion reduzieren.
Eine gleichmäßigere Wandstärke ist meist vorteilhaft. Massive Bereiche können manchmal ausgehöhlt werden, statt massiv zu bleiben. Rippen können für Steifigkeit sorgen, ohne die Masse zu stark zu erhöhen.
Auch die Lage des Anschnitts ist wichtig. Füllt sich der Formhohlraum ungleichmäßig, kann das Formteil bereits Spannungen aufweisen, bevor das Entbindern beginnt.
Bei Bauteilen, die sich nur schwer abstützen lassen, können maßgefertigte keramische Sintervorrichtungen verwendet werden. Die Vorrichtung muss das Bauteil abstützen, ohne das normale Schrumpfen zu verhindern. Hält sie das Bauteil zu fest, kann dadurch ein anderes Maßproblem entstehen.
Das Ziel ist nicht, das Bauteil in Position zu zwingen, sondern das Schrumpfen kontrolliert und vorhersehbar zu lenken.
Rissbildung
Risse können beim Formen, Entbindern oder Sintern auftreten. Der Zeitpunkt liefert nützliche Hinweise auf die Ursache.
Ein Riss im Grünling kann durch Auswerferspannungen, eine schwache Bindennaht, unzureichende Füllung oder unsachgemäße Handhabung entstehen. Risse, die während des Entbinderns auftreten, hängen häufiger mit der Entfernung des Bindemittels zusammen. Sinterrisse können auf Dichteunterschiede, verbliebenes Bindemittel, Verunreinigungen oder bereits im Bauteil vorhandene Spannungen hindeuten.
Beim Entbindern ist besondere Sorgfalt nötig, da das Bauteil nach und nach das Bindemittel verliert, das ihm Festigkeit verleiht.
Das Bindemittel oder seine Zersetzungsprodukte müssen aus dem Inneren des Bauteils entweichen. Geschieht dies zu schnell, kann sich im Inneren Druck aufbauen. Dicke Bereiche sind meist empfindlicher, da die Gase einen längeren Weg zurücklegen müssen.
Deshalb können sehr massive, unhohle Bereiche beim Metallspritzguss problematisch sein.
Ein Design, das sich für die CNC-Bearbeitung gut eignet, ist nicht automatisch auch ideal für MIM. Ist ein dicker Bereich funktional nicht erforderlich, kann es besser sein, ihn mit Rippen, Aussparungen oder einer Hohlstruktur neu zu gestalten.
Der Entbinderungszyklus muss auch auf das Bindemittelsystem und die Geometrie abgestimmt sein. Zu schnelles Erhitzen spart möglicherweise auf dem Papier Zeit, erhöht aber das Risiko von Rissen. Ein stabiler Prozess ist meist wertvoller als ein möglichst kurzer Zyklus.
Kurze Schüsse und unvollständige Füllung
Ein kurzer Schuss entsteht, wenn das Ausgangsmaterial den Formhohlraum nicht vollständig füllt.
Das Ergebnis kann offensichtlich sein, etwa eine fehlende Ecke, oder subtiler. Eine schmale Rippe kann unvollständig ausgeformt sein. Ein kleines Lochmerkmal kann sich fehlerhaft ausbilden. Ein dünner Bereich kann eine abgerundete Kante statt der vorgesehenen Geometrie aufweisen.
MIM-Ausgangsmaterial enthält eine hohe Konzentration an Metallpulver, daher verhält es sich beim Fließen anders als herkömmliches Kunststoffharz.
Eine unzureichende Füllung kann auf eine zu niedrige Materialtemperatur, eine unzureichende Werkzeugtemperatur, eine falsche Einspritzgeschwindigkeit, eingeschränkte Anschnitte, lange Fließwege oder eingeschlossene Luft zurückzuführen sein.
Natürlich lässt sich der Einspritzdruck manchmal erhöhen. Einfach stärker zu drücken, ist jedoch nicht immer die richtige Lösung.
Meist ist es besser, den gesamten Fließweg zu überprüfen.
Ein Anschnitt kann zu klein sein. Ein dünner Bereich kann zu weit vom Anschnitt entfernt liegen. Am Ende der Füllung kann die Entlüftung unzureichend sein. Auch die Fließrichtung kann der Geometrie entgegenwirken.
Bei dünnwandigen oder mikroskopisch kleinen MIM-Teilen können schon relativ kleine Änderungen an der Anschnittgestaltung und Werkzeugentlüftung einen deutlichen Unterschied bewirken.
Gratbildung
Grat ist überschüssiges, dünnes Material, das an Trennfugen, Auswerferbereichen, Schiebern oder anderen Werkzeugübergängen auftritt.
In den meisten Fällen sind die Ursachen bekannt: übermäßiger Druck, schlechte Werkzeugpassung, unzureichende Schließkraft oder Verschleiß an den Absperrflächen.
Der Unterschied beim MIM besteht darin, dass der Grat nach dem Sintern zu Metall wird.
Ein weiches Stück Grat am Grünteil lässt sich vor dem Sintern möglicherweise leicht entfernen. Sobald das Bauteil vollständig verdichtet ist, wird die Nachbearbeitung desselben Merkmals schwieriger und kostspieliger.
Deshalb ist die Werkzeugwartung wichtig, insbesondere bei Programmen mit hohen Stückzahlen.
Auch bei einem Werkzeug, das sich in der frühen Produktion bewährt, kann später Grat entstehen, wenn die Absperrflächen verschleißen. Die Überwachung des Werkzeugzustands gehört daher zur Sicherung einer gleichbleibenden Teilequalität.
Bindenähte und Fließmarkierungen
Bindenähte entstehen dort, wo zwei Materialfließfronten in der Kavität aufeinandertreffen.
Sie sind nicht immer problematisch. Auf einer kosmetischen Oberfläche, die nur geringer Belastung ausgesetzt ist, kann eine Bindenaht kaum Auswirkungen haben. Entsteht sie jedoch in der Nähe eines dünnen Merkmals, eines Lochs, eines Schnappverschlusses oder eines tragenden Bereichs, sollte sie genauer beachtet werden.
Beim Metallspritzgießen kann ein schwacher Bindenahtbereich auch in den späteren Prozessphasen eine strukturelle Schwachstelle bleiben.
Eine schlechte Verbindung an der Fließfront kann nach dem Sintern zu Rissen oder einer geringeren mechanischen Festigkeit beitragen.
Die Anschnittposition beeinflusst stark, wo Bindenähte entstehen. Während der Werkzeugkonstruktion lassen sie sich oft durch eine Änderung der Anschnittposition oder der Füllrichtung aus kritischen Bereichen verlagern.
Fließmarkierungen und Strahlbildung sind miteinander verwandte Probleme.
Strahlbildung tritt auf, wenn das Ausgangsmaterial als schmaler Strahl in die Kavität schießt, statt gleichmäßig an der Formoberfläche entlangzufließen. Dieser Strahl kann sich zurückfalten und sichtbare Muster oder lokale Materialabweichungen hinterlassen.
Änderungen am Anschnitt, an der Einspritzgeschwindigkeit oder an der Fließrichtung können die Situation meist verbessern.
Einfallstellen und ungleichmäßige Verdichtung
Einfallstellen treten meist in der Nähe dickerer Bereiche auf, in denen das Material anders abkühlt und schrumpft als in der Umgebung.
Ein typisches Beispiel ist ein dicker Ansatz, der direkt an eine deutlich dünnere Wand anschließt.
Eine Anpassung des Nachdrucks kann helfen, aber eine ungünstige Geometrie lässt sich damit nicht immer ausgleichen.
Irgendwann wird die Konstruktion selbst zum begrenzenden Faktor.
Deshalb ist eine gleichmäßige Wandstärke mehr als eine allgemeine Konstruktionsregel. Sie beeinflusst das Füllen, Abkühlen, Entfernen des Binders und das spätere Schwinden.
In manchen Fällen kann ein massiver Ansatz durch eine hohle Struktur ersetzt werden. Dadurch lässt sich das Risiko von Einfallstellen verringern und zugleich die Entbinderung und das Sintern besser vorhersehbar gestalten.
Blasenbildung und unvollständige Entbinderung
Blasenbildung zeigt sich häufig als erhabene Blasen oder geschwollene Bereiche auf der Bauteiloberfläche.
Das Problem entsteht meist, wenn Binder oder Zersetzungsgase während der Entbinderung nicht schnell genug aus dem Bauteil entweichen können.
Die Außenseite des Bauteils kann bereits poröser sein, während sich im Kern noch mehr Binder befindet. Beginnt sich das Material im Inneren schneller zu zersetzen, als die Zersetzungsgase entweichen können, baut sich unter der Oberfläche Druck auf.
Die Folge können Blasenbildung, Risse oder verborgene innere Schäden sein.
Eine unvollständige Entbinderung verursacht ein anderes, aber damit verbundenes Problem.
Wenn vor dem Sintern zu viel Binder zurückbleibt, kann dies den Oberflächenzustand, den Kohlenstoffgehalt, die Porosität und die endgültigen Werkstoffeigenschaften beeinflussen. Bei manchen Legierungen können kleine Änderungen der Zusammensetzung die Leistung deutlich beeinträchtigen.
Der geeignete Zyklus hängt vom Bindersystem ab.
Hersteller im Metallpulverspritzguss können Lösungsmittelentbinderung, katalytische Entbinderung, thermische Entbinderung oder eine Kombination dieser Verfahren einsetzen. Kein einzelnes Verfahren ist automatisch für jede Anwendung am besten geeignet.
Entscheidend ist, dass der Binder kontrolliert entfernt wird, ohne das Bauteil zu beschädigen.
Porosität und geringe Dichte
Ein gewisses Maß an mikroskopischer Porosität ist bei vielen MIM-Werkstoffen normal, aber übermäßige oder ungleichmäßige Porosität kann zu einem echten Qualitätsproblem werden.
Porosität kann die mechanische Festigkeit verringern. Je nach Anwendung kann sie sich auch auf Dichtheit, Polierbarkeit, Beschichtung, Ermüdungslebensdauer oder Korrosionsverhalten auswirken.
Die Ursache kann bereits im Ausgangsmaterial liegen.
Wenn Pulver und Binder nicht gleichmäßig verteilt sind, können örtlich unterschiedliche Pulverkonsentrationen entstehen. Diese Bereiche können sich beim Sintern unterschiedlich verdichten.
Auch die Sinterbedingungen sind wichtig. Temperatur, Zeit, Ofenatmosphäre und Beladung beeinflussen die Verdichtung.
In der realen Produktion ist Beständigkeit wichtiger, als einem einzelnen beeindruckenden Dichtewert nachzujagen.
Ein Prozess, der wiederholt einen stabilen Dichtebereich liefert, ist nützlicher als eine Charge mit sehr hoher Dichte, auf die weitere Chargen mit schwankenden Werten folgen.
Die Dichtemessung liefert nützliche Informationen, zeigt aber nicht immer das ganze Bild. Eine metallografische Untersuchung kann Porengröße und -verteilung sichtbar machen. Bei kritischen Bauteilen können bei Bedarf auch mechanische Prüfungen oder CT-Untersuchungen zum Einsatz kommen.
Ungleichmäßiges Schwinden und Maßabweichungen
Das Schwinden ist ein normaler Bestandteil des Metallpulverspritzgießens. Ungleichmäßiges Schwinden führt zu Problemen.
Die Werkzeugkavität wird absichtlich größer als das endgültige Bauteil ausgeführt, weil das Teil beim Sintern schrumpft. Die Werkzeugkompensation richtet sich nach dem jeweiligen Materialsystem und Prozess.
Auf dem Papier klingt das einfach.
In der Praxis wird die Schwindung durch die Pulverbeladung, die Teilegeometrie, das Füllbild, die Sinterstützung und die Ofenbedingungen beeinflusst.
Ein langes Maß kann sich anders verhalten als ein kleiner Durchmesser. Ein massives Merkmal kann sich anders verziehen als eine dünne Wand. Ebenheit und Geradheit über einen langen Abschnitt lassen sich in der Regel schwieriger kontrollieren als bei einem kompakten Formteil.
Deshalb kann es zu Problemen führen, für alle Merkmale denselben Schwindungsfaktor anzusetzen, ohne die Geometrie zu berücksichtigen.
Erfahrene MIM-Lieferanten stützen sich auf Prozessdaten, Werkzeugkorrekturdaten und tatsächliche Messungen von Mustern, um die endgültigen Maße zu optimieren.
Dieselbe Logik gilt für Toleranzen.
Mit dem Metallspritzguss lässt sich eine gute Maßwiederholbarkeit erzielen, aber nicht jedes Merkmal sollte automatisch dieselbe enge Toleranz erhalten.
Eine Anforderung von ±0.01 mm kann bei einem kleinen, gut abgestützten Merkmal realistisch, bei einem langen gesinterten Profil jedoch unnötig oder schwer einzuhalten sein.
Kritische Maße sollten frühzeitig festgelegt werden.
Wenn sich die endgültige Anforderung allein mit MIM nicht zuverlässig einhalten lässt, ist eine spanende Nachbearbeitung, Schleifen, Kalibrieren oder ein anderes Endbearbeitungsverfahren möglicherweise praktikabler, als den gesamten Formgebungsprozess in ein enges Prozessfenster zu zwingen.
Oberflächenverfärbungen und Verunreinigungen
Verfärbungen nach dem Sintern können durch Oxidation, die Ofenatmosphäre, Bindemittelrückstände, Verunreinigungen oder den Kontakt mit Stützmaterialien entstehen.
Manchmal handelt es sich nur um einen optischen Mangel. In anderen Fällen kann die Farbveränderung auf etwas hinweisen, das genauer untersucht werden sollte.
Die Kontrolle der Atmosphäre ist besonders wichtig bei rostfreien Stählen und anderen Legierungen, die empfindlich auf die Oberflächenchemie reagieren.
Je nach Material und gewünschten Eigenschaften können Vakuum, Wasserstoff, Inertgas oder andere Ofenbedingungen eingesetzt werden.
Verunreinigungen können auch früher in den Prozess gelangen.
Beim MIM kommen feine Metallpulver zum Einsatz, daher muss die Materialhandhabung angemessen kontrolliert werden. Rückstände einer anderen Legierung, verschmutzte Werkzeuge oder eine mangelhafte Reinigung der Anlagen können die lokale chemische Zusammensetzung beeinflussen.
Das ist besonders wichtig bei medizinischen, automobilen, elektronischen oder anderen Anwendungen, bei denen Materialkonsistenz und Rückverfolgbarkeit eine Rolle spielen.
Praktische Fehlerbehebung bei häufigen MIM-Fehlern
Nicht jeder Fehler erfordert ein neues Werkzeug. Das sollte man im Hinterkopf behalten, denn Änderungen am Werkzeug sind teuer und dauern in der Regel länger als Prozessanpassungen.
Als Erstes muss festgestellt werden, an welcher Stelle der Fehler am wahrscheinlichsten entsteht.
| Fehler | Erste Prüfpunkte | Typische Korrekturmaßnahme |
| Verzug | Wandstärke, Füllbalance, Sinterstützung | Geometrie, Prozessbalance oder Vorrichtung verbessern |
| Rissbildung | Bindenähte, Entformung, Entbinderungszyklus | Spannungen reduzieren und die Entbinderung bei Bedarf verlangsamen |
| Unvollständige Füllung | Anschnitt, Entlüftung, Temperatur, Einspritzgeschwindigkeit | Fließverhalten und Füllung der Kavität verbessern |
| Gratbildung | Druck, Schließkraft, Dichtflächen | Formwerkzeug optimieren oder reparieren |
| Bindenaht | Anschnittposition und Fließmuster | Zusammenfließpunkt verlagern |
| Blasenbildung | Entbinderungstemperatur und Teilewandstärke | Binderentfernungsrate anpassen |
| Porosität | Feedstock, Ofenprofil, Atmosphäre | Material- und Sinterkontrolle verbessern |
| Maßabweichungen | Schrumpfungsdaten, Abstützung, Werkzeugkompensation | Prozess oder Werkzeugkompensation optimieren |
| Verfärbung | Ofenatmosphäre und Verunreinigungen | Ofen und Materialhandhabung prüfen |
Entscheidend ist, gezielt und aus gutem Grund jeweils nur eine Sache zu ändern.
Werden mehrere Formgebungs- und Sinterparameter gleichzeitig geändert, kann sich zwar ein besseres Musterteil ergeben, doch der Prozess wird dadurch auch schwerer verständlich. Ändert sich später erneut etwas, lässt sich die ursprüngliche Lösung möglicherweise nur schwer reproduzieren.
MIM-Fehler verhindern, bevor der Werkzeugbau beginnt
Viele Probleme beim Metallspritzguss lassen sich in der DFM-Phase leichter verhindern als nach dem Werkzeugbau beheben.
Eine Zeichnung kann aus funktionaler Sicht völlig plausibel wirken und dennoch unnötige Fertigungsrisiken mit sich bringen.
Große Änderungen der Wandstärke sind ein gutes Beispiel. Lange, nicht abgestützte Abschnitte sind ein weiteres. Kritische Maße, die über einer schwierigen Trennebene liegen, können den Werkzeug- und Prüfprozess ebenfalls unnötig komplizieren.
Bei einer gründlichen MIM-DFM-Prüfung sollte untersucht werden, wie die Kavität gefüllt wird, wo der Anschnitt platziert werden kann, wie das Teil ausgeworfen wird und wie es sich beim Entbindern und Sintern verhält.
Die Toleranzen müssen gleichzeitig berücksichtigt werden.
Es bringt wenig, für jedes Maß sehr enge Toleranzen festzulegen, wenn nur zwei oder drei Merkmale die Montage oder Funktion tatsächlich beeinflussen.
Oft ist es besser, die tatsächlich kritischen Maße zu bestimmen und den Prozess darauf auszurichten.
Dieser Ansatz gibt Entwicklungs- und Produktionsteams mehr Spielraum, das Teil konsistent zu fertigen.
Feedstock- und Prozesskonsistenz sind entscheidend
Dem Werkzeugbau wird bei MIM viel Aufmerksamkeit gewidmet, doch die Materialseite ist genauso wichtig.
Ein stabiler Feedstock braucht ein gleichbleibendes Verhältnis von Pulver zu Binder.
Wenn sich das Material zu entmischen beginnt, kann sich die lokale Pulverbeladung verändern. Das Grünteil sieht möglicherweise noch normal aus, doch nach dem Sintern können Schrumpfungs- oder Dichteprobleme auftreten.
Lagerung, Handhabung, erforderlichenfalls Trocknung und die Kontrolle von Mahlgut können sich auf die Konsistenz auswirken.
Auch der Formgebungsprozess braucht ein stabiles Prozessfenster.
Druck, Temperatur, Geschwindigkeit und Zyklusbedingungen müssen nicht für jedes MIM-Material identisch sein. Entscheidend ist, dass der gewählte Bereich für den jeweiligen Feedstock und die jeweilige Geometrie zuverlässig funktioniert.
Das ist ein Grund, warum historische Produktionsdaten nützlich sind. Sobald ein Prozess validiert ist, sollte die zukünftige Produktion den validierten Bedingungen möglichst nahe bleiben, statt sie von Charge zu Charge beiläufig anzupassen.
Die Prüfung sollte sich nach dem Teile-Risiko richten
Nicht jedes MIM-Merkmal erfordert dieselbe Prüfmethode.
Einfache Maße lassen sich mit standardmäßigen Messgeräten prüfen. Komplexe Profile oder enge Lagebeziehungen erfordern möglicherweise eine Koordinatenmessmaschine oder ein optisches Prüfsystem. Oberflächenqualität, Dichte, Härte oder Materialstruktur müssen je nach Projekt gegebenenfalls separat geprüft werden.
Der Prüfplan sollte sich an der Funktion orientieren.
Kritische Montagemaße verdienen mehr Aufmerksamkeit als nicht funktionsrelevante kosmetische Merkmale. Bei Bauteilen für Medizinprodukte oder andere kontrollierte Anwendungen können außerdem die Rückverfolgbarkeit von Chargen und zusätzliche Dokumentation erforderlich sein.
Der entscheidende Punkt ist: Die Prüfung erzeugt keine Qualität. Sie bestätigt, ob der Prozess das erwartete Ergebnis liefert.
Je besser der Fertigungsprozess ist, desto weniger dient die Prüfung dazu, nach unerwarteten Problemen zu suchen.
Erste Muster müssen nicht perfekt sein
Wird bei der ersten Formprobe ein Fehler festgestellt, bedeutet das nicht automatisch, dass der MIM-Prozess versagt.
Dafür sind frühe Versuche da.
An den ersten Mustern zeigt sich, wie sich das tatsächliche Material, das Werkzeug und die Bauteilgeometrie zusammen verhalten. Eine leichte Maßabweichung kann einen Werkzeugausgleich erfordern. Bei einem flachen Bauteil kann eine andere Sinterunterstützung nötig sein. Bei einer dünnen Rippe kann eine Anpassung des Anschnitts erforderlich sein.
Entscheidend ist, ob sich die Ursache verstehen und kontrollieren lässt.
Ein Lieferant, der das Problem erklären, eine Korrektur testen und einen wiederholbaren Prozess etablieren kann, ist deutlich besser aufgestellt als einer, der einfach so lange die Parameter ändert, bis ein Musterteil zufällig die Prüfung besteht.
Wie XY-GLOBAL eine stabile Produktion im Metallpulverspritzgießen unterstützt
Bei XY-GLOBAL beginnt die Fehlervermeidung, bevor das Produktionswerkzeug fertiggestellt ist.
Unser Entwicklungsteam prüft in der frühen Projektphase die Bauteilgeometrie, das Material, das erwartete Produktionsvolumen, die kritischen Maße, die Anschnittstrategie und mögliche Sinterrisiken. Bei Bedarf berücksichtigen wir außerdem Sintervorrichtungen, Nachbearbeitung und Prüfanforderungen, bevor die Produktion beginnt.
Anschließend wird in der Musterentwicklung das Verhalten des tatsächlichen Bauteils bestätigt.
Maße, Schwindung, Erscheinungsbild und weitere erforderliche Merkmale werden geprüft, bevor die stabile Produktion aufgenommen wird. Sind Anpassungen nötig, können sie auf Grundlage des tatsächlichen Fertigungsergebnisses statt auf Basis von Annahmen vorgenommen werden.
Es geht nicht darum, unter besonderen Bedingungen ein einziges gutes Musterteil herzustellen. Der Prozess muss auch bei steigenden Produktionsmengen stabil bleiben.
Wenn Sie ein Bauteil für das Metallpulverspritzgießen entwickeln, können Sie uns die 2D-/3D-Zeichnungen, die Materialanforderungen, die erwartete Jahresmenge und die kritischen Maße zusenden. Unser Team kann die Konstruktion prüfen und potenzielle Fertigungsrisiken beim MIM erkennen, bevor die Werkzeugfertigung beginnt.
Abschließende Gedanken
Beim Metallpulverspritzgießen lassen sich komplexe Metallbauteile effizient herstellen, doch das Ergebnis wird nicht allein durch das Werkzeug bestimmt.
Bauteilgeometrie, Ausgangsmaterial, Formgebung, Entbindern, Sintern und Prüfung beeinflussen alle die endgültige Qualität.
Die meisten Fehler lassen sich leichter beheben, wenn man den Prozess als zusammenhängendes System betrachtet.
Verzug ist nicht immer ein Problem des Sinterofens, und Maßabweichungen können auf eine ungleichmäßige Materialverteilung statt auf eine unzureichende Prüfung zurückzuführen sein.
Zu verstehen, wo ein Fehler entsteht, ermöglicht es, den Prozess zu korrigieren und, was noch wichtiger ist, bei steigenden Produktionsmengen stabil zu halten.
Teilen:
Hersteller kundenspezifischer Keramikisolatoren für industrielle Anwendungen
Kalibrierprozess in der Pulvermetallurgie: Zweck, Schritte und Toleranzen