

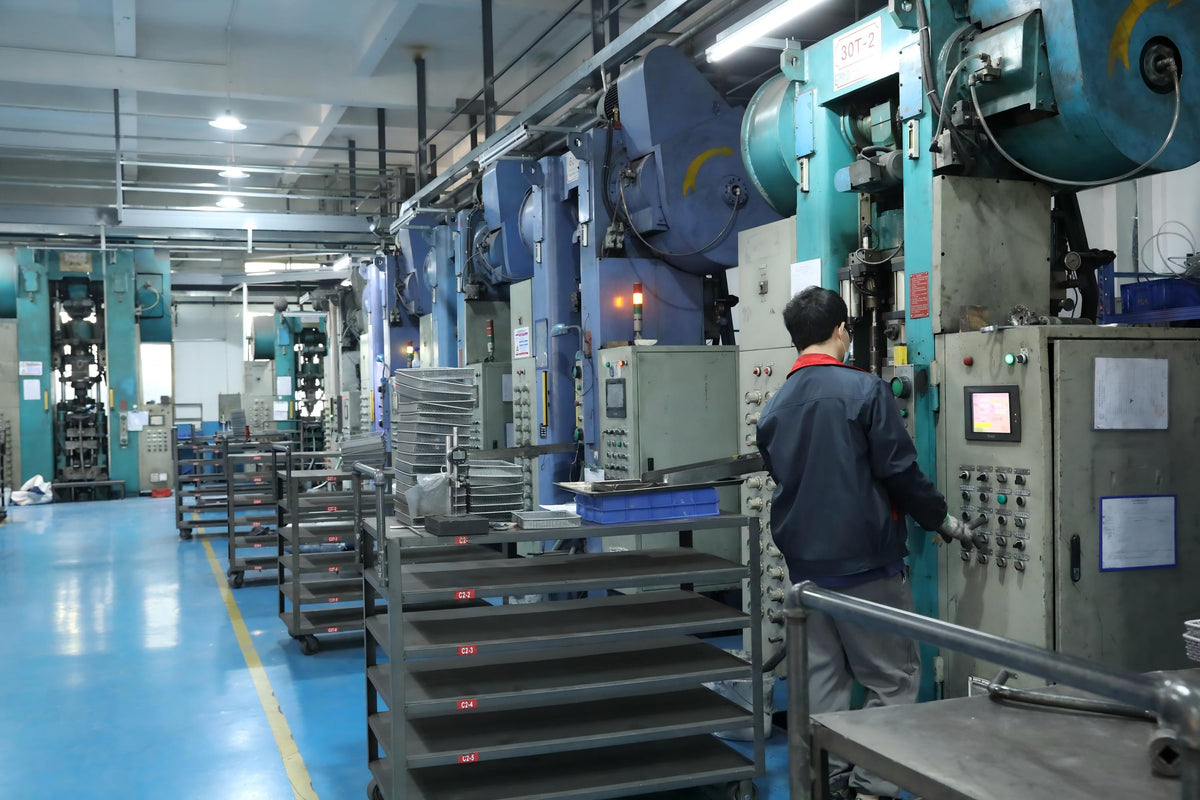
Die Kalibrierverfahren in der Pulvermetallurgie ist ein nach dem Sintern durchgeführter Nachbearbeitungsschritt, der die Maßgenauigkeit von Metallteilen verbessert. Durch kontrollierten Druck in einem Präzisionswerkzeug korrigiert das Kalibrieren geringfügige Maßabweichungen, ohne Material abzutragen.
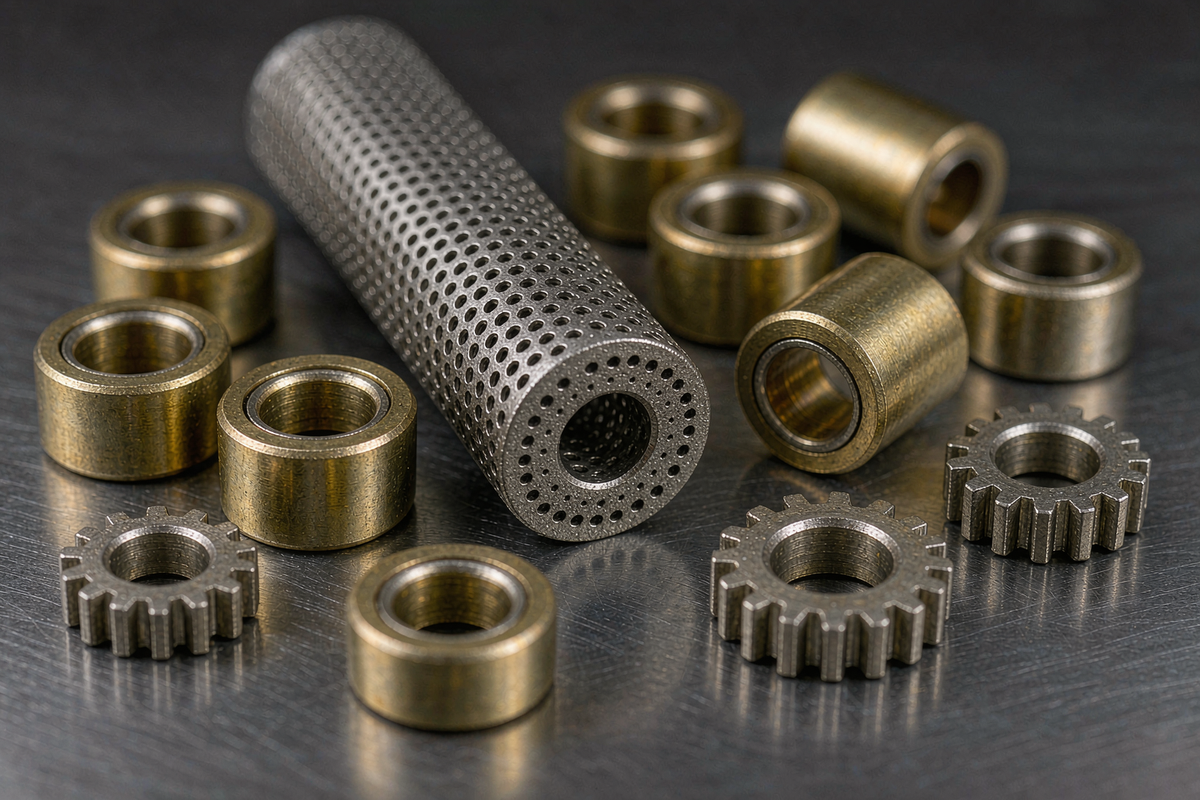
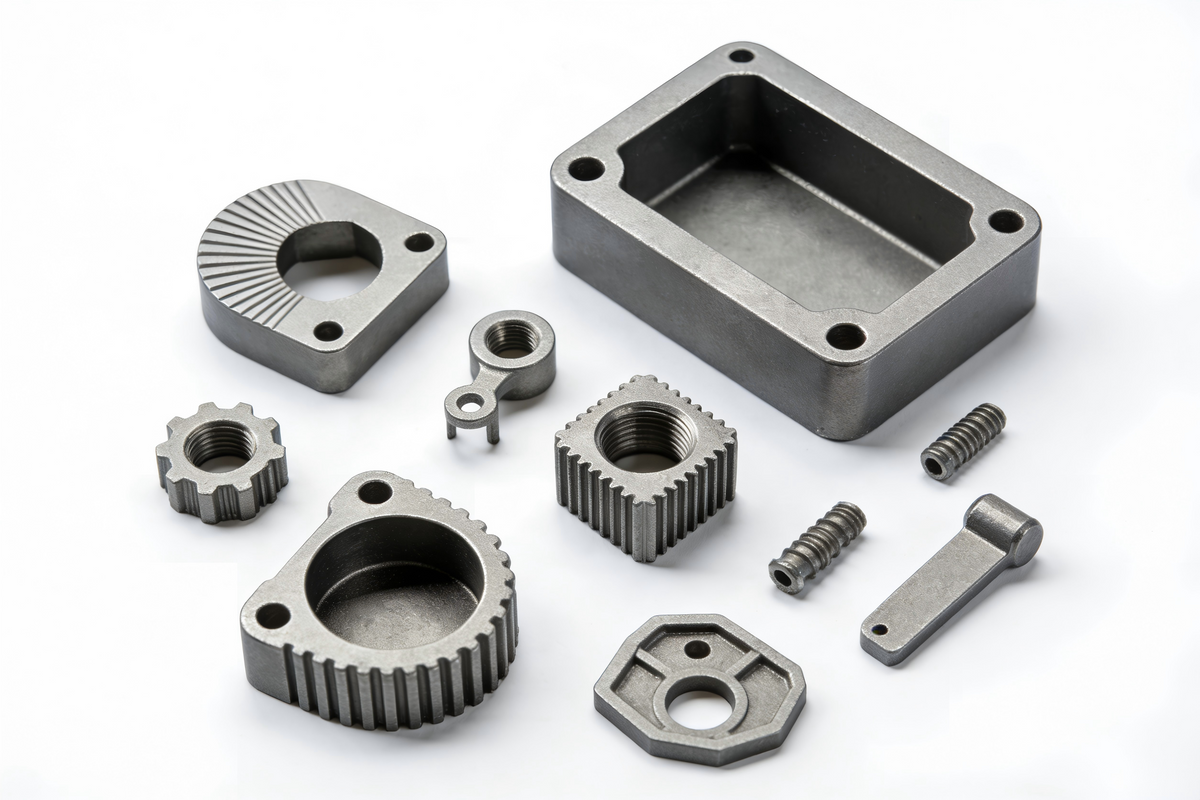
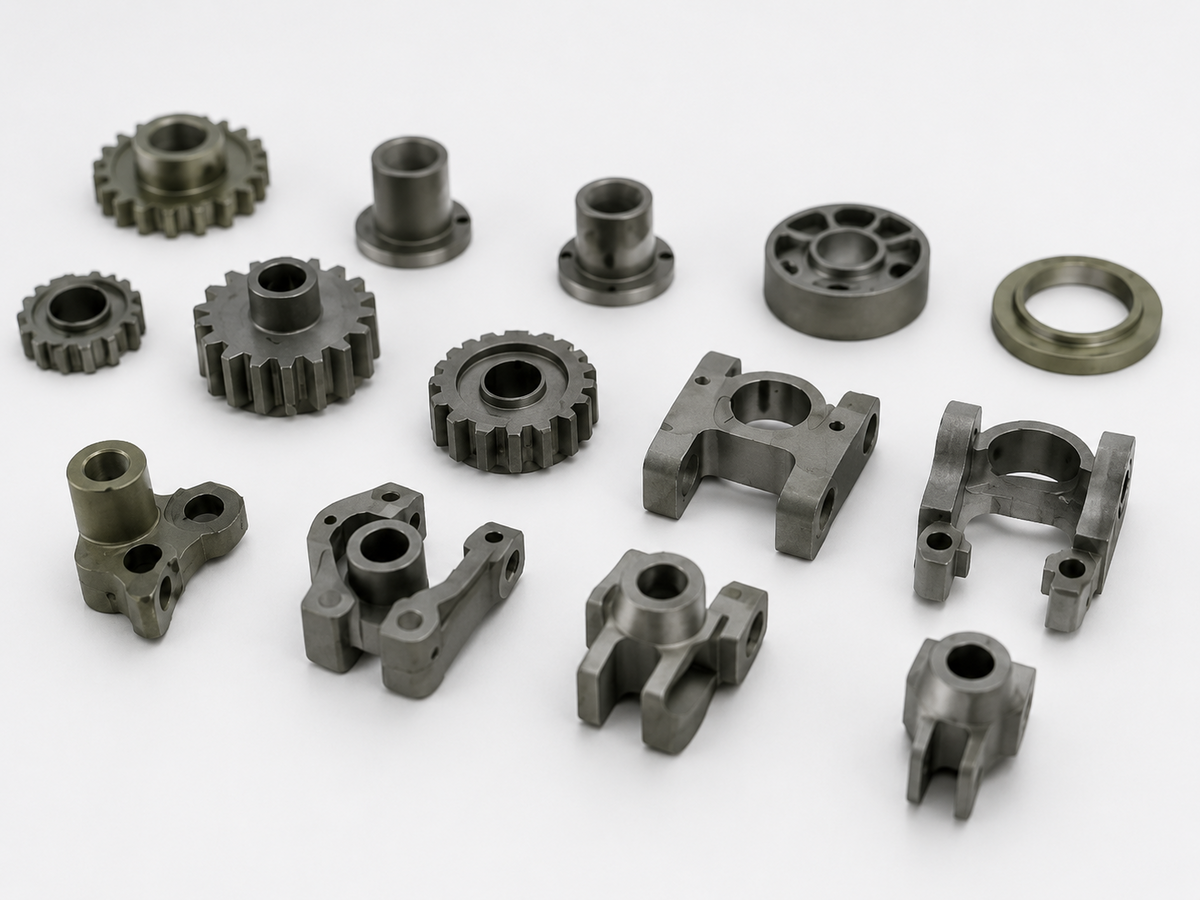
Dieses Verfahren wird häufig bei Sinterzahnrädern, Buchsen, Lagern und anderen Präzisionsmetallteilen eingesetzt, die für den Zusammenbau gleichbleibende Maße erfordern.
Was ist Kalibrieren in der Pulvermetallurgie?
Das Kalibrieren, auch MaßkalibrierungDas Kalibrieren, auch Nachkalibrieren genannt, ist ein Kalt-Nachpressverfahren, bei dem die Maße gesinterter pulvermetallurgischer Bauteile angepasst werden.
Beim SinternBeim Sintern verbinden sich Metallpartikel, und das Bauteil kann Maßänderungen erfahren. Diese hängen von der Materialzusammensetzung, der Ausgangsdichte, der Sintertemperatur und der Bauteilgeometrie ab.
Das Kalibrieren korrigiert geringfügige Maßabweichungen und verbessert die Konsistenz zwischen Produktionschargen.
Im Gegensatz zur spanenden Bearbeitung wird beim Kalibrieren kein Material abgetragen. Stattdessen wird durch kontrollierte plastische Verformung die Maßhaltigkeit ausgewählter Merkmale verbessert.

Wie funktioniert das Kalibrieren?
Das Kalibrieren in der Pulvermetallurgie umfasst üblicherweise vier Schritte:
-
Prüfung: Vermessen Sie gesinterte Teile, um Maßabweichungen festzustellen und ihre Eignung zum Kalibrieren zu überprüfen.
-
Werkzeugvorbereitung: Bereiten Sie ein Präzisionskalibrierwerkzeug anhand der Zielmaße, Materialeigenschaften und der erwarteten elastischen Rückfederung vor.
-
Nachpressen: Legen Sie das gesinterte Bauteil in das Werkzeug ein und üben Sie kontrollierten Druck aus, um seine Maße zu korrigieren.
-
Endkontrolle: Prüfen Sie kritische Maße, Rundheit und andere vorgegebene Toleranzen mit Lehren oder Koordinatenmessgeräten.
In der konventionellen Pulvermetallurgie mit Pressen und SinternDas Kalibrieren ist besonders nützlich, um die Wiederholgenauigkeit in der Großserienfertigung zu verbessern.
Was lässt sich durch Kalibrieren verbessern?
Das Kalibrieren verbessert vor allem die Maß- und Formgenauigkeit gesinterter Bauteile.
| Merkmal | Verbesserung durch Kalibrieren |
|---|---|
| Außendurchmesser | Verringert Maßabweichungen |
| Innendurchmesser | Verbessert die Maßhaltigkeit der Bohrung |
| Rundheit | Korrigiert geringfügige Abweichungen |
| Ebenheit | Verbessert ausgewählte Kontaktflächen |
| Passgenauigkeit bei der Montage | Sorgt für gleichmäßigere Passmaße |
Je nach Material, Geometrie und Werkzeugen können ausgewählte Maße mit Toleranzen im Bereich von einigen Zehn Mikrometern eingehalten werden. Bei geeigneten Anwendungen sind engere Toleranzen möglich, aber ±0,01 mm sollte nicht als universell erreichbare Toleranz beim Kalibrieren betrachtet werden.
Kalibrieren kann auch zu einer begrenzten lokalen Verdichtung führen. Sein Hauptzweck ist jedoch die Maßkorrektur und nicht eine wesentliche Erhöhung der Dichte.

Kalibrieren vs. Prägen vs. spanende Bearbeitung
Diese Nachbearbeitungsverfahren erfüllen unterschiedliche Zwecke.
| Verfahren | Hauptzweck | Materialabtrag |
|---|---|---|
| Kalibrieren | Maßkalibrierung | Nein |
| Prägen | Lokales Umformen, Oberflächendetails oder Verdichtung | Nein |
| CNC-Bearbeitung | Präzise Bohrungen, Gewinde und komplexe Merkmale | Ja |
Bei geeigneten Teilen mit hohen Stückzahlen ist Kalibrieren zur Korrektur wiederkehrender Maßabweichungen in der Regel wirtschaftlicher als die spanende Bearbeitung. Risse, starke Verformungen oder erhebliche Geometriefehler lassen sich damit jedoch nicht zuverlässig beheben.
Wird Kalibrieren beim Metallpulverspritzgießen eingesetzt?
Ja. Kalibrieren kann auch bei ausgewählten metallpulvergespritzte (MIM-)Teile wenn nach dem Sintern eine zusätzliche Maßkorrektur erforderlich ist.
MIM-Bauteile weisen jedoch typischerweise eine höhere Sinterdichte auf als konventionell gepresste und gesinterte Teile. Ihr Verformungsverhalten kann das Kalibrieren erschweren, insbesondere bei hochfesten Legierungen oder dünnwandigen Geometrien.
Bei MIM-Bauteilen, die engere Toleranzen erfordern, sollten Ingenieure prüfen, ob Kalibrieren, lokales Prägen oder eine nachträgliche CNC-Bearbeitung die am besten geeignete Lösung ist.
Fazit
Die Kalibrierverfahren in der Pulvermetallurgie ist ein wirksames Verfahren, um nach dem Sintern die Maßgenauigkeit, Formbeständigkeit und Passgenauigkeit bei der Montage zu verbessern.
Bei kundenspezifischen Pulvermetallurgie- und MIM-Teilen hängt die Wahl des geeigneten Nachbearbeitungsverfahrens vom Material, der Bauteilgeometrie, den Toleranzanforderungen und dem Produktionsvolumen ab.
Bei MIM Supplier kann unser Ingenieurteam Ihre 2D-Zeichnungen und 3D-Modelle prüfen und feststellen, ob Kalibrieren oder eine nachträgliche spanende Bearbeitung erforderlich ist, um Ihre Spezifikationen zu erfüllen.
Teilen:
Häufige Fehler beim Metallpulverspritzgießen (MIM) und wie man sie vermeidet
Stahl für den Metallpulverspritzguss: Werkstoffe, Eigenschaften und Konstruktionsleitfaden