

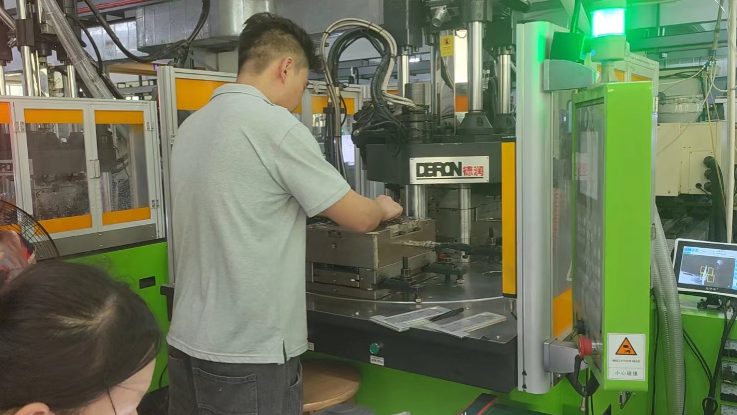
Anguss, Verteiler und Anschnitt
Der Fließweg in die Formkavität besteht aus Anguss, Verteiler und Anschnitt. Die Düse der Spritzgießmaschine sitzt auf der Angussbuchse der Form auf und führt das geschmolzene Ausgangsmaterial in die Kavität. Bei der Formkonstruktion versuchen MIM-Verarbeiter, möglichst wenig Abfall zu erzeugen. Das bedeutet, dass Angussdurchmesser und Verteiler so klein und kurz wie möglich gehalten werden sollten, aber groß genug sein müssen, um die Kavität vollständig zu füllen. Bei vielen MIM-Verfahren sind die Angüsse konisch ausgeführt, mit einem typischen Durchmesser von etwa 6 mm und einer Konizität von 5 Grad. Wenn sich die Form zur Entnahme öffnet, wird der Anguss ausgeworfen und recycelt. Für eine schnellere Produktion und zur Verringerung des Mahlguts können Anguss und/oder Verteiler heiß gehalten werden, um ein erneutes Erwärmen und Recyceln dieses Teils des Ausgangsmaterials zu vermeiden. Diese Option wird als Heißkanalsystem oder Heißanguss bezeichnet.
Von der Spritzdüse führt der Anguss in den Verteiler, der die Schmelze anschließend durch den Anschnitt in die Formkavität leitet. Kleine Verteiler ermöglichen nur eine langsame Füllung, daher ist ein großer Verteiler wünschenswert, mit einem typischen Durchmesser von 3 bis 6 mm. Ein großer Verteiler bedeutet natürlich, dass relativ weniger des Schussvolumens in die Bauteilkavität gelangt. Eine kreisförmige Verteilerausführung ist wünschenswert, da sie Reibung und Wärmeverlust während der Füllung reduziert, andere Ausführungen sind jedoch kostengünstiger herzustellen. Formen mit mehreren Kavitäten erfordern ausgewogene Auslegungen, damit die Fließstrecke des Ausgangsmaterials für jede Kavität gleich ist.
MIM-Angüsse und -Verteiler können gemahlen und erneut geformt werden. Das Metallpulver wird durch den Formzyklus praktisch nicht beeinträchtigt, und der Kunststoff wird ohnehin schließlich entfernt oder zerstört.

Am Ende des Verteilers befindet sich der Anschnitt, der in die Formkavität führt. Der Anschnitt hinterlässt eine Oberflächenunregelmäßigkeit am Bauteil. Er ist klein und so ausgelegt, dass er vor dem Bauteil, dem Verteiler oder dem Anguss erstarrt. Dadurch bleibt die Kavität gefüllt, um Einfallstellen (vertiefte Oberflächen) während der Abkühlung zu vermeiden. Übermäßiger Druck während der Erstarrung des Anschnitts führt zum Festkleben in der Form. Es ist wünschenswert, den Anschnitt am dickeren Bereich des Bauteils zu positionieren. Dies reduziert den Wärmeverlust und eine vorzeitige Erstarrung und senkt den für die Formfüllung erforderlichen Druck.
Die Anschnittgröße wird durch Füllgeschwindigkeit und Bauteildicke bestimmt und ist ein Fachgebiet von MIM-Werkzeugkonstrukteuren. Üblicherweise ist der Anschnitt kleiner als die Wandstärke des Bauteils. Ein zu kleiner Anschnitt kann jedoch Defekte, Werkzeugverschleiß und eine unvollständige Füllung verursachen. Kleine Anschnitte tragen außerdem zur Trennung von Pulver und Binder bei, die einen kosmetischen Defekt darstellt.
Bei der Anschnittplatzierung wird berücksichtigt, wie Schweißlinien minimiert werden können. Schweißlinien entstehen, wenn sich das Ausgangsmaterial teilt und nach dem Umströmen von Stiften oder anderen Merkmalen wieder vereinigt. Sind die Formgebungsbedingungen so, dass das Ausgangsmaterial warm ist, heilt die Schweißlinie aus. Kühlt das Ausgangsmaterial dagegen ab, entsteht ein Schweißliniendefekt. Computersimulationen (Formfüllanalyse) helfen, diese Schwierigkeiten zu vermeiden, indem sie entweder andere Formgebungsparameter oder andere Anschnittpositionen vorschlagen.
Wenn Sie Teile aus Metallpulvermetallurgie für Halbleiter-, medizinische und optische Anwendungen haben, senden Sie uns bitte eine Zeichnungsanfrage zur weiteren Bewertung.












Teilen:
Metallspritzgießen, die Automobilindustrie lenken
Vakuumsintern elektronischer Geräte