

In der heutigen Zeit der rasanten Entwicklung der Elektronikindustrie ist die Vakuumsintertechnologie, auch als Niedertemperatur-Vakuumlöten bekannt, eine wichtige mikroelektronische Verbindungstechnologie. Bei der modernen Verpackung und Montage elektronischer Chips werden zahlreiche Lotlegierungen auf Basis niedrigschmelzender Metalle (auch als Zusatzwerkstoff bezeichnet) verwendet, um die Bauteilverpackung und die Leiterplattenmontage abzuschließen. Das frühere Verfahren der Verpackung und Montage unter Stickstoffschutz und Überdruck kann die Anforderungen moderner Elektronik nicht erfüllen. Beim alten Verfahren weist die Lötverbindung zwischen der Schweißfläche von Chip und Substrat eine geringe Durchgangsrate auf und enthält viele innere Resthohlräume, wodurch die Wärmeableitungsfläche reduziert wird und der Chip leicht eine zu hohe Sperrschichttemperatur erreicht und durchbrennt. Die Vakuumsintertechnologie erfolgt beim Verpacken und Montieren elektronischer Bauteile unter negativem Vakuumdruck. Dadurch verändert sich die Qualität der Schweißflächen von Chip und Substrat grundlegend: Nicht nur die Lötquote wird deutlich erhöht, auch die Dichtigkeit der Schweißfläche und die Festigkeit der Schweißverbindung werden erheblich verbessert.
1. Vakuumsinterprozess
1.1 Mechanismus des Vakuumsinterns

Zwei verschiedene Metalle bilden bei einem bestimmten Verhältnis bei Temperaturen deutlich unterhalb ihrer jeweiligen Schmelzpunkte eine eutektische Legierung. Diese niedrigere Temperatur wird als eutektischer Punkt bezeichnet. Beim Vakuumsinterprozess wird eine dünne Legierungsfolie (allgemein als Lot oder Hartlot bezeichnet) zwischen Chip und Substrat (Wafer oder Gehäuse) eingelegt. Anschließend wird die Baugruppe auf die eutektische Temperatur der Legierung erhitzt, wodurch diese schmilzt und ein flüssiges Lot bildet, das die gesamte Oberfläche des Chip-Substrats und die Kontaktfläche des Substrats benetzt. Das Lot geht physikalische und chemische Reaktionen mit dem Metall der Lotschicht und der Kontaktfläche des Substrats ein, wodurch eine bestimmte Menge intermetallischer Verbindungen entsteht. Anschließend wird die Baugruppe unter die eutektische Temperatur abgekühlt. Dadurch verbinden das Lot und die intermetallischen Verbindungen Chip und Substrat miteinander, stellen einen guten ohmschen Kontakt her und schließen das Löten des Chips mit dem Schaltungssubstrat und den Funktionselementen ab. Häufig verwendete dünne Legierungslote für hybride Leistungsschaltkreise sind Gold-Zinn-Lot (Schmelzpunkt etwa 280 °C), Gold-Germanium-Lot (Schmelzpunkt etwa 356 °C) und Gold-Silizium-Lot (Schmelzpunkt etwa 370 °C).
1.2 Vakuumsinterprozess
Das Vakuumsintern beruht hauptsächlich auf der Vakuumtechnik eines Sinterofens, um die Umgebungsbedingungen im Ofen wirksam zu kontrollieren. Der Sinterprozess wird durch Schritte wie Vorwärmen, Evakuieren, Vakuumpumpen, Erhitzen, Abkühlen und Gasbefüllen erreicht. Geeignete Temperatur- und Schutzgas-Regelkurven werden für den gesamten Sinterprozess festgelegt. Die Leistungsfähigkeit des Vakuumsinterofens muss den Anforderungen des Vakuumsinterprozesses entsprechen. Die wichtigsten Parameter des Vakuumsinterprozesses sind:

1)Maximaltemperatur: 450 °C;
2)Temperaturgleichmäßigkeit: ±3 °C (innerhalb des räumlichen Bereichs);
3)Aufheizrate: 15 °C/min (Durchschnitt);
4)Abkühlrate: 5 °C/min (300 °C bis 200 °C).
5)Betriebsvakuum: 6×10⁻³ Pa;
6)Vakuumpumpleistung: Erreichen des Betriebsvakuums innerhalb von 15-20 Minuten;
7)Vakuumleckrate: ≤0,6 Pa/h;
8)Volumenanteil des Schutzgases: 99,9995 %.
Bei hybriden Leistungsschaltkreisen kommt häufig die gleichzeitige Montage mehrerer Chips vor, wofür geeignete Vorrichtungen und Spannzeuge zur präzisen Positionierung erforderlich sind. Die Leistungsfähigkeit der Vorrichtungen wirkt sich direkt auf die Lötqualität aus. Die Positioniergenauigkeit bei der Montage und beim Sintern von Leistungschips und Substraten hängt von den Vorrichtungen ab. Auch die beim Löten aufgebrachte Wärme und der Druck werden durch die Vorrichtungen gewährleistet. Die Abmessungen der Vorrichtungen variieren je nach Bauteil. Daher gelten für Vakuumsinterprozesse besondere Anforderungen an die Vorrichtungen, die wie folgt zusammengefasst werden:
1)Die Vorrichtungen bestehen in der Regel aus Edelstahl oder hochreinem verstärktem Graphit, um eine Verflüchtigung bei hohen Temperaturen im Vakuum zu verhindern.
2)Die Vorrichtungen werden während der Bearbeitung einer Vakuumwärmebehandlung unterzogen, um Restspannungen abzubauen und Maßstabilität sowie Positioniergenauigkeit sicherzustellen.
3) Die Vorrichtungen verfügen über eine einstellbare Spannkraft, um den Spalt zwischen Chip und Substrat wirksam zu reduzieren, Lothohlräume zu minimieren und die Sinterqualität sicherzustellen. Üblicherweise werden elastische Spannungen oder Spannungen durch das Eigengewicht mit Druckblöcken eingesetzt.
Vakuumsinteranlagen
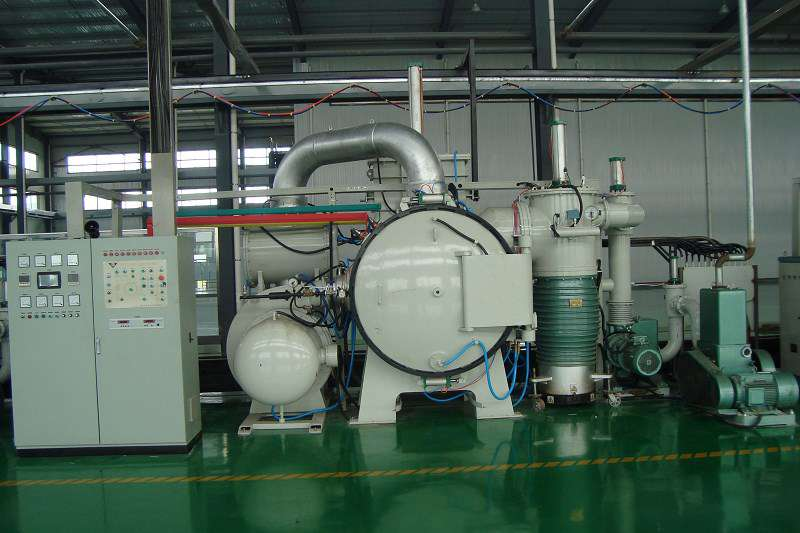
Ein Vakuumsinterofen ist eine Spezialanlage zum Vakuumsintern und Löten hybrider Leistungsschaltkreise. Am Beispiel des Vakuumsinterofens RVS-446 von SIMUWU eignet er sich für die Serienproduktion in der Elektronikindustrie. Zu den Hauptkomponenten gehören der Ofenkörper, die Heizeinheit, ein leistungsstarkes Kühlsystem, das Vakuumsystem und das elektrische Steuerungssystem.
2.1 Ofenkörper
Der Ofenkörper ist der Hauptbestandteil des Vakuumsinterofens. Er besteht aus einem doppelwandigen Stahlzylinder mit Wassermantel und einer innenliegenden Heizeinheit. Um die Sauberkeitsanforderungen beim Sintern von Bauteilen zu erfüllen, besteht die Innenwand des Zylinders aus Edelstahl, während die Außenwand aus Kohlenstoffstahl gefertigt ist. Der Ofenkörper ist mit wassergekühlten Elektroden und eingeführten Thermoelementen ausgestattet. Die Ofentür verfügt über eine elliptische Standardbodenform mit Sichtfenster. Um die Vakuumintegrität im Ofen sicherzustellen, werden zwischen Ofenkörper und Ofentür eine Schwalbenschwanz-Dichtungsnut und eine Gummidichtung mit „O“-Ring verwendet.
2.2 Leistungsstarkes Kühlsystem
Das leistungsstarke Kühlsystem ist hauptsächlich dafür ausgelegt, die Kühlanforderungen während des Sinterns/Lötens zu erfüllen. Die Abkühlrate während der Erstarrung des Lots hat einen erheblichen Einfluss auf die Qualität der Sinterverbindungsfläche. Für unterschiedliche Lote und Bauteile gelten unterschiedliche Anforderungen an die Abkühlgeschwindigkeit. Der Vakuumsinterofen ist mit einem Kühlmechanismus mit zwei Funktionen ausgestattet, der ein Zentrifugalgebläse und einen Wärmetauscher zur schnellen Kühlung nutzt. Die Atmosphäre kann ebenfalls geregelt werden, um eine natürliche Kühlung zu ermöglichen und verschiedene Prozessanforderungen zu erfüllen.
Vakuumsinterqualität
An Ti-Ni-Ag- und Ti-Ni-Au-Leistungschips mit Metallschichten wurde eine Röntgenbildprüfung durchgeführt. Die Röntgenbild-Stichprobenprüfung zeigte nur minimale Hohlräume, und die effektive Lötfläche in der Serienproduktion lag über 95 %.
Unser Unternehmen ist ein professioneller Hersteller von Vakuumsinter anlagen und verwandten Produkten. Dank fortschrittlicher Technologie und Erfahrung können wir hochwertige Vakuumsinteranlagen anbieten, die Ihren Anforderungen entsprechen. Ob Sinterprozess oder Vorrichtungskonstruktion - wir bieten Ihnen professionelle Lösungen. Unsere Anlagen zeichnen sich durch zuverlässige Leistung und ausgezeichnete Stabilität aus und gewährleisten so Schweißqualität und Produktivität. Wenn Sie Produkte oder Dienstleistungen im Zusammenhang mit dem Vakuumsintern benötigen, unterstützen wir Sie gerne und freuen uns auf die Zusammenarbeit mit Ihnen. Bitte kontaktieren Sie uns unter contact us : edith@xy-global.com ; wir freuen uns darauf, gemeinsam mit Ihnen die Entwicklung der Elektronikindustrie voranzutreiben.












Teilen:
Überlegungen bei der Herstellung im Metallpulverspritzguss
Vakuum-Drucklos-Sinterofen aus Siliziumkarbid