

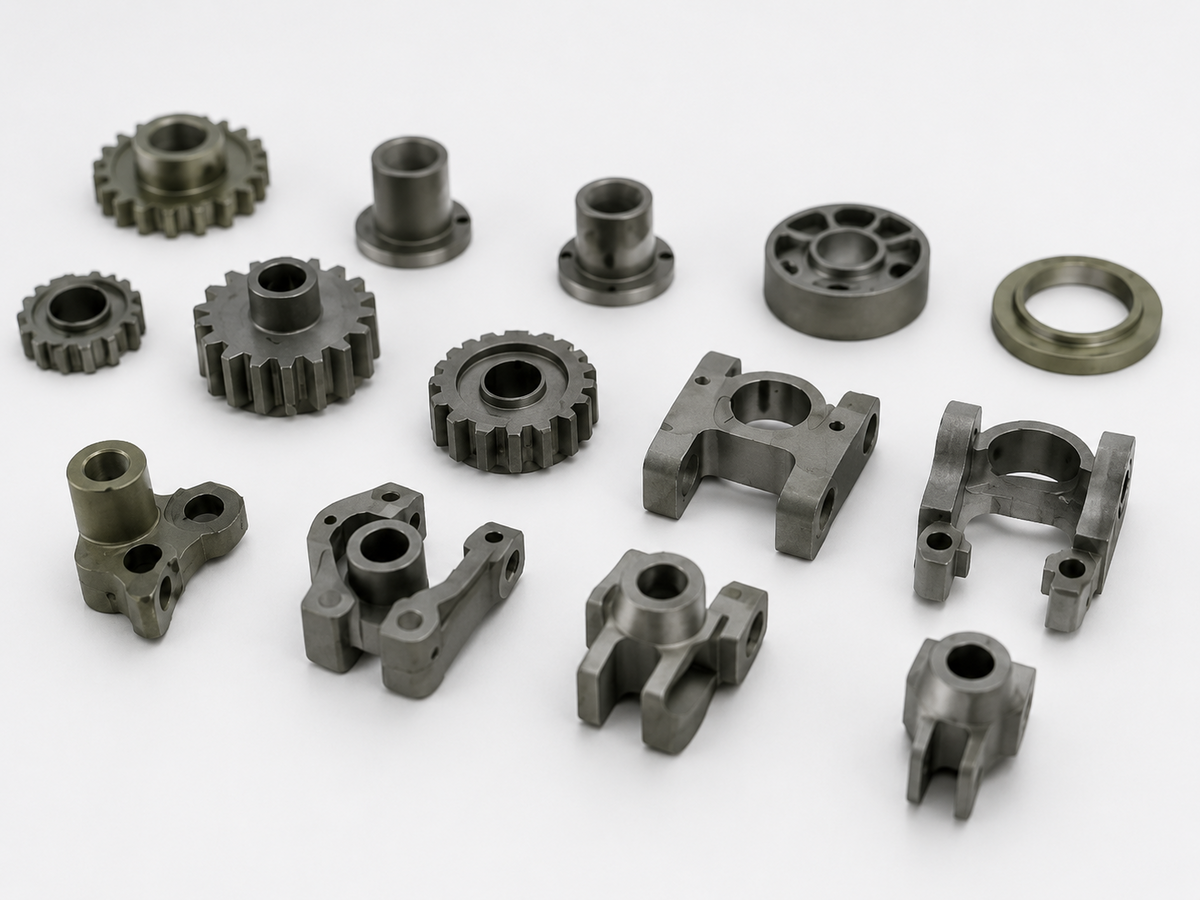
Stahl gehört zu den am häufigsten verwendeten Werkstoffgruppen im Metallpulverspritzguss (MIM). Er bietet eine vorteilhafte Kombination aus Festigkeit, Korrosionsbeständigkeit, Verschleißfestigkeit und Kosteneffizienz für kleine, komplexe Bauteile. Allerdings verhalten sich nicht alle MIM-Stähle gleich. Für ein Bauteil eines medizinischen Instruments, einen Miniatur-Verriegelungsmechanismus und ein verschleißfestes Zahnrad kann jeweils eine andere Sorte erforderlich sein.
Für Ingenieure, die Stahl für den Metallpulverspritzguss, lautet die entscheidende Frage nicht einfach, ob sich Stahl formen lässt. Es geht darum, welche Stahlsorte nach dem Entbindern, Sintern und einer etwaigen Nachbearbeitung die geforderten Eigenschaften bietet.
Dieser Leitfaden vergleicht gängige MIM-Stahlsorten, erläutert die Fertigungsfaktoren, die die Leistung beeinflussen, und zeigt, wann Stahl-MIM die bessere Wahl als die herkömmliche spanende Bearbeitung ist.
Was ist der Metallpulverspritzguss von Stahl?
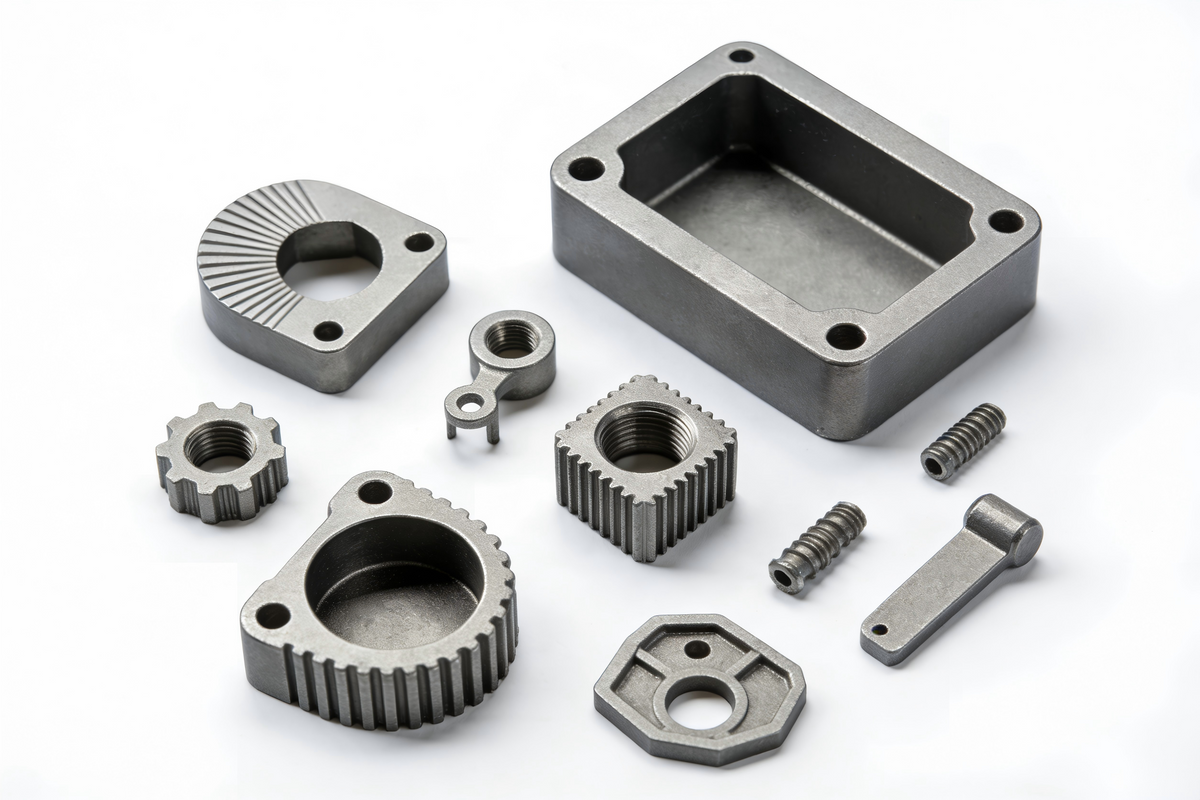
Der Metallpulverspritzguss von Stahl ist ein Fertigungsverfahren zur Herstellung relativ kleiner Metallbauteile mit komplexen dreidimensionalen Merkmalen. Feines Stahlpulver wird mit einem Polymerbindemittel zu einer formbaren Masse vermischt. Diese wird in ein Werkzeug eingespritzt, das Bindemittel wird entfernt und das verbleibende Pulver wird bei hoher Temperatur gesintert, sodass ein dichtes Stahlbauteil entsteht.
Das fertige Bauteil ist weder ein kunststoffbeschichtetes Bauteil noch ein Gussteil aus geschmolzenem Stahl. Das Bindemittel dient lediglich als vorübergehendes Verarbeitungshilfsmittel und wird größtenteils entfernt, bevor das fertige Bauteil hergestellt wird.
Mit MIM lassen sich Merkmale wie Rippen, Schlitze, kleine Bohrungen, Ansätze und unregelmäßige Profile in ein einziges Bauteil mit endkonturnaher Formgebung integrieren. Dadurch muss im Vergleich zur spanenden Bearbeitung eines komplexen Bauteils aus Stangenmaterial weniger Material abgetragen werden. Gleichzeitig muss das Design das Formen, Entbindern und die vorhersehbare Schrumpfung beim Sintern berücksichtigen.
Stahl-MIM ist besonders attraktiv, wenn die Geometrie komplex, das Design festgelegt und die Bestellmenge ausreichend groß ist, um die Werkzeugkosten zu rechtfertigen.

Gängige Stahlsorten für den Metallpulverspritzguss
Die Materialauswahl sollte sich an der Einsatzumgebung und der Hauptfunktion des Bauteils orientieren. Nichtrostende Stähle kommen häufig dort zum Einsatz, wo Korrosionsbeständigkeit wichtig ist. Niedriglegierte Stähle eignen sich dagegen für wärmebehandelte mechanische Bauteile, die keine Korrosionsbeständigkeit wie bei nichtrostendem Stahl benötigen.
| MIM-Stahlsorte | Hauptvorteil | Typische Anwendungen | Wichtigster Aspekt |
|---|---|---|---|
| Edelstahl 316L | Korrosionsbeständigkeit und Duktilität | Medizintechnik-Hardware, Fluidanschlüsse, kleine Gehäuse | Geringere Härte und Festigkeit als gehärtete Sorten |
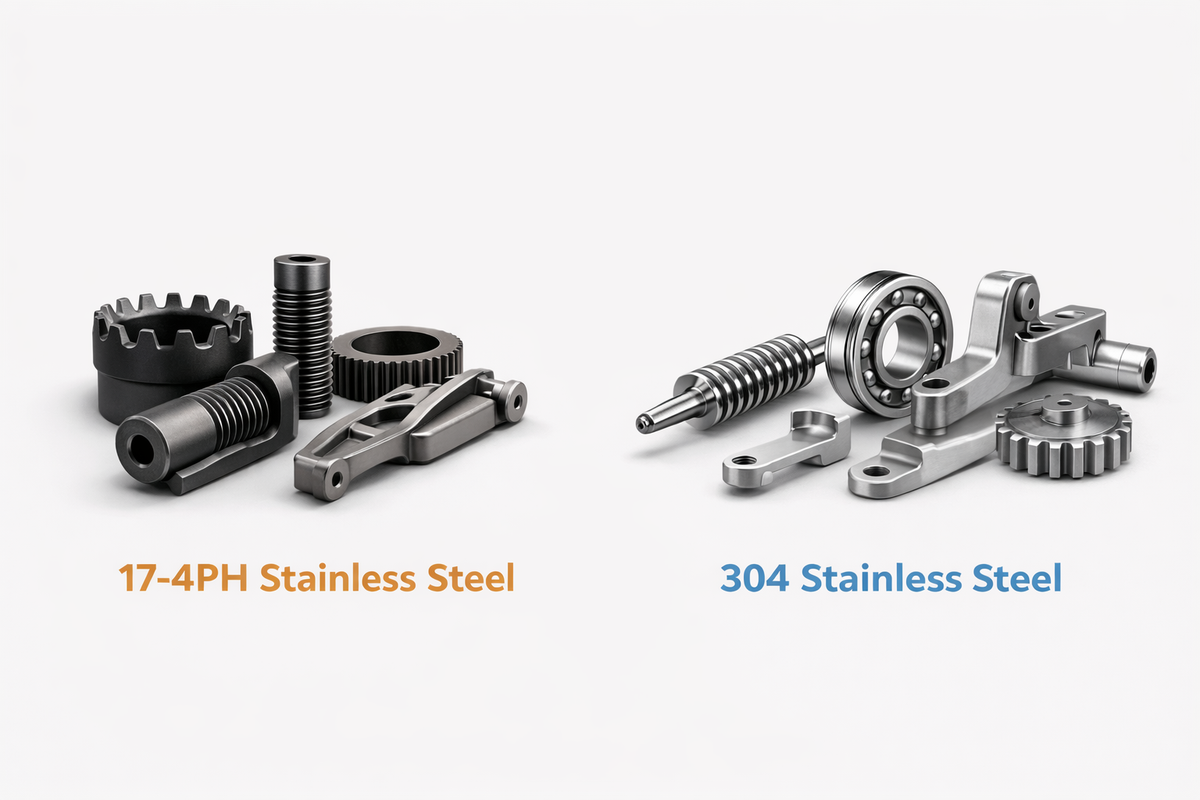
| Edelstahl 17-4PH | Höhere Festigkeit durch Ausscheidungshärtung | Hebel, Verriegelungen, präzise Strukturbauteile | Den endgültigen Wärmebehandlungszustand festlegen |
| Edelstahl 420 | Härte und Verschleißfestigkeit nach der Wärmebehandlung | Werkzeugkomponenten, Verschleißteile, mechanische Schlösser | Geringere Korrosionsbeständigkeit als 316L |
| Edelstahl 440C | Hohe Härte und Verschleißfestigkeit | Präzisionsverschleißelemente, Instrumentenkomponenten | Zähigkeit und Maßänderungen nach dem Härten müssen geprüft werden |
| Edelstahl 430L | Magnetisches Verhalten und allgemeine Edelstahleigenschaften | Magnetische oder funktionale Beschlagteile | Weniger geeignet bei starker Korrosionsbelastung |
| 4605 / 4140 niedriglegierter Stahl | Wärmebehandelbare Festigkeit und Kosteneffizienz | Zahnräder, Kurvenscheiben, Sperrklinken, mechanische Gestänge | Benötigt in feuchter Umgebung in der Regel Korrosionsschutz |
Dies sind Empfehlungen zur Materialauswahl, keine austauschbaren Spezifikationen. Verfügbarkeit des Ausgangsmaterials, erzielbare Eigenschaften, Oberflächenanforderungen und Verhalten bei der Wärmebehandlung müssen mit dem Hersteller geprüft werden.
Edelstahl 316L: wenn Korrosionsbeständigkeit an erster Stelle steht
316L wird häufig für kleine Komponenten gewählt, die Feuchtigkeit, Reinigungsmitteln oder Umgebungen ausgesetzt sind, in denen eine saubere Edelstahloberfläche wichtig ist. Der niedrige Kohlenstoffgehalt trägt dazu bei, die Sensibilisierung zu begrenzen, und die Legierung bietet bei sachgemäßer Verarbeitung eine gute Duktilität.
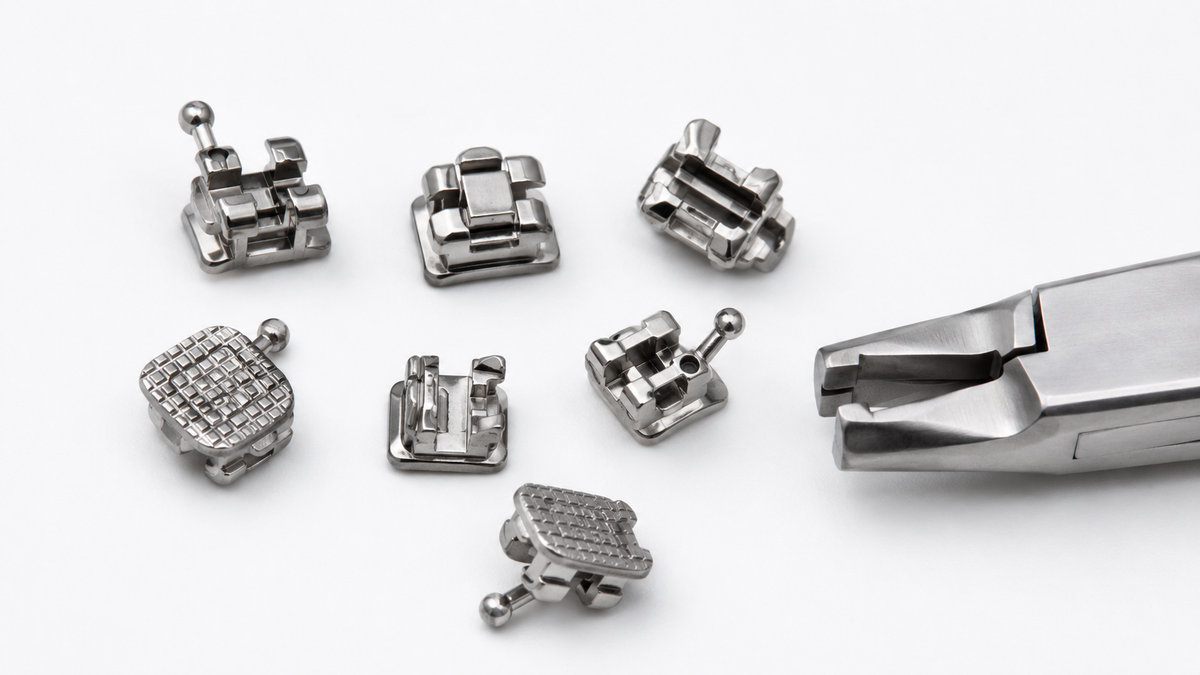
Typische Anwendungen sind Mechanismen chirurgischer Instrumente, Komponenten medizinischer Geräte, kleine Fluidsteuerungsteile und Präzisionsbeschläge. Bei solchen Anwendungen kann der endgültige Oberflächenzustand ebenso wichtig sein wie die Materialbezeichnung. Polieren, Reinigen und Passivieren können bei Bedarf vorgegeben werden.
316L ist nicht die beste Wahl, wenn ein Teil sehr hohe Härte oder Verschleißfestigkeit erfordert. Es wird normalerweise nicht durch konventionelles Härten und Anlassen verstärkt. Wenn die Auslegung in erster Linie von der Tragfähigkeit und nicht von der Korrosionsbeständigkeit bestimmt wird, kann 17-4PH eine bessere Ausgangsbasis sein.
Edelstahl 17-4PH: für stärkere Strukturbauteile
17-4PH ist ein ausscheidungshärtender Edelstahl, der für kleine Teile verwendet wird, die Lasten tragen, ihre Form bewahren oder Verformungen widerstehen müssen. Durch Wärmebehandlung lassen sich Festigkeit und Härte erhöhen. Dadurch eignet sich das Material für Verriegelungsteile, Hebel, kleine Halterungen und andere mechanische Komponenten.
Bei MIM-17-4PH reicht es oft nicht aus, einfach „17-4PH“ in die Zeichnung zu schreiben. Auch der Wärmebehandlungszustand, die geforderte Härte oder Festigkeit und das Prüfverfahren sollten festgelegt werden. Verschiedene Auslagerungszustände ergeben unterschiedliche Eigenschaftskombinationen.
17-4PH bietet eine gute Korrosionsbeständigkeit, sollte aber in chloridreichen oder anderweitig aggressiven Umgebungen nicht automatisch als gleichwertig mit 316L betrachtet werden. Das Material muss entsprechend den tatsächlichen Einsatzbedingungen ausgewählt werden.
Edelstahl 420 und 440C: für Härte und Verschleißfestigkeit
Wenn wiederholter Kontakt, Gleitbewegungen oder Kantenbeständigkeit die Hauptanforderung sind, verdienen martensitische Edelstähle wie 420 und 440C Beachtung. Diese Güten lassen sich durch geeignete Wärmebehandlung härten, anders als 316L.
MIM 420 eignet sich für kleine, verschleißbeständige Mechanismen und Instrumentenkomponenten. 440C kann infrage kommen, wenn eine noch höhere Härte erforderlich ist; mögliche Nachteile sind jedoch eine geringere Zähigkeit und eine anspruchsvollere Verarbeitung.

Eine Wärmebehandlung kann auch die Abmessungen verändern. Konstrukteure sollten Lagerflächen, kritische Bohrungen oder Passflächen kennzeichnen, die nach dem Härten möglicherweise noch geschliffen oder CNC-bearbeitet werden müssen. Keine der beiden Güten sollte allein deshalb gewählt werden, weil sie als „Edelstahl“ bezeichnet wird; die Korrosionsbeständigkeit muss im Hinblick auf die jeweilige Anwendung geprüft werden.
4605 und 4140, niedriglegierter Stahl: für funktionale mechanische Bauteile
Niedriglegierte MIM-Stähle kommen häufig für Zahnräder, Nocken, Sperrklinken, Antriebskomponenten und andere Bauteile infrage, bei denen mechanische Festigkeit und Wärmebehandlungsverhalten wichtiger sind als die Korrosionsbeständigkeit von Edelstahl.
Güten wie 4605 und 4140 können durch eine geeignete Wärmebehandlung die erforderliche Festigkeit und Härte erreichen. Bei Anwendungen, bei denen Feuchtigkeit oder korrosive Medien auftreten, können eine Galvanisierung, Beschichtung oder eine andere Schutzveredelung erforderlich sein.
Diese Werkstoffe können zwar kostengünstig sein, doch das günstigste Pulver ergibt nicht immer das günstigste fertige Bauteil. Zusätzliche Wärmebehandlung, Beschichtung, Verzugskontrolle oder spanende Nachbearbeitung können die Gesamtkosten erheblich verändern.
Wie die Stahlgüte die Leistung von MIM-Bauteilen beeinflusst
Die Eigenschaften eines MIM-Stahlbauteils hängen von mehr als nur seiner nominalen Legierungszusammensetzung ab. Pulvermerkmale, die Kontrolle der Entbinderung, Sinterbedingungen, Enddichte und Nachbearbeitung beeinflussen allesamt das fertige Bauteil.
Dichte und mechanische Festigkeit
Gut kontrollierte MIM-Prozesse können Stahlbauteile mit einem hohen Anteil der theoretischen Dichte herstellen. Häufig wird für die Serienfertigung ein Bereich von etwa 96–99 % angegeben, wobei das erreichbare Ergebnis je nach Legierung, Geometrie und Verarbeitungsbedingungen variiert.
Eine hohe Dichte ermöglicht gute mechanische Eigenschaften, garantiert jedoch nicht, dass ein MIM-Bauteil genau dieselbe Dauerfestigkeit, Schlagzähigkeit oder Oberflächenbeschaffenheit wie ein gewalztes oder geschmiedetes Bauteil aufweist. Bei sicherheitskritischen Anwendungen oder Anwendungen mit hohen Lastspielzahlen sollten Ingenieure Daten für die betreffende MIM-Güte und den jeweiligen Verarbeitungszustand anfordern, statt allgemeine Werte für Walzstahl heranzuziehen.
Korrosionsbeständigkeit
Das Korrosionsverhalten hängt von der Legierungszusammensetzung sowie davon ab, wie das Bauteil verarbeitet und veredelt wird. So können beispielsweise Verunreinigungen durch Kohlenstoff oder Sauerstoff während der Verarbeitung, Restporosität und der Oberflächenzustand die Leistung beeinflussen. Edelstahlgüten sollten unter den tatsächlichen Reinigungs-, Salz-, Feuchtigkeits- oder Chemikalieneinwirkungen verglichen werden, die im Einsatz zu erwarten sind.
Bei regulierten oder korrosionskritischen Anwendungen sollten Sie prüfen, ob das Projekt Korrosionsprüfungen, eine Überprüfung der Passivierung oder spezifische Anforderungen an die Oberflächenreinheit erfordert.
Wärmebehandlung und Oberflächenveredelung
Bei Stahlteilen können nach dem Sintern eine Auslagerungshärtung, ein Abschrecken und Anlassen, Polieren, Passivieren, Beschichten oder eine Präzisionsbearbeitung erforderlich sein. Diese Arbeitsschritte dienen nicht nur der Optik. Sie können die endgültige Härte, Korrosionsbeständigkeit, Passung mit anderen Teilen und Gesamtleistung bestimmen.
Deshalb Stahl für den Metallpulverspritzguss sollte als fertiger Werkstoffzustand angegeben werden, nicht nur als Pulverqualität.
Konstruktionsrichtlinien für Stahl-MIM-Teile
Eine gute Konstruktion für Stahl-MIM-Teile muss sich im Werkzeug bewähren und während des Entbinderns und Sinterns stabil bleiben. Viele Fertigungsprobleme entstehen durch Merkmale, die im CAD-Modell einfach erscheinen, sich aber nur schwer füllen, abstützen oder gleichmäßig schwinden.
Sinterschwindung berücksichtigen
Stahl-MIM-Teile schrumpfen beim Verdichten während des Sinterns erheblich. Als erste Konstruktionsreferenz wird häufig eine lineare Schwindung von etwa 15–20 % verwendet, der tatsächliche Faktor hängt jedoch vom Feststoffanteil des Feedstocks, der Legierung, der Werkzeugkonstruktion und den Prozessbedingungen ab.
Die Form wird größer ausgelegt, um diese Schwindung auszugleichen. Ingenieure sollten nicht jedes Zeichnungsmaß manuell um einen pauschalen Prozentsatz vergrößern; das Werkzeugteam muss den Faktor für das qualifizierte Material und den Prozess bestimmen.
Ein Wechsel von 316L zu 17-4PH kann beispielsweise eine erneute Prüfung von Schwindung und Maßen erforderlich machen, auch wenn die Geometrie gleich bleibt.
Wandstärke möglichst gleichmäßig halten
Große Änderungen der Querschnittsdicke können zu einem ungleichmäßigen Entbindern und Sinterverhalten führen und damit das Risiko von Verzug, Rissen oder inneren Fehlern erhöhen. Gleichmäßige Übergänge, Radien und gut geplante Stützmerkmale sind in der Regel wirksamer als abrupte Wechsel zwischen sehr dünnen und dicken Bereichen.
Wandstärken von etwa 0,5 mm oder mehr können bei manchen Konstruktionen realisierbar sein, sind jedoch kein allgemeingültiger Mindestwert. Fließlänge, Material, lokale Geometrie, Werkzeugkonstruktion und Produktionsvolumen spielen allesamt eine Rolle. Auch dicke Vollmaterialbereiche müssen sorgfältig geprüft werden, da das Entfernen des Bindemittels mit zunehmender Diffusionsstrecke schwieriger wird.
Merkmale für die Formgebung und Entformung auslegen
MIM kann den Bedarf an der Bearbeitung komplizierter Merkmale verringern, ist aber nicht frei von werkzeugbedingten Einschränkungen. Tiefe Hinterschneidungen, enge Innenkanäle, scharfe Innenecken und ungünstige Trennfugenpositionen können spezielle Formmechanismen oder Konstruktionsänderungen erfordern.
Entformungsschrägen, Anschnittposition, Auswerfstrategie und die Platzierung von Zeugmarken sollten berücksichtigt werden, bevor das Werkzeug gefertigt wird. Merkmale, die sich nicht wirtschaftlich formen lassen, werden möglicherweise besser durch eine nachträgliche spanende Bearbeitung hinzugefügt.
Toleranzen nach Funktion festlegen
Für die erste Planung werden gelegentlich Maßtoleranzen im gesinterten Zustand im allgemeinen Bereich von etwa ±0,3–0,5 % eines Maßes angesetzt. Die endgültige Toleranz hängt stark vom Material, der Messrichtung, der Geometrie und der Prozessfähigkeit ab.
Ein 20-mm-Merkmal mit ±0,3 % entspricht beispielsweise ±0,06 mm. Dies veranschaulicht den Prozentsatz und garantiert nicht, dass ein bestimmtes 20-mm-Merkmal mit dieser Toleranz gefertigt werden kann.
Lagerbohrungen, Dichtflächen, Präzisionsgewinde und Ausrichtungsbezüge können nach dem Sintern CNC-Bearbeitung oder Schleifen erfordern. Eine kosteneffiziente Zeichnung legt die engsten Toleranzen üblicherweise nur für Merkmale fest, die die Funktion tatsächlich beeinflussen.

Wo werden MIM-Komponenten aus Stahl eingesetzt?
MIM aus Stahl eignet sich besonders für Bauteile, die kleine Abmessungen, komplexe Formen und einen wiederkehrenden Produktionsbedarf vereinen.
Medizin- und Laborgeräten. Kleine Instrumentenmechanismen, Steckverbinder und mechanische Bauteile profitieren von der Korrosionsbeständigkeit von 316L oder der Festigkeit von 17-4PH. Werkstoffrückverfolgbarkeit, Sauberkeit, Sterilisationsverträglichkeit und die regulatorischen Anforderungen des Geräts müssen dennoch separat geprüft werden. Einen allgemeineren Überblick finden Sie in unserem Leitfaden zu Fertigung medizinischer Teile.
Industrielle Automatisierung und Robotik. Miniaturriegel, zahnradähnliche Komponenten, Verriegelungsmerkmale und Greifergelenke können geeignet sein, wenn ihre Geometrie mehrere Bearbeitungsaufspannungen erfordern würde. Die erforderliche Werkstoffsorte hängt von Verschleiß, Belastung, Betriebsumgebung und erwarteter Lebensdauer ab. Verwandte Anwendungen werden in unserem Artikel zu Robotergreifer und Endeffektoren.
Automobilbau und mechanische Baugruppen. Kleine Nocken, Sperrklinken, Verbindungselemente und getriebebezogene Bauteile kommen als MIM-Teile infrage, wenn die Produktionsmenge den Einsatz spezieller Werkzeuge rechtfertigt. Für diese Anwendungen können wärmebehandelte niedriglegierte Stähle infrage kommen, vorbehaltlich der Anforderungen an Festigkeit, Ermüdungsbeständigkeit und Validierung.
Elektronik und Präzisionsinstrumente. Mit MIM aus Stahl lassen sich Halterungen, Steckverbinder-Hardware, Scharnierkomponenten und kompakte mechanische Teile mit wiederkehrenden Merkmalen herstellen. Vor der Auswahl einer Edelstahlsorte sollten Konstrukteure das magnetische Verhalten, die Korrosionsbelastung und die Anforderungen an die Oberflächenveredelung prüfen.
Keine Branche macht MIM automatisch zum richtigen Verfahren. Geometrie, Stückzahl, Toleranzen und Qualifizierungsanforderungen bestimmen weiterhin den Fertigungsweg.
MIM aus Stahl vs. CNC-Bearbeitung: Was ist besser?
Bei kleinen Stahlteilen hängt die Wahl zwischen Metallpulverspritzguss und Zerspanung in der Regel von der Designreife, der Komplexität, der Stückzahl und den Kosten für Nachbearbeitung ab.
| Entscheidungsfaktor | MIM aus Stahl | CNC-Bearbeitung |
|---|---|---|
| Am besten geeignet für | Komplexe Teile für die Wiederholfertigung | Prototypen, wechselnde Designs und Kleinserien |
| Anfangsinvestition | Spezielle Werkzeuge erforderlich | In der Regel keine speziellen Formen erforderlich |
| Komplexe 3D-Merkmale | Viele Merkmale lassen sich in einem Formteil zusammenfassen | Mehrere Aufspannungen oder Spezialwerkzeuge können erforderlich sein |
| Materialausnutzung | Formgebung nahe der Endkontur mit geringem Materialabtrag | Material wird aus Vollmaterial abgetragen |
| Maßkontrolle | Der Sinterschwund muss berücksichtigt werden | Hohe Kontrolle über Präzisionsmerkmale |
| Konstruktionsänderungen | Werkzeugänderungen können kostspielig sein | Programme lassen sich leichter überarbeiten |
| Nachbearbeitung | Für kritische Merkmale oft erforderlich | Die Bearbeitung ist der wichtigste Formgebungsschritt |
| Stückkosten | Verbessert sich oft mit steigendem Volumen | Oft attraktiv bei geringeren Stückzahlen |
Betrachten wir ein miniaturisiertes Verriegelungsteil aus 17-4PH mit mehreren abgewinkelten Merkmalen. Benötigt das Projekt 30 Prototypen, ist die Bearbeitung möglicherweise die praktischere Option, da das Design noch erprobt wird. Wird dasselbe freigegebene Teil in deutlich größeren Mengen gefertigt, kann MIM wiederholte Schneid- und Rüstvorgänge reduzieren.
Es gibt keine feste Bestellmenge, ab der MIM günstiger wird. Der Break-even-Punkt hängt von den Werkzeugkosten, der Stahlsorte, der Bauteilgeometrie, dem jährlichen Bedarf, dem Ausschussrisiko und den Anforderungen an die Endbearbeitung ab. Informationen zu Prototypen und Präzisionsbearbeitungsoptionen finden Sie beim CNC-Bearbeitungsservice von XY-Global. CNC-Bearbeitungsservice.

Was bestimmt die Kosten des Metallpulverspritzgusses von Stahl?
Die Pulversorte ist nur ein Teil der Kosten. Ingenieure und Einkäufer sollten den gesamten Fertigungsprozess prüfen, statt nur die Rohstoffpreise zu vergleichen.
Werkzeug- und Bauteilkomplexität wirken sich auf die Anfangsinvestition aus. Zusätzliche Schieber, eine anspruchsvolle Anspritzung, hohe Anforderungen an die Oberflächenqualität oder komplizierte Entformungsmerkmale können das Werkzeug verteuern.
Bauteilgröße und Wandstärke wirken sich auf den Materialverbrauch, die Binderentfernung, die Sinterzeit und die Kontrolle des Verzugs aus. Ein kompaktes Teil mit gleichmäßigen Wandstärken lässt sich möglicherweise einfacher verarbeiten als ein schweres Teil mit dicken Vollmaterialbereichen.
Wärmebehandlung und Endbearbeitung kann zusätzliche Kosten verursachen, insbesondere wenn ein gehärtetes Merkmal zugleich enge Maßtoleranzen einhalten muss. Polieren, Passivieren, Beschichten, Bearbeiten und Einzelprüfungen sollten im Angebot berücksichtigt werden.
Bestellmenge wirkt sich auf die Werkzeugkostenumlage aus. Ein niedrigerer Stückpreis in der Produktion kann die anfänglichen Werkzeugkosten bei einer geringen oder unsicheren Gesamtstückzahl möglicherweise nicht ausgleichen.
Aus diesem Grund Stahl für den Metallpulverspritzguss lässt sich am besten anhand der Gesamtkosten pro abgenommenem Fertigteil bewerten, einschließlich Werkzeug- und Qualitätsanforderungen.
So spezifizieren Sie Stahl für den Metallpulverspritzguss bei einer Angebotsanfrage
Eine klare Angebotsanfrage erleichtert den aussagekräftigen Materialvergleich und verringert das Risiko einer Neukonstruktion nach Beginn der Werkzeugfertigung. Bevor Sie ein Projekt zur Bewertung einreichen, geben Sie Folgendes an:
-
Eine 3D-CAD-Datei und eine 2D-Zeichnung mit Kennzeichnung der kritischen Maße und Bezugspunkte.
-
Bevorzugte Stahlsorte oder die erforderlichen Festigkeits-, Härte-, Verschleiß- und Korrosionseigenschaften, falls die Stahlsorte noch nicht feststeht.
-
Einsatzumgebung, Betriebslasten und gegebenenfalls relevante Reinigungs- oder Sterilisationsbedingungen.
-
Voraussichtliche Prototypenmenge, jährliches Produktionsvolumen und geschätzte Produktlebensdauer.
-
Erforderliche Nachbearbeitung, etwa Auslagern, Passivieren, Beschichten oder Präzisionsbearbeitung.
-
Anforderungen an Prüfung, Tests, Materialzertifizierung und Rückverfolgbarkeit.
Bei anspruchsvollen Bauteilen sollte angegeben werden, ob das Material einer vereinbarten MIM-Materialnorm entsprechen muss und nicht lediglich der chemischen Zusammensetzung eines ähnlich bezeichneten gewalzten Stahls. Zu den relevanten Referenzen zählen ASTM B883 für pulvermetallurgisch spritzgegossene Werkstoffe und MPIF Standard 35-MIM. Die neueste veröffentlichte Ausgabe von MPIF 35-MIM erschien 2025. Die Anforderungen sollten anhand der geltenden beschafften Norm und der Projektspezifikation bestätigt werden.
Bei einer frühzeitigen fertigungsgerechten Konstruktionsprüfung (DFM) sollten auch Flächen ermittelt werden, für die ein Bearbeitungsaufmaß erforderlich ist, sowie Merkmale, die sich beim Sintern wahrscheinlich verziehen.
FAQ
Welcher Stahl wird am häufigsten beim Metal Injection Molding verwendet?
316L und 17-4PH sind gängige Edelstahlsorten. 316L wird häufig wegen seiner Korrosionsbeständigkeit und Duktilität gewählt, während 17-4PH zum Einsatz kommt, wenn eine höhere Festigkeit erforderlich ist. Für bestimmte mechanische Anwendungen werden auch härtbare Sorten wie 420 und 440C sowie niedriglegierte Stähle wie 4605 verwendet.
Sind im Metal Injection Molding hergestellte Stahlteile so belastbar wie bearbeitete Stahlteile?
Mit MIM lassen sich dichte Stahlteile mit brauchbaren mechanischen Eigenschaften herstellen, doch ihre Leistung ist nicht automatisch mit der von gewalztem oder geschmiedetem Stahl identisch. Legierung, Enddichte, Wärmebehandlung, Bauteilgeometrie und Belastungsbedingungen spielen eine Rolle. Ingenieure sollten die geprüften Eigenschaften für den angegebenen MIM-Zustand vergleichen, insbesondere bei ermüdungs- oder sicherheitskritischen Bauteilen.
Welche Toleranz ist beim Metal Injection Molding von Stahl üblich?
Eine erste Schätzung für allgemeine Maße im gesinterten Zustand liegt häufig bei etwa ±0.3–0.5%, doch dieser Bereich sollte nicht als universelle Prozessgarantie verstanden werden. Werkzeugstrategie, Bauteilgeometrie, Stahlsorte und Sinterverhalten bestimmen die tatsächliche Leistungsfähigkeit. Bei kritischen Merkmalen kann eine Nachbearbeitung erforderlich sein, um die vorgegebenen Toleranzen einzuhalten.
Fertigungsunterstützung für Stahl-MIM von XY-Global
Die Wahl der richtigen Stahlsorte ist nur der erste Schritt. Ein erfolgreiches Projekt erfordert außerdem praxisnahes DFM-Feedback, einen geeigneten Werkzeugansatz, eine kontrollierte Nachbearbeitung und klare Prüfanforderungen.
Bei XY-Global unterstützen wir kundenspezifische Präzisionsmetallteile durch die Auswahl von Fertigungsverfahren, technische Prüfungen, CNC-Bearbeitung und Unterstützung bei Projekten im Metal Injection Molding (MIM). Wir helfen Ihnen dabei zu beurteilen, ob sich ein Bauteil besser für Stahl-MIM, CNC-Bearbeitung oder eine Kombination beider Verfahren eignet.
Wenn Sie ein kleines Stahlbauteil entwickeln, XY-Global kontaktieren mit Ihren Zeichnungen, den erwarteten Stückzahlen, den Materialanforderungen und den Anwendungsdetails. Unser Team kann die wichtigsten Fertigungsaspekte prüfen, bevor das Projekt in die Werkzeugherstellung oder Produktion geht.
Teilen:
Kalibrierprozess in der Pulvermetallurgie: Zweck, Schritte und Toleranzen
Keramische CNC-Bearbeitung vs. keramischer Spritzguss (CIM): Welches Verfahren sollten Sie wählen?