

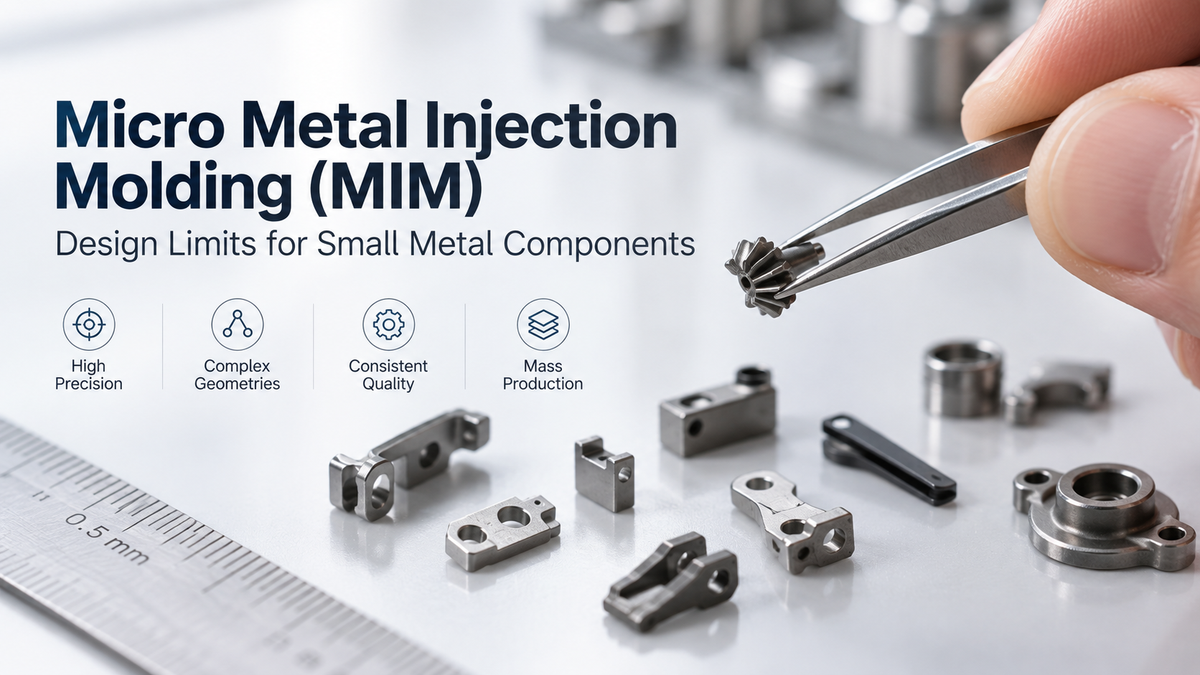
Das Metallpulverspritzgießen (MIM) eignet sich gut für die Herstellung kleiner Metallbauteile mit komplexer Geometrie, insbesondere wenn konventionelle Fertigungsverfahren ineffizient werden oder sich nur schwer skalieren lassen.
Bei sehr kleinen Bauteilen besteht die Herausforderung jedoch nicht einfach darin, das Bauteil kleiner zu machen. Mit abnehmenden Abmessungen werden Pulvergröße, Feedstock-Fließverhalten, Formfüllung, Entbindern, Sinterschwindung, Werkzeuggenauigkeit und Prüfmöglichkeiten zunehmend kritischer.
Hier unterscheidet sich Micro MIM vom Standard-Metallpulverspritzgießen.
Ein erfolgreiches Micro-MIM-Projekt setzt voraus, dass verstanden wird, welche Merkmale zuverlässig formbar sind, welche Abmessungen eine besondere Kontrolle erfordern und an welchen Stellen die Konstruktion vor der Werkzeugherstellung angepasst werden sollte.

Was ist Micro MIM?
Micro MIM bezeichnet das Metallpulverspritzgießen zur Herstellung sehr kleiner und hochdetaillierter Metallbauteile.
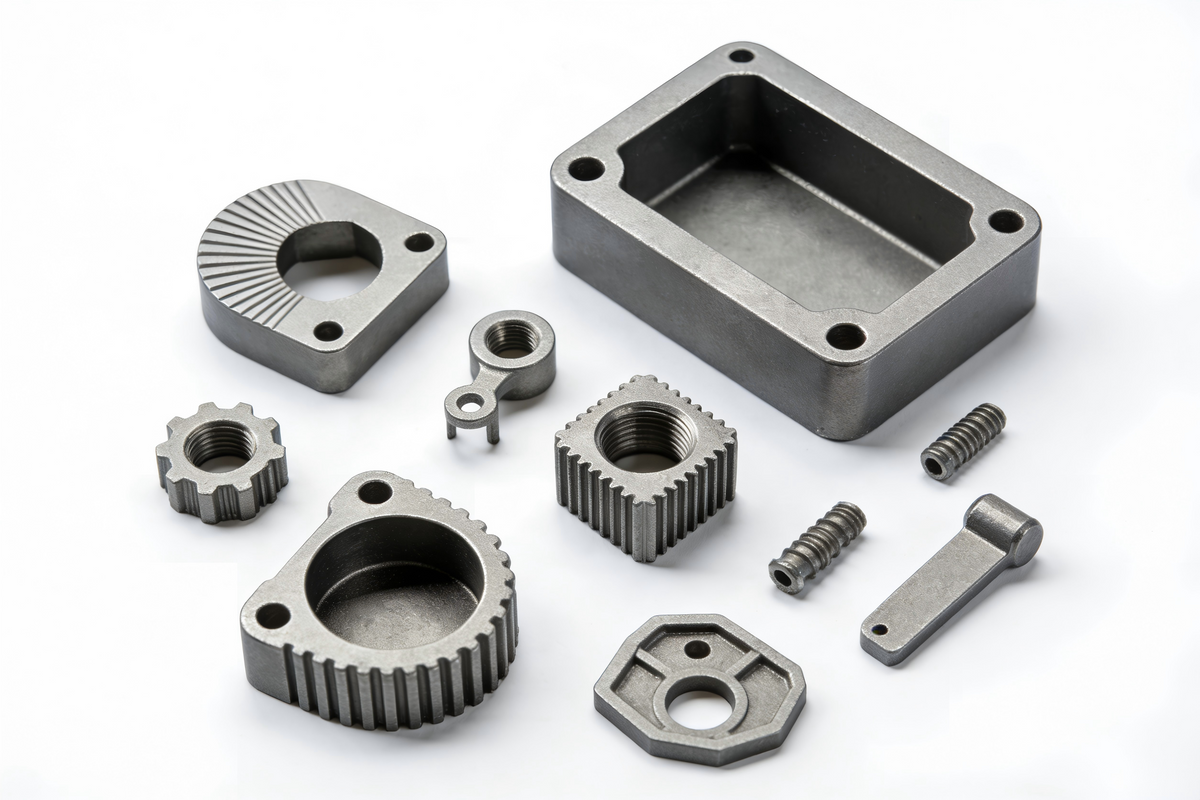
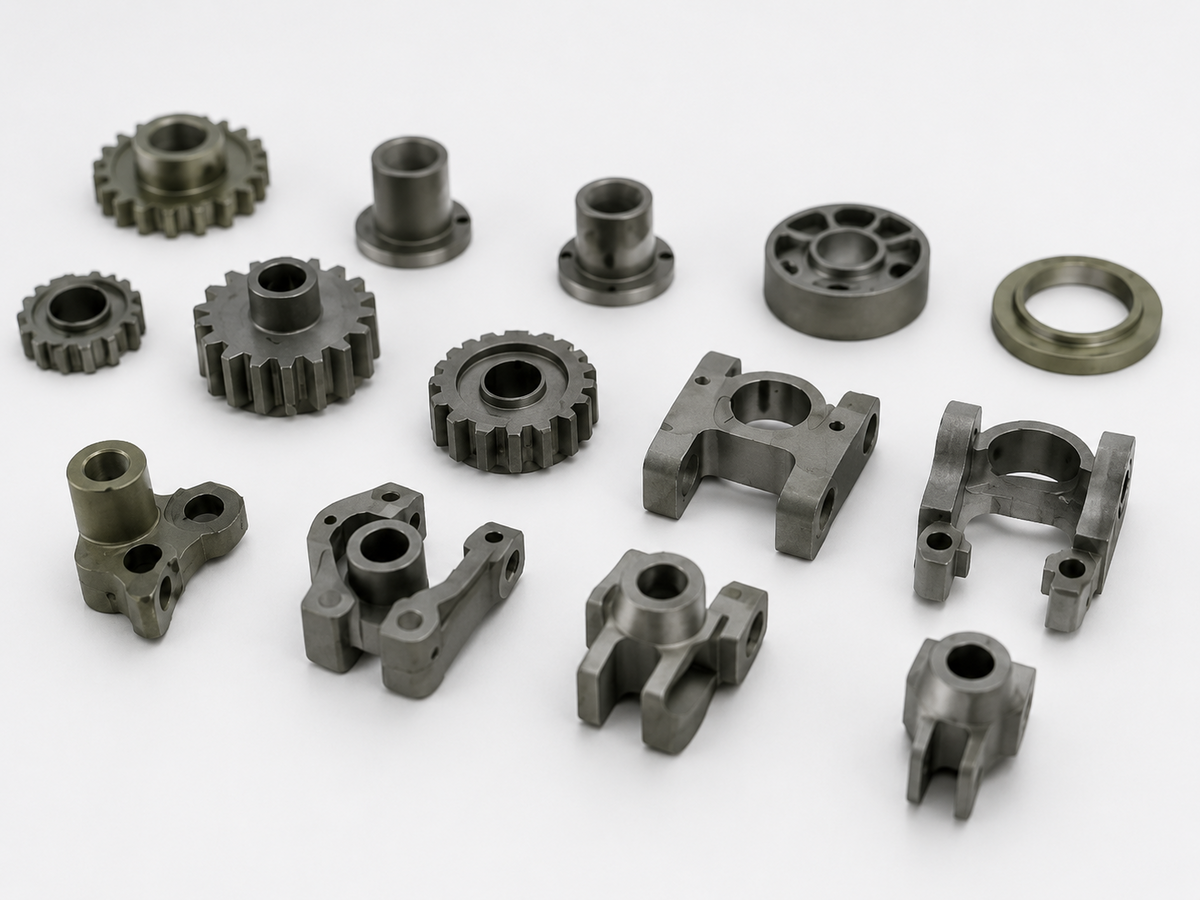
Diese Bauteile finden sich häufig in medizinischen Geräten, Präzisionsinstrumenten, Elektronik, kompakten Mechanismen, Robotik, Wearables und miniaturisierten mechanischen Baugruppen. Typische Bauteile können kleine Strukturkomponenten, Mikrogetriebe, Verriegelungselemente, miniaturisierte Gehäuse, Steckverbinderteile oder andere präzise Metallmerkmale umfassen, die sich mit konventionellen Verfahren nur schwer wirtschaftlich herstellen lassen.
Es gibt keine einheitliche, universelle Größe, die Micro MIM definiert. In der Praxis wird der Begriff meist verwendet, wenn das Bauteil ein sehr geringes Gewicht, dünne Wände, kleine Bohrungen, schmale Schlitze, feine Rippen oder enge Maßanforderungen aufweist. Die Schwierigkeit nimmt zu, wenn mehrere dieser Merkmale am selben Bauteil auftreten.
Micro MIM sollte daher nicht allein anhand der Bauteilgröße beurteilt werden. Ein kleines Bauteil mit einfacher Geometrie kann relativ leicht herzustellen sein, während ein anderes Bauteil gleicher Größe mit tiefen Bohrungen, dünnen Wänden und asymmetrischer Geometrie deutlich mehr technische Prozesskontrolle erfordern kann.

Wichtige Konstruktionsgrenzen von Micro MIM
Micro MIM kann Merkmale reproduzieren, die mit anderen Verfahren nur schwer wirtschaftlich herzustellen sind. Dennoch muss jede Konstruktion praktische Fertigungsgrenzen berücksichtigen.
| Konstruktionsmerkmal | Typische Überlegung |
| Wanddicke | Dünne Wände erfordern eine stabile Formfüllung |
| Kleine Bohrungen | Begrenzt durch Stiftfestigkeit und Pulverfluss |
| Tiefe Bohrungen | Höhere Aspektverhältnisse erhöhen das Werkzeugrisiko |
| Rippen | Muss vollständig gefüllt werden, ohne Verformungen zu verursachen |
| Schlitze | Schmale Schlitze erfordern eine sorgfältige Auslegung von Anschnitten und Entlüftungen |
| Scharfe Ecken | Radien werden nach Möglichkeit bevorzugt |
| Gewinde | Bei einigen Konstruktionen möglich, erfordern jedoch eine Bewertung |
| Hinterschnitte | Mit speziellen Werkzeugen möglich |
| Ebenheit | Kann durch Sinterverzug beeinflusst werden |
| Enge Toleranzen | Kritische Abmessungen erfordern eine zusätzliche Prozesskontrolle |
Diese Punkte sollten nicht als feste Regeln betrachtet werden. Material, Bauteilgeometrie, Werkzeugkonstruktion, Produktionsvolumen und Prüfverfahren beeinflussen gleichermaßen, was zuverlässig erreicht werden kann.
Mindestwandstärke beim Mikro-MIM
Die Wandstärke ist eines der ersten Merkmale, die geprüft werden sollten.
Für viele kleine Bauteile kann eine Wandstärke von etwa 0,3–0,5 mm je nach Material, Fließlänge und Gesamtgeometrie praktikabel sein. Bei speziell optimierten Mikro-MIM-Anwendungen sind möglicherweise kleinere Merkmale realisierbar, jedoch muss die vollständige Struktur bewertet werden, anstatt eine einzelne Wand isoliert zu betrachten.
Mit abnehmender Wandstärke wird das Füllen der Form schwieriger, und das Risiko unvollständiger Füllung, von Bindenähten, ungleichmäßiger Verdichtung und einer Entmischung des Ausgangsmaterials steigt. Dünne Bereiche reagieren außerdem während des Entbinderns und Sinterns empfindlicher, da eine unzureichende strukturelle Unterstützung zu Verformungen oder Verwerfungen führen kann.
Eine 0,3-mm-Wand in einem kurzen, geraden Abschnitt unterscheidet sich deutlich von einer 0,3-mm-Wand, die sich um eine lange und komplexe Kavität erstreckt.
Aus diesem Grund wird im Allgemeinen eine gleichmäßige Wandstärke bevorzugt. Große Wandstärkenübergänge können dazu führen, dass sich verschiedene Bereiche des Bauteils mit unterschiedlicher Geschwindigkeit füllen und schrumpfen. Allmähliche Übergänge sind in der Regel stabiler als abrupte Änderungen.
Die entscheidende Frage ist nicht nur, wie dünn die Wand ist, sondern auch, wie weit das Ausgangsmaterial durch diese Wand fließen muss und wie die Wand mit der umgebenden Struktur verbunden ist.
Mindestlochgröße beim Mikro-MIM
Kleine Löcher zählen zu den wesentlichen Vorteilen von Mikro-MIM, gehören aber auch zu den empfindlichsten Konstruktionsmerkmalen.
Ein geformtes Loch wird normalerweise durch einen Kernstift erzeugt. Mit kleiner werdendem Lochdurchmesser wird auch der Kernstift dünner. Der Stift muss weiterhin dem Spritzdruck, wiederholten Formzyklen, thermischer Belastung und den Kräften beim Öffnen der Form standhalten.
Aus diesem Grund ist die Lochtiefe oft genauso wichtig wie der Lochdurchmesser.
Ein kurzes Mikroloch kann praktikabel sein, während ein tiefes Loch mit demselben Durchmesser ein erhebliches Werkzeugrisiko darstellen kann. Lange, dünne Kernstifte sind anfälliger für Biegung, Fehlausrichtung und Bruch, was zu Maßabweichungen oder Gratbildung um das Merkmal führen kann.
Wenn sehr kleine Löcher erforderlich sind, bewertet das Entwicklungsteam in der Regel gemeinsam den Durchmesser, die Tiefe, die umgebende Wandstärke und den Fluss des Ausgangsmaterials.
Tiefe Löcher und Seitenverhältnis
Tiefe, schmale Löcher erfordern beim Mikro-MIM eine sorgfältige Prüfung.
Mit zunehmender Tiefe wird der stützende Kernstift flexibler und lässt sich während des Spritzgießens schwerer stabil halten. Dadurch steigt das Risiko von Durchbiegung, Bruch oder Abweichungen der Lochposition.
Wenn ein tiefes Loch erforderlich ist, können mehrere Konstruktionsoptionen die Herstellbarkeit verbessern. Der Lochdurchmesser kann geringfügig vergrößert, die Tiefe reduziert, die Ausrichtung des Merkmals geändert oder eine abgestufte Struktur verwendet werden.
Die praktikable Lösung hängt von den funktionalen Anforderungen des Teils ab.
Ein Loch, das technisch einmalig geformt werden kann, ist nicht unbedingt für eine stabile Serienproduktion geeignet. Auch Werkzeuglebensdauer und Wiederholgenauigkeit müssen berücksichtigt werden.
Micro-Rippen und dünne Merkmale
Rippen werden häufig bei kleinen MIM-Komponenten eingesetzt, um die Steifigkeit zu erhöhen, ohne übermäßig viel Material hinzuzufügen.
Extrem dünne oder tiefe Rippen können jedoch schwierig gleichmäßig zu füllen sein. Eine unvollständige Füllung kann zu Kurzschüssen, unvollständigen Kanten, Grat oder lokalen Dichteunterschieden führen. Wenn sich die Rippendicke stark von der umgebenden Wand unterscheidet, können beim Sintern auch lokale Schwindungsunterschiede auftreten.
Abgerundete Übergänge zwischen Rippen und dem Hauptkörper verbessern in der Regel sowohl den Materialfluss als auch die Spannungsverteilung. Außerdem reduzieren sie scharfe Innenecken, die zu Schwachstellen im Grünteil werden können.
Wenn mehrere schmale Rippen dicht beieinander liegen, wird auch die Entlüftung wichtiger, da eingeschlossene Luft die vollständige Füllung der Kavität beeinträchtigen kann.
Kleine Schlitze und schmale Spalte
Mit Micro-MIM lassen sich schmale Schlitze und kleine Spalte herstellen, doch diese Merkmale erfordern einen ausreichenden Materialfluss.
Die Schwierigkeit hängt von der Schlitzbreite, der Tiefe, der Lage, dem Fließweg, der Anschnittposition und der Entlüftung ab. Ein schmaler Schlitz nahe am Anschnitt kann sich gut füllen, während derselbe Schlitz am Ende eines langen Fließwegs deutlich schwieriger zu füllen sein kann.
Aus diesem Grund ist die Position des Merkmals innerhalb der Form wichtig.
Ein kleines Merkmal ist nicht allein aufgrund seiner Größe automatisch schwierig. In vielen Fällen besteht die eigentliche Herausforderung darin, ob das Ausgangsmaterial dieses Merkmal erreichen kann, bevor es seine Fließfähigkeit verliert.
Eine gute Auslegung von Anschnitt und Entlüftung kann einen großen Unterschied machen.
Scharfe Ecken und kleine Radien
Extrem scharfe Innenecken sollten im Allgemeinen vermieden werden, sofern es die Produktfunktion zulässt.
Das Hinzufügen eines kleinen Radius kann den Fluss des Ausgangsmaterials verbessern, die Formfestigkeit erhöhen, Spannungskonzentrationen verringern und die Werkzeuglebensdauer verlängern. Dies ist bei Micro-MIM besonders wichtig, da sehr kleine Formmerkmale anfälliger für Verschleiß und Bruch sind.
Der Radius muss nicht immer groß sein. Selbst ein kleiner Innenradius kann die Herstellbarkeit verbessern, ohne die endgültige Funktion des Teils wesentlich zu verändern.
Bei Miniatur-Metallkomponenten verursachen unnötige Ecken mit Radius null oft mehr Fertigungsschwierigkeiten als praktischen Nutzen.
Micro-MIM-Toleranzen
Eine der häufigsten Fragen lautet: Wie eng können die Toleranzen beim Micro-MIM sein?
Es gibt keinen einzelnen Toleranzwert, der für jedes Bauteil gilt.
Die Maßfähigkeit von Micro-MIM hängt von der Bauteilgröße, der Material- und Merkmalsgeometrie, der Werkzeuggenauigkeit, der Schrumpfungskonstanz, der Sinterunterstützung und der Messmethode ab.
Bei sehr kleinen Abmessungen kann die absolute Maßabweichung gering sein, aber die prozentuale Abweichung im Verhältnis zur Gesamtgröße des Merkmals kann erheblich werden.
So kann beispielsweise eine Maßänderung, die sich bei einem 20-mm-Merkmal kaum auswirkt, bei einem 1-mm-Merkmal unzulässig sein.
Deshalb sollten kritische Abmessungen frühzeitig identifiziert werden. Funktionale Passmaße, Positionierungsmerkmale, Dichtflächen und Montageschnittstellen erfordern normalerweise eine engere Kontrolle als nicht funktionale Oberflächen.
Eine Überbemaßung jeder Dimension erschwert die Produktion in der Regel, ohne das Endprodukt zu verbessern.
Die Sinterschrumpfung wird im Mikromaßstab wichtiger
Alle MIM-Bauteile schrumpfen beim Sintern.
Das ist zu erwarten. Die Formkavität wird absichtlich größer ausgeführt, damit das fertige Bauteil nach der Verdichtung die erforderlichen Abmessungen erreicht.
Beim Micro-MIM kann jedoch bereits eine geringe Schrumpfungsabweichung die Miniaturmerkmale stark beeinflussen.
Die Schrumpfung wird durch die Feedstock-Formulierung, die Pulvereigenschaften, die Gründichte, die Entbinderungsbedingungen, die Ofenbeladung, die Sintertemperatur, die Bauteilorientierung und die Geometrie beeinflusst.
Komplexe Miniaturbauteile können außerdem in verschiedene Richtungen unterschiedlich schrumpfen. Deshalb sollte der Werkzeugausgleich auf der tatsächlichen Bauteilgeometrie und nicht auf einem einzigen einfachen Schrumpfungsprozentsatz basieren.
Während der Entwicklung liefern erste Muster wichtige Daten, die zur Feinabstimmung des Werkzeugausgleichs und der Prozessparameter genutzt werden können.
Verzugskontrolle bei kleinen MIM-Bauteilen
Eine geringe Größe schließt Verzug nicht automatisch aus.
Dünne, asymmetrische oder nicht abgestützte Mikrobauteile können sich während des Entbinderns und Sinterns verformen. Lange, dünne Arme, große ebene Flächen, ungleichmäßige Wandstärken oder versetzte Massen können das Verzugsrisiko erhöhen.
Sintervorrichtungen können manchmal zur Unterstützung schwieriger Geometrien eingesetzt werden, aber ein gutes Bauteildesign bleibt der erste Schritt.
Ein Bauteil mit ausgewogener Geometrie und gleichmäßigerer Wandstärke lässt sich im Allgemeinen leichter kontrollieren als eines, das stark auf Vorrichtungen angewiesen ist.
Wenn das Risiko von Verzug frühzeitig erkannt wird, können die Ausrichtung des Bauteils, die Stützstrategie und der Werkzeugausgleich vor der Serienproduktion berücksichtigt werden.
Materialauswahl für Micro-MIM
Die Materialauswahl beeinflusst sowohl die Produktleistung als auch das Fertigungsverhalten.
Zu den gängigen Micro-MIM-Materialien gehören rostfreie Stähle wie 316L, 17-4PH, 420 und 440C. Diese Güten bieten unterschiedliche Kombinationen aus Korrosionsbeständigkeit, Festigkeit, Härte und Verschleißbeständigkeit.
Niedriglegierte Stähle können eingesetzt werden, wenn eine höhere Festigkeit oder eine Wärmebehandlung erforderlich ist. Titan eignet sich für Leichtbau- und medizinische Anwendungen, obwohl die Prozessanforderungen anspruchsvoller sind. Für magnetische, hochdichte, verschleißbeständige oder korrosionsbeständige Anwendungen können auch Speziallegierungen ausgewählt werden.
Bei Micro MIM sollte das Material nicht nur anhand der endgültigen mechanischen Eigenschaften ausgewählt werden. Auch der Fluss des Ausgangsmaterials, die Pulvereigenschaften, das Schwindungsverhalten und die Sinterstabilität beeinflussen, ob feine Merkmale zuverlässig reproduziert werden können.
Werkzeugausstattung ist bei Micro MIM entscheidend
Je kleiner das Merkmal, desto wichtiger wird die Werkzeugausstattung.
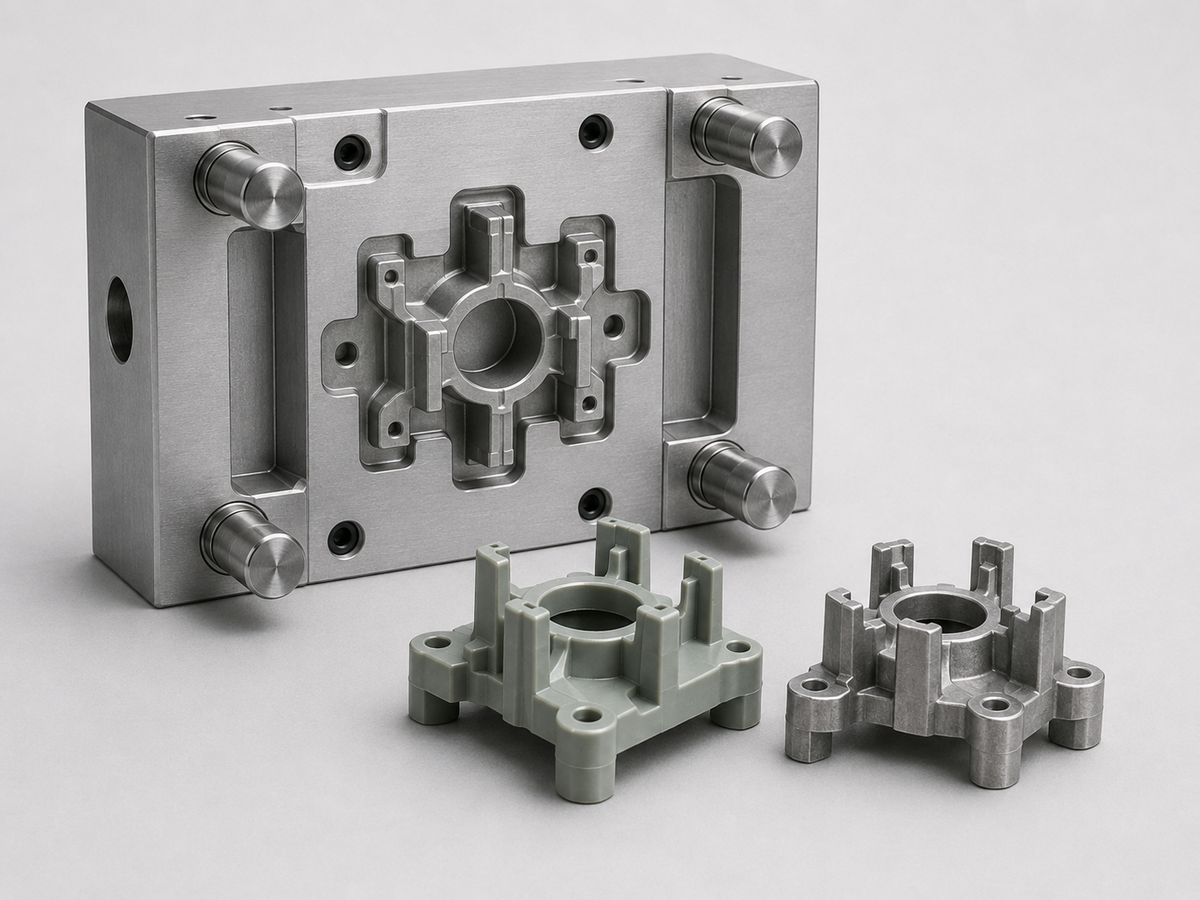
Micro-MIM-Formen können äußerst präzise Kernstifte, Einsätze, Angüsse, Entlüftungen und Formhohlraumdetails erfordern. Kleine Fehler in der Form können bei Miniaturteilen eine deutlich größere Wirkung haben als bei größeren Komponenten.
Werkzeugverschleiß ist im Mikromaßstab ebenfalls wichtiger.
Ein geringer Verschleiß an einem großen Merkmal kann unbedeutend sein, aber derselbe Verschleiß an einer Mikrorippe, einer kleinen Bohrung oder einem schmalen Schlitz kann das Endmaß direkt verändern.
Bei der Großserienproduktion sollten daher die Werkzeugwartung und die Maßüberwachung in den Produktionsplan aufgenommen werden.
Eine gute Form ist nicht nur erforderlich, um das richtige erste Musterteil herzustellen. Sie muss auch während der gesamten Produktion eine stabile Geometrie gewährleisten.
Angusskonstruktion für Micro-MIM-Teile
Die Angusskonstruktion hat einen maßgeblichen Einfluss auf Miniatur-MIM-Komponenten.
Eine ungünstige Angussposition kann zu unvollständiger Formfüllung, Bindenähten, Fließmarkierungen, ungleichmäßiger Verdichtung oder Verformung führen.
Der Anguss sollte dem Ausgangsmaterial ermöglichen, die schwierigsten Bereiche zu erreichen, bevor das Material seine Fließfähigkeit verliert. Gleichzeitig sollte der Anguss nach Möglichkeit von kritischen kosmetischen oder funktionalen Bereichen ferngehalten werden.
Die Angussentfernung ist bei sehr kleinen Teilen ebenfalls wichtiger, da der Anguss einen großen Anteil des Bauteils ausmachen kann.
Aus diesem Grund sollte die Angusskonstruktion sowohl das Füllverhalten als auch die Handhabung nach dem Formen berücksichtigen.
Entlüftung ist wichtiger, als sie aussieht
Die Entlüftung wird leicht übersehen, da sie am fertigen Bauteil nicht sichtbar ist, aber bei Micro-MIM ist sie äußerst wichtig.
Während das Ausgangsmaterial den Formhohlraum füllt, muss die eingeschlossene Luft entweichen. Ist die Entlüftung unzureichend, kann die Luft den Materialfluss blockieren und Brandstellen, Kurzschüsse, unvollständig ausgeprägte Merkmale oder Oberflächenfehler verursachen.
Dies ist besonders im Bereich tiefer Rippen, schmaler Schlitze, blinder Taschen und am Ende des Fließwegs wichtig.
Eine gute Entlüftungskonstruktion ermöglicht das Entweichen der Luft, ohne dass übermäßig viel Ausgangsmaterial austritt.
Bei Micro MIM sollte die Entlüftung als Teil der Formenkonstruktion betrachtet werden und nicht nur als Anpassung während der Produktion.
Prüfherausforderungen bei Micro MIM
Die Herstellung eines kleinen Merkmals ist nur ein Teil der Herausforderung. Das Merkmal muss außerdem zuverlässig gemessen werden können.
Für Micro-MIM-Bauteile können je nach Geometrie optische Messsysteme, Sichtprüfung, Koordinatenmessgeräte, Profilmesstechnik oder spezielle Lehren erforderlich sein.
Sehr kleine innere Merkmale können besonders schwer zu prüfen sein.
Vor der Festlegung einer äußerst engen Toleranz sollte das Entwicklungsteam bestätigen, dass das Maß konsistent und wiederholbar gemessen werden kann.
Eine Toleranz, die nicht zuverlässig geprüft werden kann, birgt ein unnötiges Produktionsrisiko.
Fertigungsfähigkeit und messtechnische Fähigkeiten sollten daher gemeinsam betrachtet werden.
Wann ist Micro MIM eine gute Wahl?
Micro MIM eignet sich besonders, wenn das Bauteil geringe Größe, komplexe Geometrie, Anforderungen an metallische Werkstoffe, mehrere feine Merkmale und ein relevantes Produktionsvolumen miteinander verbindet.
Besonders attraktiv wird das Verfahren, wenn mehrere separate Merkmale in einem einzigen Formteil integriert werden können. Dadurch lassen sich die Teileanzahl reduzieren, die Montage vereinfachen und die Wiederholgenauigkeit verbessern.
Typische Anwendungen sind miniaturisierte medizinische Mechanismen, Präzisionsteile für Instrumente, kleine Verriegelungskomponenten, elektronische Bauteile, Mikrogetriebe, Robotermechanismen und kompakte Strukturbauteile.
Der wirtschaftliche Vorteil ist größer, wenn das Design die Gestaltungsfreiheit von MIM nutzt, anstatt lediglich ein ursprünglich für ein anderes Verfahren entwickeltes Bauteil zu kopieren.
Wann sollte ein Micro-MIM-Design geprüft werden?
Eine Designprüfung ist besonders wichtig, wenn das Bauteil Wände von ungefähr weniger als 0,5 mm, sehr kleine Bohrungen, tiefe Sacklochbohrungen, schmale Schlitze, dünne Stege, feine Gewinde, Hinterschneidungen oder mehrere kritische Mikromaße aufweist.
Diese Merkmale sind nicht automatisch unmöglich.
Sie erfordern lediglich eine genauere Bewertung, da Festigkeit der Form, Formfüllung, Schwindung, Verzug und Prüfung empfindlicher reagieren.
Die Prüfung dieser Punkte vor dem Formenbau ist in der Regel deutlich effizienter, als die Form nach den ersten Mustern zu ändern.
Design-Checkliste für Micro MIM
Vor dem Öffnen der Form sollten Ingenieure Folgendes prüfen:
| Punkt | Prüffrage |
| Wanddicke | Ist die Wand gleichmäßig und füllbar? |
| Kleine Bohrungen | Kann der Kernstift stabil bleiben? |
| Tiefe Bohrungen | Ist das Seitenverhältnis praktikabel? |
| Rippen | Sind sie zu dünn oder zu tief? |
| Schlitze | Kann das Ausgangsmaterial sie zuverlässig erreichen? |
| Ecken | Können kleine Radien hinzugefügt werden? |
| Anschnitt | Unterstützt der Anschnitt eine ausgewogene Formfüllung? |
| Entlüftung | Kann eingeschlossene Luft entweichen? |
| Schwindung | Wurde ein Maßausgleich berücksichtigt? |
| Verzug | Kann das Bauteil während des Sinterns stabil bleiben? |
| Toleranzen | Welche Maße sind tatsächlich kritisch? |
| Prüfung | Können kritische Merkmale zuverlässig gemessen werden? |
So unterstützt XY-GLOBAL Mikro-MIM-Projekte
Mikro-MIM-Projekte erfordern die Koordination zwischen Produktdesign, Werkzeugbau, Feedstock-Auswahl, Spritzguss, Entbindern, Sintern, Prüfung und Oberflächenbearbeitung.
XY-GLOBAL unterstützt kundenspezifische MIM-Komponenten von der Designprüfung und dem Werkzeugbau über die Musterfreigabe bis hin zur Massenproduktion.
Bei Miniaturteilen konzentriert sich die technische Prüfung auf die Herstellbarkeit feiner Merkmale, die Schwindungskompensation, die Zuverlässigkeit der Werkzeuge, die Verformung beim Sintern, die Maßprüfung und die Chargenkonsistenz.
Bei Teilen mit dünnen Wänden, kleinen Löchern, schmalen Schlitzen, Mikrorippen oder engen Montagepassungen kann die Prüfung dieser Punkte vor dem Werkzeugbau spätere Änderungen reduzieren und die Produktionsstabilität verbessern.
Häufig gestellte Fragen zum Mikro-Metallpulverspritzguss (MIM)
1. Kann Mikro-MIM Teile mit einem Gewicht von weniger als 1 Gramm herstellen?
Ja. Mit Mikro-MIM lassen sich sehr kleine Metallkomponenten herstellen, wenn Geometrie, Werkzeug, Material und Handhabungsprozess geeignet sind.
2. Kann Mikro-MIM sehr kleine Löcher herstellen?
Ja, aber die praktische Grenze hängt von der Lochtiefe, der Festigkeit des Kernstifts, dem Materialfluss und den Toleranzanforderungen ab.
3. Eignet sich Mikro-MIM für Komponenten mit dünnen Wänden?
Ja. Dünne Wände sind möglich, aber Formfüllung, Stabilität beim Entbindern und Verformung beim Sintern müssen berücksichtigt werden.
4. Kann Mikro-MIM komplexe Innenmerkmale herstellen?
In vielen Fällen ja. Komplexe Innenmerkmale können je nach Design spezielle Werkzeuge, Einsätze, Schieber oder Geometrieanpassungen erfordern.
5. Eignet sich Mikro-MIM für die Massenproduktion?
Ja. Mikro-MIM eignet sich besonders für die Großserienproduktion kleiner, komplexer Metallkomponenten, bei denen Wiederholbarkeit und die Integration von Merkmalen wichtig sind.
Fazit
Die größte Herausforderung bei Mikro-MIM besteht nicht einfach darin, ein kleines Metallteil herzustellen. Vielmehr müssen gleichzeitig zahlreiche kleine Merkmale kontrolliert werden.
Wandstärke, Lochgröße, Werkzeugfestigkeit, Feedstock-Fluss, Schwindung, Verzug und Prüfung werden zunehmend wichtiger, je kleiner die Komponentengröße wird.
Aus diesem Grund sollten die Designgrenzen für Mikro-MIM bei kleinen Metallkomponenten stets anhand der vollständigen Geometrie und nicht anhand eines einzelnen isolierten Maßes bewertet werden.
Ein sehr kleines Merkmal kann praktikabel sein, wenn es kurz, gut abgestützt und in einem günstigen Fließweg angeordnet ist. Dasselbe Merkmal kann schwierig werden, wenn es tief und nicht abgestützt ist oder sich in einem ungünstigen Bereich des Werkzeugs befindet.
Eine frühzeitige Designprüfung ist daher eine der effektivsten Möglichkeiten, die Zuverlässigkeit der Werkzeuge zu verbessern, Änderungen zu reduzieren und eine stabilere Mikro-MIM-Produktion zu erreichen.
Teilen:
Metallpulverpressen für hochpräzise Metallkomponenten
MIM-Molding | Individuelle Metall-Spritzguss-Dienstleistungen