

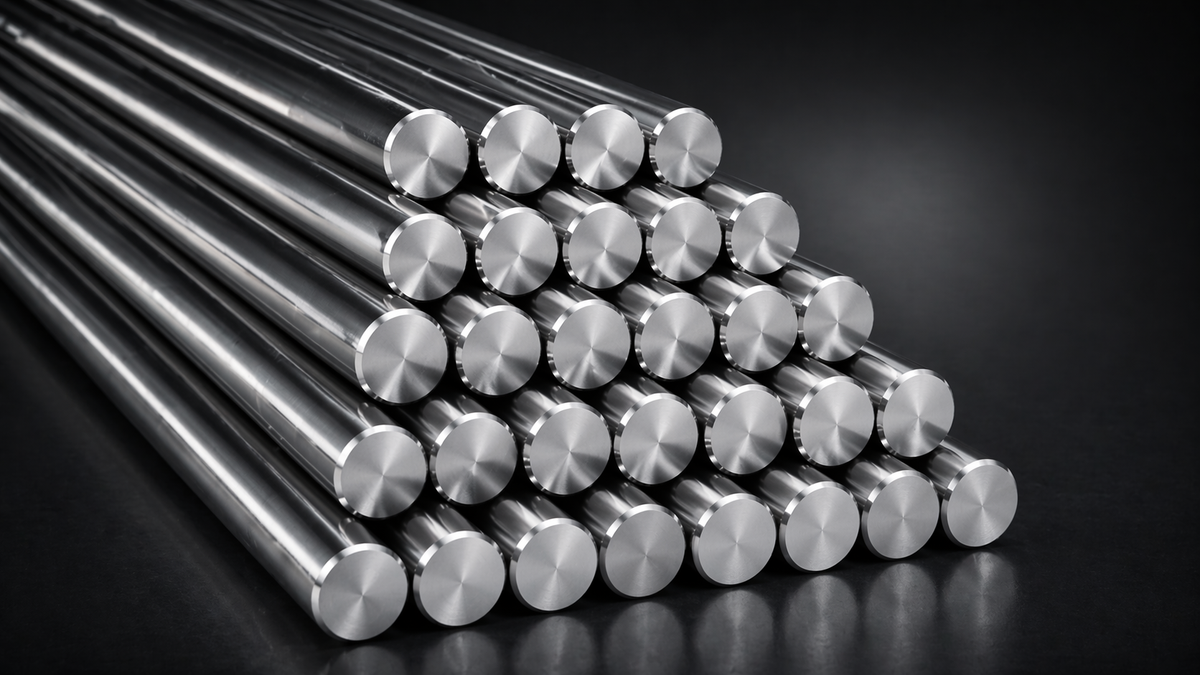
Was ist MIM-Spritzgießen?
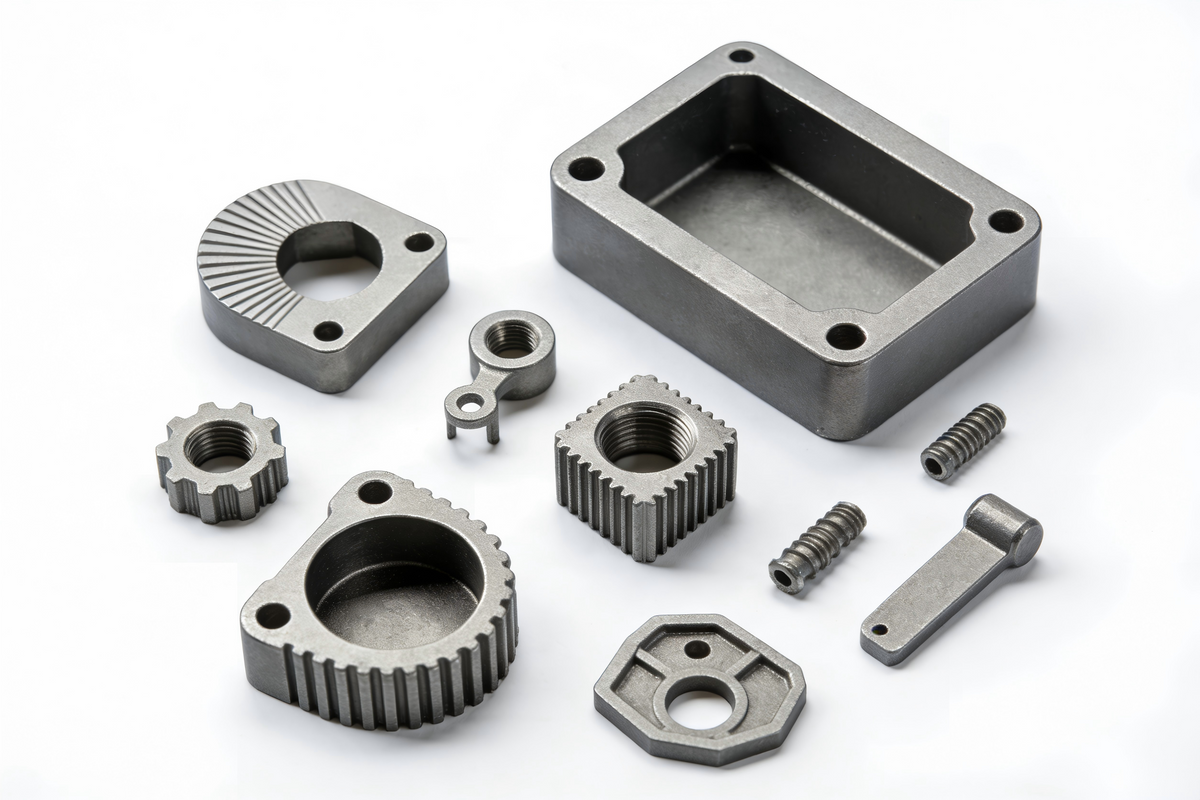
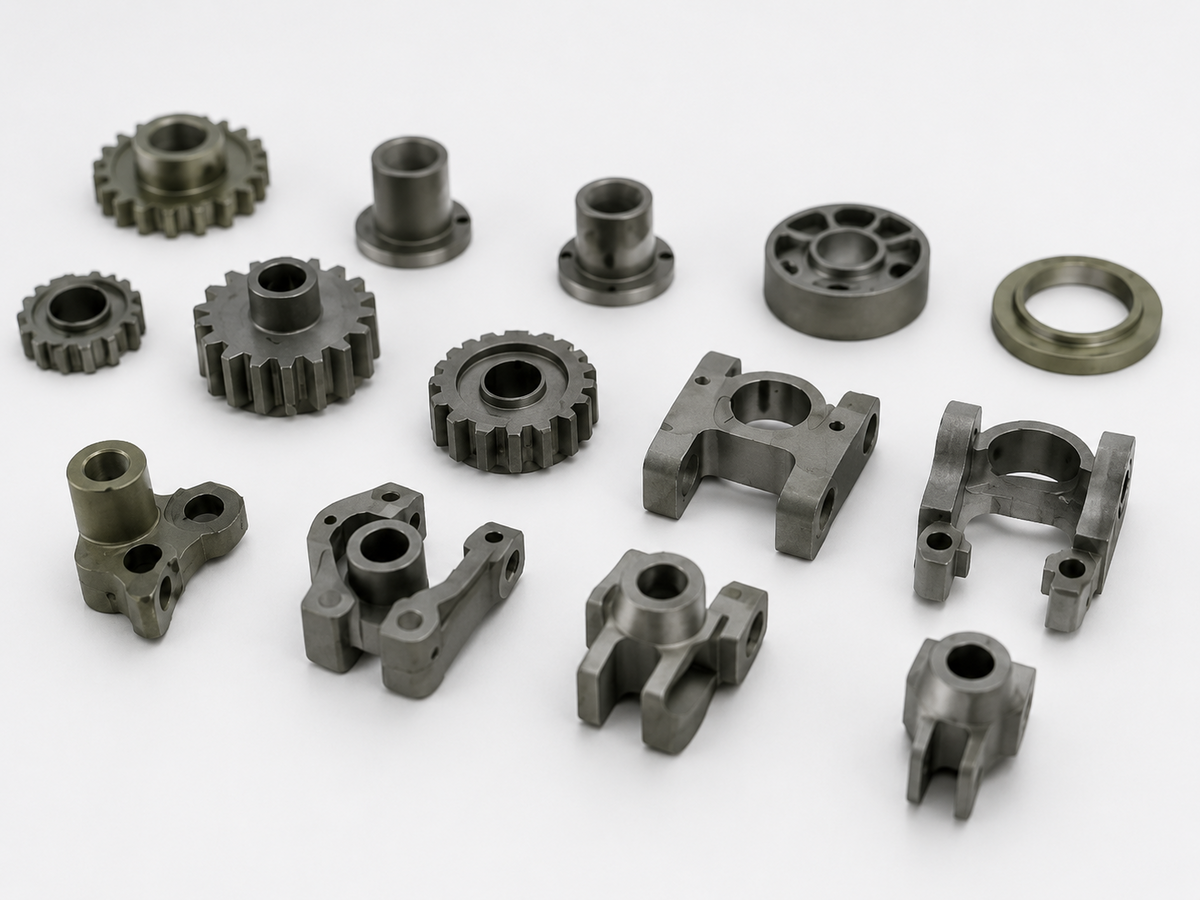
MIM-Spritzgießen (Metal Injection Molding molding) ist ein fortschrittliches Fertigungsverfahren, das die Kunststoffspritzgießtechnologie mit der Pulvermetallurgie kombiniert, um komplexe Metallkomponenten mit hoher Präzision und hervorragenden mechanischen Eigenschaften herzustellen.
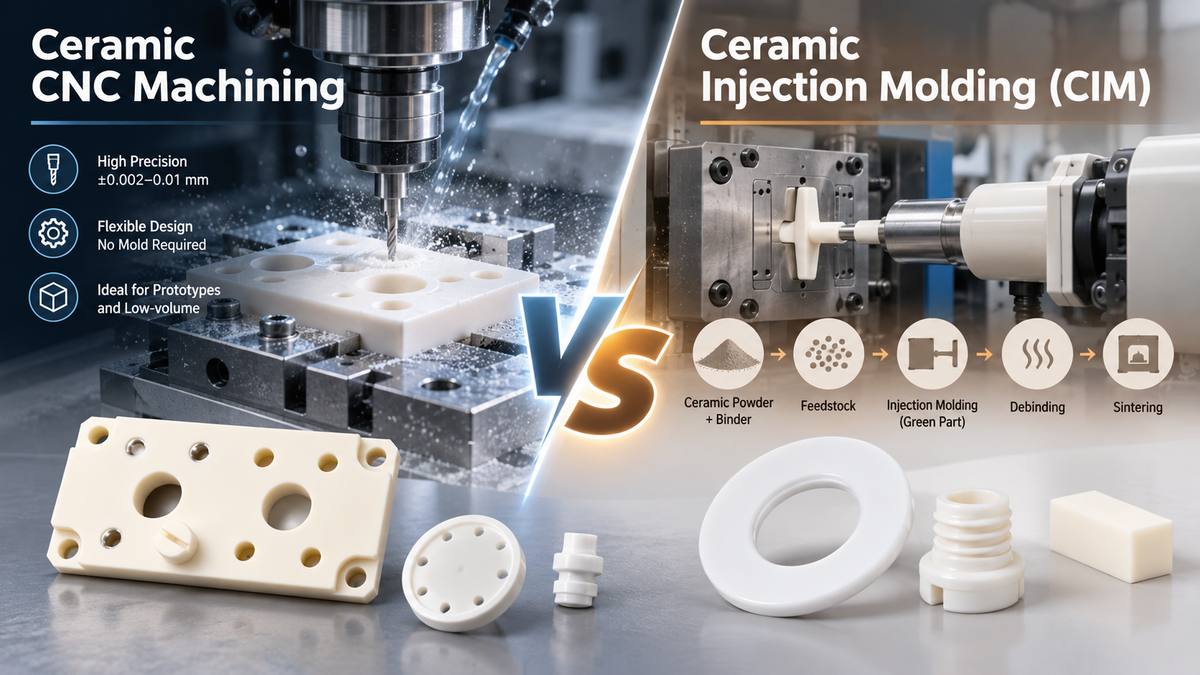
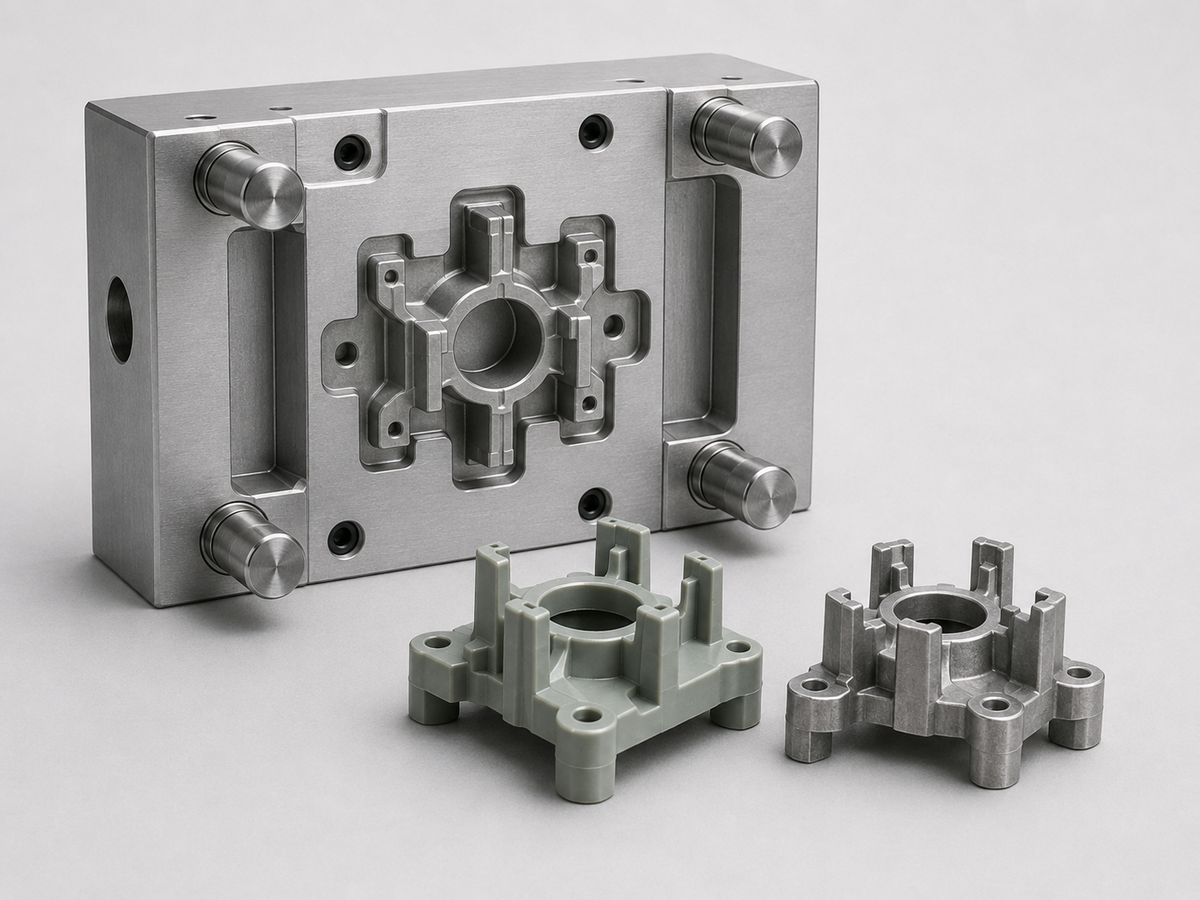
Im Gegensatz zur herkömmlichen CNC-Bearbeitung, bei der Material aus einem massiven Block entfernt wird, verwendet das MIM-Spritzgießen Metallpulver, das mit einem Polymerbindemittel gemischt wird, um ein Feedstock herzustellen, das in Formen eingespritzt werden kann. Nach dem Formen wird das Bindemittel entfernt und die Teile werden bei hohen Temperaturen gesintert, um ihre endgültige Dichte und Festigkeit zu erreichen.
Dieses Verfahren eignet sich besonders für die Herstellung kleiner, komplexer Metallteile in mittleren bis großen Stückzahlen, bei denen die herkömmliche Bearbeitung kostspielig oder ineffizient werden kann.

Wie funktioniert das MIM-Spritzgießen?
Der MIM-Spritzgießprozess besteht aus vier Hauptphasen:
1. Feedstock-Vorbereitung
Feine Metallpulver werden mit thermoplastischen Bindemitteln gemischt, um ein homogenes MIM-Feedstock herzustellen.
Zu den gängigen Materialien gehören:
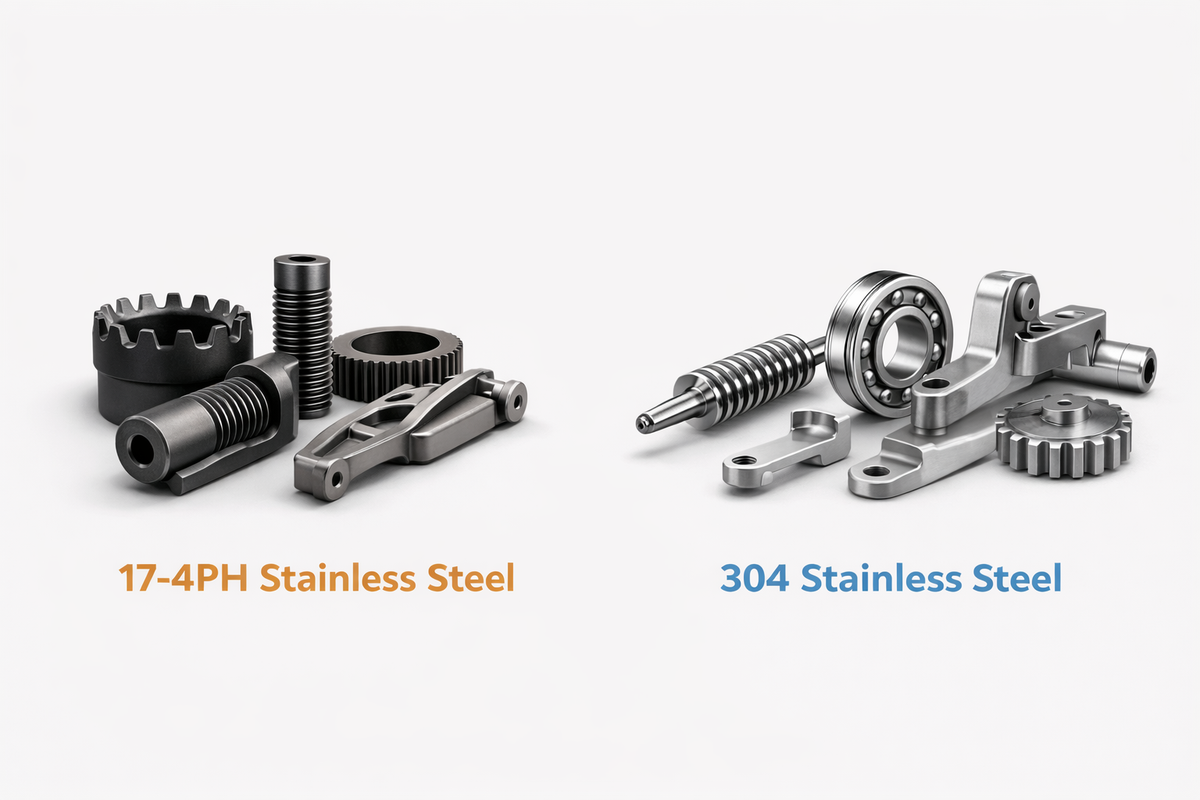
- Edelstahl 304 / 316L
- 17-4PH-Edelstahl
- Werkzeugstahl
- Titanlegierungen
- Nickellegierungen
- Kupferlegierungen
Die Pulvergröße und das Bindemittelsystem beeinflussen direkt die Formgebungsleistung, Maßgenauigkeit und endgültigen mechanischen Eigenschaften.
2. Spritzgießen
Während der Formgebungsphase wird das MIM-Feedstock unter kontrolliertem Druck erhitzt und in eine Präzisionsform eingespritzt.
Ähnlich wie beim Kunststoffspritzgießen ermöglicht dieser Schritt den Herstellern die Produktion von:
- Dünne Wände
- Komplexe Geometrien
- Interne Kanäle
- Mikromerkmale
- Mehrere funktionale Details
Das geformte Bauteil wird als „Grünling“ bezeichnet, da es noch Polymerbindemittel enthält.
3. Entbindern
Der Entbinderungsprozess entfernt die Polymermaterialien aus dem geformten Teil und bewahrt dabei dessen ursprüngliche Form.
Je nach Materialsystem kann das Entbindern Folgendes umfassen:
- Lösungsmittel-Entbindern
- Thermisches Entbindern
- Katalytisches Entbindern
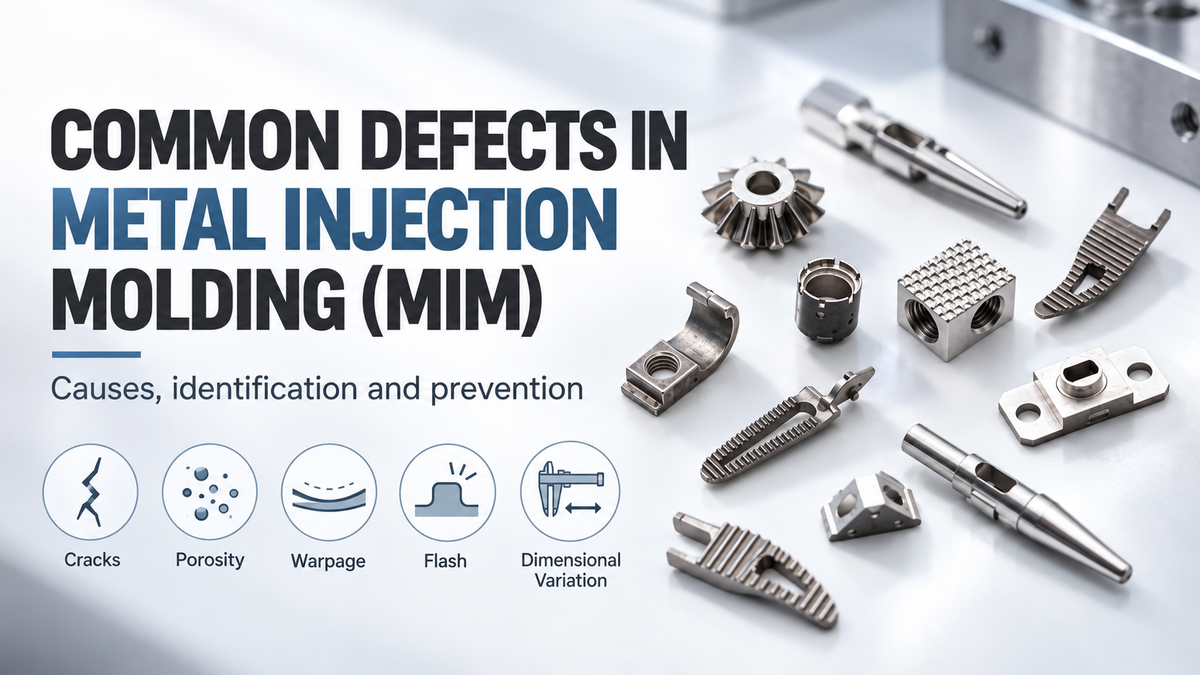
Eine ordnungsgemäße Kontrolle des Entbinderungsprozesses ist entscheidend, da Fehler in dieser Phase zu Rissen, Verformungen oder unvollständigem Sintern führen können.
4. Sintern
Nach dem Entbindern werden die Teile in einem Ofen mit kontrollierter Atmosphäre erhitzt.
Während des Sinterns:
- Die Metallpartikel verbinden sich miteinander
- Das Teil schrumpft um etwa 15–25 %
- Dichte und mechanische Festigkeit nehmen zu
Mit fortschrittlicher MIM-Spritzgießtechnologie lassen sich Enddichten von über 95 % der theoretischen Dichte erreichen, wodurch Eigenschaften erzielt werden, die denen herkömmlicher Metallfertigungsverfahren nahekommen.

Vorteile des MIM-Spritzgießens
1. Komplexe Metallteile ohne umfangreiche Bearbeitung
Einer der größten Vorteile des MIM-Spritzgießens ist die Möglichkeit, hochkomplexe Metallkomponenten in einem einzigen Formgebungsprozess herzustellen.
Merkmale wie:
- Hinterschnitte
- Kleine Bohrungen
- Dünne Rippen
- Gekrümmte Strukturen
- Innenhohlräume
können häufig ohne zusätzliche Bearbeitungsschritte hergestellt werden.
Dadurch eignet sich MIM ideal für Anwendungen, bei denen Miniaturisierung und funktionale Integration von Komponenten erforderlich sind.
2. Hohe Produktionseffizienz
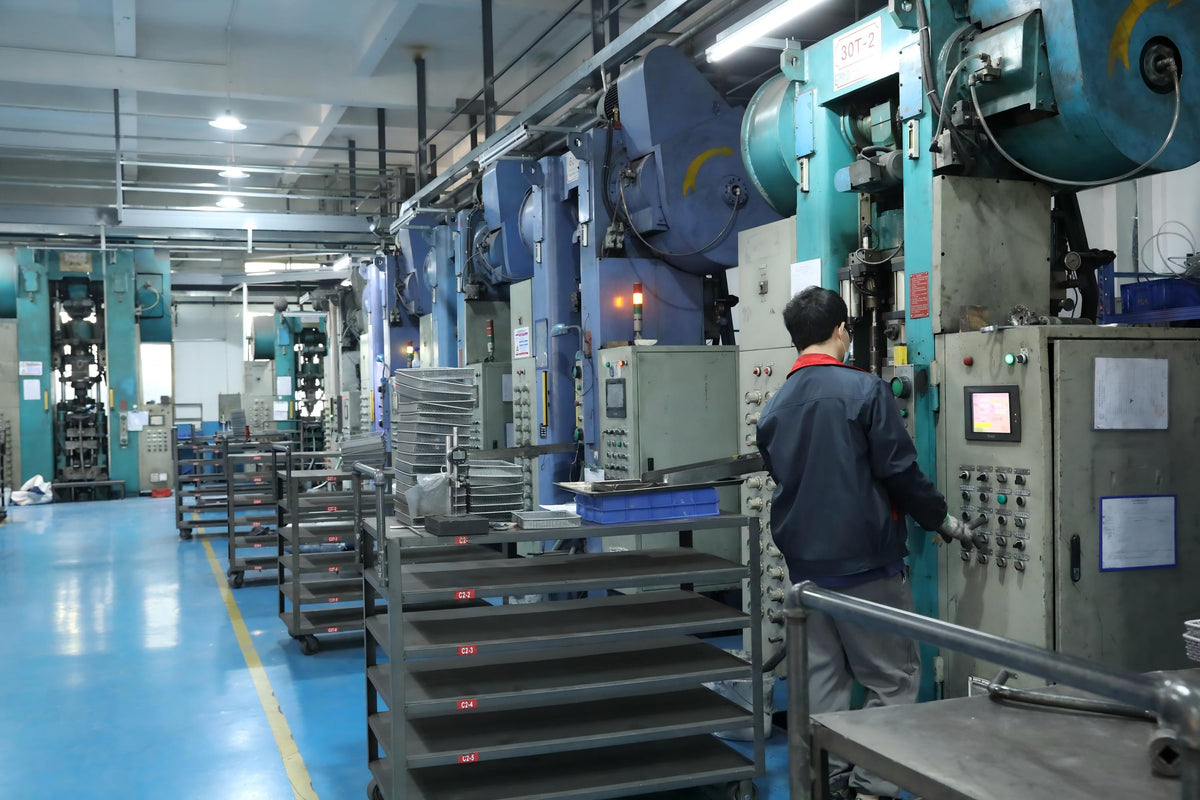
Bei der Großserienproduktion kann Metallpulverspritzgießen die Herstellungskosten im Vergleich zur CNC-Bearbeitung deutlich senken.
Nach der Formenentwicklung bietet die MIM-Produktion:
- Stabile Zykluszeiten
- Konstante Teilequalität
- Reduzierter Materialabfall
- Automatisierte Produktionsmöglichkeiten
Es wird häufig für Tausende oder Millionen identischer Komponenten eingesetzt.
3. Hervorragende Oberflächenqualität
MIM-geformte Teile erreichen typischerweise direkt nach dem Sintern glatte Oberflächen.
Typische Oberflächenrauheit:
- Ra 1–3 μm (abhängig von Material und Prozessbedingungen)
Zusätzliche Nachbearbeitungsverfahren können umfassen:
- Polieren
- Galvanische Beschichtung
- PVD-Beschichtung
- Passivierung
- Wärmebehandlung

4. Große Materialauswahl
Ein wesentlicher Vorteil des MIM-Spritzgießens ist die Kompatibilität mit vielen technischen Metallen.
| Material | Typische Anwendungen |
|---|---|
| 316L-Edelstahl | Medizinprodukte, chemische Anlagen |
| 17-4PH-Edelstahl | Luft- und Raumfahrt, Industriekomponenten |
| Titan | Medizinische Implantate, leichte Teile |
| Nickellegierung | Hochtemperaturanwendungen |
| Kupferlegierung | Elektrische Komponenten |
Die Materialauswahl hängt von Festigkeit, Korrosionsbeständigkeit, Leitfähigkeit und Einsatzumgebung ab.
Konstruktionsüberlegungen für das MIM-Spritzgießen
Eine erfolgreiche MIM-Produktion erfordert eine frühzeitige Designbewertung.
Wandstärke
Eine gleichmäßige Wandstärke hilft, Folgendes zu verhindern:
- Einfallstellen
- Rissbildung
- Ungleichmäßige Schrumpfung
Typische Wandstärke bei MIM:
- 0,3–3 mm für viele Anwendungen
Sehr dünne Bereiche erfordern eine sorgfältige Material- und Formauslegung.
Schrumpfungskompensation
Da MIM-Teile beim Sintern schrumpfen, müssen die Formmaße die vorhersehbare Schrumpfung ausgleichen.
Zu den Faktoren, die die Schrumpfung beeinflussen, gehören:
- Materialzusammensetzung
- Pulverfüllung
- Teilegeometrie
- Sinterbedingungen
Professionelle MIM-Hersteller nutzen Simulationen und Prozessvalidierung, um die Maßgenauigkeit zu kontrollieren.
Toleranzanforderungen
Standard-MIM-Toleranzen liegen typischerweise bei etwa:
- ±0,3 % des Maßes
Engere Toleranzen können Folgendes erfordern:
- Nachbearbeitung
- Schleifen
- Präzisionsfinish
Kritische Maße sollten während der DFM-Prüfung identifiziert werden.
Anwendungen des MIM-Spritzgießens
Medizinprodukte
Das MIM-Spritzgießen wird häufig eingesetzt für:
- Chirurgische Instrumente
- Orthopädische Komponenten
- Medizinische Gehäuse
- Dentalinstrumente
MIM-Materialien aus Edelstahl bieten Korrosionsbeständigkeit und Sterilisierbarkeit.
Unterhaltungselektronik
Miniaturisierte elektronische Produkte erfordern leichte und präzise Metallkomponenten.
Typische Anwendungen:
- Scharniere
- Halterungen
- Steckverbinder
- Strukturteile

Automobilkomponenten
MIM-Komponenten werden eingesetzt in:
- Sensorkomponenten
- Verriegelungsmechanismen
- Zahnradkomponenten
- Aktuatorteile
Der Prozess unterstützt die Produktion großer Stückzahlen bei gleichbleibender Qualität.
Robotik und industrielle Ausrüstung
Da Robotersysteme immer kleiner und präziser werden, ermöglicht MIM-Spritzguss die Fertigung kompakter Metallkomponenten mit komplexen Geometrien.
Zu den Anwendungen gehören:
- Mikrozahnräder
- Robotergelenke
- Präzisionshalterungen
- Funktionale Steckverbinder

Warum XY-Global für MIM-Spritzguss wählen?
XY-Global bietet integrierte MIM-Spritzgusslösungen von der Prototypenentwicklung bis zur Serienproduktion.
Unsere Leistungen umfassen:
- Metallpulverspritzguss (MIM)
- Keramikspritzguss (CIM)
- CNC-Bearbeitung
- Oberflächenbehandlung
- Präzisionsprüfung
- Montageservices
Mit nach ISO9001 und ISO13485 zertifizierten Fertigungssystemen unterstützen wir Kunden von der frühen Designvalidierung bis zur stabilen Produktion.
Unser Engineering-Team bietet:
- DFM-Analyse
- Unterstützung bei der Materialauswahl
- Optimierung des Werkzeugdesigns
- Prozessvalidierung
- Qualitätsprüfberichte
Ob Sie Mikro-Metallkomponenten oder komplexe MIM-Teile für industrielle Anwendungen benötigen – wir helfen dabei, Designs in zuverlässige Produktionslösungen umzuwandeln.
FAQ
Welche Metalle können beim MIM-Spritzguss verwendet werden?
Zu den gängigen Werkstoffen gehören Edelstahl, Titan, Nickellegierungen, Kupferlegierungen und Werkzeugstähle.
Eignet sich MIM-Spritzguss für Prototypen?
MIM eignet sich in der Regel besser für die Produktion mittlerer und großer Stückzahlen. Für Prototypen können CNC-Bearbeitung oder 3D-Druck wirtschaftlicher sein, bevor auf MIM-Produktion umgestellt wird.
Welcher Größenbereich ist für MIM-Teile typisch?
MIM wird hauptsächlich für kleine Präzisionskomponenten eingesetzt, typischerweise von mehreren Millimetern bis etwa 100 mm, abhängig von Geometrie und Material.
Wie genau sind MIM-Spritzgussteile?
Die typische MIM-Genauigkeit liegt bei etwa ±0,3 % des Maßes. Durch nachgelagerte Bearbeitungsverfahren kann eine höhere Präzision erreicht werden.
Was ist der Unterschied zwischen MIM-Spritzguss und Kunststoffspritzgießen?
Beim Kunststoffspritzgießen werden Polymerteile hergestellt, während beim MIM-Spritzguss Metallpulver mit Bindemitteln kombiniert wird, um nach dem Entbindern und Sintern fertige Metallkomponenten zu erzeugen.
Fazit
MIM-Spritzguss bietet eine effiziente Lösung für die Fertigung kleiner, komplexer Metallkomponenten, die hohe Präzision, Wiederholbarkeit und Produktionseffizienz erfordern.
Durch die Verbindung der Flexibilität des Spritzgießens mit der Leistungsfähigkeit metallischer Werkstoffe ist MIM zu einer wichtigen Technologie für medizinische, automotive, elektronische, robotische und industrielle Anwendungen geworden.
Für Unternehmen, die zuverlässige MIM-Fertigungslösungen suchen, sind eine frühzeitige DFM-Bewertung und Prozessplanung entscheidende Faktoren für eine erfolgreiche Serienproduktion.
Kontaktieren Sie XY-Global, um Ihr MIM-Spritzgussprojekt zu besprechen und die passende Fertigungslösung für Ihre Metallkomponenten zu finden.
Teilen:
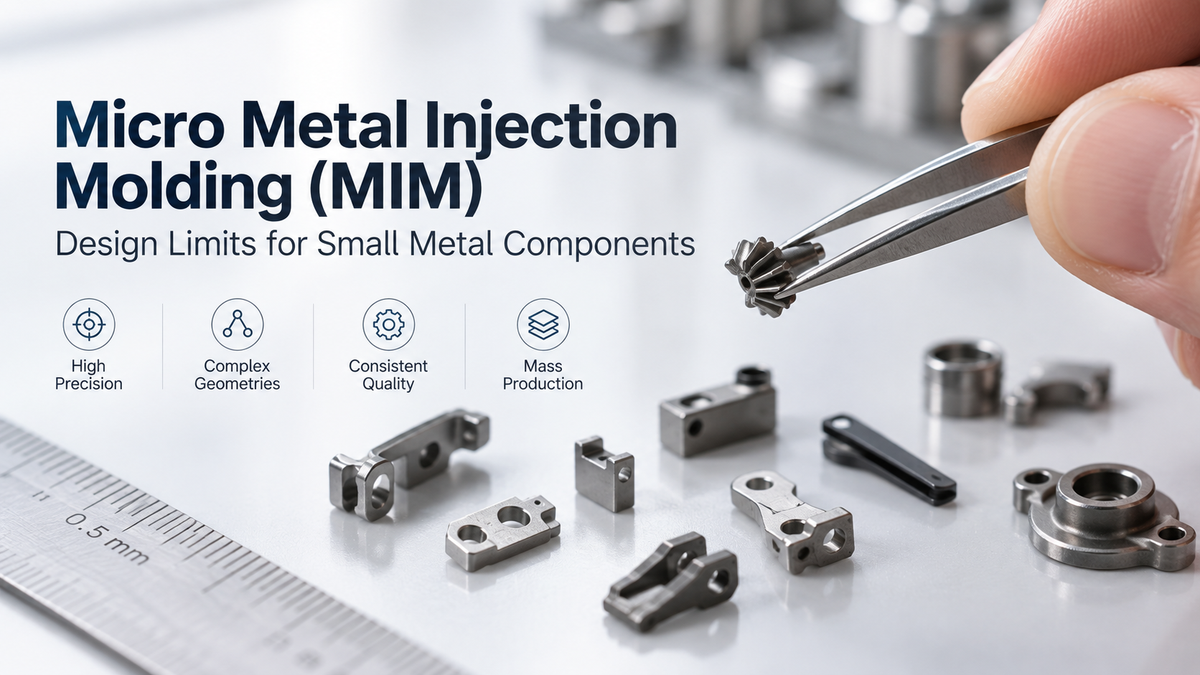
Konstruktionsgrenzen des Mikrometallpulverspritzgießens (MIM) für kleine Metallkomponenten
Hersteller kundenspezifischer Keramikisolatoren für industrielle Anwendungen