

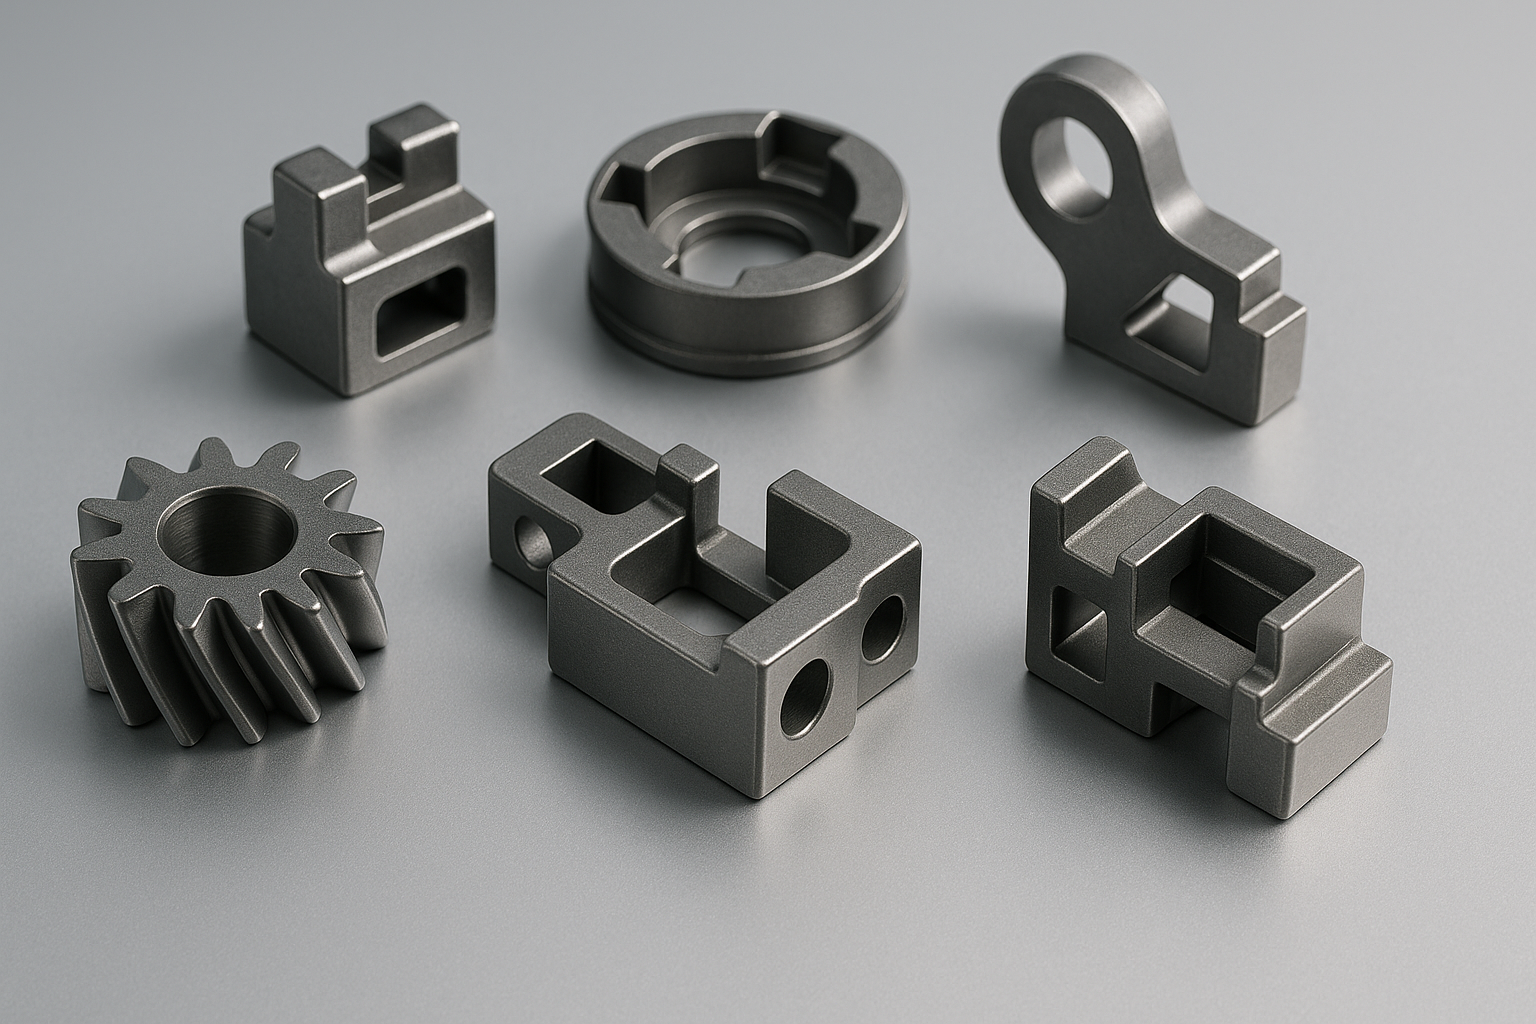
Metal Injection Molding (MIM) wird häufig als effiziente Methode zur Serienfertigung kleiner, komplexer Metallkomponenten beworben.
Obwohl dies zutrifft, sind Kunden manchmal überrascht festzustellen, dass MIM im Vergleich zu anderen Verfahren wie CNC-Bearbeitung oder Druckguss einen längeren Entwicklungszyklus und höhere Werkzeugkosten erfordert.
Dieser Artikel erklärt auf klare und unkomplizierte Weise, warum, und hebt außerdem hervor, warum MIM trotz seiner Komplexität weiterhin einen hohen Marktwert besitzt.
1. MIM erfordert eine Prozessauslegung, die über das Werkzeug selbst hinausgeht
Im Gegensatz zu herkömmlichen Formgebungsverfahren kann ein MIM-Werkzeug die Geometrie des Endprodukts nicht einfach nachbilden.
MIM-Teile unterliegen während des Sinterns einem Schwund von 14–20 %, und der Schwund ist in verschiedenen Richtungen ungleichmäßig.
Dies zwingt Ingenieure dazu:
-
Den dreidimensionalen Schwund vorhersagen
-
Eine Kompensation auf die Werkzeugkavität anwenden
-
Fließausgleich, Anspritzpunktplatzierung und Kanäle zur Binderentfernung berücksichtigen
-
Verformungsrisiken während des Sinterns bewerten
-
Mehrere Iterationen und Bemusterungsvalidierungen durchführen
Ein MIM-Werkzeug ist nicht „nur eine Form“ - es ist ein technisch entwickeltes Prognosemodell.
Allein dies erhöht die Konstruktionszeit und die technischen Kosten.

2. MIM-Werkzeuge sind komplexer und erfordern höhere Präzision
MIM-Werkzeuge umfassen äußerst feine Details, Mehrfachanspritzsysteme und empfindliche Stahlkomponenten, die einer langfristigen Serienproduktion standhalten müssen.
Zu den Herausforderungen gehören:
-
Sehr kleine und tiefe Kavitäten
-
Anforderungen an hochfesten Stahl
-
Präzise Ausrichtung bei Mehrkavitätenwerkzeugen
-
Spezialisierte Anspritzsysteme zur Steuerung des Pulver-Binder-Flusses
-
Enge Maßtoleranzen nach dem Sinterschwund
Da MIM-Werkzeuge Hunderttausende Teile konstant fertigen müssen, erfordern sie höhere technische Standards und eine längere Fertigungszeit.

3. Die Bemusterung dauert länger, weil jeder Versuch die vollständige Prozesskette erfordert
Im Gegensatz zu CNC, bei dem ein Muster innerhalb weniger Stunden gefertigt werden kann, oder zum Kunststoffspritzgießen, bei dem ein Teil innerhalb weniger Minuten gespritzt werden kann, erfordert die Bemusterung beim MIM einen vollständigen Zyklus:
-
Spritzgießen des Grünteils
-
Entbindern (8–48 Stunden)
-
Sintern (8–12 Stunden)
-
Abkühlen und Maßprüfung
-
Werkzeugänderung oder Prozessanpassung
-
Wiederholung des vollständigen Zyklus
Eine Iteration dauert 3–5 Tage, nicht 3–5 Stunden.
Dies ist der Hauptgrund dafür, dass die MIM-Entwicklung mehrere Wochen erfordert.
4. MIM ist ein mehrstufiges System, kein einzelner Prozess
Die Qualität des fertigen Teils wird durch mehrere Prozessschritte beeinflusst:
-
Pulvereigenschaften
-
Binderformulierung
-
Spritzgießbedingungen
-
Entbinderungsverfahren
-
Sintertemperatur und Atmosphäre
-
Vorrichtungen und Stützen während des Sinterns
Eine kleine Schwankung in jeder Phase kann Abmessungen, Dichte oder Erscheinungsbild verändern.
Deshalb ist die Entwicklung von MIM kosten- und zeitaufwendiger – der Prozess muss als Ganzes stabil gemacht werden, nicht nur in einem einzelnen Schritt.

5. Werkzeugkosten spiegeln Engineering, Validierung und langfristige Stabilität wider
Kunden bezahlen nicht nur für die Bearbeitung von Stahlblöcken.
Die Kosten für MIM-Werkzeuge umfassen:
-
DFM- und Schrumpfungsanalyse
-
Optimierung von Angusskanälen und Anschnitten
-
Validierung durch Versuch und Irrtum über mehrere Zyklen
-
Spezialstahl und hochpräzise Kavitätenbearbeitung
-
Abbrandvorrichtungen, Sinterstützen und Prüflehren
-
Engineering-Zeit zur Stabilisierung der langfristigen Massenproduktion
MIM-Werkzeugkosten = Werkzeugkosten + Kosten der Prozessentwicklung + Stabilitätsgarantie.
6. Maßgenauigkeit und Chargenstabilität: Der größte Unterschied zwischen MIM und CNC
Eine grundlegende Herausforderung besteht darin, dass MIM mit Schrumpfung + Verformung + Materialverdichtung umgehen muss, während CNC einfach Material aus einem festen Block abträgt.
| Punkt | MIM | CNC |
|---|---|---|
| Bestimmung der Abmessungen | Durch Werkzeugkonstruktion + Schrumpfprognose + Sinterverhalten | Durch den direkten Bearbeitungsweg |
| Chargenschwankung | Höheres Risiko aufgrund des mehrstufigen Prozesses | Sehr niedrig; die Maschinensteuerung ist stabil |
| Typische Genauigkeit | ±0,3–0,5 % der Größe (typisch) | ±0,005–0,02 mm üblich |
| Hauptursache der Schwankung | Pulver, Formen, Entbindern, Sintern | Nur Werkzeugverschleiß oder Programmierung |
Deshalb erfordert MIM mehrere Bemusterungsrunden, während CNC oft nur eine Programmierkorrektur erfordert.

7. Zentrale Prozessherausforderungen beim MIM – Vergleichende Zusammenfassung
| Prozessschritt | Größte Schwierigkeit | Auswirkungen auf die Teile | Warum es schwierig ist |
|---|---|---|---|
| Feedstock (Pulver + Binder) | Empfindlichkeit gegenüber Pulvergröße und -zusammensetzung | Dichte, Festigkeit, Oberflächenstruktur | Schwankungen zwischen Pulverchargen |
| Spritzgießen | Komplexer Ablauf, empfindliche Grünteile | Innere Hohlräume, unvollständige Füllungen, Risse | Enges Prozessfenster |
| Entbindern | Entfernen des Bindemittels, ohne die Teile zu beschädigen | Risse, schwarze Flecken, Porosität | Unterschiedliche Wandstärken beeinflussen die Rate |
| Sintern | Schwindung, Verformung, Verdichtung | Maßabweichungen, Verbiegen, Verfärbung | Temperatur und Atmosphäre sind entscheidend |
| Maßgenauigkeit | Kumulierung von Fehlern über mehrere Prozessstufen | Passformprobleme | Der Schwindungsausgleich ist komplex |
| Oberflächenqualität | Pulverstruktur, Brandspuren | Nicht ideal für ästhetische Teile | Nur schwer vollständig kontrollierbar |
Diese Tabelle ist oft der einfachste Weg, Kunden verständlich zu machen, dass die Komplexität von MIM strukturell und nicht optional ist.
8. Warum MIM weiterhin einen hohen Marktwert hat
Trotz der Herausforderungen und Kosten bietet MIM einzigartige Vorteile, die andere Verfahren nicht ohne Weiteres ersetzen können:
1. Komplexe Geometrien zu niedrigen Kosten (Serienproduktion)
MIM ist besonders geeignet, wenn ein Teil für CNC zu komplex oder für Druckguss zu klein ist.
2. Hohe Materialleistung
Nach dem Sintern erreichen MIM-Teile eine ausgezeichnete Festigkeit sowie Verschleiß- und Korrosionsbeständigkeit - vergleichbar mit Knetlegierungen.
3. Ideal für kleine Teile mit hoher Packungsdichte
Perfekt für Zahnräder, Steckverbinder, medizinische Komponenten, Verriegelungsmechanismen und Präzisionsgehäuse.
4. Hervorragende Skalierbarkeit
Sobald der Prozess stabilisiert ist, werden die Stückkosten bei großen Chargen (10.000 Stück bis zu Millionen) äußerst niedrig.
5. Große Materialauswahl
316L, 17-4PH, Fe-Ni-Legierungen, Werkzeugstähle, magnetische Legierungen - viele Materialien sind nur über MIM praktisch einsetzbar.
6. Hoher Wert in Branchen mit hohen Miniaturisierungsanforderungen
Zum Beispiel medizinische Geräte, Unterhaltungselektronik, optische Systeme, Sensoren und neue Energiesysteme.
➡ Kurz gesagt: MIM ist schwierig, löst aber Probleme, die andere Verfahren nicht lösen können.
Fazit
Die Entwicklung von MIM dauert länger und erfordert höhere Investitionen in Werkzeuge, da Materialwissenschaft, Spritzgusstechnologie, thermische Verarbeitung und dimensionale Konstruktion in einem einzigen Fertigungsprozess integriert werden.
Die Komplexität des Prozesses verleiht MIM auch seinen einzigartigen Wert: die Fähigkeit, kleine, komplexe, hochfeste Metallteile in großen Stückzahlen zu Kosten herzustellen, die mit herkömmlichen Verfahren nicht erreicht werden können.
Kunden dabei zu helfen, diese Faktoren im Voraus zu verstehen, trägt zu einer reibungsloseren Zusammenarbeit, realistischeren Erwartungen und erfolgreicheren MIM-Projekten bei.













Teilen:
Mechanische Maschinenteile: Was sie sind, wie sie hergestellt werden und warum sie in der realen Produktion wichtig sind
Hersteller gesinterter Teile: Hochpräzise Pulvermetallurgie für komplexe Metallkomponenten