

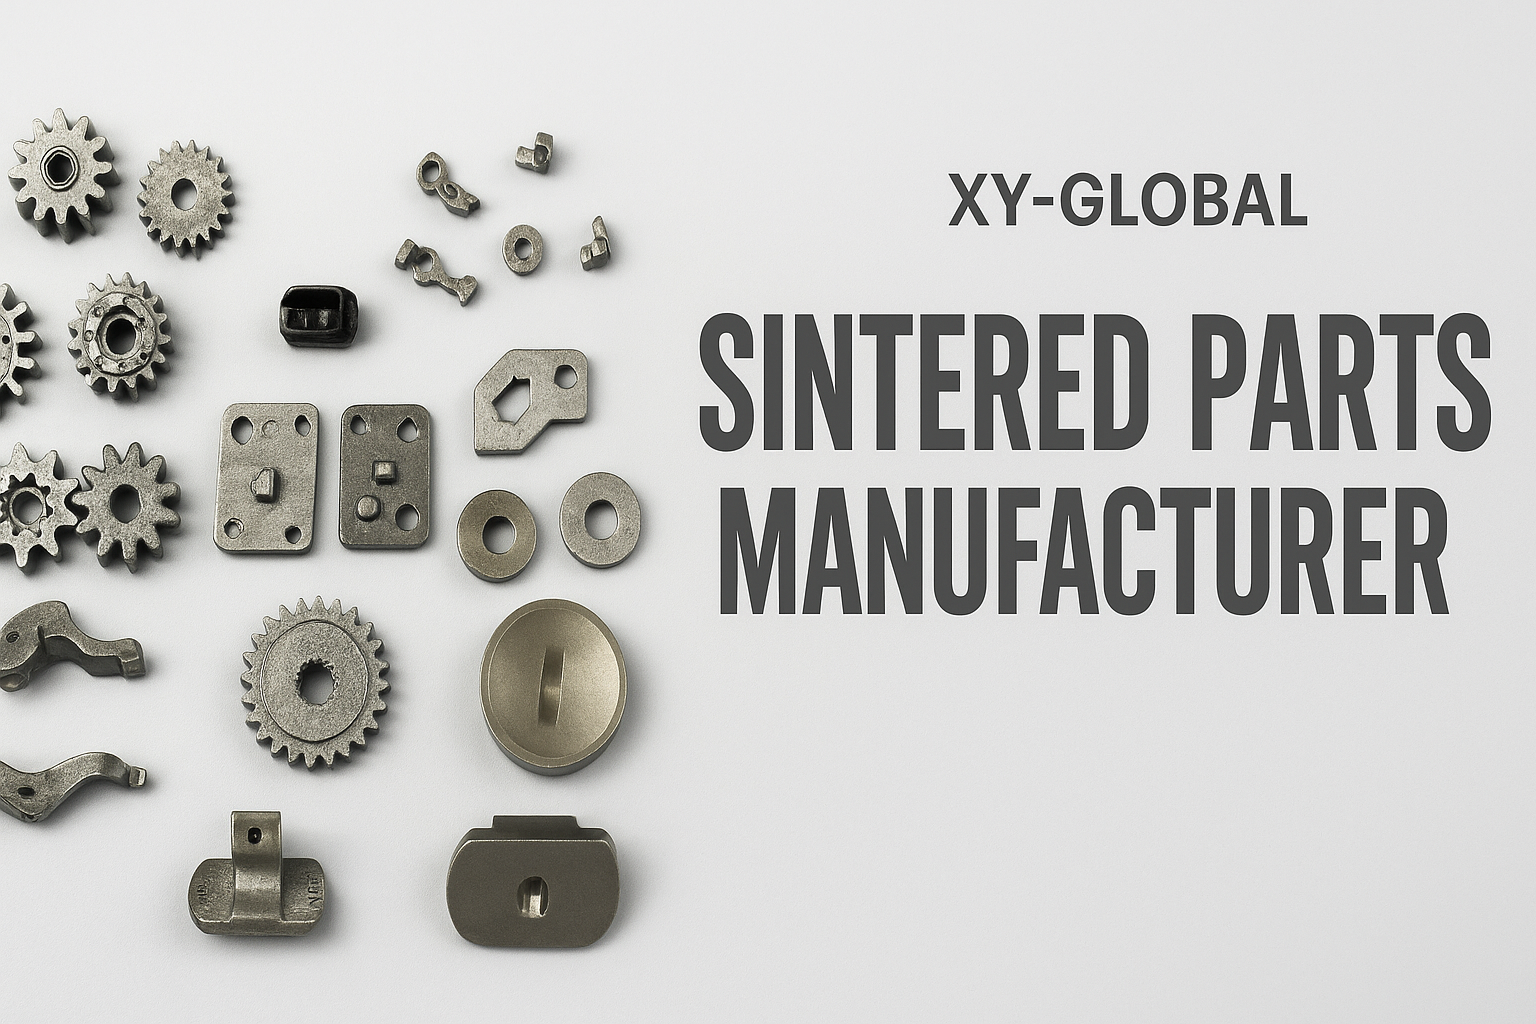
Da die Industrie kleinere, stärkere und kostengünstigere Metallkomponenten entwickelt, wird die Rolle eines zuverlässigen Herstellers gesinterter Teile immer wichtiger. Die Pulvermetallurgie (PM) ermöglicht die Massenproduktion von Zahnrädern, Strukturteilen, Verriegelungskomponenten und Miniaturmechanismen mit stabilen Toleranzen und hervorragender Leistung – weit über das hinaus, was die herkömmliche Bearbeitung bei gleichen Kosten leisten kann.
Bei XY-GLOBAL sind wir auf präzisionsgesinterte Metallteile spezialisiert und beliefern die Automobilindustrie, Unterhaltungselektronik, Medizintechnik und industrielle Automatisierung.
Dieser Artikel enthält reale technische Daten, Produktionskapazitäten und Fallstudien und bietet Ingenieuren, die das Sintern für ihre Projekte bewerten, eine praktische Orientierung.

1. Sinterkapazitäten von XY-GLOBAL (reale Daten)
| Leistungsfähigkeit | Spezifikation |
|---|---|
| Teilegrößenbereich | 0,8 mm – 45 mm |
| Gewichtsbereich | 0.1 g – 80 g |
| Minimale Wandstärke | 0,4 mm |
| Typische Toleranz | ±0,03–0,05 mm (Sekundärbearbeitung bis zu ±0,01 mm) |
| Dichte nach dem Sintern | 95–98 % der theoretischen Dichte |
| Materialien | Fe-Cu, Fe-Ni, 316L, 17-4PH, 4605, weichmagnetische Legierungen |
| Werkzeuge | Formen mit einer bis acht Kavitäten |
| Jährliche Produktionskapazität | Über 20 Millionen gesinterte Komponenten |
| Prüfausrüstung | KMG, Härteprüfung, Dichteanalysator, Zahnradmessung |
Diese Leistungsdaten basieren auf der realen industriellen PM-Produktion von XY-GLOBAL – nicht auf theoretischen Lehrbuchwerten.
2. Wie gesinterte Metallteile hergestellt werden (praktische Zusammenfassung)
Schritt 1 — Pulveraufbereitung
Metallpulver werden mit Schmierstoffen gemischt.
Übliche Legierungen: Fe-2Ni, Fe-Cu, 316L, 17-4PH, 4605.
Schritt 2 — Verdichten
Das Pulver wird mit 100–800 MPa zu einem Grünling verdichtet.
Die Gleichmäßigkeit der Gründichte bestimmt die spätere Maßgenauigkeit.
Schritt 3 — Sintern
Das Pressstück wird in einem kontrollierten Ofen auf 1100–1360 °C erhitzt, wobei sich die Metallpartikel verbinden.
Schritt 4 — Sekundärprozesse (optional, aber üblich)
-
CNC-Bearbeitung für enge Toleranzen
-
Harz-/Ölimprägnierung
-
Wärmebehandlung
-
Entgraten/Nachbearbeitung
-
Infiltration zur Festigkeitssteigerung
Diese Kombination ermöglicht sowohl wirtschaftliche Massenproduktion als auch präzise Leistung.

3. Wann sollten Sie sich für einen Hersteller von Sinterteilen entscheiden?
(Ingenieure lieben diesen Abschnitt)
Sintern wählen, wenn Ihr Teil Folgendes erfordert:
✔ Produktion mittlerer bis hoher Stückzahlen (10.000–1.000.000 Stück)
✔ Komplexe Geometrie mit inneren Merkmalen
✔ Kleine Metallteile (0,3–80 g)
✔ Maßkonstanz über Tausende von Teilen hinweg
✔ Geringere Kosten im Vergleich zur CNC-Bearbeitung
Sintern vermeiden, wenn das Teil:
❌ zu groß
❌ erfordert 100 % Dichte
❌ erfordert extreme Schlagfestigkeit
4. Fallstudie 1 — Verriegelungskomponente aus 17-4PH für einen Sicherheitsmechanismus
Branche: Intelligente Sicherheitssysteme
Jahresmenge: 300.000 Stück
Material: 17-4PH
Ursprüngliche Fertigung: CNC-Bearbeitung
Herausforderungen
-
CNC-Kosten zu hoch
-
Maßabweichungen bei langen Produktionsserien
-
Schlüsseltoleranz von ±0,02 mm schwer einzuhalten
XY-GLOBAL-Sinteransatz
-
Pulverzusammensetzung für höhere Festigkeit und Duktilität angepasst
-
Eine Form mit 6 Kavitäten für eine effiziente Großserienproduktion entwickelt
-
Sinterkompensationsparameter zur Kontrolle der Schrumpfung angewendet

Ergebnisse
-
Kostenreduzierung: –63%
-
Dichte: 97.8%
-
Härte: 36–38 HRC
-
Maßabweichung: von ±0,06 mm → ±0,02 mm stabil
-
Kundenzufriedenheit: im ersten Los qualifiziert
Zitat (vom Kunden):
"Die Konstanz und Kostenreduzierung übertrafen das, was CNC erreichen konnte."
5. Fallstudie 2 — Mikrogetriebe (Fe-Cu) für Unterhaltungselektronik
Branche: Smart-Geräte
Teilegröße: Ø6,8 mm
Wandstärke: 0,45 mm
Material: Fe-Cu
Jahresmenge: 1.200.000 Stück
Herausforderungen
-
Zahnflanken mit hoher Präzision erforderlich
-
Das Sintern verursachte Schwankungen beim Schrumpfen
-
Rundheit unter 0.01 mm halten
Lösung von XY-GLOBAL
-
Optimierung der Verteilung des Verdichtungsdrucks
-
Einführung eines hocheffizienten Werkzeugs mit 8 Kavitäten
-
Anpassung der Ofentemperaturkurve zur Verbesserung der Zahnkontur
Ergebnisse
-
Klarheit des Zahnprofils um 25 % verbessert
-
Rundheitsstabilität: 0.008 mm
-
Enddichte: 96.5%
-
Gesamte Fertigungskosten um 52 % gesenkt
Dieses Teil wird nun kontinuierlich in Serie produziert.
6. Sinterteile vs. CNC vs. MIM - Übersichtlicher Vergleich
| Merkmal | Sinterteile | CNC-Bearbeitung | MIM |
|---|---|---|---|
| Am besten geeignet für | Kleine Teile mit mittlerem bis hohem Volumen | Kleines bis mittleres Volumen | Sehr kleine, komplexe Teile |
| Geometriekomplexität | Hoch | Mittel | Sehr hoch |
| Toleranz | ±0.03–0.05 mm | ±0.005 mm | ±0.01 mm |
| Festigkeit | Hoch | Sehr hoch | Hoch |
| Dichte | 95–98% | 100% | 96–99% |
| Kosten | Niedrig | Hoch | Mittel |
| Werkzeugkosten | Mittel | Keine | Hoch |
| Idealgewicht | 0.1–80 g | Beliebig | 0.1–50 g |
Diese Tabelle hilft Ingenieuren, sofort zu verstehen, ob Sintern die richtige Lösung ist.

7. Warum XY-GLOBAL Ihr vertrauenswürdiger Hersteller von Sinterteilen ist
-
Jährlich werden über 20 Millionen Sinterteile produziert
-
Expertise in kleinen, komplexen mechanischen Komponenten
-
Umfassende Materialkenntnisse (17-4PH, 316L, Fe-Cu, Fe-Ni, 4605)
-
CNC-Nachbearbeitung im eigenen Haus für enge Toleranzen
-
Konstante Chargenkontrolle mit SPC & CMM
-
Engineering-orientierte DFM-Unterstützung
-
Schneller Bemusterungszyklus
Wir stellen nicht einfach nur gesinterte Metallteile her -
Wir lösen technische Herausforderungen durch kosteneffiziente Produktion.

Fazit
Die Wahl des richtigen Herstellers für Sinterteile bestimmt die Leistung, Zuverlässigkeit und Skalierbarkeit Ihres Produkts. Mit fortschrittlichen pulvermetallurgischen Fähigkeiten, technischer Expertise und einer nachweislichen Erfolgsbilanz liefert XY-GLOBAL stabile, präzise und kosteneffiziente Sinterkomponenten für globale Industrien.
Ganz gleich, ob Sie Mikroverzahnungen, Verriegelungsstrukturen oder komplexe mechanische Teile benötigen - wir helfen Ihnen, Ihr Design in eine fertigungsgerechte Realität umzusetzen - mit gleichbleibender Qualität vom Prototyp bis zur Serienproduktion.












Teilen:
Warum die MIM-Entwicklung Zeit benötigt und warum die Werkzeugkosten höher sind
Die Zukunft der Präzisionsfertigung: Ein tiefer Einblick in die Technologie des Keramikspritzgießens (CIM) und ein Leitfaden für die kommerzielle Anwendung