

Was ist elektroerosives Bearbeiten (EDM)?
Und wie wir es bei der Herstellung von MIM-Werkzeugen und Präzisionsteilen einsetzen
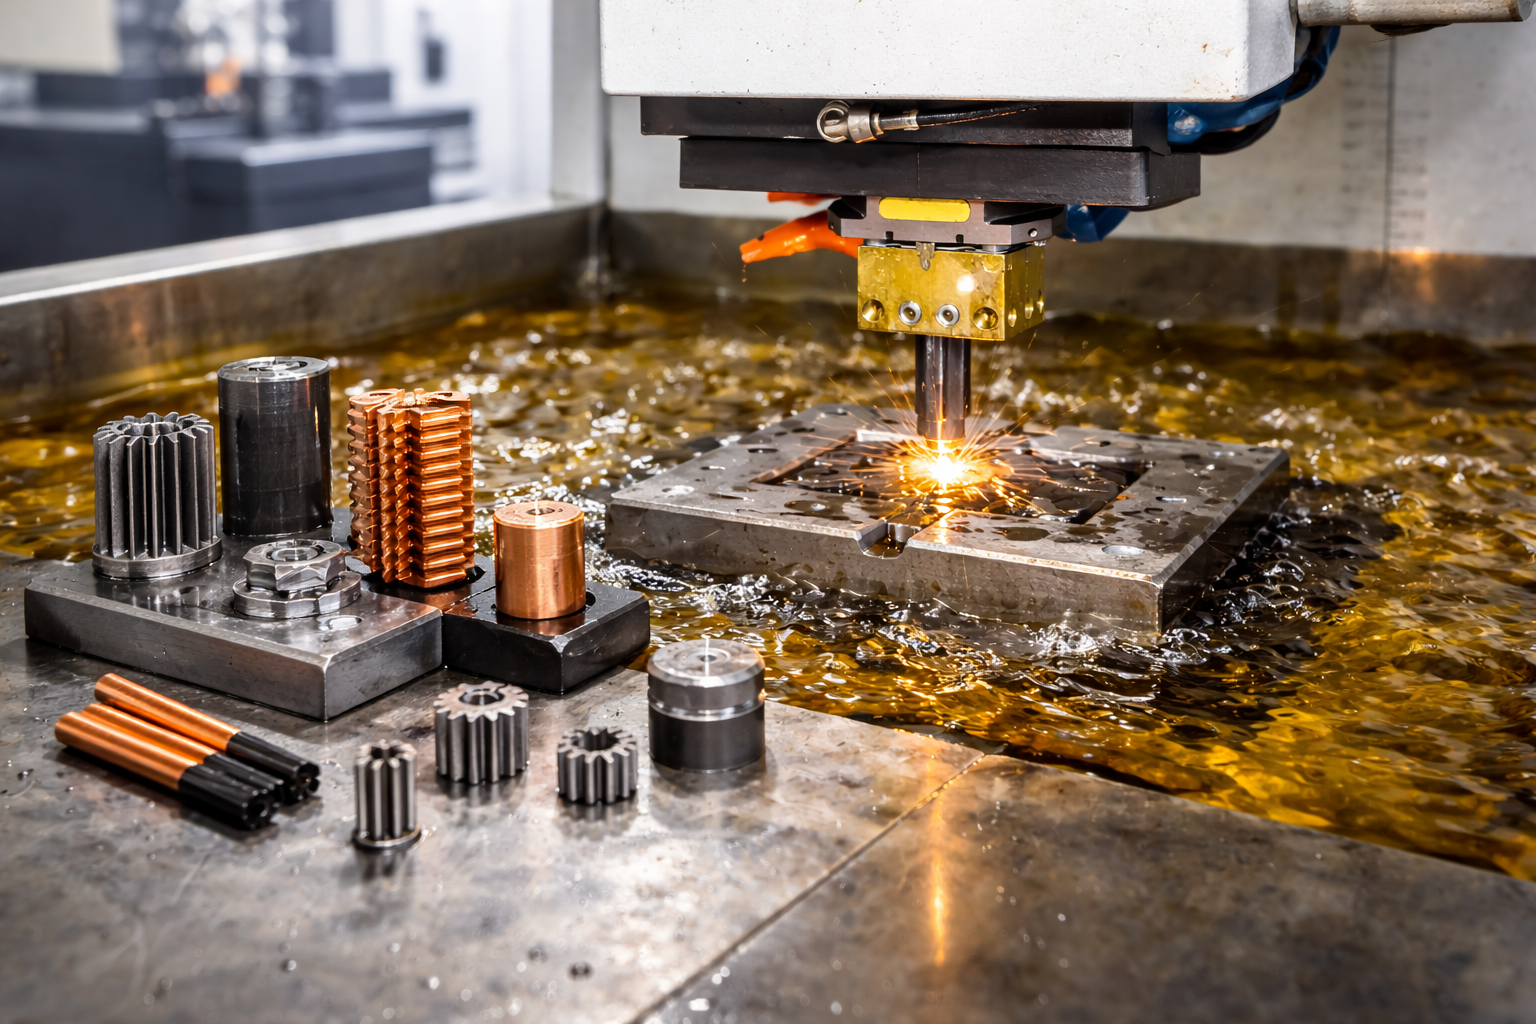
Elektroerosives Bearbeiten (EDM) ist ein berührungsloses Präzisionsfertigungsverfahren, bei dem Material mithilfe kontrollierter elektrischer Funken abgetragen wird. Anders als herkömmliche Schneidverfahren beruht das elektroerosive Bearbeiten nicht auf mechanischer Kraft. Stattdessen nutzt es hochfrequente Impulsentladungen zwischen einer Elektrode und einem leitfähigen Werkstück, das in eine dielektrische Flüssigkeit eingetaucht ist.
Jeder Funke erzeugt lokal Temperaturen von bis zu 8,000–12,000°C und schmilzt sowie verdampft dabei sofort kleinste Materialvolumina. Durch die präzise Steuerung der Impulsdauer und des Entladungsspalts (typischerweise 5–50 μm) lassen sich komplexe Geometrien mit Genauigkeiten im Mikrometerbereich erzeugen.
EDM ist besonders entscheidend bei Anwendungen, bei denen:
-
Die Geometrie ist für die konventionelle CNC-Bearbeitung zu komplex
-
Die Materialhärte übersteigt HRC 50
-
Mikromerkmale unter 0.2 mm werden benötigt
-
Die Oberflächenintegrität ist wichtiger als die Bearbeitungsgeschwindigkeit
Wie wir EDM bei der Herstellung von MIM-Werkzeugen und Präzisionsformen einsetzen

Beim Metal Injection Molding (MIM) ist das Werkzeug entscheidend.
Mikrokavitäten, dünne Rippen, Hinterschneidungen und komplexe 3D-Strukturen in MIM-Teilen erfordern Formeinsätze, die nicht allein durch konventionelles Fräsen hergestellt werden können. Hier wird das elektroerosive Bearbeiten unverzichtbar.
Typische Herausforderungen bei MIM-Werkzeugen, die wir lösen
| Herausforderung | Unsere EDM-Kompetenz |
|---|---|
| Mikroschlitze unter 0.15 mm | Drahterodieren bis hinunter zu 0.1 mm |
| Formstahl mit hoher Härte (HRC 58–62) | Stabile Erodierbearbeitung ohne Werkzeugverschleiß |
| Tiefe, schmale Kavitäten | Seitenverhältnis bis zu 15:1 |
| Anforderung an die Oberflächenrauheit | Ra 0.2–0.4 μm (nach dem Polieren) |
| Maßtoleranz | ±0.005 mm |

Praxisbeispiel: Formeinsatz für ein MIM-Mikrozahnrad
Projekt: MIM-Mikrozahnrad aus Edelstahl
Modul: 0.3
Anzahl der Zähne: 42
Zahndicke: 0.18 mm
Herausforderung:
Die Getriebekavität erforderte scharfe Innenecken und eine Mikroverzahnung, die nicht fräsbar war.
Lösung:
-
Schruppbearbeitung der Kavität mittels CNC
-
Präzisionsformgebung mittels Senkerodieren
-
Mikrodetailbearbeitung mittels Drahterodieren
-
Oberflächenpolitur für Ra 0.3 μm
Verifizierungsprozess:
-
Maßprüfung mit einer KMG
→ Profilgenauigkeit innerhalb von ±0.004 mm -
Inspektion mit dem optischen Mikroskop
→ Scharfe Kantendefinition ohne Überbrennen bestätigt -
MIM-Testeinspritzung
→ Beim Formen kompensierte Teileschwindung -
Inspektion des gesinterten Teils
→ Endgültige Konzentrizität des Zahnrads innerhalb von 0.01 mm
Diese Verifikation im geschlossenen Regelkreis bestätigt, dass sich die EDM-Präzision direkt in einer stabilen MIM-Serienproduktion niederschlägt.
Unsere EDM-Kapazitäten
Wir verfügen über:
-
CNC-Senkerodiermaschinen (3-Achs- und 5-Achs-Bearbeitung)
-
Hochgeschwindigkeits-Drahterodieren (Schneidgeschwindigkeit bis zu 300 mm²/min)
-
Mikro-EDM für Elektrodendurchmesser bis hinunter zu 0.1 mm
Maschinengenauigkeit:
-
Positioniergenauigkeit: ±0.002 mm
-
Wiederholgenauigkeit: ±0.003 mm
-
Mindestdrahtdurchmesser: 0.1 mm
Verwendete Elektrodenmaterialien:
-
Graphit (Feinkorn ≤5 μm)
-
Kupfer
-
Kupfer-Wolfram
Wir konstruieren Elektroden intern mit CAD/CAM und simulieren das Funkenerosionsaufmaß vor der Bearbeitung.

Warum Funkenerodieren in der MIM-Produktion wichtig ist
Bei der MIM-Fertigung endet die Maßkontrolle nicht mit der Bearbeitung.
Sie müssen Folgendes berücksichtigen:
-
Spritzschwindung (typischerweise 15–20 %)
-
Verzug beim Sintern
-
Schwindung bei der Binderentfernung
Unser Ingenieurteam integriert:
-
Moldflow-Simulation
-
Modellierung der Schwindungskompensation
-
Berechnung des EDM-Übermaßes
-
Validierung der Probennahme
Dadurch wird sichergestellt, dass das fertig gesinterte MIM-Teil die Toleranzanforderungen erfüllt, nicht nur die Formkavität.

Über den Werkzeugbau hinaus: EDM für hochpräzise Metallkomponenten
Neben MIM-Formen nutzen wir das Funkenerodieren auch für:
-
Komponenten aus hartem Edelstahl
-
Mikrostrukturen für medizinische Geräte
-
Präzisionsschlitze für die Luft- und Raumfahrt
-
Mikro-Kühlkörper
-
Steckverbinderstifte mit scharfen Kanten
EDM ermöglicht uns die Bearbeitung von Materialien wie:
-
SUS420 / SUS440C
-
H13-Werkzeugstahl
-
Wolframkarbid
-
Kupferlegierungen
Die Zukunft des Funkenerodierens in der Mikrofertigung
Während sich MIM weiterentwickelt hin zu:
-
Kleinere Module
-
Dünnere Wände (<0.3 mm)
-
Materialien mit höherer Dichte
-
Präzision in medizinischer Qualität
EDM wird zunehmend wichtiger.
Derzeit entwickeln wir:
-
Mehrachsige EDM-Kopplung für komplexe räumliche Kavitäten
-
Mikrofeature-Bearbeitung unter 80 μm
-
Kontrolle der Oberflächenintegrität zur Reduzierung der Dicke der wiedererstarrten Schicht

Fazit
Funkenerodieren ist nicht nur ein Bearbeitungsverfahren - es ist eine Schlüsseltechnologie für hochpräzise MIM-Werkzeuge und die fortschrittliche Metallfertigung.
Durch die Kombination von:
-
EDM-Präzision
-
Expertise im Formenbau
-
Engineering zur Schwindungskompensation
-
Validierung des gesamten Prozesses
Wir stellen sicher, dass unsere MIM-Komponenten sowohl geometrische Genauigkeit als auch stabile Serienproduktionsleistung erreichen.
Wenn Sie komplexe Mikro-Metallkomponenten oder Präzisionsformen entwickeln, kann unser Ingenieurteam Sie vom Formenbau bis zur validierten Produktion unterstützen.












Teilen:
Macor Ceramic Machining: Precision Capabilities, Cost Factors, and How to Choose the Right Supplier
Machining Small Parts: From Rapid Prototyping to Scalable Medical Production