

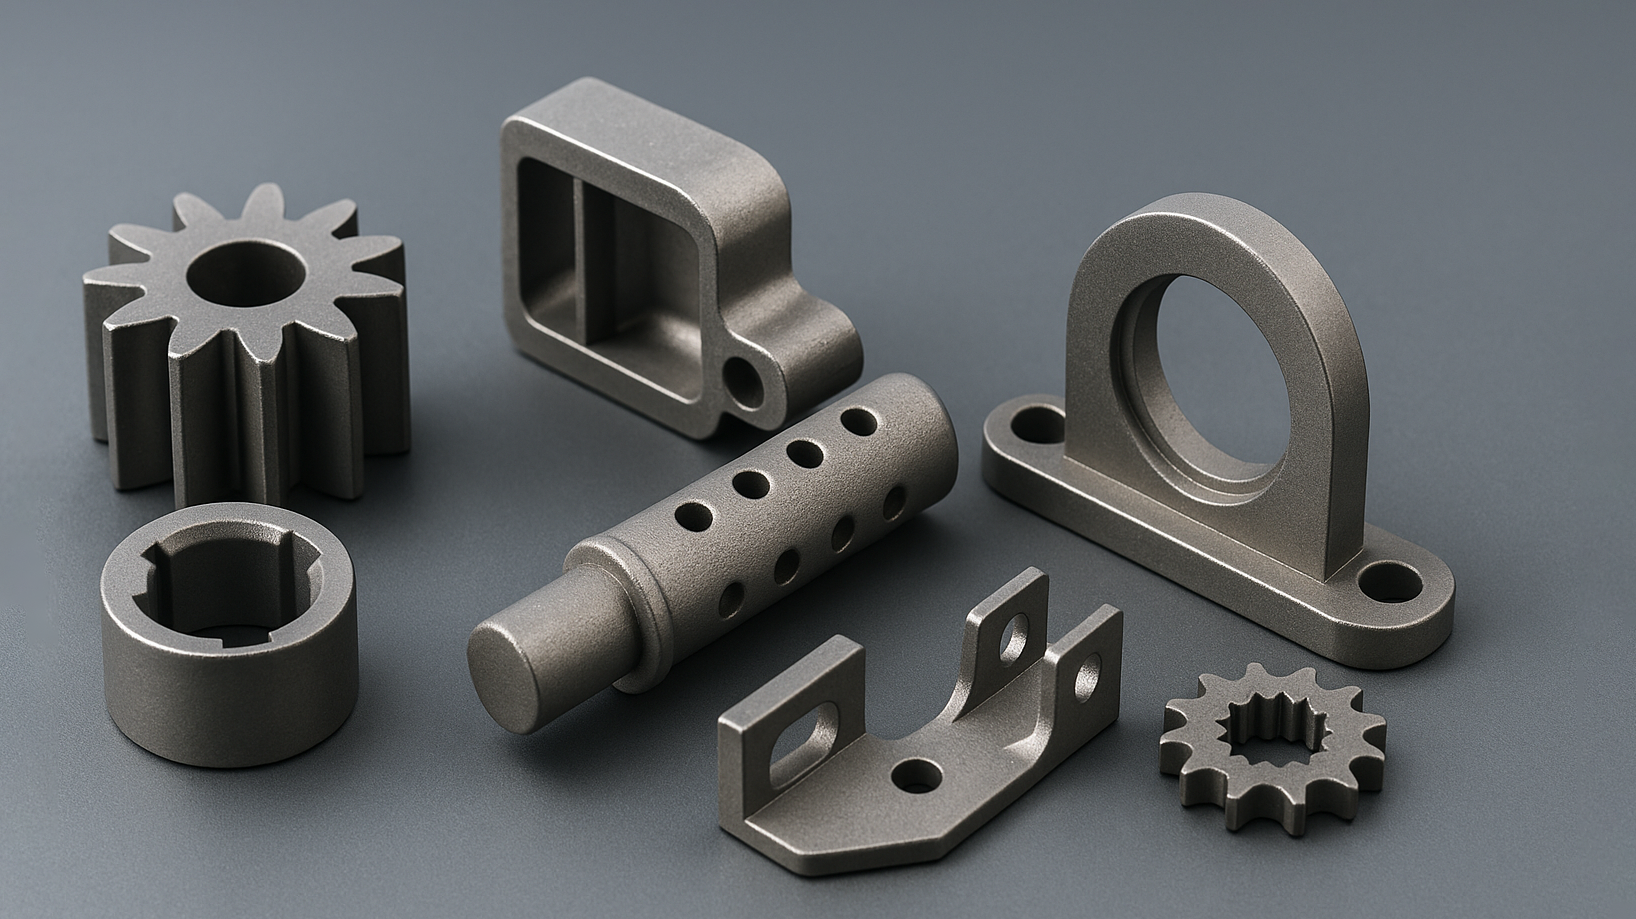
Dieser Artikel bietet einen umfassenden Einblick in die Pulvermetallurgie
Sie erfahren mehr über die folgenden 5 Themen
1. Was ist Pulvermetallurgie?
2. Prozess der Pulvermetallurgie
3. Luft- und Raumfahrtteile und -produkte aus der Pulvermetallurgie
4. Metallische Werkstoffe in der Pulvermetallurgie
5. Mehr ...
Was ist Pulvermetallurgie?
Die Pulvermetallurgie ist eine Industrie zur Herstellung von Metallpulvern. Sie verwendet Metallpulver (einschließlich einer kleinen Menge beigemischter nichtmetallischer Pulver) als Rohstoffe, um durch einen Formgebungs- und Sinterprozess Materialien und Produkte herzustellen. Mit der Entwicklung moderner Fertigungstechnologien der Pulvermetallurgie haben Metallpulvergießen und andere fortschrittliche Verfahren es ermöglicht, dass Produkte der Pulvermetallurgie herkömmliche Guss-, Schmiede-, Schneid- und mechanische Bauteile mit komplexen Strukturen und schwieriger Bearbeitbarkeit ersetzen. Ihre unterstützenden Anwendungsbereiche erweitern sich kontinuierlich.

Von der allgemeinen Maschinenbauindustrie bis zu Präzisionsinstrumenten, von Werkzeugen bis zu Großmaschinen, von der Elektronikindustrie bis zur Motorenherstellung, von der zivilen Industrie bis zur Rüstungsindustrie, von der allgemeinen Technologie bis zur Spitzentechnologie ist die Pulvermetallurgie - einschließlich des Metallpulvergießens - überall anzutreffen. Im zivilen Bereich sind Produkte der Pulvermetallurgie zu unverzichtbaren tragenden Grundkomponenten für Branchen wie Automobilindustrie, Motorräder, Haushaltsgeräte, Elektrowerkzeuge, Landmaschinen und Bürogeräte geworden.
Das enorme Marktpotenzial treibt auch die Weiterentwicklung der Technologie voran. Mit der kontinuierlichen Erweiterung des Anwendungsbereichs von Produkten der Pulvermetallurgie steigen die Anforderungen an Größe, Form und Eigenschaften der Metallpulverpartikel stetig, wobei die Eigenschaften, Größe und Form von Metallpulvern weitgehend von der Produktionsmethode und dem Aufbereitungsverfahren der Pulver abhängen. Daher entwickeln sich auch die Aufbereitungstechnologien für Pulver kontinuierlich weiter und bringen Innovationen hervor, insbesondere zur Unterstützung fortschrittlicher Verfahren wie Metallpulvergießen.
Traditionelle Prozessschritte der Pulvermetallurgie
Pulveraufbereitung → Mischen → Pressen → Sintern → Nachbearbeitung → Prüfung und Verpackung
1. Pulveraufbereitung
Zweck: Herstellung von Metall- oder Legierungspulvern, die bestimmte Anforderungen an Partikelgröße, Form und Reinheit erfüllen.
Methoden:
-
Physikalische Verfahren: Atomisierung (Gasatomisierung, Wasseratomisierung), mechanisches Mahlen.
-
Chemische Verfahren: Reduktion, Elektrolyse.
-
Mechanisches Legieren: Mischen von Metall- oder Nichtmetallpulvern durch Kugelmahlen.
Wichtige Kontrollpunkte: Pulverreinheit, Partikelgrößenverteilung und Oxidationsgrad. Diese Pulver bilden auch die Grundlage für MIM-Materialien (verwendet beim Metal Injection Molding), bei dem ultrafeine und hochreine Pulver für optimale Fließ- und Sintereigenschaften unerlässlich sind.
2. Mischen
Zweck: Metallpulver homogen mit Schmiermitteln, Bindemitteln oder Legierungskomponenten mischen.
Methoden:
-
Trockenmischen: Für einfache Zusammensetzungen.
-
Nassmischen: Fügt flüssige Mittel hinzu, um die Gleichmäßigkeit zu verbessern.
Wichtige Kontrollpunkte: Gleichmäßigkeit sicherstellen und eine Entmischung der Komponenten vermeiden. Beim MIM-Spritzgießen müssen Bindemittel und Zusatzstoffe gleichmäßig gemischt werden, um einen für das Spritzgießen geeigneten Feedstock zu bilden.
3. Pressen und Formen
Zweck: Das Pulver in die gewünschte Form verdichten und ein Grünteil formen.
Methoden:
-
Uniaxiales Pressen: Üblich für einfache Formen.
-
Isostatisches Pressen: Wird für komplexe Formen oder hohe Dichteanforderungen eingesetzt.
Wichtige Kontrollpunkte: Pressdruck und Gründichte kontrollieren, um Defekte wie Risse oder Delamination zu vermeiden. Beim MIM-Spritzgießen erfolgt die Formgebung durch Spritzgießen statt durch herkömmliches Pressen, wodurch komplexere Geometrien möglich werden.
4. Sintern
Zweck: Das Grünteil erhitzen, um eine metallurgische Bindung zwischen den Pulverpartikeln herzustellen und dadurch Festigkeit und Dichte zu erhöhen.
Prozesse:
-
Festphasensintern: Die Partikel werden unterhalb des Schmelzpunkts erhitzt und verbinden sich durch Diffusion.
-
Flüssigphasensintern: Einige Komponenten schmelzen und bilden eine Flüssigphase, die die Partikelbindung unterstützt.
Wichtige Kontrollpunkte: Sintertemperatur, -dauer und -atmosphäre (z. B. Vakuum, Inertgas). Bei Anwendungen mit MIM-Material ist eine präzise Sintersteuerung entscheidend, um Bindemittelrückstände zu entfernen und nahezu vollständige Dichte zu erreichen.
5. Nachbearbeitung (optional)
Je nach Produktanforderungen können zusätzliche Schritte Folgendes umfassen:
-
Bearbeitung: Drehen, Fräsen oder Schleifen für präzise Abmessungen und eine hochwertige Oberfläche.
-
Wärmebehandlung: Verbesserung der mechanischen Eigenschaften.
-
Oberflächenbehandlung: Galvanisieren, Oxidieren oder Beschichten zum Schutz vor Korrosion oder zur Verbesserung der Ästhetik.
-
Imprägnierung: Füllen der Poren mit Öl oder Polymeren zur Verbesserung der Luftdichtheit oder Schmierung.

6. Prüfung und Verpackung
- Zweck: Sicherstellen, dass die fertigen Produkte die Qualitätsstandards und Kundenspezifikationen erfüllen.
- Prüfpunkte:
- Maßgenauigkeit.
- Dichte und Porosität.
- Mechanische Eigenschaften wie Härte und Festigkeit.
- Prüfung der Oberflächenqualität.
- Verpackung: Oxidation oder Beschädigungen während des Transports und der Lagerung verhindern.
Produkte, die durch MIM-Spritzguss hergestellt werden, erfordern häufig Entbindern und Sintern als entscheidende Nachbearbeitungsschritte, um die endgültige Leistung und Maßgenauigkeit zu erreichen.
Metallische Werkstoffe für die pulvermetallurgische Verarbeitung in der Luft- und Raumfahrt
1. Titan und Titanlegierungen
- Eigenschaften:
- Hohe spezifische Festigkeit (ausgezeichnetes Verhältnis von Festigkeit zu Gewicht).
- Außergewöhnliche Korrosionsbeständigkeit und Ermüdungsfestigkeit.
- Gute Hochtemperaturbeständigkeit.
- Gängige Legierungen: Ti-6Al-4V, Ti-48Al-2Cr-2Nb (γ-TiAl).
- Anwendungen:
- Turbinenmotorschaufeln, Steckverbinder und strukturelle Rumpfkomponenten.
2. Superlegierungen
- Eigenschaften:
- Hervorragende Hochtemperaturfestigkeit und Kriechbeständigkeit.
- Hervorragende Oxidations- und Korrosionsbeständigkeit.
- Häufige Typen:
- Nickelbasierte Legierungen (z. B. Inconel 718, Rene 95).
- Kobaltbasierte Legierungen (z. B. Haynes 188).
- Eisenbasierte Legierungen.
- Anwendungen:
- Turbinenschaufeln, Teile von Brennkammern, Raketentriebwerksdüsen.
3. Aluminium und Aluminiumlegierungen
- Eigenschaften:
- Geringe Dichte und geringes Gewicht.
- Gute Zerspanbarkeit und Korrosionsbeständigkeit.
- Gängige Legierungen: Aluminiumlegierung 7075, Al-Si-Legierung.
- Anwendungen:
- Strukturkomponenten für die Luft- und Raumfahrt, Stützrahmen.
4. Molybdän und Molybdänlegierungen
- Eigenschaften:
- Hoher Schmelzpunkt und hervorragende Hochtemperatureigenschaften.
- Gute Wärmeleitfähigkeit und Thermoschockbeständigkeit.
- Anwendungen:
- Thermische Barrieren für Raumfahrzeuge, Raketendüsen, elektronische Komponenten.
5. Wolfram und Wolframlegierungen
- Eigenschaften:
- Extrem hoher Schmelzpunkt und hohe Dichte.
- Hervorragende Hochtemperaturbeständigkeit und Strahlungsschutzeigenschaften.
- Anwendungen:
- Raketendüsen, Komponenten zum Strahlungsschutz, Gegengewichte.
6. Eisenbasierte pulvermetallurgische Werkstoffe
- Eigenschaften:
- Gute mechanische Eigenschaften und Kosteneffizienz.
- Festigkeit und Verschleißfestigkeit können durch Legieren verbessert werden.
- Anwendungen:
- Zahnräder, Lager und Stützkomponenten.
Toleranzen beim Metal Injection Molding
Toleranzen beim Metal Injection Molding sind ein entscheidender Faktor für die Maßgenauigkeit und die gleichbleibende Leistung von MIM-Komponenten. Eine präzise Kontrolle der Toleranzen beim Metal Injection Molding stellt sicher, dass die Teile die Anforderungen hochpräziser Anwendungen erfüllen und der Bedarf an Nachbearbeitung minimiert wird. Die Toleranzen hängen vom Materialtyp, der Teilegeometrie, der Werkzeugkonstruktion und dem Sinterverhalten ab.
1. Typische Maßtoleranzen
| Merkmalstyp | Standardtoleranz (im gesinterten Zustand) | Erweiterte Toleranz (mit Kalibrierung) |
|---|---|---|
| Lineares Maß (≤ 10 mm) | ±0.3% des Nennmaßes | ±0.1% bis ±0.2% |
| Lineares Maß (> 10 mm) | ±0.5% des Nennmaßes | ±0.2% bis ±0.3% |
| Lochdurchmesser | ±0.3% bis ±0.5% | ±0.1% bis ±0.2% |
| Ebenheit/Parallelität | ±0.1 mm pro 25 mm | ±0.05 mm mit Nachbearbeitung |
Hinweis: Die Toleranzen können je nach Legierungstyp und Komplexität des Bauteils leicht variieren.
2. Einflussfaktoren auf die Toleranzen beim Metallpulver-Spritzgießen
-
Materialschwindung: Die typische Schwindung während des Sinterns beträgt 15–20 %. Eine genaue Vorhersage der Schwindung ist entscheidend für das Erreichen enger Toleranzen beim Metallpulver-Spritzgießen.
-
Bauteilgeometrie: Dünne Wände, lange Spannweiten oder komplexe 3D-Merkmale neigen eher zu Abweichungen und erfordern eine Kompensation bei der Formkonstruktion.

-
Werkzeugpräzision: Hochpräzise Formen reduzieren die Toleranzaufaddierung und ermöglichen eine konsistente Wiederholgenauigkeit.
-
Qualität des Ausgangsmaterials: Gleichmäßiges Ausgangsmaterial gewährleistet einen konsistenten Fluss und eine gleichmäßige Verdichtung und beeinflusst direkt die endgültigen Toleranzen des Metallpulver-Spritzgießens.
-
Steuerung des Sinterprozesses: Temperaturgleichmäßigkeit, Atmosphärenstabilität und Sintervorrichtungen beeinflussen allesamt die endgültigen Toleranzen.
3. Techniken zur Toleranzoptimierung
-
Sekundärkalibrierung (Prägen): Verbessert kritische Abmessungen über die Standardtoleranzen des Metallpulver-Spritzgießens hinaus.
-
CNC-Bearbeitung nach dem Sintern: Wird auf Merkmale angewendet, die extrem enge Toleranzen erfordern (z. B. < ±0.01 mm).
-
Konstruktion für MIM: Sehen Sie nach Möglichkeit großzügige Toleranzen vor und wenden Sie eine engere Kontrolle nur auf funktionskritische Merkmale an.
4. MIM im Vergleich zu anderen Verfahren
| Verfahren | Typische Toleranzen |
|---|---|
| Metallpulver-Spritzgießen | ±0.3% (Standard), ±0.1% (erweitert) |
| CNC-Bearbeitung | ±0.01 mm |
| Druckguss | ±0.5% bis ±1.0% |
| Pressen in der Pulvermetallurgie | ±0.3 mm |
Toleranzen beim Metallpulver-Spritzgießen bieten ein ideales Gleichgewicht zwischen Präzision und Kosteneffizienz, insbesondere bei der Großserienproduktion kleiner, komplexer Bauteile.
5. Anwendungsbeispiele mit Anforderungen an enge Toleranzen
-
Scharnierelemente von Smartphones: ±0.05 mm
-
Chirurgische Spitzen medizinischer Geräte: ±0.02 mm
-
Mikrozähne von Zahnrädern: ±0.03 mm
-
Teile für Uhrwerke: ±0.01 mm (nachbearbeitet)
Metallische Werkstoffe in der Pulvermetallurgie
Obwohl es bei den in der Pulvermetallurgie verwendeten Metallen praktisch keine Einschränkungen gibt, werden bestimmte Metalle aufgrund ihrer spezifischen Eigenschaften und Merkmale bevorzugt. Hersteller bewerten verschiedene Faktoren, wenn sie Metalle auswählen, die ihren Anforderungen entsprechen.

Zu den wichtigsten Faktoren bei der Auswahl von Metallen für die Pulvermetallurgie gehören Korrosionsbeständigkeit, Härte, Zugfestigkeit, Schlagzähigkeit und Ermüdungsfestigkeit. Jedes Metall weist einige oder alle dieser Eigenschaften auf, und die Wahl hängt von den spezifischen Anforderungen der herzustellenden Bauteile ab.
1. Titan
- Eigenschaften:
- Hohe spezifische Festigkeit (ausgezeichnetes Verhältnis von Festigkeit zu Gewicht).
- Außergewöhnliche Korrosionsbeständigkeit und Ermüdungsfestigkeit.
- Gute Hochtemperaturbeständigkeit.
- Gängige Legierungen: Ti-6Al-4V, Ti-48Al-2Cr-2Nb (γ-TiAl).
- Anwendungen:
- Turbinenmotorschaufeln, Steckverbinder und strukturelle Rumpfkomponenten.
2. Edelstahl
- Eigenschaften:
- Hervorragende Korrosions- und Rostbeständigkeit.
- Außergewöhnliche Vielseitigkeit und Anpassungsfähigkeit für verschiedene Anwendungen.
- Gängige Serien: Edelstähle der Serien 300 und 400.
- Bemerkenswerte Legierung:
- 316L-Edelstahl: Bekannt für seine ausgezeichnete Korrosionsbeständigkeit, Zähigkeit, Duktilität und Säurebeständigkeit.
- Anwendungen:
- Luft- und Raumfahrtkomponenten, Automobilteile, medizinische Instrumente und maritime Anwendungen.
3. Kupfer und Kupferlegierungen
- Eigenschaften:
- Ausgezeichnete Korrosions- und Rostbeständigkeit, insbesondere in feuchten Umgebungen.
- Kann als vorlegiertes Pulver oder als Elementmischung verwendet werden.
- Gängige Legierung:
- Bronze: Eine Kupfer-Zinn-Legierung, die häufig für selbstschmierende Lager verwendet wird.
- Anwendungen:
- Elektrische Komponenten, Lager und dekorative Teile.
4. Aluminium und Aluminiumlegierungen
- Eigenschaften:
- Geringe Dichte und geringes Gewicht.
- Ausgezeichnete Zerspanbarkeit und Korrosionsbeständigkeit.
- Gängige Legierungen: Aluminiumlegierung 7075, Al-Si-Legierung.
- Anwendungen:
- Strukturkomponenten und Stützrahmen für die Luft- und Raumfahrt.

5. Eisenbasierte PM-Werkstoffe
- Eigenschaften:
- Eisen ist ein grauschwarzes kristallines Material mit einer Dichte von 7.694 g/cm³ und einem Schmelzpunkt von 1837°C.
- Es wird typischerweise durch Hochdruck-Wasserverdüsung verarbeitet und bei einer Temperatur von 1121°C gesintert.
- Aufgrund seiner Weichheit wird Eisen häufig mit Kohlenstoff legiert, um Stahl herzustellen.
- Anwendungen:
- Automobilkomponenten wie Zahnräder, Lager und Stützstrukturen.
Als professioneller Anbieter von Metallpulvermetallurgie-Bauteilen konzentriert sich XY-GLOBAL auf das MIM-Verfahren (Metallpulverspritzgießen) im Luft- und Raumfahrtbereich. Wir setzen uns dafür ein, unseren Kunden maßgeschneiderte Lösungen für Luftfahrtbauteile anzubieten und Innovation sowie Entwicklung in der High-End-Fertigung voranzutreiben. Erfahren Sie gerne mehr über unsere Technologien und Dienstleistungen. Bitte tragen Sie Ihre Anforderungen unten unter „Angebot anfordern“ ein, und wir werden uns schnellstmöglich mit Ihnen in Verbindung setzen.












Teilen:
Fortschrittliche Fertigung: Hartmetallsintern, Elektrolyse in der Pulvermetallurgie und SINT-D32-Material für Hersteller von Keramikteilen
MIM 4605 und Pulverschmiedeverfahren: Die Vorteile des Metallpulverspritzgießens erschließen