

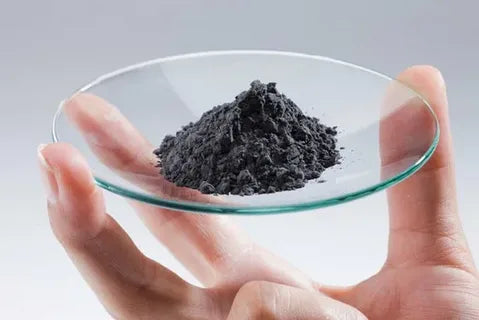
- Was ist Pulvermetallurgie?
Die Pulvermetallurgie ist eine Technologie zur Herstellung von Metallpulvern und zur Verwendung von Metallpulvern (manchmal mit einer geringen Menge Nichtmetallpulver) als Rohstoffen, um durch Mischen, Formen und Sintern Werkstoffe oder Produkte herzustellen. Sie umfasst zwei Teile, nämlich:

(1) Herstellung von Metallpulvern (einschließlich Legierungspulvern, im Folgenden zusammenfassend als „Metallpulver“ bezeichnet).
(2) Verwendung von Metallpulvern (manchmal mit einer geringen Menge Nichtmetallpulver) als Rohstoffe und Herstellung von Werkstoffen (sogenannte „pulvermetallurgische Werkstoffe“) oder Produkten (sogenannte „pulvermetallurgische Produkte“) durch Mischen, Formen und Sintern.
- Was sind die besonders herausragenden Vorteile der Pulvermetallurgie?
Die Pulvermetallurgie hat zwei besonders herausragende Vorteile:
(1) Es können Werkstoffe und Produkte hergestellt werden, die mit anderen Verfahren nicht oder nur schwer herstellbar sind, beispielsweise poröse, schwitzende, stoßdämpfende und schalldämmende Werkstoffe und Produkte sowie feuerfeste Metallwerkstoffe und -produkte wie Wolfram, Molybdän und Titan und Verbundwerkstoffe und -produkte wie Metall-Kunststoff- und Bimetallverbundwerkstoffe.
(2) Es können direkt Produkte hergestellt werden, die den Anforderungen an die Fertigmaße entsprechen oder diesen nahekommen, wodurch die mechanische Bearbeitung reduziert oder überflüssig wird. Die Materialausnutzung kann bis zu 95 % oder mehr betragen. Bei einigen Produkten kann außerdem Kupfer durch Eisen ersetzt werden, wodurch „Material- und Energieeinsparungen“ erzielt werden.
- Was bedeutet „eisenbasiert“? Was ist eisenbasierte Pulvermetallurgie?

Eisenbasiert bezeichnet die Zusammensetzung eines Materials mit Eisen als Matrix. Eisenbasierte Pulvermetallurgie ist die allgemeine Bezeichnung für das Verfahren zur Herstellung pulvermetallurgischer Werkstoffe und Produkte (eisenbasierte Maschinenteile, verschleißfeste Werkstoffe, Reibwerkstoffe und andere eisenbasierte pulvermetallurgische Werkstoffe) durch Sintern, wobei Eisen den Hauptbestandteil bildet (einschließlich Pulverschmieden).
- Welche Hauptarten von Verfahren zur Pulverherstellung werden in der Pulvermetallurgie eingesetzt?
Die Verfahren zur Pulverherstellung werden hauptsächlich in zwei Kategorien unterteilt: physikalische und chemische Verfahren sowie mechanische Zerkleinerungsverfahren. Zu den ersteren gehören unter anderem das Reduktionsverfahren, das Elektrolyseverfahren und das Carbonylverfahren; zu den letzteren gehören das Mahlverfahren und das Zerstäubungsverfahren.
- Wozu dient das Reduktionsverfahren zur Herstellung von Metallpulver?
Bei diesem Verfahren wird ein Reduktionsmittel verwendet, um Metalloxiden Sauerstoff zu entziehen und Metallpulver zu gewinnen.
- Was ist ein Reduktionsmittel?
Ein Reduktionsmittel ist ein Stoff, der einem Oxid Sauerstoff entziehen kann. Das zur Herstellung von Metallpulver verwendete Reduktionsmittel ist ein Stoff, der einem Metalloxid Sauerstoff entziehen kann. Bei Metalloxiden wird jeder Stoff, dessen Affinität zu Sauerstoff größer ist als die Affinität des Metalls zu Sauerstoff, als Reduktionsmittel für das Metalloxid bezeichnet.
- Wozu dient das Reduktionsglühen von Pulver?
Die Zwecke des Reduktionsglühens von Pulver umfassen hauptsächlich die folgenden drei Aspekte:
(1) Den Oxidfilm auf der Oberfläche der Metallpulverpartikel entfernen;
(2) An der Oberfläche der Partikel adsorbierte Fremdstoffe wie Gase und Feuchtigkeit entfernen;
(3) Kaltverfestigung der Partikel beseitigen.
- Welche Bereiche werden im Allgemeinen zur Bestimmung der Pulvereigenschaften in der Pulvermetallurgie erfasst?
Für die Bestimmung der Pulvereigenschaften in der Pulvermetallurgie gibt es im Allgemeinen drei Bereiche: chemische Zusammensetzung, physikalische Eigenschaften und technologische Eigenschaften.
- Welche sind die wichtigsten physikalischen Eigenschaften der in der Pulvermetallurgie verwendeten Pulver?
Die physikalischen Eigenschaften der in der Pulvermetallurgie verwendeten Pulver umfassen hauptsächlich die folgenden drei Punkte:
(1) Partikelform des Pulvers;
(2) Partikelgröße und Partikelgrößenzusammensetzung des Pulvers;
(3) Spezifische Oberfläche des Pulvers.
- Welche sind die wichtigsten technologischen Eigenschaften der in der Pulvermetallurgie verwendeten Pulver?
Die technologischen Eigenschaften der in der Pulvermetallurgie verwendeten Pulver umfassen hauptsächlich die folgenden fünf Punkte:
(1) Schüttdichte;
(2) Stampfdichte:
(3) Fließfähigkeit;
(4) Kompressibilität;
(5) Formbarkeit.
- Wodurch wird die Form der Pulverpartikel in der Pulvermetallurgie bestimmt? Welche Haupttypen gibt es?
Aufgrund der unterschiedlichen Verfahren zur Pulverherstellung unterscheiden sich auch die Partikelformen. Im Allgemeinen gibt es unregelmäßige, plättchenförmige, polyedrische, dendritische, körnige, kugelförmige, tropfenförmige, faserförmige ...
- Was ist die Partikelgröße von Pulver? Welches Verfahren wird üblicherweise zu ihrer Bestimmung verwendet?
Die Partikelgröße von Pulver bezeichnet die Größe der Pulverpartikel. Sie wird üblicherweise durch Sieben bestimmt.
- Was ist die Partikelgrößenzusammensetzung eines Pulvers?
Die Partikelgrößenzusammensetzung eines Pulvers wird auch als Partikelgrößenverteilung bezeichnet. Sie bezeichnet den Gewichtsanteil jeder Pulverfraktion im Pulver.
- Was ist der Partikelgrößenbereich eines Pulvers?
Der Partikelgrößenbereich eines Pulvers bezeichnet die Partikelgrößen der Pulverpartikel, die zwischen zwei festgelegten Partikelgrößen liegen. Wenn der Partikelgrößenbereich eines Pulvers -80+150 mesh beträgt, bedeutet dies, dass die Partikelgröße dieser Pulver höchstens 80 mesh, aber größer als 150 mesh ist. Mit anderen Worten: Diese Pulver passieren das Sieb mit 80 mesh, aber nicht das Sieb mit 150 mesh.
- Was ist das Sieben von Pulver?
Das Sieben von Pulver bezeichnet das Verfahren zur Bestimmung der Partikelgröße von Pulver durch Sieben.
- Was ist die Siebanalyse von Pulver?
Die Siebanalyse von Pulver bezeichnet das Verfahren, bei dem eine Pulverprobe mit einem Satz Standardsiebe gesiebt wird, um den Gewichtsanteil jeder Pulverfraktion zu ermitteln und die Partikelgrößenverteilung des Pulvers darzustellen.
- Was ist die Maschenzahl des Siebs?
Die Maschenzahl eines Siebs (z. B. eines Taylor-Normsiebs) bezeichnet die Anzahl aller Maschen auf einer Länge von 1 Zoll.
- Was ist die spezifische Oberfläche von Pulver?
Die spezifische Oberfläche von Pulver bezeichnet die Summe der Oberflächen aller Partikel von 1 Gramm Pulver (c㎡ oder ㎡) und wird auch als grammspezifische Oberfläche bezeichnet.
- Was ist die Schüttdichte von Pulver?
Die Schüttdichte von Pulver bezeichnet die Pulvermasse pro Volumeneinheit, die gemessen wird, indem das Pulver unter begrenzten Bedingungen frei in einen Standardbehälter (Messbecher) fließen gelassen und anschließend glattgestrichen wird; sie wird in g/cm3 angegeben.
- Was ist die Stampfdichte von Pulver?
Wenn das Pulver frei in einem Standardbehälter liegt, bildet sich aufgrund der Reibung zwischen den Partikeln eine Gewölbebrücke. Wird das Pulver unter begrenzten Bedingungen vibriert, sodass diese Gewölbebrücke zusammenbricht, wird die gemessene Pulvermasse pro Volumeneinheit als Stampfdichte des Pulvers bezeichnet.
- Wie hoch ist die Dichte gepresster Grünfolien?
Die Dichte gepresster Grünfolien ist der Durchschnittswert der tatsächlichen Masse pro Volumeneinheit gepresster Grünfolien und wird in g/cm3 angegeben.
- Wie hoch sind die relative Dichte gepresster Grünfolien und die relative Dichte gesinterter Teile?
Das Verhältnis der Dichte des Grünlings zur Dichte eines dichten Materials gleicher Zusammensetzung wird als relative Dichte des Grünlings bezeichnet; das Verhältnis der Dichte des gesinterten Teils zur Dichte eines dichten Materials gleicher Zusammensetzung wird als relative Dichte des gesinterten Teils bezeichnet.
- Was ist die Fließfähigkeit von Pulver?
Die Fließfähigkeit von Pulver ist ein qualitativer Begriff zur Beschreibung der Eigenschaften eines Pulvers, das durch eine definierte Öffnung fließt. Sie wird gewöhnlich durch die Zeit (s) ausgedrückt, die 50 Gramm Pulver benötigen, um einen Fließtrichter mit einer Auslassöffnung von 2,54 mm und einem Kegelwinkel von 60 Grad zu passieren.
- Was ist die Kompressibilität von Pulver?
Die Kompressibilität von Pulver bezeichnet den Grad, bis zu dem das Pulver unter einem bestimmten Druck (z. B. 392 MPa, also 4 TF/cm²) verdichtet werden kann. Diese Eigenschaft wird gewöhnlich durch die Dichte des Grünlings ausgedrückt. Die Kompressibilität von Pulver spiegelt die Fähigkeit des Pulvers zur irreversiblen Verformung unter Druck wider und ist ein wichtiger Parameter der physikalischen Eigenschaften des Pulvers.
- Was ist die Formbarkeit von Pulver?
Die Formbarkeit von Pulver bezeichnet die Fähigkeit des Pulvers, nach der Formgebung eine bestimmte Form beizubehalten. Sie kann durch einen Trommeltest gemessen und durch die Druckfestigkeit oder Biegefestigkeit des gepressten Grünlings ausgedrückt werden.
- Was ist die Formbarkeit von Pulver?
Pulverformen ist ein Metallverarbeitungsverfahren, bei dem durch Mischen von Metall- oder Nichtmetallpulver mit einem Bindemittel und anschließendes Pressen oder Spritzen mit speziellen Anlagen (z. B. einer Pulverpresse oder einer Maschine für das Pulverspritzgießen) Formteile aus massivem Material mit vorgegebener Form und Größe hergestellt werden. Diese Technologie wird in verschiedenen Branchen wie Luft- und Raumfahrt, Elektronik, Automobilindustrie und Medizintechnik eingesetzt, insbesondere die Metallpulverspritzgusstechnologie (MIM), mit der komplexe und hochpräzise Teile wie kleine dreidimensionale Strukturen hergestellt werden können. Zu den Hauptvorteilen der Pulverformtechnologie gehören die Möglichkeit, komplexe und hochpräzise Teile in großen Stückzahlen herzustellen, die Möglichkeit zur Fertigung von Verbundwerkstoffen sowie die hohe Rohstoffausnutzung und hohe Effizienz der Serienproduktion.
- Welche speziellen Pulverformverfahren gibt es?
Es gibt fünf wichtige spezielle Pulverformverfahren:
(1) Isostatisches Pressen;
(2) Kontinuierliches Formen;
(3) Druckloses Formen;
(4) Hochenergieformen;
(5) Spritzgießen.
- Welchen Zweck hat das Mischen von Pulver?
Durch das Mischen des Pulvers können Pulverkomponenten mit unterschiedlichen Eigenschaften ein gleichmäßiges Gemisch bilden. Dies erleichtert das Pressen und Sintern und gewährleistet eine gleichmäßige Materialzusammensetzung sowie stabile Eigenschaften des Produkts.
- Welchen Einfluss hat die Dauer der Pulvermischzeit auf das Pulver?
Die Mischzeit des Pulvers muss entsprechend den spezifischen Anforderungen an das Pulver und den Anlagenbedingungen festgelegt werden. Ist die Zeit zu kurz, ist die Mischung ungleichmäßig; ist sie zu lang, treten zahlreiche nachteilige Faktoren auf, beispielsweise eine Kaltverfestigung von Metallpulvern wie Eisen und Kupfer sowie Veränderungen der Partikelform und der Partikelgrößenverteilung.
- Wozu dienen die Hauptteile des Presswerkzeugs?
Die Hauptteile des Presswerkzeugs werden wie folgt eingesetzt: Matrize für die Außenfläche des Formteils; Oberstempel für die obere Stirnfläche des Formteils; Unterstempel für die untere Stirnfläche des Formteils; Kernstift für die Innenfläche des Formteils; Presshülse für die Außenfläche und Stirnfläche des Formteils.
- Welche Grundsätze gelten für die Materialauswahl bei der Herstellung pulvermetallurgischer Werkzeuge?
Die Hauptteile des pulvermetallurgischen Werkzeugs sollten entsprechend ihren spezifischen Einsatzbedingungen gefertigt werden. Verschleißfestigkeit, Verarbeitbarkeit, Kosten und weitere Faktoren des Materials müssen umfassend berücksichtigt und angemessen ausgewählt werden. Die Härte muss HRC55 oder höher erreichen. Kohlenstoff-Werkzeugstahl, legierter Werkzeugstahl und Hartmetall können die Anforderungen an Härte und Festigkeit erfüllen.
- Aus welchen Materialien bestehen die Teile des Presswerkzeugs?
Die Matrize und der Kernstift können aus Kohlenstoffwerkzeugstahl (T10A, T12A usw.), legiertem Werkzeugstahl (GCr15, Cr12, 9CrSi, Cr12Mo, Cr12W, Cr12MoV, CrWMn, CrW5), Schnellarbeitsstahl (W18Cr4V, W9Cr4V, W12Cr4V4Mo) oder Hartmetall (stahlgebundenes Hartmetall, YG15, YG8) hergestellt werden; der Stempel kann aus Kohlenstoffwerkzeugstahl (T8A, T10A) oder legiertem Werkzeugstahl (GCr15, Cr12, 9CrSi, Cr12Mo, CrWMn, CrW5) hergestellt werden; die Presshülse kann aus legiertem Werkzeugstahl (GCr15, 9CrSi, Cr12, Cr12Mo, CrWMn, CrW5) hergestellt werden.
- Wie wählt man Formwerkstoffe gezielt aus?
Für das Pressen von Teilen in großen Stückzahlen müssen Werkstoffe mit guter Verschleißfestigkeit, wie Schnellarbeitsstahl und Hartmetall, verwendet werden; für das Pressen von Teilen in kleinen Stückzahlen können kostengünstige Werkstoffe wie Kohlenstoffwerkzeugstahl verwendet werden. Für das Pressen von Teilen mit komplexen Formen sollten Werkstoffe wie legierter Werkzeugstahl verwendet werden, die sich leicht bearbeiten lassen und eine geringe Wärmebehandlungsverformung aufweisen; zum Pressen weicher Metallpulver wie Kupfer und Blei sollten Kohlenstoffwerkzeugstahl oder legierter Werkzeugstahl verwendet werden; zum Pressen harter Metallpulver wie Wolfram und Molybdän sowie von Hartmetall und Reibwerkstoffen müssen Hartmetallwerkstoffe verwendet werden. Für das Pressen von Presslingen mit hoher Dichte sollten Werkstoffe mit guter Verschleißfestigkeit verwendet werden; für hochpräzise Presswerkzeuge sollten verschleißfeste Werkstoffe verwendet werden, möglichst Hartmetall.
- Welche Wärmebehandlungshärte haben die Hauptteile eines Presswerkzeugs für die Pulvermetallurgie?
Die Härte der Hauptteile eines Presswerkzeugs für die Pulvermetallurgie beträgt: Für Stahlteile der Matrize ist eine Härte von HRC60-63 erforderlich, für stahlgebundene Hartmetallteile HRC64-72 und für Hartmetallteile HRA88-90; der Kernstift erfordert HRC60-63, wobei die Härte des schlanken Kernstifts angemessen reduziert werden kann, und die lokale Härte der Verbindung des beweglichen Kernstifts beträgt HRC35-40; der Stempel erfordert HRC56-60; die Presshülse erfordert HRC53-57. Die Schutzhülse wird nicht wärmebehandelt oder angelassen und weist eine Härte von HRC28-32 auf.
- Was sind einschichtige und zweischichtige Presslinge?
Einschichtige Presslinge werden aus Pulvern gleicher Zusammensetzung hergestellt; zweischichtige Presslinge bestehen aus zwei Pulverschichten unterschiedlicher Zusammensetzung; mehrschichtige Presslinge werden aus mehr als zwei Pulverschichten unterschiedlicher Zusammensetzung hergestellt.
- Welche häufigen Fehler treten bei Presslingen auf und was sind ihre Ursachen?
Häufige Fehler bei Presslingen und ihre Ursachen sind folgende:
(1) Ungleichmäßige Dichte.
Zu den Ursachen gehören: uneinheitliche Verdichtungsverhältnisse verschiedener Bereiche; eine geringe Formoberflächenqualität und ein erhöhter Reibungswiderstand; unzureichende Schmierung; ungeeignete Abmessungen des Teils (zu großes Seitenverhältnis, zu großes Verhältnis von Länge zu Wanddicke ...); ein falsches Pressverfahren.
(2) Risse.
Zu den Ursachen gehören: ungleichmäßige Dichte; schlechte Pressbarkeit des Pulvers, großer elastischer Rückfedereffekt der gepressten Grünlinge; falsches Entformungsverfahren; unzureichende Steifigkeit der Form; die Form weist eine negative Verjüngung auf.
(3) Abplatzungen an Kanten und Ecken.
Zu den Ursachen gehören: schlechte Pressbarkeit des Pulvers; geringe Dichte der gepressten Grünlinge.
(4) Oberflächenkratzer.
Zu den Ursachen gehören: Kratzer auf der Formoberfläche; Knollenbildung in der Form.
- Was ist das Sintern in der Pulvermetallurgie?
Das Sintern ist eines der Hauptverfahren in der Pulvermetallurgie. Im Allgemeinen werden das Pulver oder die gepressten Grünlinge auf eine Temperatur von 2/3 bis 4/5 des Schmelzpunkts ihres Hauptbestandteils erhitzt, sodass die Partikel physikalische und chemische Prozesse wie das Verbinden durchlaufen und das erforderliche Material oder Produkt bilden.
- Was ist eine Sinter-Schutzatmosphäre? Welche Funktion hat sie?
Eine Sinter-Schutzatmosphäre bezeichnet die während des Sinterns verwendete Atmosphäre, um die Oxidation von Pulverprodukten zu verhindern.
Die Schutzatmosphäre kann die Oxidation gesinterter Teile verhindern, Oxide auf der Oberfläche der Pulverpartikel reduzieren, an der Oberfläche der Pulverpartikel adsorbierte Gase und Feuchtigkeit entfernen und sicherstellen, dass eisenbasierte Pulverprodukte weder entkohlt noch aufgekohlt werden.
- Welche Sinter-Schutzatmosphären werden üblicherweise verwendet?
Sinter-Schutzatmosphären sind im Allgemeinen reduzierende oder neutrale Gase, beispielsweise Wasserstoff, dissoziiertes Ammoniak, Kohlenmonoxid, Stickstoff und Vakuum.
- Welche Verwendungsmöglichkeiten haben die porösen Eigenschaften pulvermetallurgischer Materialien?
Die Porosität ist eine der wichtigen Eigenschaften pulvermetallurgischer Materialien. Unter Nutzung dieser Eigenschaft können wir:
(1) Herstellung von Schweißmaterialien. Dabei werden Substanzen mit niedrigem Schmelzpunkt in die Poren gewöhnlicher pulvermetallurgischer Materialien eingebracht. Bei hohen Temperaturen schmelzen die imprägnierten Substanzen und sickern heraus, wodurch das Material zur Wärmeableitung „schwitzt“. Auf diese Weise können gewöhnliche Materialien teure hitzebeständige Legierungen ersetzen und die Einsatztemperatur hitzebeständiger Teile weiter erhöhen.
(2) Herstellung von Filtermaterialien. Verwendung zum Filtern von Gasen, Flüssigkeiten und Giftstoffen usw.
(3) Imprägnierung mit Gleitmitteln zur Herstellung ölhaltig und ölfrei geschmierter Lager; Imprägnierung mit Gewürzen zur Herstellung duftender Kunsthandwerksartikel usw.
(4) In einigen Fällen wird Eisen verwendet, um Nichteisenmetalle wie Kupfer und Blei zu ersetzen.
(5) Herstellung von Materialien zur Schwingungs- und Geräuschminderung sowie zur Isolierung und für andere Zwecke.
(6) Vergrößerung der spezifischen Oberfläche des Materials und Verwendung als Träger für Substanzen (z. B. zum Tragen von Katalysatoren usw.).












Teilen:
Ist Hartmetall Wolframstahl?
Sechs notwendige Bedingungen für Präzisionsspritzguss