

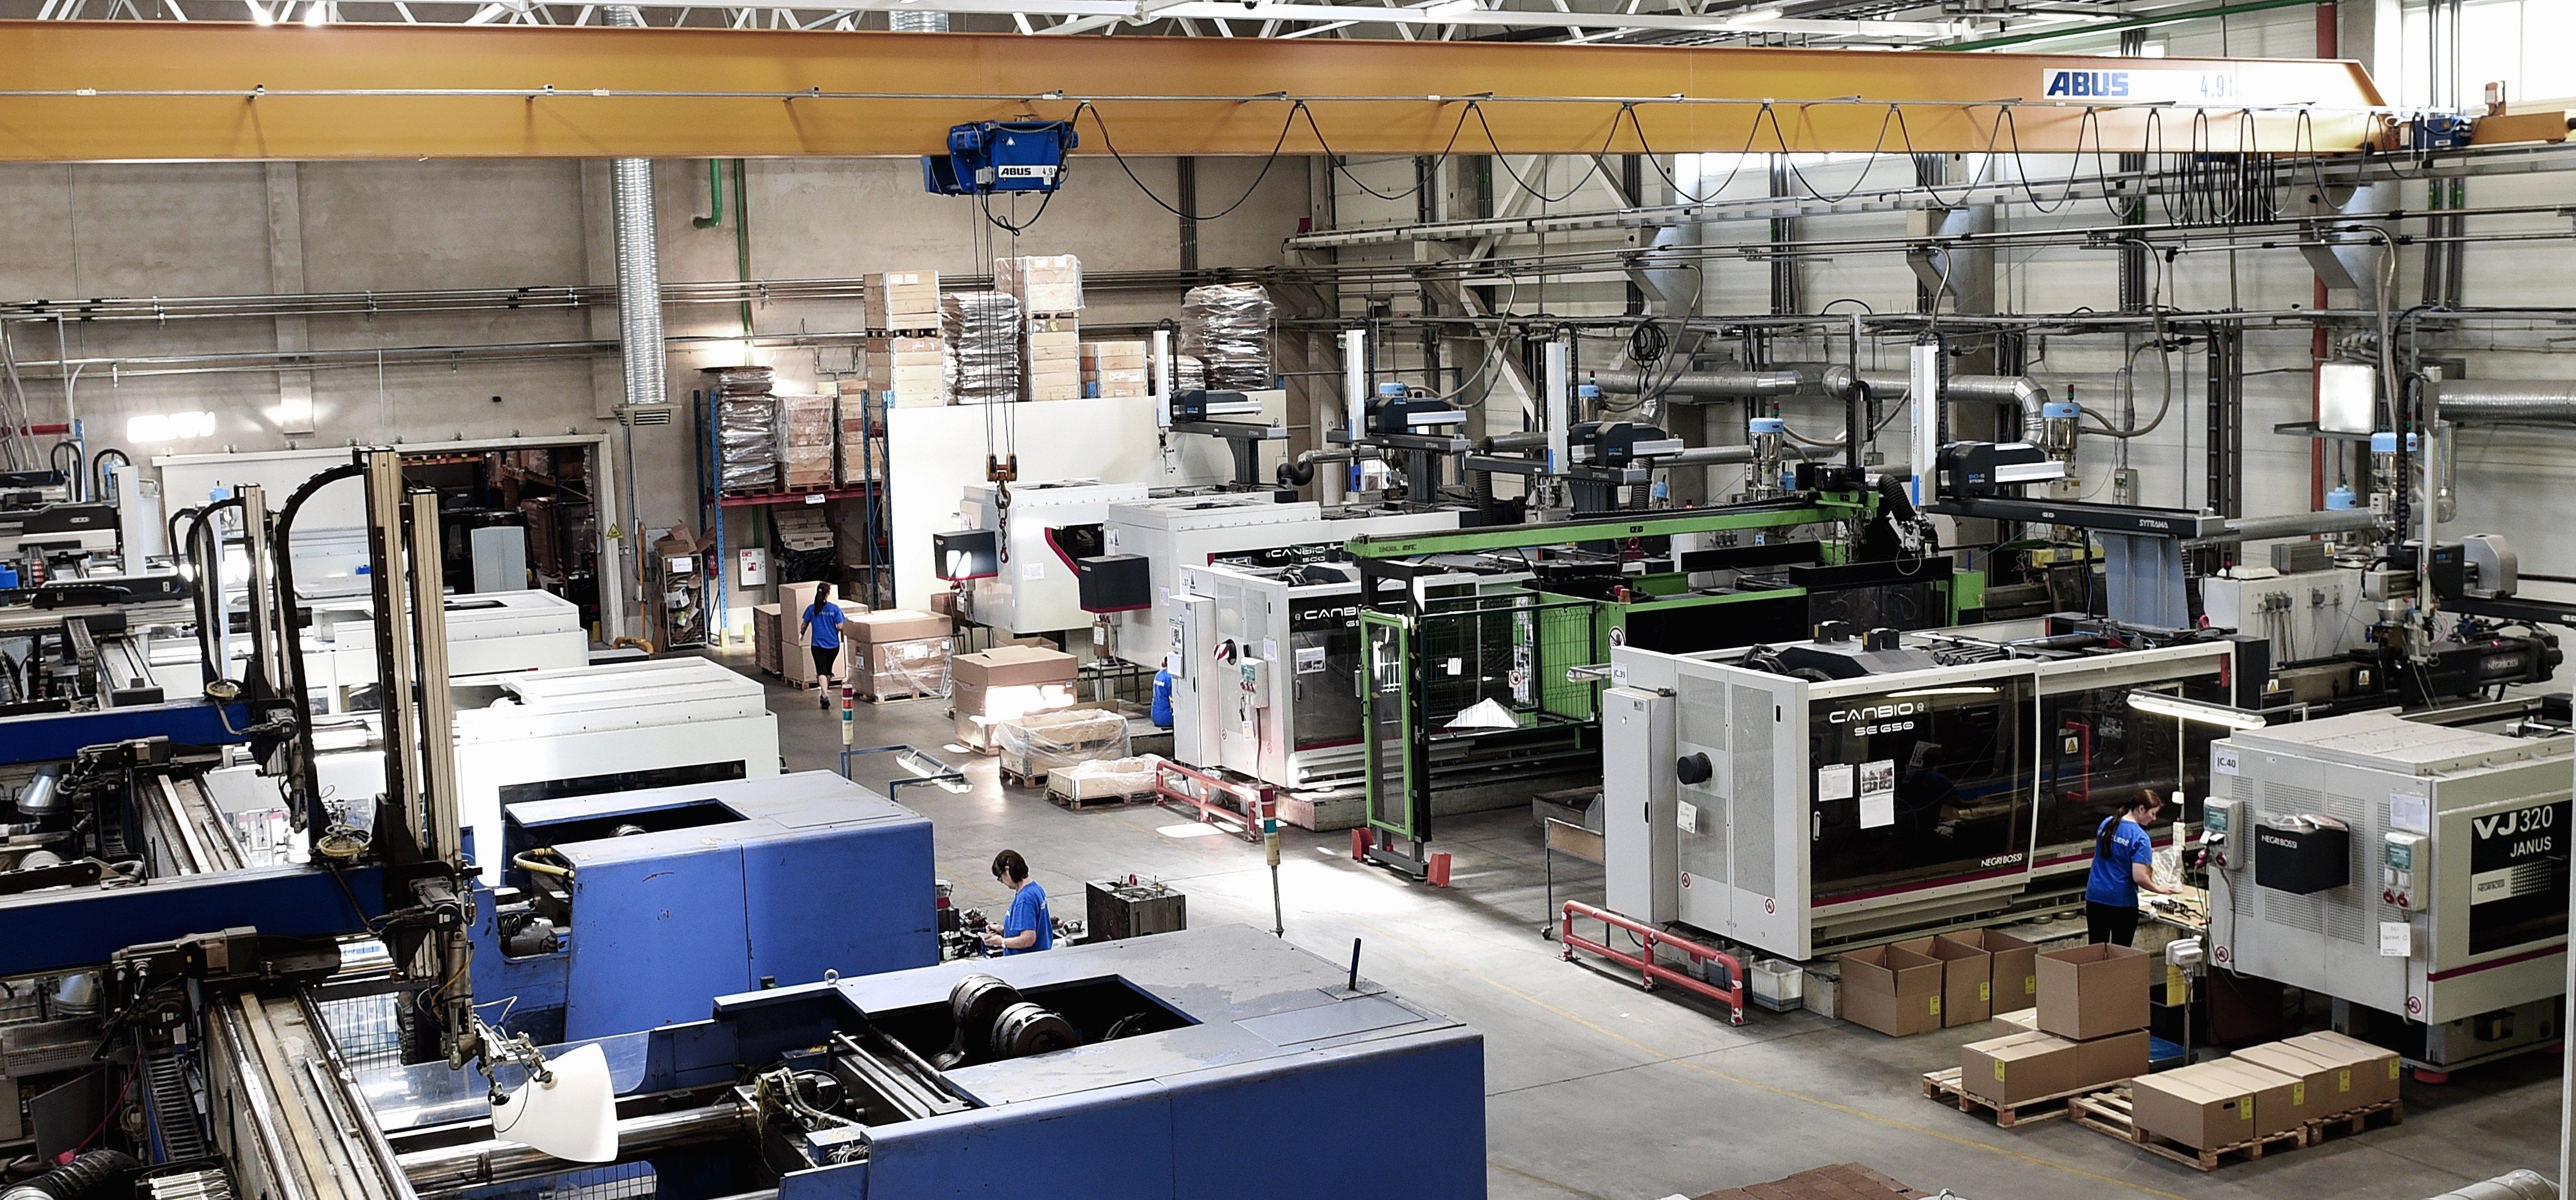
Präzisionsspritzgießen bezeichnet ein Spritzgießverfahren, bei dem die Wiederholgenauigkeit der Abmessungen des Formteils sehr hoch ist, sodass die Anforderungen mit einer herkömmlichen Spritzgießmaschine und einem konventionellen Spritzgießverfahren nur schwer erfüllt werden können.

Bei der Konstruktion für das Spritzgießen müssen neben den allgemeinen Fragen der Werkzeugkonstruktion insbesondere auch die folgenden Punkte berücksichtigt werden:
- Geeignete Werkzeugabmessungen und Toleranzen
1.1 Zusammenhang zwischen Maßgenauigkeit des Produkts und Maßgenauigkeit des Werkzeugs Zeichnen Sie eine Produktzeichnung und berücksichtigen Sie die Werkzeugkonstruktion, den Werkzeugbau und den Formgebungsprozess.
Zunächst lassen sich die Maße der Werkzeugzeichnung aus den Maßen der Produktzeichnung ableiten. Anhand der Maße der Werkzeugzeichnung wird das Werkzeug gefertigt, um die tatsächlichen Werkzeugmaße zu erhalten. Mit diesem Werkzeug kann ein Formteil hergestellt und das tatsächliche Maß des Produkts ermittelt werden. Die Frage ist, ob dieses tatsächliche Maß innerhalb der in der Zeichnung geforderten Maßtoleranz liegt.
1.2 Geeignete Schwindung Wie oben erwähnt, variiert die Schwindung selbst bei demselben Harz mit demselben Pigment abhängig von den Formgebungsbedingungen. Beim Präzisionsspritzgießen sollte die Änderung der Schwindung gering sein, und die erwartete Schwindung sollte möglichst nahe an der tatsächlichen Schwindung liegen. Die Schwindungsrate wird hauptsächlich ermittelt, indem die tatsächlichen Schwindungsraten ähnlicher Produkte aus der Vergangenheit ausgewertet werden. Es gibt auch Fälle, in denen die tatsächliche Schwindungsrate mithilfe von Versuchswerkzeugen ermittelt und das Produktionswerkzeug anschließend nach einer Korrektur konstruiert und gefertigt wird. Es ist jedoch nahezu unmöglich, die Schwindungsrate vollständig und genau zu bestimmen, sodass eine Korrektur des Werkzeugs nach dem Probeguss unvermeidlich ist. Als Ergebnis der Korrektur wird der konkave Bereich größer und der konvexe Bereich kleiner. Daher wird die Schwindungsrate für das Maß des konkaven Bereichs auf einen kleinen Wert und für das Maß des konvexen Bereichs auf einen großen Wert eingestellt. Wenn der Außendurchmesser des Zahnrads größer wird, kann es nicht mehr ineinandergreifen; wird er kleiner, vergrößert sich lediglich das Zahnspiel. Daher sollte die Schwindungsrate auf einen kleinen Wert eingestellt werden.
- Das Auftreten von Schwankungen der Formschwindungsrate verhindern
Präzisionsspritzgießen setzt voraus, dass das Werkzeug entsprechend den gewünschten Maßen gefertigt werden kann. Selbst bei konstanten Werkzeugmaßen variiert das tatsächliche Produktmaß jedoch aufgrund der tatsächlichen Schwindung. Daher ist die Schwindungskontrolle beim Präzisionsspritzgießen sehr wichtig. Die Eignung der Werkzeugkonstruktion bestimmt die Schwindungsrate, und auch die Harzcharge beeinflusst sie. Wird das Pigment geändert, ändert sich ebenfalls die Schwindungsrate. Unterschiede bei den Spritzgießmaschinen, der Einstellung der Formgebungsbedingungen, der Reproduzierbarkeit und den Abläufen jedes Formzyklus führen zu Schwankungen und damit zu Schwankungen der tatsächlichen Schwindungsrate, wodurch die Schwindung nur schwer kontrolliert werden kann.
2.1 Hauptfaktoren, die die Schwindungsrate beeinflussen Die Werkzeugmaße lassen sich ermitteln, indem die Schwindungsrate zu den Produktmaßen addiert wird. Daher müssen bei der Werkzeugkonstruktion die Hauptfaktoren der Schwindung berücksichtigt werden.
Die Hauptfaktoren, die die Formschwindungsrate beeinflussen, sind: Harzdruck, Harztemperatur, Werkzeugtemperatur, Querschnittsfläche des Anschnitts, Einspritzzeit, Kühlzeit, Wanddicke des Produkts, Gehalt an Verstärkungsmaterial, Orientierung und Einspritzgeschwindigkeit. Diese Einflüsse variieren abhängig von Änderungen bei Faktoren wie Harz und Formgebungsbedingungen.
- Harzdruck Der Harzdruck hat großen Einfluss auf die Schwindungsrate. Bei hohem Harzdruck wird die Schwindungsrate kleiner und das Produktmaß größer. Selbst in derselben Werkzeugkavität variiert der Harzdruck abhängig von der Produktform, was zu unterschiedlichen Schwindungsraten führt. Bei einem Mehrkavitätenwerkzeug unterscheidet sich der Harzdruck in den einzelnen Kavitäten wahrscheinlich, wodurch sich die Schwindungsraten der einzelnen Kavitäten unterscheiden.
(2) Werkzeugtemperatur. Unabhängig davon, ob es sich um ein amorphes oder kristallines Harz handelt: Wenn die Werkzeugtemperatur hoch ist, steigt die Schwindungsrate. Beim Präzisionsspritzgießen muss die Werkzeugtemperatur auf einer bestimmten Temperatur gehalten werden. Bei der Werkzeugkonstruktion muss auf die Auslegung des Kühlkreislaufs geachtet werden.
(3) Querschnittsfläche des Anschnitts. Allgemein gilt: Wenn sich die Querschnittsfläche des Anschnitts ändert, ändert sich auch die Schwindungsrate. Die Schwindungsrate nimmt ab, wenn die Anschnittgröße zunimmt, was mit der Fließfähigkeit des Harzes zusammenhängt.
(4) Wanddicke des Produkts. Auch die Wanddicke des Produkts beeinflusst die Ausbeute. Bei amorphen Harzen steigt die Schwindungsrate, wobei unterschiedliche Tendenzen des Harzes die Auswirkung der Wanddicke auf die Schwindung beeinflussen. Je dicker die Wand, desto größer die Schwindungsrate. Umgekehrt ist die Schwindungsrate kleiner. Bei kristallinen Harzen müssen besonders große Änderungen der Wanddicke vermieden werden. Bei Mehrkavitätenwerkzeugen ist die Schwindungsrate ebenfalls unterschiedlich, wenn sich die Wanddicken der Kavitäten unterscheiden.
(5) Gehalt an Verstärkungsmaterial Wenn Glasfasern zur Verstärkung des Harzes verwendet werden, nimmt die Schwindungsrate mit zunehmendem Glasfaseranteil ab. Die Schwindungsrate in Fließrichtung ist kleiner als die Querschwindungsrate. Der Unterschied ist abhängig vom Harz groß. Um Verformungen und Verzug zu verhindern, müssen Anschnittform, Anschnittposition und Anzahl der Anschnitte berücksichtigt werden.
(6) Richtungsabhängigkeit Obwohl große Unterschiede hinsichtlich der Richtungsabhängigkeit bestehen, weisen alle Harze eine solche auf. Bei kristallinen Harzen ist die Richtungsabhängigkeit besonders stark und variiert abhängig von Wanddicke und Formgebungsbedingungen. Außerdem tritt eine Nachschwindung auf. Die Hauptfaktoren, die die Nachschwindung beeinflussen, sind: Relaxation innerer Spannungen, Kristallisation, Temperatur und Luftfeuchtigkeit.
2.2 Mögliche Maßnahmen
(1) Ausgleich von Angusskanälen und Anschnitten Wie oben erwähnt, ändert sich die Schwindungsrate mit dem Harzdruck. Bei Einkavitätenwerkzeugen mit mehreren Anschnitten und bei Mehrkavitätenwerkzeugen ist ein Anschnittausgleich erforderlich, damit die Kavitäten gleichmäßig gefüllt werden. Der Harzfluss hängt mit dem Strömungswiderstand im Angusskanal zusammen. Daher sollte zunächst der Angusskanalausgleich und anschließend der Anschnittausgleich durchgeführt werden. (2) Kavitätenanordnung Um die Formgebungsbedingungen leichter einstellen zu können, muss auf die Kavitätenanordnung geachtet werden. Da das geschmolzene Harz das Werkzeug erwärmt, ist die Temperaturverteilung des Werkzeugs bei der üblichen Kavitätenanordnung konzentrisch um den Anschnitt als Mittelpunkt. Daher müssen bei der Auswahl der Kavitätenanordnung eines Mehrkavitätenwerkzeugs sowohl der Fließkanalausgleich als auch die konzentrische Anordnung um den Anschnitt als Mittelpunkt berücksichtigt werden.
- Formgebungsbedingte Verformungen verhindern
Die Ursache für Verformungen beim Formen ist innere Spannung aufgrund ungleichmäßiger Schwindung. Daher muss eine ungleichmäßige Schwindung verhindert werden. Bei einem kreisförmigen Produkt mit einer Bohrung in der Mitte des Zahnrads muss ein Anschnitt in der Mitte vorgesehen werden. Wenn sich die Schwindungsrate in Harzfließrichtung jedoch stark von der in senkrechter Richtung unterscheidet, besteht der Nachteil, dass eine Ellipse entsteht. Wenn eine höhere Rundheitsgenauigkeit erforderlich ist, werden 3-Punkt- oder 6-Punkt-Anschnitte benötigt.
Dabei muss dem Ausgleich der einzelnen Anschnitte besondere Aufmerksamkeit gewidmet werden. Bei Verwendung eines Seitenanschnitts vergrößert ein 3-Punkt-Anschnitt den Innendurchmesser des zylindrischen Produkts. Wenn Anschnittmarkierungen auf der Außen- und Stirnfläche nicht zulässig sind, lassen sich durch die Verwendung einer geringeren Anzahl gleichmäßig verteilter Mehrfachanschnitte auf der Innenseite gute Ergebnisse erzielen.
- Verformungen beim Entformen verhindern
Präzisionsprodukte sind im Allgemeinen klein, haben geringe Wanddicken und weisen teilweise viele dünne Rippen auf. Bei der Konstruktion von Formensätzen muss berücksichtigt werden, dass die Produkte nicht verformt werden und ordnungsgemäß entformt werden können. Bei Harzen mit geringer Schwindung.
Bei hohem Formgebungsdruck muss darauf geachtet werden, dass die Produkte leicht in der Werkzeugkavität verbleiben. . Beim Formen von Zahnrädern aus Harzen mit geringer Schwindung sollte die Kavität des Zahnbereichs vorzugsweise auf der Auswerferseite der Werkzeugplatte angeordnet werden.
Bei der Verwendung von Auswerferstiften muss auf eine ausreichende Anzahl von Auswerferstiften zur Vermeidung von Verformungen und auf die Auswerferposition geachtet werden. Zahnräder mit Bohrungen benötigen Kernstifte. In diesem Fall müssen sie zur Erleichterung eines parallelen Auswerfens auf der Auswerferseitenplatte angeordnet werden. Bei winkligen Produkten können Stanzplatten zum Auswerfen verwendet werden; die Verwendung solcher Platten kann Verformungen verhindern. Im Allgemeinen haben Präzisionsprodukte einen kleinen Entformungswinkel. Um die Entformungskraft zu verringern, ist eine Spiegelbearbeitung erforderlich, und die Schleifrichtung muss der Entformungsrichtung entsprechen. Je nach Entformungsrichtung sollte ein leicht zu schleifender Blockkern vorgesehen werden.
- Minimale Fertigungsfehler des Werkzeugs
5.1 Geeignete Werkzeugstruktur entsprechend dem gewünschten Bearbeitungsverfahren Um die gewünschte Produktgröße mit der gewünschten Genauigkeit zu erreichen, müssen entsprechende Werkzeugmaße verfügbar sein. Das Werkzeug muss mit äußerst hoher Präzision bearbeitet werden, wobei die Präzisionsbearbeitungsmaschinen die Grenzen vorgeben.

Um die Werkzeuggenauigkeit zu erhalten, ist eine hohe Verschleißfestigkeit erforderlich, weshalb eine Härtung notwendig ist. Die Genauigkeit gehärteter Werkzeuge, die mit Schleifmaschinen und funkenerosiven Maschinen bearbeitet wurden, kann innerhalb von 0,01 mm liegen.
Bei der Bearbeitung von Werkzeugen mit funkenerosiven Maschinen muss auf den zunehmenden Verschleiß am Elektrodenende geachtet werden. Bei der Bearbeitung der Zahnradkavität in Abbildung 3 und der Bearbeitung mit Drahterodiermaschinen sollte möglichst eine Struktur konstruiert werden, die durchgehend bearbeitet werden kann.
Um Schleifverformungen zu verhindern und die Bearbeitungszeit zu verkürzen, sollte ein Stahl mit geringer Härtungsverformung ausgewählt und eine Form mit geringer Härtungsverformung konstruiert werden. Bei komplexen Formen ist eine gleichmäßige Abkühlung beim Härten schwierig, sodass leicht Härtungsverformungen auftreten.
5.2 Vollständig geteiltes Werkzeug
Um die gehärteten Teile mit höherer Genauigkeit zu bearbeiten, sollte eine Schleifmaschine verwendet werden. Daher müssen Einsätze verwendet werden, um ein geteiltes Werkzeug zu bilden.
Dieser Werkzeugtyp weist folgende Merkmale auf:
(1) Da geeignete Materialien ausgewählt werden können, lassen sich Werkzeugmaterialien mit geeigneter Härte verwenden.
(2) Werkzeugmaterialien mit hoher Korrosions- und Verschleißfestigkeit können verwendet werden.
(3) Die Wärmebehandlung kann separat durchgeführt werden, sodass sich die Wärmebehandlungsbedingungen leicht festlegen lassen.
(4) Werkzeugmaterialien mit guter Spiegelfähigkeit können verwendet werden, und auch die Spiegelbearbeitung ist einfach, sodass die Oberflächenqualität verbessert werden kann.
(5) Da das Schleifen in Entformungsrichtung einfach ist, ist die Verwendung von Werkzeugen mit kleinen Entformungswinkeln vorteilhaft.
(6) Durch das Härten kann die Dauer der Erhaltung der Werkzeuggenauigkeit verlängert werden, und die Werkzeuglebensdauer ist lang.
(7) Entlüftungen lassen sich an jeder Position einfach vorsehen, sodass die Kavitätsfüllung leicht erfolgt.
(8) Das Schleifen ist einfach.
(9) Die Genauigkeit der Werkzeugteile kann verbessert werden, sodass sich möglicherweise auch die Produktgenauigkeit verbessert.
(10) Ersatzkavität und Ersatzkern können innerhalb einer kleinen Toleranz gefertigt werden, sodass die Teile eine hohe Austauschbarkeit aufweisen und leicht zu warten sind.
(11) Da das Schleifen der Hauptprozess ist, ist die Bearbeitungseffizienz hoch. (12) Es gibt viele Teile, und die Bearbeitungsgenauigkeit jedes Teils muss erheblich verbessert werden.
(13) Auf bestimmte Bearbeitungsverfahren beschränkt
(14) Vollständiges Härten verwenden

- Fehler bei der Werkzeuggenauigkeit verhindern
Um die Positionierung der gleitenden Teile in jedem Zyklus sicherzustellen, müssen Schwankungen der Werkzeuggenauigkeit verhindert werden. Um die Genauigkeit der gleitenden Teile zu erhalten, sollten die gleitenden Teile gehärtet und geschliffen werden. Das gleitende Seitenteil des Kerns sollte über einen Positionierungs- und Rückzugsteil verfügen.












Teilen:
Fragen zur Pulvermetallurgie
Welche Vorteile bietet die Verwendung eines kleinen Anschnitts beim Spritzgießen?