

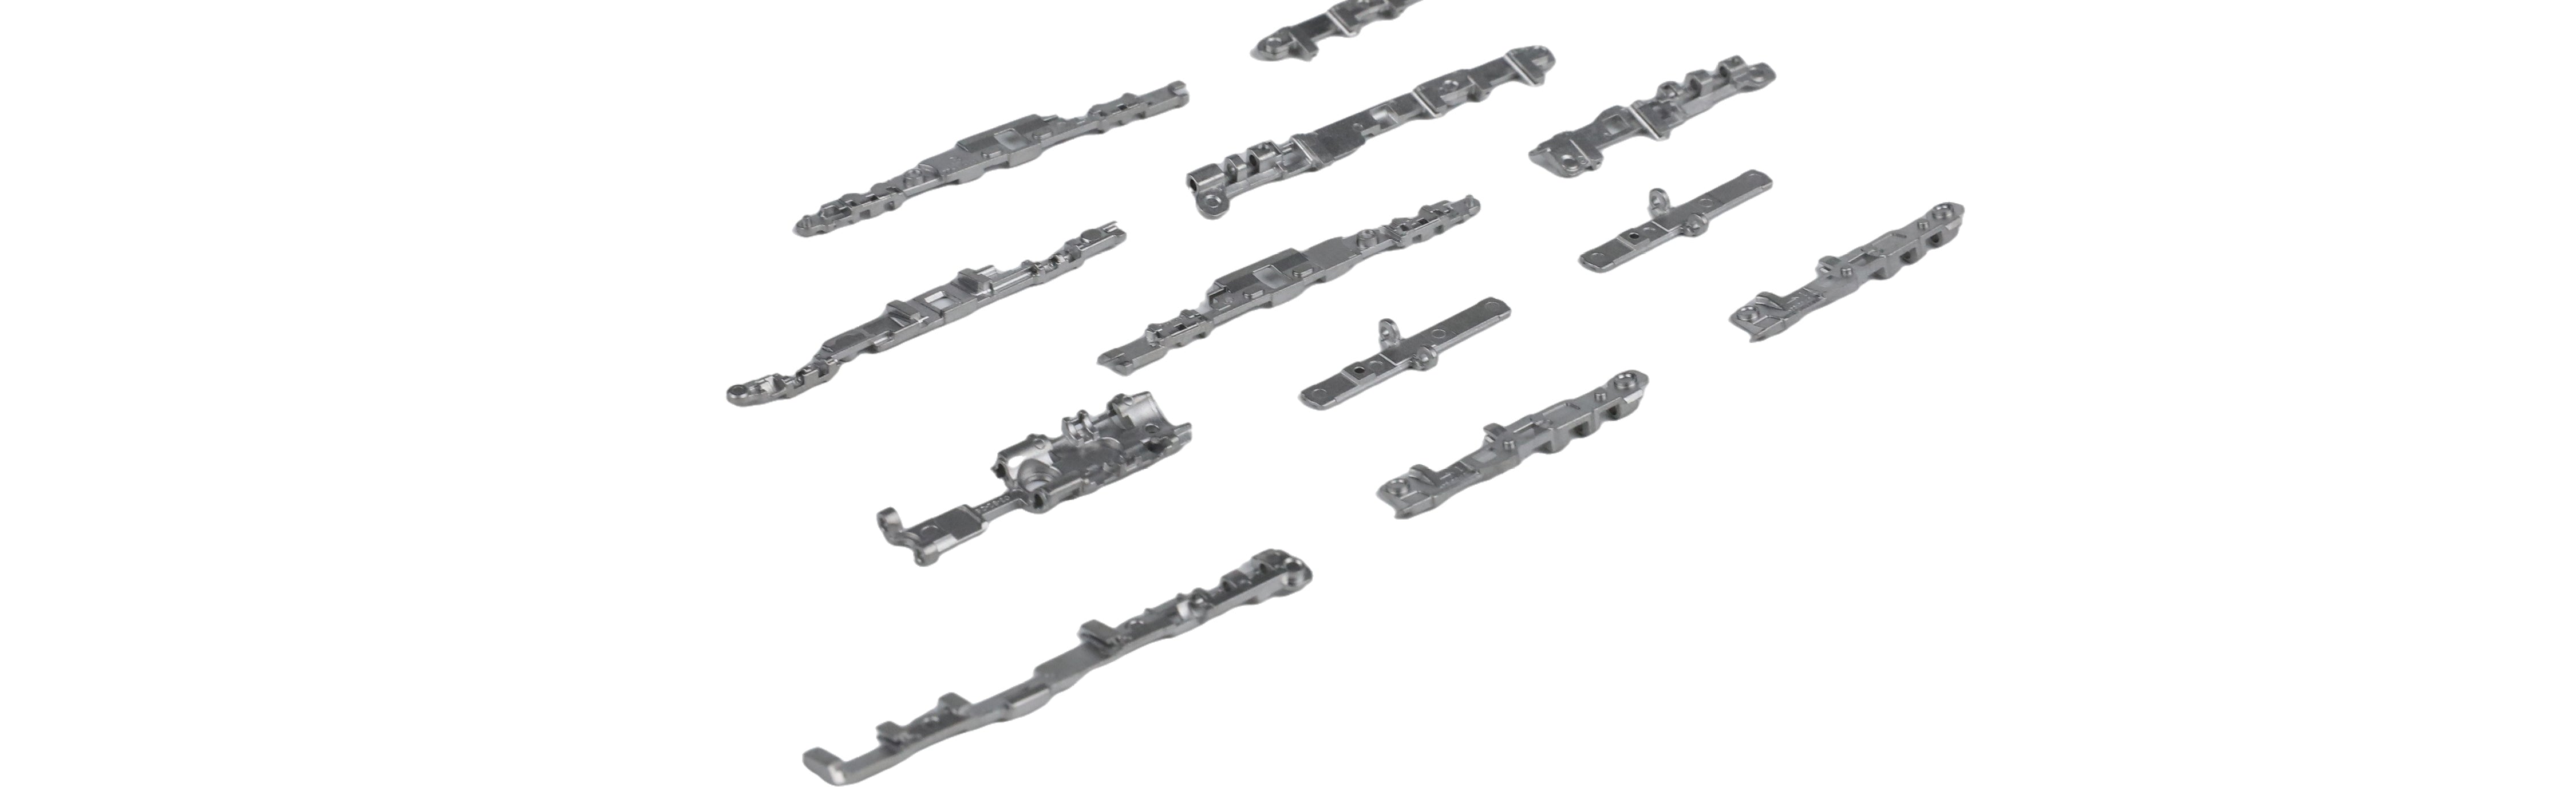
Welche Teile gehören zu Pulvermetallurgieformen?

- Angussbuchse: Sie steht direkt mit der Düse der Spritzgießmaschine in Kontakt. Beim Einspritzen muss der Kunststoff durch die Angussbuchse fließen, bevor er in den Formkern gelangt.
- Positionierring: Er erleichtert die Ausrichtung der Form auf der Spritzgießmaschine (Formrahmen).
- Formplatte: Sie trägt zusammen mit der Bodenplatte die gesamte Form.
- Schutzschalter für den Auswerfer: Wenn die Auswerferplatte nicht eingefahren ist, wird der Schalter nicht betätigt. Der Stromkreis ist dann unterbrochen, und die vordere und hintere Form können nicht geschlossen werden. Dadurch wird verhindert, dass die vordere Form wegen des nicht eingefahrenen Auswerfers auf den Auswerfer trifft, und eine Beschädigung der Form wird vermieden.
- Auswerferstangenbohrung: Nach dem Formen drückt die Auswerferstange die Auswerferplatte, und die Auswerferplatte bewegt sich nach vorne, um das Produkt auszuwerfen.
- Zugstange für den Wasserauslass: Sie wird verwendet, um die Wasserauslassplatte beim Öffnen der Form auseinanderzuziehen, damit der Wasserauslass leicht entfernt werden kann.
- Führungssäule: Sie dient als Führung, wenn die vordere und hintere Form geschlossen werden (insgesamt 4). Die „Führungssäule“ in der Form wird auch als „Führungssäule“ bezeichnet und dient der Führung. Die Führungsvorrichtung der Form richtet die obere und die untere Form an der korrekten Position aus. Die häufigste Führungsanordnung besteht aus Führungsstift und Führungsbuchse.
- Wasseranschluss: Wenn die Formtemperatur während der Produktion weiter steigt, hält die Wasserzufuhr die Form auf einer konstanten Temperatur und gewährleistet dadurch die Stabilität des Produkts.
- Schrägführungsstift: Wenn die Feder des Gleiters beim Öffnen der Form nicht funktioniert, treibt die Schrägführung den Gleiter nach hinten zurück (die Schrägführung ist an der vorderen Form befestigt). Er wird auch als Schrägstift oder Biegestift bezeichnet und dient als beweglicher Gleiter für wiederholte Bewegungen.
- Keil: Beim Schließen der Form wird der Gleiter durch die geneigte Fläche nach vorne geschoben. Der Keil ist an der vorderen Form befestigt (die Kontaktfläche zwischen Keil und Gleiter ist geneigt).
- Gleiter: Wird an der hinteren Form installiert.
- Gleitdichtung: Sie wird verwendet, um die Verschleißfestigkeit der Gleitposition zu erhöhen (das Produkt verfügt über eine Rastposition, daher ist eine Gleitposition erforderlich).
- Rückstellstift: Dient beim Aus- und Zurückfahren des Auswerferstifts als Führung und stellt sicher, dass die Auswerferplatte nach dem Schließen der vorderen und hinteren Form wieder in ihre Position zurückkehrt, da der Rückstellstift mit dem vorderen Formaufbau in Kontakt steht (insgesamt 4); (das Produkt wird durch den Auswerferstift, den Schrägauswerfer und die Auswerferhülse ausgeworfen)
- Stift der Auswerferhülse: Ist an der Bodenplatte befestigt. Beim Auswerfen der Auswerferplatte bleibt der Stift der Auswerferhülse stehen; an der Kopfseite des Stifts der Auswerferhülse wird eine kopflose Schraube verriegelt. Der Durchmesser der kopflosen Schraube hängt von der Größe der Form ab. Bei einer kleinen Form beträgt der Abstand beispielsweise 5 MM, bei einer großen Form 10 MM.
- Auswerferhülse: Wenn sich am Produkt eine ringförmige Rippe befindet und die Rippentiefe relativ groß ist, bleibt das Produkt beim Auswerfen leicht an der Form haften. In diesem Fall sollte eine Auswerferhülse vorgesehen werden; die Auswerferhülse dient zum Auswerfen und ist an der Auswerferplatte befestigt.
- Schrägauswerfer: Beim Auswerfen aus der Form bewegt sich der Schrägauswerfer in schräger Richtung nach oben (Winkel 90°). Nachdem der Schrägauswerfer aus der Form ausgeworfen wurde, muss der Abstand zwischen dem Schrägauswerfer und der Hinterschnittposition des Produkts mehr als 0,5 MM betragen, damit sich das Produkt beim Auswerfen nicht am Schrägauswerfer verhakt;
- Auswerfer (Auswerferrohr): Wirft das Produkt aus dem Formkern aus. Hat dieselbe Funktion wie der Auswerferstift, wird jedoch im Allgemeinen zum Entformen von Zylindern mit feinen Bohrungen in der Mitte des Produkts verwendet;
- Auswerferstift: Dient zur Formung der Säulenbohrung des Produkts und wird zusammen mit dem Auswerfer verwendet, nicht zum Entformen;
- Stützsäule (Stützkopf): Stützt die B-Platte. Wird durch den Druck beim Spritzgießen verformt; von der Unterseite der Aufspannplatte bis zur Unterseite der B-Platte verschrauben;
- Abfallstift: Stützt die Auswerferplatte. Aufgrund seiner kleinen Auflagefläche verhindert er, dass sich Abfall darauf ansammelt und die Auswerferplatte uneben oder verformt wird; von der Unterseite der Auswerferplatte aus einzeichnen;
- Wasserzufuhrbohrung: Dient zur effektiven Kühlung der Form, um die Formtemperatur innerhalb eines bestimmten Bereichs zu halten; 22. Düse: Wird an der Wasserzufuhrbohrung der Form angebracht und dient zum Anschluss der Kühlwasserleitung der Spritzgießmaschine; üblicherweise aus Kupfer gefertigt;
- Zugstange: A. Zugstange des Verteilers: Da der im Verteiler gespeicherte Kunststoff nicht leicht abfällt, ermöglicht sie das Abfallen des kalten Materials beim Öffnen der Form; B. Zugstange des Anschnitts: Beim Öffnen der Form wird das Kondensat des Hauptkanals aus der Anschnittbuchse herausgezogen, um die Trennung von der Düse der Spritzgießmaschine zu erleichtern. Sie befindet sich im Allgemeinen am Ende der Kaltmaterialöffnung. Der Durchmesser der Zugstange entspricht dem Durchmesser des großen Endes des Innendurchmessers des Anschnitts, damit eine Nut für das kalte Material gebildet werden kann;
- Schieber: ist ein wichtiges Teil zur Durchführung des seitlichen Kernzugs. Wird zusammen mit der Führungsschiebernut verwendet und durch die geneigte Führungssäule angetrieben, um den seitlichen Kernzug auszuführen;
- Schieber (Schiebernut): ist ein horizontal verschiebbares Formelement. Wird im Allgemeinen verwendet, wenn sich an der Seite des Produkts konkave und konvexe Formen befinden. Unterteilt in rechteckige Ausführung (T-Nut) und Schwalbenschwanzführung, damit der Schieber den Formkern gleichmäßig und präzise zum Kernabzug bewegt und die Breitentoleranz größer gewählt werden kann;
- Feder: dient zum Zurückstellen;
- Kleine Zugstange: hat dieselbe Funktion wie die Zugstange, dient als Begrenzung und ist ein Hauptzubehör bei Formen mit doppelter Trennebene (Feinwasserauslass);
- Begrenzungsstift (Anschlag): dient als Begrenzung und wird häufig im Formenrahmen verwendet, um die obere Platte zu begrenzen (auf der Rückseite der B-Platte oder an der Vorderseite der oberen Platte); Begrenzungsstift: begrenzt den Auswerferhub der Auswerferplatte;
- Entlüftungsnut: dient zum Abführen der Luft aus der Form selbst und des durch die Erwärmung des Kunststoffs entstehenden Gases. Wird üblicherweise an der Trennebene, der Oberfläche und der Heißkanalplatte bearbeitet. Es gibt auch Belüftungsnuten an den Führungssäulen, die im Allgemeinen an der oberen Aufspannplatte und am Vierkantstahl nahe der Führungshülse bearbeitet werden;
- Positionierstahlkugel: hauptsächlich zum Stoppen des Schiebers (Gleitsitzes) verwendet;
- Hebering: auch Ringschraubenkonus genannt; zum Aufhängen der Form verwendet;
- Mittlere Halterung: an der Auswerferbaugruppenplatte montiert und zur Führung des Auswerfersystems verwendet;
- Harzöffner (Nylon-Gummistopfen): hauptsächlich verwendet, um den Öffnungswiderstand zwischen der festen und der beweglichen Form zu erhöhen und sicherzustellen, dass Läuferplatte, Aufspannplatte und feste Formplatte geöffnet werden, bevor sich die feste Formplatte und die bewegliche Formplatte öffnen; Konstruktionshinweise:
⑴ Der Nylonstopfen des Harzöffners sollte 3 MM tief in die bewegliche Formplatte eingebettet werden;
⑵ Die Öffnung der festen Formplatte sollte mit einer R-Fase versehen und poliert werden, um Kratzer am Nylonstopfen zu verhindern. Bei einer schrägen Fase kann die Oberfläche des Nylonstopfens leicht verschleißen, wodurch sich dessen Lebensdauer verkürzt;
⑶ Am Boden des Lochs der festen Formplatte sollte eine Entlüftung vorgesehen werden;
⑷ Das Loch in der festen Formplatte, das zum Nylonstopfen passt, sollte poliert werden;
⑸ Niemals Öl auf den Nylonstopfen geben, da das Öl seine Reibung verringert;
⑹ Das Produkt selbst wurde auf einer Präzisionsdrehautomatenmaschine bearbeitet, und die Rundheit kann innerhalb von 0.01 MM liegen, wodurch die Kontaktfläche des Nylonstopfens vergrößert wird;
⑺ Bei der Verwendung müssen die Schrauben nicht zu fest angezogen werden;
⑻ Bestimmung der Anzahl der Nylonstopfen: Für Formen mit einer Masse von weniger als 100 kg 12 * 4 Durchmesser verwenden; für Formen mit einer Masse von weniger als 500 kg 16 * 4 Durchmesser verwenden; für Formen mit einer Masse von weniger als 1000 kg 20 * 4 Durchmesser verwenden. Bei einer Masse von 1000 kg oder mehr 20 * 4 Durchmesser verwenden; die Anzahl wird auf mehr als 6 erhöht;
- Wärmeisolierplatte: Da die Formtemperatur höher ist als die Temperatur der Spritzgießmaschine, besteht die Hauptfunktion der Wärmeisolierplatte darin, die Wärmeableitung zu verhindern;
- Einsätze: Sparen Material, Formen und Arbeitsaufwand; A. Im Allgemeinen sollten Einsätze vorgesehen werden, wenn die Rippenhöhe mehr als 8 MM beträgt, um das Einsparen von Formmaterial und die Entlüftung zu erleichtern; B. Der Abstand zwischen dem Einsatz und der Kante sollte 0.05 ~ 0.1 MM betragen, um ein übermäßiges Einsparen beim Ausarbeiten der Form zu verhindern; C. Einsätze werden zur Erleichterung des Ausarbeitens der Form vorgesehen; D. Wenn das Produkt einen Anschlag hat, einen großen Einsatz vorsehen und den Einsatz nicht durchgehend ausführen; (0 ~ 1 Grad Schräge) E. Zylinder und Rundlöcher sollten als Einsätze ausgeführt werden, um die Bearbeitung zu erleichtern. Bei Einsätzen und runden Einsätzen sollte eine Positionierung und Verdrehsicherung vorgesehen werden, wenn die Klebestelle am oberen Ende uneben oder die Form asymmetrisch ist;
- Schraubenzugstange: begrenzt den Öffnungshub der oberen Befestigungsplatte und der Abstreifplatte;
- Angussziehplatte: befestigt die Ziehnadel;
- Vordere und hintere Formeinsätze: befestigen die Angussplatte sowie die vorderen und hinteren Formkerne;
- Ziehnadel: zieht den Anguss;
- Kerneinsatznadel und -hülse der hinteren Form: hauptsächlich zur Formgebung der Bechermündung des Produkts verwendet;
- Auswerfer: Wirft den Materialstreifen aus, um ihn von der Form zu trennen; er ist Bestandteil der Auswerferposition; 42. Externe Zugstange: Zum Öffnen der Kavität und Begrenzen des Öffnungswegs der Kavität;
- Flachauswerfer (Flachstift): Hauptsächlich zum Auswerfen der Rippen von Kunststoffprodukten sowie langer, schmaler Klebeflächen. Flachauswerfer werden für Bereiche verwendet, in denen keine runden Auswerfer eingesetzt werden können; sie dienen zum Auswerfen tieferer Klebeflächen;
- Kupferelektrode: Sie dient zur Formgebung von Bereichen, die nicht bearbeitet werden können. Kupferelektroden werden hergestellt, um für nicht bearbeitbare Klebeflächen (z. B. Rippen) eine Elektrode bereitzustellen. Sie wird in Form der Klebefläche gefertigt; anschließend wird die nicht bearbeitbare Klebefläche durch Funkenerosion bearbeitet. Hinterschnitte müssen mithilfe schräger Führungssäulen hergestellt werden;
- Kissenposition: Lokale Form des geformten Produkts;
- Tigermund: Positionierung der vorderen und hinteren Formkerne;
- Auswerferstift: Bestandteil der lokalen Klebefläche;
- Stützauswerferstift: Zum Auswerfen von Produkten mit Löchern unter 2 MM;
- Schieberverriegelung: Sie wird gegenüber dem Schieber und hinter der schrägen Führungssäule installiert. Der Winkel der Schieberverriegelung ist im Allgemeinen 3~5° größer als der Winkel der schrägen Führungssäule. Befindet sich der Schieber in der beweglichen Form, sitzt die Schieberverriegelung in der festen Form. Beim Schließen der Form liegt die Schieberverriegelung hinter dem Schieber an, um zu verhindern, dass sich der Schieber während des Spritzgießens durch den Einspritzdruck nach hinten bewegt und dadurch die Abmessungen des Spritzgussteils beeinflusst. Die Schieberverriegelung arretiert den Formschieber. Wenn sich die bewegliche und die feste Form beim Öffnen trennen, löst sich die Schieberverriegelung gleichzeitig vom Schieber. Zu diesem Zeitpunkt wird der Schieber durch die schräge Führungssäule oder den hydraulischen Kernzugmechanismus zurückgezogen, wodurch der Kernziehvorgang abgeschlossen wird.
- Verriegelungsmodul: Es verhindert, dass sich die bewegliche und die feste Form beim Anheben, Be- und Entladen sowie beim Transport der Form öffnen, und schützt dadurch die Form. Beim Spritzgießen muss es geöffnet werden. In der Regel reicht ein kleines Modul aus; bei großen Formen werden zwei oder mehr installiert.
- Trennfugenecke: Die Ecke jeder Formplatte aufhebeln;












Teilen:
Arten von Ölimmersionsverfahren für pulvermetallurgische Produkte
Was ist die thermische Spritztechnik?