

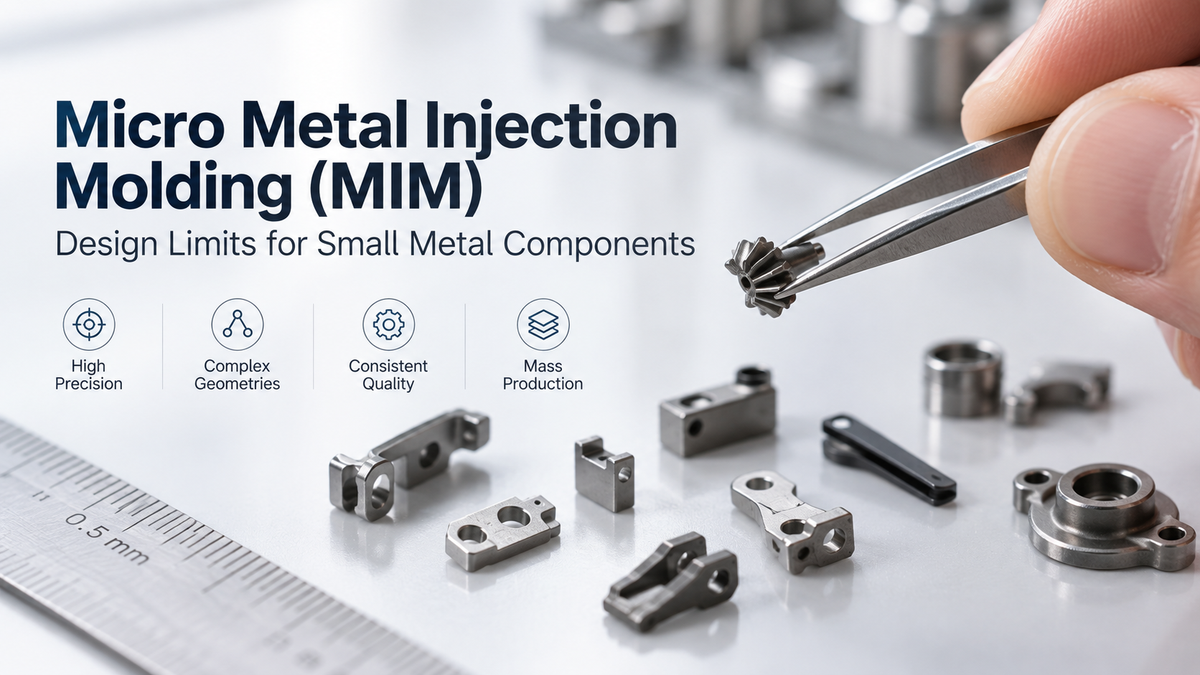
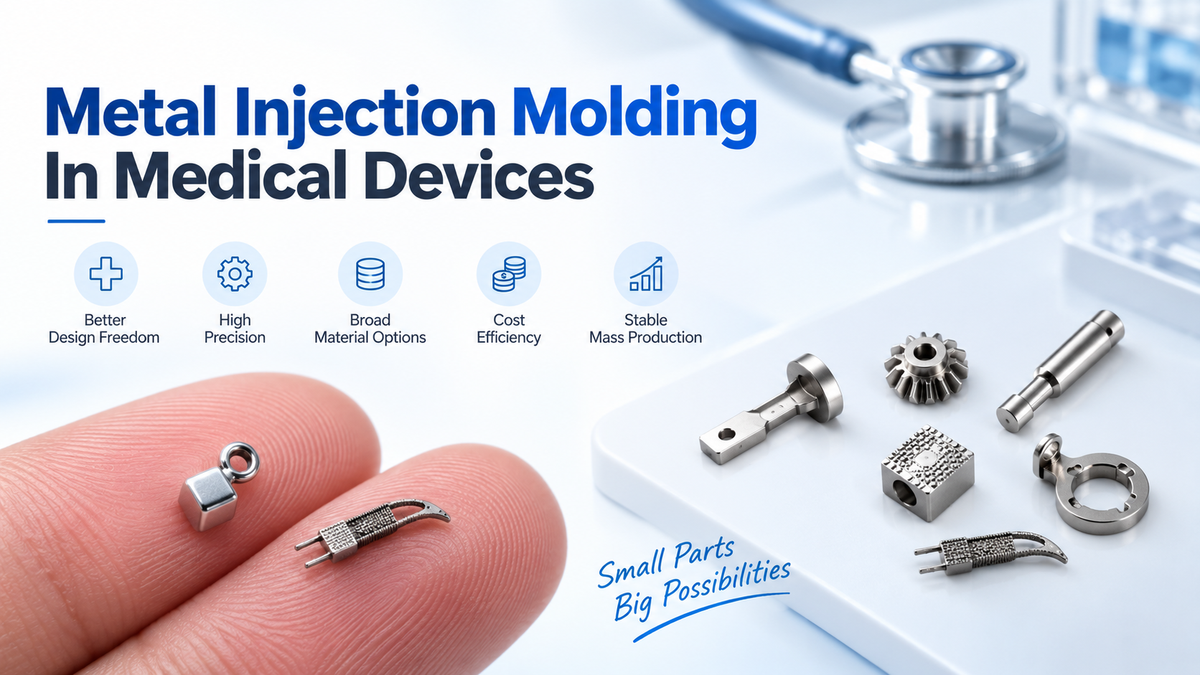
Lo stampaggio a iniezione di metallo (MIM) è particolarmente adatto alla produzione di piccoli pezzi metallici con geometrie complesse, soprattutto quando i metodi di produzione convenzionali diventano inefficienti o difficili da scalare.
Tuttavia, per i componenti molto piccoli, la sfida non consiste semplicemente nel rendere il pezzo più piccolo. Al diminuire delle dimensioni, la granulometria della polvere, il flusso del feedstock, il riempimento dello stampo, la rimozione del legante, il ritiro durante la sinterizzazione, la precisione delle attrezzature e le capacità di ispezione diventano tutti più critici.
È qui che il Micro MIM si differenzia dallo stampaggio a iniezione di metallo standard.
Un progetto Micro MIM di successo dipende dalla comprensione delle caratteristiche che possono essere stampate in modo affidabile, delle dimensioni che richiedono un controllo speciale e degli aspetti del progetto che devono essere modificati prima della realizzazione degli stampi.

Che cos'è il Micro MIM?
Il Micro MIM indica lo stampaggio a iniezione di metallo utilizzato per componenti metallici molto piccoli e altamente dettagliati.
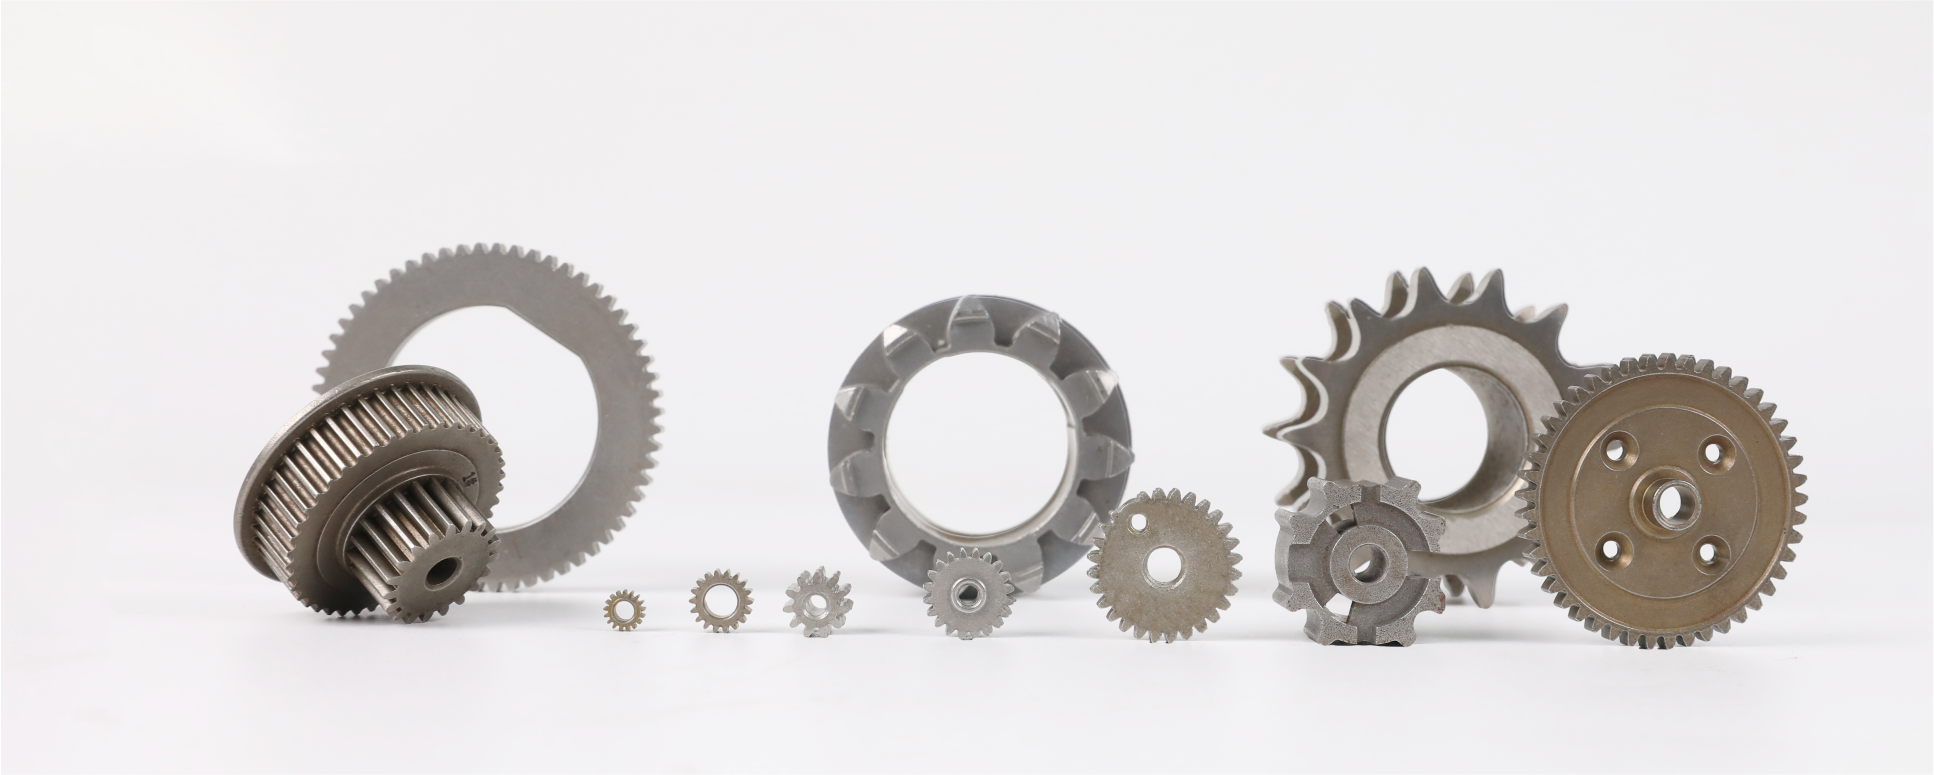
Questi pezzi si trovano comunemente in dispositivi medicali, strumenti di precisione, componenti elettronici, meccanismi compatti, sistemi robotici, dispositivi indossabili e gruppi meccanici miniaturizzati. Tra i pezzi tipici rientrano piccoli componenti strutturali, microingranaggi, elementi di bloccaggio, involucri miniaturizzati, componenti per connettori o altre caratteristiche metalliche di precisione difficili da produrre economicamente con i processi convenzionali.
Non esiste una singola dimensione universale che definisca il Micro MIM. In pratica, il termine si applica generalmente quando il pezzo ha un peso molto ridotto, pareti sottili, fori piccoli, scanalature strette, nervature sottili o requisiti dimensionali stringenti. La difficoltà aumenta quando diverse di queste caratteristiche compaiono sullo stesso pezzo.
Pertanto, il Micro MIM non dovrebbe essere valutato soltanto in base alle dimensioni del pezzo. Un componente piccolo con una geometria semplice può essere relativamente facile da produrre, mentre un altro pezzo delle stesse dimensioni, con fori profondi, pareti sottili e geometria asimmetrica, può richiedere un controllo ingegneristico molto maggiore.

Principali limiti progettuali del Micro MIM
Il Micro MIM può riprodurre caratteristiche difficili da fabbricare in modo efficiente con altri processi, ma ogni progetto deve comunque rispettare i limiti pratici della produzione.
| Caratteristica progettuale | Considerazione tipica |
| Spessore della parete | Le pareti sottili richiedono un riempimento stabile dello stampo |
| Fori piccoli | Limitati dalla resistenza dei perni e dal flusso della polvere |
| Fori profondi | Rapporti d'aspetto più elevati aumentano il rischio legato alle attrezzature |
| Nervature | Devono riempirsi completamente senza creare deformazioni |
| Cave | Le scanalature strette richiedono un'attenta progettazione di bocche di iniezione e sfiati |
| Angoli vivi | Ove possibile, sono preferibili i raccordi |
| Filettature | Possibili in alcuni progetti, ma richiedono una valutazione |
| Sottosquadri | Possibile con attrezzature speciali |
| Planarità | Può essere influenzata dalla deformazione durante la sinterizzazione |
| Tolleranze ristrette | Le dimensioni critiche richiedono un controllo aggiuntivo del processo |
Questi punti non devono essere considerati regole fisse. Il materiale, la geometria del componente, la progettazione dello stampo, il volume di produzione e il metodo di ispezione influenzano tutti ciò che può essere ottenuto in modo affidabile.
Spessore minimo della parete nella micro MIM
Lo spessore della parete è una delle prime caratteristiche da esaminare.
Per molti componenti di piccole dimensioni, uno spessore della parete di circa 0,3–0,5 mm può essere realizzabile a seconda del materiale, della lunghezza del flusso e della geometria complessiva. Nelle applicazioni di micro MIM appositamente ottimizzate, possono essere possibili caratteristiche più piccole, ma è necessario valutare la struttura completa invece di considerare una singola parete isolatamente.
Man mano che la parete diventa più sottile, il riempimento dello stampo diventa più difficile e aumenta il rischio di riempimento incompleto, linee di giunzione, compattazione non uniforme e separazione del feedstock. Le sezioni sottili sono inoltre più sensibili durante la rimozione del legante e la sinterizzazione, quando un supporto strutturale insufficiente può causare deformazioni o imbarcamenti.
Una parete di 0,3 mm in una sezione rettilinea corta è molto diversa da una parete di 0,3 mm che si estende intorno a una cavità lunga e complessa.
Per questo motivo, generalmente si preferisce uno spessore uniforme della parete. Grandi variazioni di spessore possono causare il riempimento e il ritiro delle diverse sezioni del componente a velocità differenti. Le transizioni graduali sono generalmente più stabili dei cambiamenti improvvisi.
La domanda chiave non riguarda solo lo spessore della parete, ma anche la distanza che il feedstock deve percorrere attraverso tale parete e il modo in cui la parete si collega alla struttura circostante.
Dimensione minima dei fori nella micro MIM
I fori piccoli sono uno dei principali vantaggi della micro MIM, ma sono anche una delle caratteristiche di progettazione più sensibili.
Un foro stampato viene normalmente creato mediante un perno centrale. Man mano che il diametro del foro diminuisce, anche il perno centrale diventa più sottile. Il perno deve comunque resistere alla pressione di iniezione, ai cicli di stampaggio ripetuti, ai carichi termici e alle forze di apertura dello stampo.
Per questo motivo, la profondità del foro è spesso importante quanto il diametro del foro.
Un microforo corto può essere realizzabile, mentre un foro profondo dello stesso diametro può comportare notevoli rischi per lo stampo. I perni centrali lunghi e sottili sono più soggetti a piegatura, disallineamento e rottura, con conseguenti variazioni dimensionali o bave intorno alla caratteristica.
Quando sono necessari fori molto piccoli, il team di progettazione valuta generalmente insieme il diametro, la profondità, lo spessore della parete circostante e il flusso del feedstock.
Fori profondi e rapporto d'aspetto
I fori profondi e stretti richiedono un'attenta valutazione nella micro MIM.
Con l'aumentare della profondità, il perno centrale di supporto diventa più flessibile e più difficile da mantenere stabile durante l'iniezione. Ciò aumenta il rischio di deflessione, rottura o variazione della posizione del foro.
Se è necessario un foro profondo, diverse opzioni progettuali possono contribuire a migliorare la producibilità. È possibile aumentare leggermente il diametro del foro, ridurne la profondità, modificare la direzione della caratteristica oppure utilizzare una struttura a gradini.
La soluzione pratica dipende dai requisiti funzionali del componente.
Un foro che può essere tecnicamente stampato una volta non è necessariamente adatto a una produzione in serie stabile. Occorre considerare anche la durata dell'utensile e la ripetibilità.
Micro-nervature e caratteristiche sottili
Le nervature vengono spesso utilizzate nei piccoli componenti MIM per aumentare la rigidità senza aggiungere una quantità eccessiva di materiale.
Tuttavia, le nervature estremamente sottili o profonde possono essere difficili da riempire in modo costante. Un riempimento insufficiente può causare riempimenti incompleti, bordi incompleti, bave o variazioni locali della densità. Se lo spessore della nervatura differisce notevolmente da quello della parete circostante, durante la sinterizzazione possono verificarsi anche differenze locali di ritiro.
Le transizioni arrotondate tra le nervature e il corpo principale migliorano generalmente sia il flusso del materiale sia la distribuzione delle tensioni. Inoltre, riducono gli angoli interni appuntiti, che possono diventare punti deboli nel componente allo stato verde.
Quando diverse nervature strette sono posizionate ravvicinate, anche lo sfiato diventa più importante, perché l'aria intrappolata può ostacolare il completo riempimento della cavità.
Fessure strette e interstizi ridotti
Il micro-MIM può produrre fessure strette e piccoli interstizi, ma queste caratteristiche richiedono un flusso sufficiente del materiale di alimentazione.
La difficoltà dipende dalla larghezza, dalla profondità e dalla posizione della fessura, dal percorso del flusso, dalla posizione del punto di iniezione e dagli sfiati. Una fessura stretta vicino al punto di iniezione può riempirsi bene, mentre la stessa fessura situata alla fine di un lungo percorso del flusso può essere molto più difficile da riempire.
Per questo motivo, la posizione della caratteristica all'interno dello stampo è importante.
Una caratteristica di piccole dimensioni non è automaticamente difficile solo per le sue dimensioni. In molti casi, la vera difficoltà consiste nel fatto che il materiale di alimentazione riesca a raggiungere tale caratteristica prima di perdere la capacità di scorrimento.
Una buona progettazione del punto di iniezione e degli sfiati può fare una grande differenza.
Angoli appuntiti e piccoli raggi
In generale, gli angoli interni estremamente appuntiti dovrebbero essere evitati quando la funzione del prodotto lo consente.
L'aggiunta di un piccolo raggio può migliorare il flusso del materiale di alimentazione, aumentare la resistenza dello stampo, ridurre la concentrazione delle tensioni e prolungare la durata dell'utensile. Questo è particolarmente importante nel micro-MIM, perché le caratteristiche molto piccole dello stampo sono più sensibili all'usura e alla rottura.
Il raggio non deve essere sempre grande. Anche un piccolo raggio interno può migliorare la producibilità senza modificare significativamente la funzione finale del componente.
Per i componenti metallici miniaturizzati, gli angoli a raggio nullo, spesso non necessari, creano più difficoltà di produzione che vantaggi pratici.
Tolleranze del micro MIM
Una delle domande più frequenti è: quanto possono essere strette le tolleranze del micro MIM?
Non esiste un unico valore di tolleranza applicabile a ogni pezzo.
La capacità dimensionale del micro MIM dipende dalle dimensioni del pezzo, dal materiale, dalla geometria delle caratteristiche, dalla precisione dell'attrezzaggio, dalla costanza del ritiro, dai supporti per la sinterizzazione e dal metodo di misurazione.
Per dimensioni molto ridotte, la variazione dimensionale assoluta può essere piccola, ma la variazione percentuale rispetto alla dimensione totale della caratteristica può diventare significativa.
Ad esempio, una variazione dimensionale che ha un effetto minimo su una caratteristica da 20 mm può essere inaccettabile su una caratteristica da 1 mm.
Per questo motivo, le dimensioni critiche dovrebbero essere identificate precocemente. Le dimensioni funzionali di accoppiamento, le caratteristiche di posizionamento, le aree di tenuta e le interfacce di assemblaggio richiedono normalmente un controllo più rigoroso rispetto alle superfici non funzionali.
Imporre tolleranze eccessivamente strette a ogni dimensione rende solitamente la produzione più difficile senza migliorare il prodotto finale.
Il ritiro durante la sinterizzazione diventa più importante su scala micro
Tutti i pezzi MIM si ritirano durante la sinterizzazione.
È un fenomeno previsto. La cavità dello stampo viene intenzionalmente realizzata più grande affinché il pezzo finale raggiunga le dimensioni richieste dopo la densificazione.
Nel micro MIM, tuttavia, anche una piccola variazione del ritiro può influire significativamente sulle caratteristiche miniaturizzate.
Il ritiro è influenzato dalla formulazione della materia prima, dalle caratteristiche della polvere, dalla densità allo stato verde, dalle condizioni di rimozione del legante, dal carico del forno, dalla temperatura di sinterizzazione, dall'orientamento del pezzo e dalla geometria.
Anche i componenti miniaturizzati complessi possono ritirarsi in modo diverso nelle varie direzioni. Per questo motivo, la compensazione dell'attrezzaggio dovrebbe basarsi sulla geometria effettiva del pezzo anziché su una semplice percentuale di ritiro.
Durante lo sviluppo, i primi campioni forniscono dati importanti che possono essere utilizzati per ottimizzare la compensazione dell'attrezzaggio e i parametri di processo.
Controllo della deformazione nei piccoli pezzi MIM
Le dimensioni ridotte non eliminano automaticamente la deformazione.
I microcomponenti sottili, asimmetrici o privi di supporto possono deformarsi durante la rimozione del legante e la sinterizzazione. Bracci lunghi e sottili, ampie aree piane, spessori delle pareti non uniformi o masse decentrate possono aumentare il rischio di deformazione.
In alcuni casi, è possibile utilizzare supporti per la sinterizzazione per sostenere geometrie difficili, ma una buona progettazione del pezzo rimane il primo passo.
Un pezzo con geometria equilibrata e spessore delle sezioni più uniforme è generalmente più facile da controllare rispetto a uno che dipende fortemente da dispositivi di fissaggio.
Quando il rischio di deformazione viene identificato precocemente, l'orientamento del pezzo, la strategia di supporto e la compensazione dell'attrezzaggio possono essere valutati prima della produzione in serie.
Selezione dei materiali per il micro MIM
La scelta del materiale influisce sia sulle prestazioni del prodotto sia sul comportamento durante la produzione.
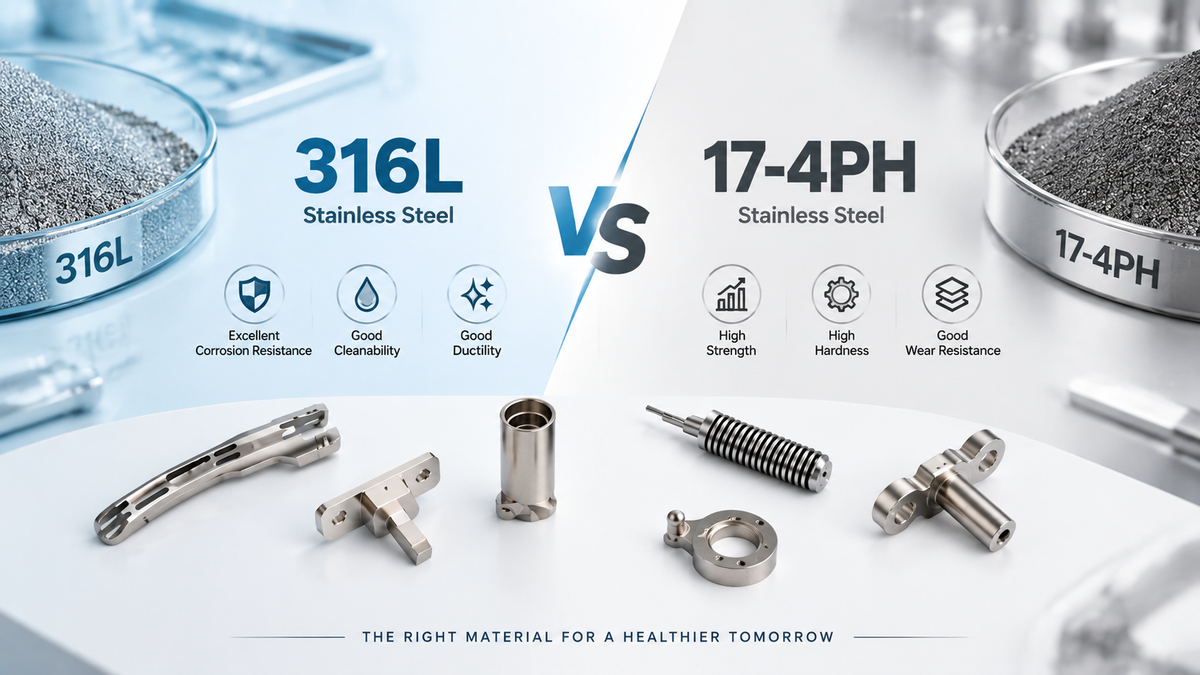
I materiali comuni per il micro MIM includono acciai inossidabili come 316L, 17-4PH, 420 e 440C. Questi gradi offrono diverse combinazioni di resistenza alla corrosione, resistenza meccanica, durezza e resistenza all'usura.
Gli acciai basso legati possono essere utilizzati quando sono richieste maggiore resistenza o un trattamento termico. Il titanio è adatto per applicazioni leggere e medicali, sebbene i requisiti del processo siano più impegnativi. Leghe speciali possono essere selezionate anche per applicazioni magnetiche, ad alta densità, resistenti all'usura o alla corrosione.
Per il micro MIM, il materiale non dovrebbe essere selezionato solo in base alle proprietà meccaniche finali. Anche la fluidità del materiale di alimentazione, le caratteristiche della polvere, il comportamento al ritiro e la stabilità di sinterizzazione influenzano la possibilità di riprodurre costantemente le caratteristiche fini.
Lo stampo è fondamentale nel micro MIM
Più piccola è la caratteristica, più importante diventa lo stampo.
Gli stampi per il micro MIM possono richiedere anime, inserti, punti d'iniezione, sfiati e dettagli della cavità estremamente precisi. Piccoli errori nello stampo possono avere un effetto molto maggiore sui pezzi miniaturizzati rispetto ai componenti più grandi.
L'usura dello stampo è ancora più importante su scala micro.
Una piccola usura su una caratteristica di grandi dimensioni può essere insignificante, ma la stessa usura su una micro-nervatura, un piccolo foro o una fessura stretta può modificare direttamente la dimensione finale.
Per la produzione in grandi volumi, la manutenzione degli stampi e il monitoraggio dimensionale dovrebbero quindi essere inclusi nel piano di produzione.
Uno stampo valido non deve solo produrre il primo campione corretto. Deve anche mantenere una geometria stabile per tutta la produzione.
Progettazione del punto d'iniezione per pezzi micro MIM
La progettazione del punto d'iniezione ha una grande influenza sui componenti MIM miniaturizzati.
Una posizione inadeguata del punto d'iniezione può causare riempimento incompleto, linee di saldatura, segni di flusso, compattazione non uniforme o deformazioni.
Il punto d'iniezione dovrebbe consentire al materiale di alimentazione di raggiungere le aree più difficili prima che perda la capacità di fluire. Allo stesso tempo, ove possibile, dovrebbe evitare le aree estetiche o funzionali critiche.
La rimozione del punto d'iniezione è ancora più importante per i pezzi molto piccoli, perché le dimensioni del punto d'iniezione possono rappresentare una parte significativa del componente.
Per questo motivo, la progettazione del punto d'iniezione dovrebbe tenere conto sia del comportamento di riempimento sia della movimentazione post-stampaggio.
Gli sfiati contano più di quanto sembri
Gli sfiati sono facili da trascurare perché non sono visibili nel componente finale, ma sono estremamente importanti nel micro MIM.
Man mano che il materiale di alimentazione riempie la cavità, l'aria intrappolata deve fuoriuscire. Se lo sfiato è insufficiente, l'aria può bloccare il flusso del materiale e creare bruciature, riempimenti incompleti, caratteristiche incomplete o difetti superficiali.
Ciò è particolarmente importante attorno a nervature profonde, fessure strette, cavità cieche e aree di fine riempimento.
Una buona progettazione degli sfiati consente all'aria di fuoriuscire senza permettere una fuoriuscita eccessiva del materiale di alimentazione.
Per il Micro MIM, lo sfiato dovrebbe essere considerato parte della progettazione dello stampo, non solo una regolazione della produzione.
Sfide dell'ispezione nel Micro MIM
La produzione di una caratteristica piccola è solo una parte della sfida. Anche la caratteristica deve essere misurata in modo affidabile.
I componenti Micro MIM possono richiedere sistemi di misurazione ottica, ispezione visiva, CMM, misurazione del profilo o calibri speciali, a seconda della geometria.
Le caratteristiche interne molto piccole possono essere particolarmente difficili da ispezionare.
Prima di specificare una tolleranza estremamente stretta, il team di progettazione dovrebbe confermare che la quota possa essere misurata in modo coerente e ripetibile.
Una tolleranza che non può essere ispezionata in modo affidabile crea rischi di produzione non necessari.
La capacità produttiva e quella metrologica dovrebbero quindi essere considerate insieme.
Quando è una buona scelta il Micro MIM?
Il Micro MIM è particolarmente adatto quando il componente combina dimensioni ridotte, geometria complessa, requisiti relativi al materiale metallico, molteplici caratteristiche fini e volumi di produzione significativi.
Diventa particolarmente interessante quando diverse caratteristiche separate possono essere integrate in un unico componente stampato. Ciò può ridurre il numero di componenti, semplificare l'assemblaggio e migliorare la ripetibilità.
Le applicazioni tipiche includono meccanismi medicali miniaturizzati, componenti per strumenti di precisione, piccoli componenti di bloccaggio, componenti elettronici, microingranaggi, meccanismi robotici e componenti strutturali compatti.
Il vantaggio economico è maggiore quando il progetto sfrutta la libertà geometrica del MIM invece di limitarsi a copiare un componente progettato originariamente per un altro processo.
Quando è necessario riesaminare un progetto per il Micro MIM?
Una revisione del progetto è particolarmente importante quando il componente include pareti inferiori a circa 0,5 mm, fori molto piccoli, fori ciechi profondi, cave strette, bracci sottili, filettature fini, sottosquadri o diverse microdimensioni critiche.
Queste caratteristiche non sono automaticamente impossibili.
Richiedono semplicemente una valutazione più approfondita, perché la resistenza dello stampo, il riempimento, il ritiro, l'imbarcamento e l'ispezione diventano più sensibili.
Esaminare questi punti prima della realizzazione dello stampo è generalmente molto più efficiente che modificare lo stampo dopo i primi campioni.
Checklist di progettazione per Micro MIM
Prima di aprire lo stampo, gli ingegneri dovrebbero esaminare quanto segue:
| Elemento | Domanda di revisione |
| Spessore della parete | La parete è uniforme e riempibile? |
| Fori piccoli | Il perno dell'anima può rimanere stabile? |
| Fori profondi | Il rapporto d'aspetto è praticabile? |
| Nervature | Sono troppo sottili o troppo profonde? |
| Cave | Il materiale di alimentazione può raggiungerli in modo affidabile? |
| Spigoli | È possibile aggiungere piccoli raggi? |
| Punto di iniezione | Il punto di iniezione favorisce un riempimento bilanciato? |
| Sfiato | L'aria intrappolata può fuoriuscire? |
| Ritiro | È stata considerata la compensazione dimensionale? |
| Imbarcamento | Il componente può rimanere stabile durante la sinterizzazione? |
| Tolleranze | Quali dimensioni sono realmente critiche? |
| Ispezione | Le caratteristiche critiche possono essere misurate in modo affidabile? |
Come XY-GLOBAL supporta i progetti Micro MIM
I progetti Micro MIM richiedono il coordinamento tra progettazione del prodotto, realizzazione dello stampo, selezione del feedstock, stampaggio a iniezione, debinding, sinterizzazione, ispezione e finitura superficiale.
XY-GLOBAL supporta componenti MIM personalizzati dalla revisione del progetto e dalla realizzazione dello stampo fino alla convalida dei campioni e alla produzione di massa.
Per i componenti miniaturizzati, la revisione ingegneristica si concentra sulla producibilità delle caratteristiche fini, sulla compensazione del ritiro, sull'affidabilità dello stampo, sulla deformazione durante la sinterizzazione, sul controllo dimensionale e sulla coerenza dei lotti.
Per i componenti con pareti sottili, piccoli fori, scanalature strette, micro nervature o caratteristiche di assemblaggio con tolleranze ristrette, esaminare questi aspetti prima della realizzazione dello stampo può ridurre le modifiche successive e migliorare la stabilità della produzione.
Domande frequenti sullo stampaggio a iniezione di metalli in microformato (MIM)
1. Il Micro MIM può produrre componenti di peso inferiore a 1 grammo?
Sì. I componenti metallici molto piccoli possono essere prodotti mediante Micro MIM quando la geometria, lo stampo, il materiale e il processo di movimentazione sono adeguati.
2. Il Micro MIM può produrre fori molto piccoli?
Sì, ma il limite pratico dipende dalla profondità del foro, dalla resistenza del perno d'anima, dal flusso del materiale e dai requisiti di tolleranza.
3. Il Micro MIM è adatto ai componenti a parete sottile?
Sì. Le pareti sottili sono realizzabili, ma è necessario considerare il riempimento dello stampo, la stabilità del debinding e la deformazione durante la sinterizzazione.
4. Il Micro MIM può produrre caratteristiche interne complesse?
In molti casi, sì. Le caratteristiche interne complesse possono richiedere stampi speciali, inserti, carrelli o modifiche della geometria a seconda del progetto.
5. Il Micro MIM è adatto alla produzione di massa?
Sì. Il Micro MIM è particolarmente adatto alla produzione in grandi volumi di componenti metallici piccoli e complessi, in cui la ripetibilità e l'integrazione delle caratteristiche sono importanti.
Conclusione
La sfida principale nel Micro MIM non consiste semplicemente nel produrre un piccolo componente metallico. Consiste nel controllare contemporaneamente molte caratteristiche di piccole dimensioni.
Lo spessore delle pareti, le dimensioni dei fori, la resistenza dello stampo, il flusso del feedstock, il ritiro, la deformazione, la deformazione da imbarcamento e l'ispezione diventano tutti sempre più importanti con la diminuzione delle dimensioni del componente.
Per questo motivo, i limiti di progettazione del Micro MIM per i piccoli componenti metallici dovrebbero essere sempre valutati in base alla geometria completa, anziché a una singola dimensione isolata.
Una caratteristica molto piccola può essere realizzabile quando è corta, adeguatamente supportata e situata in un percorso di flusso favorevole. La stessa caratteristica può diventare difficile da realizzare quando è profonda, priva di supporto o posizionata in un'area sfavorevole dello stampo.
La revisione del progetto nelle fasi iniziali è quindi uno dei modi più efficaci per migliorare l'affidabilità degli stampi, ridurre le modifiche e ottenere una produzione Micro MIM più stabile.
Condividi:
Pressatura di polveri metalliche per componenti metallici ad alta precisione
Stampaggio MIM | Servizi di stampaggio a iniezione di metalli personalizzati