

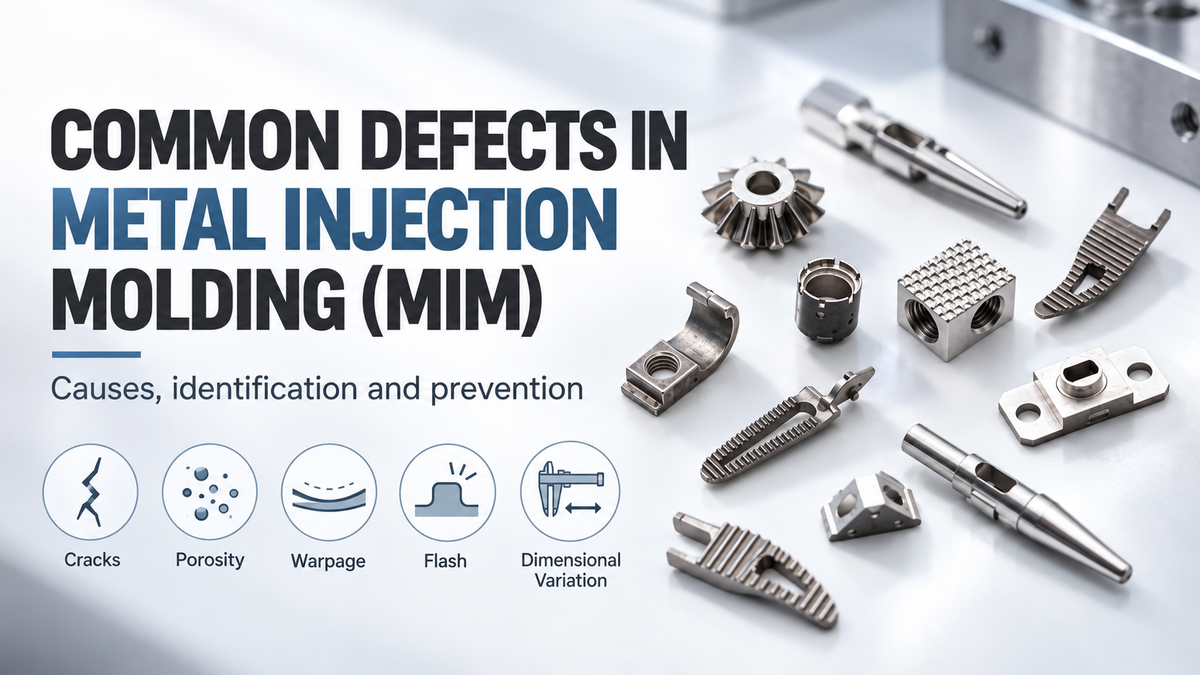
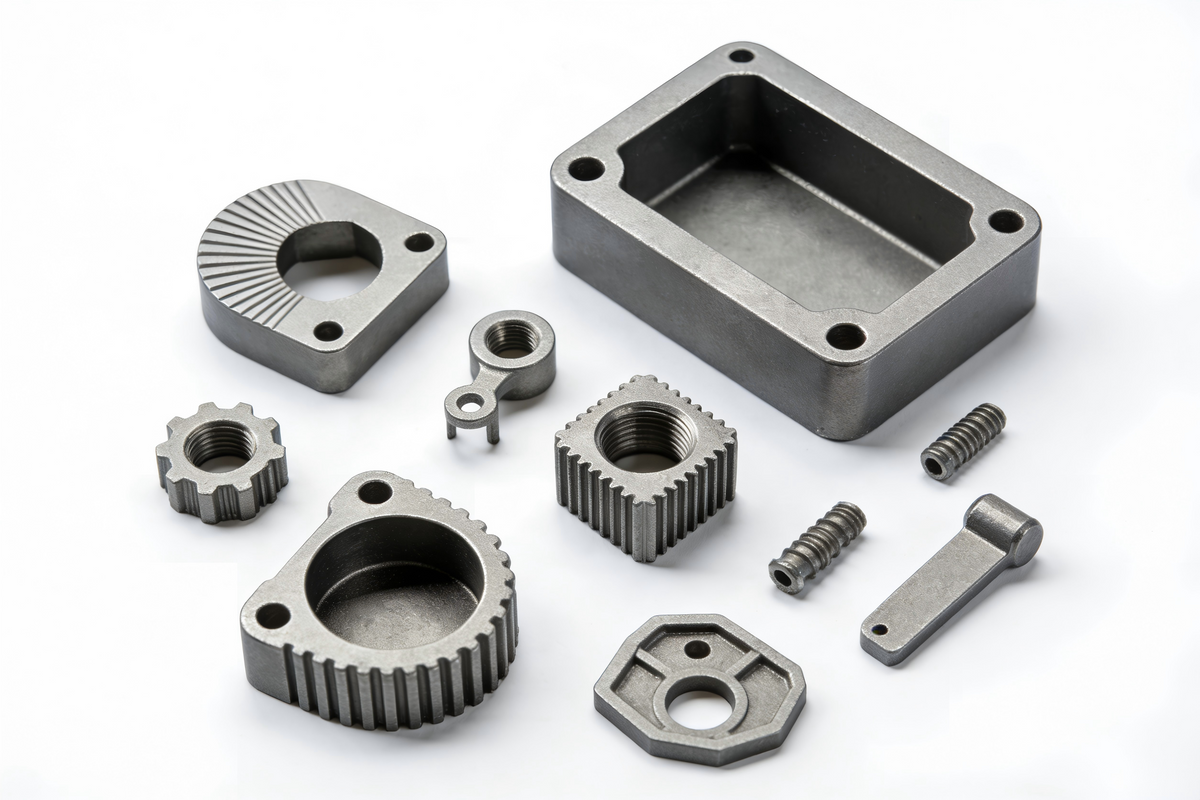
Lo stampaggio a iniezione dei metalli (MIM) è ideale per componenti metallici piccoli e complessi che altrimenti richiederebbero diverse fasi di lavorazione meccanica o assemblaggio. Consente di produrre geometrie dettagliate, pareti sottili, caratteristiche interne e grandi volumi con un’elevata ripetibilità.
Tuttavia, il processo presenta le sue sfide.
A differenza del convenzionale stampaggio a iniezione della plastica, un componente stampato a iniezione in metallo non è finito quando esce dallo stampo. Per individuare i difetti MIM occorre considerare l’intero processo, non solo la fase in cui il problema diventa visibile. In questo articolo esamineremo i più comuni difetti dello stampaggio a iniezione dei metalli, le loro cause e come prevenirli. Condivideremo inoltre il modo in cui XY-GLOBAL applica l’esperienza pratica nella produzione e il controllo di processo per realizzare componenti MIM di qualità costante e dalle prestazioni affidabili.
Per una rapida panoramica, puoi leggere prima la tabella qui sotto:
| Difetto MIM | Fase tipica | Cause comuni |
| Deformazione | Rimozione del legante / Sinterizzazione | Spessore delle pareti non uniforme, variazioni di densità, supporto insufficiente |
| Fessurazione | Stampaggio / Rimozione del legante / Sinterizzazione | Tensioni interne, rimozione rapida del legante, linee di saldatura deboli |
| Mancato riempimento | Stampaggio a iniezione | Flusso insufficiente, temperatura bassa, sfiato insufficiente |
| Bava | Stampaggio a iniezione | Pressione eccessiva, usura dello stampo, chiusura imperfetta |
| Linee di saldatura | Stampaggio a iniezione | Fronti di flusso che si incontrano in aree critiche |
| Formazione di bolle | Rimozione del legante | Rimozione del legante troppo rapida |
| Porosità | Sinterizzazione | Scarsa uniformità della materia prima, densificazione insufficiente |
| Ritiro non uniforme | Sinterizzazione | Variazioni di densità, geometria, condizioni del forno |
| Variazione dimensionale | Intero processo | Attrezzatura, ritiro, supporto, variazioni di processo |
| Scolorimento | Sinterizzazione / Finitura | Atmosfera, contaminazione, legante residuo |
Perché si formano difetti nello stampaggio a iniezione dei metalli
Il processo MIM combina lo stampaggio a iniezione con la metallurgia delle polveri. Questa combinazione offre possibilità difficilmente eguagliabili con la lavorazione meccanica convenzionale, ma comporta anche un maggior numero di variabili di processo da tenere sotto controllo.
La materia prima contiene polvere metallica fine miscelata con un sistema legante. Durante l’iniezione, il materiale deve riempire la cavità in modo uniforme. Dopo lo stampaggio, è necessario rimuovere una quantità sufficiente di legante senza danneggiare la forma. La struttura rimanente viene poi sottoposta a sinterizzazione, durante la quale le particelle di polvere si legano tra loro e il componente raggiunge una densità prossima a quella finale.
Durante la sinterizzazione, il ritiro lineare tipico è spesso intorno al 15–20%, anche se il valore effettivo dipende dalla lega, dalla materia prima, dal carico di polvere e dal processo di sinterizzazione.
Questo ritiro è previsto. Il vero problema si presenta quando le diverse aree dello stesso componente si ritirano in modo diverso.
Pensiamo a un componente con una parete sottile da un lato e un massiccio risalto dall’altro. Dopo lo stampaggio, entrambe le aree possono sembrare a posto, ma non si raffreddano, non eliminano il legante e non densificano esattamente allo stesso modo. In seguito, questa differenza può causare deformazioni o variazioni dimensionali.
Per questo motivo, una buona produzione MIM inizia dalla progettazione e dal controllo dei materiali, molto prima che intervenga il forno di sinterizzazione.

Deformazione e distorsione
La deformazione è uno dei problemi più comuni nello stampaggio a iniezione di metallo, soprattutto nei pezzi lunghi, sottili, piatti o asimmetrici.
La causa fondamentale è il movimento irregolare durante il processo.
Le diverse sezioni del pezzo possono presentare tensioni residue o concentrazioni locali di polvere leggermente diverse. Durante la sinterizzazione, alcune zone sono sostenute meglio di altre. Anche la gravità può influire sul pezzo mentre la struttura metallica si densifica.
Un pezzo verde può apparire perfettamente diritto e deformarsi comunque in seguito.
Lo spessore delle pareti ha una grande influenza. I cambiamenti improvvisi tra sezioni sottili e spesse comportano un diverso comportamento termico e di ritiro. Anche le ampie superfici piane e i bracci non supportati sono più difficili da controllare.
In pratica, il momento migliore per ridurre il rischio di deformazione è durante la progettazione per la fabbricazione (DFM).
Uno spessore delle pareti più uniforme è generalmente d’aiuto. Talvolta le sezioni massicce possono essere svuotate anziché lasciate piene. Le nervature possono conferire rigidità senza aggiungere troppa massa.
Anche la posizione del punto di iniezione è importante. Se la cavità si riempie in modo irregolare, il pezzo stampato potrebbe già contenere tensioni prima dell’inizio della rimozione del legante.
Per i pezzi difficili da sostenere per natura, si possono usare supporti di sinterizzazione in ceramica realizzati su misura. Il supporto deve sostenere il pezzo senza impedirne il normale ritiro. Un supporto che trattiene il componente troppo saldamente può causare un diverso problema dimensionale.
L’obiettivo non è forzare il pezzo nella posizione desiderata, ma guidarne il ritiro in modo prevedibile.
Fessurazione
Le cricche possono comparire durante lo stampaggio, la rimozione del legante o la sinterizzazione; il momento in cui si formano fornisce indicazioni utili sulla causa principale.
Una cricca nel pezzo verde può essere causata da sollecitazioni durante l’espulsione, da una linea di giunzione debole, da un riempimento insufficiente o da una manipolazione brusca. Le cricche che compaiono durante la rimozione del legante sono più spesso associate alla sua eliminazione. Le cricche di sinterizzazione possono indicare differenze di densità, residui di legante, contaminazione o sollecitazioni già presenti nel pezzo.
La rimozione del legante richiede particolare attenzione perché il pezzo perde gradualmente il legante che gli conferisce resistenza.
Il legante o i suoi prodotti di decomposizione devono fuoriuscire dall’interno del componente. Se questo avviene troppo rapidamente, può accumularsi pressione interna. Le zone spesse sono solitamente più sensibili perché i gas devono percorrere un tragitto più lungo.
Ecco perché le sezioni piene molto massicce possono essere problematiche nello stampaggio a iniezione di metallo.
Un design che funziona bene nella lavorazione CNC potrebbe non essere automaticamente ideale per lo stampaggio a iniezione di metallo (MIM). Se una sezione spessa non è necessaria dal punto di vista funzionale, potrebbe essere meglio riprogettarla con nervature, tasche o una struttura cava.
Anche il ciclo di rimozione del legante deve essere adeguato al sistema legante e alla geometria. Un riscaldamento troppo rapido può far risparmiare tempo sulla carta, ma aumentare il rischio di cricche. Un processo stabile è solitamente più importante del ciclo più breve possibile.
Riempimento parziale e incompleto
Un riempimento parziale si verifica quando la materia prima non riempie completamente la cavità dello stampo.
Il risultato può essere evidente, come un angolo mancante, o più sottile. Un nervo stretto potrebbe non riempirsi completamente. Un piccolo dettaglio che forma un foro potrebbe non venire correttamente. Una sezione sottile potrebbe avere un bordo arrotondato anziché la geometria prevista.
Il feedstock MIM contiene un'elevata concentrazione di polvere metallica, quindi il suo comportamento in fase di flusso è diverso da quello delle normali resine plastiche.
Il riempimento insufficiente può essere dovuto a una temperatura del materiale troppo bassa, a una temperatura dello stampo insufficiente, a una velocità di iniezione non corretta, a punti di iniezione ostruiti, a percorsi di flusso lunghi o ad aria intrappolata.
Certo, a volte è possibile aumentare la pressione di iniezione. Ma aumentare semplicemente la pressione non è sempre la soluzione giusta.
Di solito, è meglio esaminare l'intero percorso del flusso.
Il punto di iniezione potrebbe essere troppo piccolo. Una sezione sottile potrebbe trovarsi troppo lontano dal punto di iniezione. La ventilazione potrebbe essere insufficiente alla fine del riempimento. Anche la direzione del flusso potrebbe essere sfavorevole rispetto alla geometria.
Per i pezzi MIM a pareti sottili o micrometrici, anche piccole modifiche alla progettazione del punto di iniezione e alla ventilazione dello stampo possono fare una differenza significativa.
Bava
La bava è il sottile eccesso di materiale che compare lungo le linee di divisione, nelle aree degli estrattori, sulle slitte o in corrispondenza di altre interfacce dello stampo.
Nella maggior parte dei casi, le cause sono note: pressione eccessiva, accoppiamento impreciso dello stampo, forza di chiusura insufficiente o usura delle superfici di chiusura.
La differenza con il MIM è che, dopo la sinterizzazione, la bava diventa metallo.
Una bava morbida sul pezzo verde può essere facile da rimuovere prima della sinterizzazione. Una volta che il componente è completamente densificato, la stessa bava è più difficile e costosa da eliminare.
Per questo la manutenzione dello stampo è importante, soprattutto nei programmi di produzione ad alto volume.
Uno stampo che funziona bene nelle prime fasi della produzione può comunque sviluppare bave in seguito, man mano che le superfici di chiusura si usurano. Monitorare le condizioni dello stampo è quindi parte integrante del mantenimento di una qualità costante dei pezzi.
Linee di saldatura e segni di flusso
Le linee di saldatura si formano nei punti in cui due fronti di flusso del materiale si incontrano all'interno della cavità.
Non sono sempre gravi. Su una superficie estetica sottoposta a basse sollecitazioni, una linea di saldatura può avere un impatto minimo. Tuttavia, se si forma vicino a un dettaglio sottile, un foro, un aggancio a scatto o un'area portante, richiede maggiore attenzione.
Nello stampaggio a iniezione di metallo, una zona di saldatura debole può rimanere un punto strutturalmente debole anche nelle fasi successive del processo.
Un legame debole tra i fronti di flusso può contribuire alla formazione di crepe o a una riduzione della resistenza meccanica dopo la sinterizzazione.
La posizione del punto di iniezione influisce notevolmente sul punto in cui si formano le linee di saldatura. In fase di progettazione dello stampo, spesso è possibile spostarle lontano dalle aree critiche modificando la posizione del punto di iniezione o la direzione di riempimento.
I segni di flusso e il jetting sono problemi correlati.
Il jetting si verifica quando il feedstock viene spinto nella cavità sotto forma di un flusso stretto, invece di scorrere uniformemente lungo la superficie dello stampo. Il flusso può ripiegarsi su se stesso e lasciare segni visibili o variazioni locali del materiale.
Di solito è possibile migliorare la situazione modificando la posizione del punto di iniezione, la velocità di iniezione o la direzione del flusso.
Segni di ritiro e compattazione non uniforme
I segni di ritiro compaiono di solito vicino alle sezioni più spesse, dove il materiale si raffredda e si contrae in modo diverso rispetto alle aree circostanti.
Un esempio comune è un risalto spesso collegato direttamente a una parete molto più sottile.
Regolare la pressione di compattazione può essere d’aiuto, ma non sempre consente di compensare una geometria inadeguata.
A un certo punto, è il design stesso a diventare il fattore limitante.
Per questo lo spessore uniforme delle pareti è più di una semplice raccomandazione generale di progettazione. Influisce sul riempimento, sul raffreddamento, sulla rimozione del legante e sul ritiro successivo.
In alcuni casi, sostituire un massiccio risalto pieno con una struttura con anima può ridurre il rischio di avvallamenti e rendere più prevedibili la rimozione del legante e la sinterizzazione.
Formazione di bolle e rimozione incompleta del legante
La formazione di bolle si manifesta spesso con bolle in rilievo o aree rigonfie sulla superficie del pezzo.
Il problema di solito inizia quando il legante o i gas di decomposizione non riescono a fuoriuscire dal pezzo abbastanza rapidamente durante la rimozione del legante.
La parte esterna del componente può essere già più porosa, mentre al centro è ancora presente una maggiore quantità di legante. Se il materiale interno inizia a decomporsi più rapidamente di quanto i gas riescano a fuoriuscire, la pressione aumenta sotto la superficie.
Il risultato può essere la formazione di bolle, la comparsa di crepe o danni interni nascosti.
Una rimozione incompleta del legante causa un problema diverso, ma correlato.
Se prima della sinterizzazione rimane troppo legante, possono risentirne lo stato della superficie, il contenuto di carbonio, la porosità e le proprietà finali del materiale. In alcune leghe, piccole variazioni della composizione chimica possono incidere notevolmente sulle prestazioni.
Il ciclo corretto dipende dal sistema legante.
I produttori che utilizzano lo stampaggio a iniezione dei metalli possono ricorrere alla rimozione del legante con solvente, catalitica, termica o a una combinazione di metodi. Nessun metodo è automaticamente il migliore per ogni applicazione.
L’importante è rimuovere il legante in modo controllato senza danneggiare il pezzo.
Porosità e bassa densità
Un certo livello di porosità microscopica è normale in molti materiali MIM, ma una porosità eccessiva o non uniforme può diventare un problema reale di qualità.
La porosità può ridurre la resistenza meccanica. A seconda dell’applicazione, può anche influire sulla tenuta, sulla lucidatura, sulla placcatura, sulla resistenza a fatica o al comportamento alla corrosione.
La causa principale può avere origine nella materia prima.
Se la polvere e il legante non sono distribuiti in modo uniforme, alcune aree possono contenere concentrazioni diverse di polvere. Di conseguenza, durante la sinterizzazione queste aree possono densificarsi in modo diverso.
Anche le condizioni di sinterizzazione sono importanti. Temperatura, durata, atmosfera del forno e carico influiscono sulla densificazione.
Nella produzione reale, la costanza conta più della ricerca di un singolo valore di densità impressionante.
Un processo che garantisce ripetutamente un intervallo di densità stabile è più utile di un singolo lotto che raggiunge un valore molto alto, mentre i lotti successivi presentano variazioni.
La misurazione della densità fornisce informazioni utili, ma non sempre mostra il quadro completo. L’analisi metallografica può rivelare le dimensioni e la distribuzione dei pori. Per i componenti critici, quando necessario, si possono eseguire anche prove meccaniche o ispezioni con tomografia computerizzata.
Ritiro non uniforme e variazioni dimensionali
Il ritiro è una caratteristica intrinseca dello stampaggio a iniezione dei metalli. È il ritiro non uniforme a causare i problemi.
La cavità dello stampo è intenzionalmente più grande del componente finale, perché il pezzo si ritirerà durante la sinterizzazione. La compensazione dello stampo si basa sul sistema di materiali e sul processo specifici.
Sulla carta, sembra semplice.
In pratica, il ritiro dipende dal carico di polvere, dalla geometria del pezzo, dal tipo di riempimento, dal supporto durante la sinterizzazione e dalle condizioni del forno.
Una dimensione lunga può comportarsi diversamente da un diametro piccolo. Una caratteristica massiccia può deformarsi diversamente da una parete sottile. La planarità e la rettilineità su una sezione lunga sono solitamente più difficili da controllare rispetto a una dimensione compatta ottenuta per stampaggio.
Per questo motivo, applicare lo stesso fattore di ritiro a ogni caratteristica senza considerare la geometria può causare problemi.
I fornitori di MIM esperti si affidano ai dati storici del processo, ai dati sulle correzioni degli stampi e alle misurazioni di campioni reali per perfezionare le dimensioni finali.
Lo stesso ragionamento vale per le tolleranze.
Lo stampaggio a iniezione di metalli può garantire una buona ripetibilità dimensionale, ma non è detto che ogni caratteristica debba avere automaticamente la stessa tolleranza ristretta.
Una tolleranza di ±0,01 mm può essere realistica su una caratteristica piccola e ben supportata, ma superflua o difficile da ottenere su un profilo sinterizzato lungo.
Le dimensioni critiche dovrebbero essere individuate fin dall'inizio.
Quando il MIM da solo non consente di rispettare in modo affidabile il requisito finale, può essere più pratico ricorrere a lavorazioni meccaniche secondarie, rettifica, calibratura o un altro processo di finitura, anziché costringere l'intero processo di stampaggio a operare entro una finestra ristretta.
Scolorimento superficiale e contaminazione
Lo scolorimento dopo la sinterizzazione può essere causato da ossidazione, atmosfera del forno, legante residuo, contaminazione o contatto con i materiali di supporto.
A volte il problema è solo estetico. In altri casi, il cambiamento di colore può indicare un problema da approfondire.
Il controllo dell'atmosfera è particolarmente importante per gli acciai inossidabili e altre leghe sensibili alla chimica superficiale.
A seconda del materiale e delle proprietà desiderate, si possono utilizzare condizioni di forno con vuoto, idrogeno, gas inerte o altri gas.
La contaminazione può anche entrare nel processo in una fase precedente.
Il MIM utilizza polveri metalliche fini, perciò la manipolazione dei materiali deve essere adeguatamente controllata. Residui di un'altra lega, attrezzature sporche o una pulizia inadeguata delle apparecchiature possono alterare la composizione chimica locale.
Questo aspetto diventa ancora più importante nelle applicazioni medicali, automobilistiche, elettroniche o di altro tipo, in cui la costanza del materiale e la tracciabilità sono fondamentali.
Guida pratica alla risoluzione dei difetti comuni nel MIM
Non tutti i difetti richiedono un nuovo stampo. È importante tenerlo presente, perché le modifiche agli stampi sono costose e di solito richiedono più tempo degli interventi sul processo.
Il primo passo consiste nell'individuare il punto in cui è più probabile che si generi il difetto.
| Difetto | Prime aree da controllare | Intervento correttivo tipico |
| Deformazione | Spessore delle pareti, equilibrio del riempimento, supporto durante la sinterizzazione | Migliorare la geometria, l'equilibrio del processo o l'attrezzatura |
| Fessurazione | Linee di saldatura, espulsione, ciclo di rimozione del legante | Ridurre le sollecitazioni e rallentare la rimozione del legante, se necessario |
| Mancato riempimento | Punto di iniezione, sfiato, temperatura, velocità di iniezione | Migliorare il flusso e il riempimento della cavità |
| Bava | Pressione, forza di chiusura, superfici di tenuta | Ottimizzare lo stampaggio o riparare lo stampo |
| Linea di giunzione | Posizione dell’ingresso e andamento del flusso | Spostare il punto di incontro dei flussi |
| Formazione di bolle | Temperatura di rimozione del legante e spessore del componente | Regolare la velocità di rimozione del legante |
| Porosità | Materia prima, profilo del forno, atmosfera | Migliorare il controllo del materiale e della sinterizzazione |
| Variazione dimensionale | Dati di ritiro, supporto, compensazione dello stampo | Ottimizzare il processo o la compensazione dello stampo |
| Scolorimento | Atmosfera del forno e contaminazione | Controllare il forno e la manipolazione dei materiali |
La cosa fondamentale è modificare un solo parametro per volta, per un motivo preciso.
Modificare contemporaneamente diversi parametri di stampaggio e sinterizzazione può produrre un campione migliore, ma rende anche più difficile comprendere il processo. Se qualcosa cambia di nuovo in seguito, potrebbe essere difficile riprodurre la soluzione iniziale.
Prevenire i difetti MIM prima di iniziare la realizzazione degli stampi
Molti problemi dello stampaggio a iniezione dei metalli sono più facili da prevenire con il DFM che da correggere dopo la realizzazione degli stampi.
Un disegno può sembrare perfettamente ragionevole dal punto di vista funzionale, ma comportare comunque rischi di produzione non necessari.
Le grandi variazioni di spessore delle pareti ne sono un buon esempio. Lo sono anche le sezioni lunghe prive di supporto. Anche le dimensioni critiche posizionate lungo una linea di divisione difficile possono complicare più del necessario lo stampo e il processo di ispezione.
Una corretta revisione DFM per la MIM dovrebbe valutare come si riempie la cavità, dove posizionare l’ingresso, come espellere il pezzo e come si comporterà durante la rimozione del legante e la sinterizzazione.
È necessario considerare anche le tolleranze.
È poco utile assegnare tolleranze molto strette a ogni dimensione se solo due o tre caratteristiche influiscono realmente sull’assemblaggio o sul funzionamento.
Spesso è meglio individuare le dimensioni davvero critiche e impostare il processo in base a queste.
Questo approccio offre ai team di progettazione e produzione maggiore libertà nel controllare il componente in modo costante.
La costanza della materia prima e del processo è importante
Nella MIM si presta molta attenzione agli stampi, ma il materiale è altrettanto importante.
Una materia prima stabile richiede un rapporto costante tra polvere e legante.
Se il materiale inizia a separarsi, il contenuto locale di polvere può variare. Il pezzo verde può sembrare normale, ma dopo la sinterizzazione possono emergere problemi di ritiro o densità.
La conservazione, la manipolazione, l’essiccazione quando necessaria e il controllo del rimacinato possono influire sulla costanza.
Anche il processo di stampaggio deve avere una finestra stabile.
Pressione, temperatura, velocità e condizioni del ciclo non devono essere identiche per ogni materiale MIM. Ciò che conta è che l’intervallo selezionato funzioni in modo affidabile per quella specifica materia prima e geometria.
Questo è uno dei motivi per cui i dati storici di produzione sono utili. Una volta convalidato il processo, la produzione futura dovrebbe mantenersi vicina alle condizioni convalidate, anziché essere modificata in modo estemporaneo da un lotto all’altro.
L’ispezione deve essere adeguata ai rischi del componente
Non tutte le caratteristiche MIM richiedono lo stesso metodo di ispezione.
Le dimensioni semplici possono essere verificate con strumenti di misura standard. I profili complessi o le relazioni di posizione con tolleranze ristrette possono richiedere una CMM o un sistema di visione. La qualità superficiale, la densità, la durezza o la struttura del materiale possono richiedere test separati, a seconda del progetto.
Il piano di controllo deve essere definito in base alla funzione.
Le quote critiche per l'assemblaggio richiedono più attenzione rispetto alle caratteristiche estetiche non funzionali. I componenti usati nei dispositivi medici o in altre applicazioni regolamentate possono inoltre richiedere la tracciabilità dei lotti e documentazione aggiuntiva.
Il punto è questo: il controllo non crea la qualità. Verifica che il processo produca il risultato atteso.
Più il processo produttivo è solido, meno il controllo si riduce a una ricerca di problemi imprevisti.
I primi campioni non devono essere perfetti
Rilevare un difetto durante la prima prova di stampaggio non significa automaticamente che il processo MIM stia fallendo.
È a questo che servono le prove iniziali.
I primi campioni mostrano il comportamento combinato del materiale reale, dello stampo e della geometria del componente. Un lieve scostamento dimensionale può richiedere una compensazione dello stampo. Un componente piatto può richiedere un supporto di sinterizzazione diverso. Un nervo sottile può richiedere una modifica del punto di iniezione.
Ciò che conta è capire la causa e riuscire a controllarla.
Un fornitore in grado di spiegare il problema, verificare una correzione e definire un processo ripetibile è in una posizione molto più solida rispetto a uno che si limita a modificare i parametri finché un campione non risulta conforme per caso.
Come XY-GLOBAL supporta una produzione stabile con lo stampaggio a iniezione di metallo
In XY-GLOBAL, la prevenzione dei difetti inizia prima che lo stampo di produzione sia ultimato.
Nelle fasi iniziali del progetto, il nostro team tecnico esamina la geometria del componente, il materiale, i volumi previsti, le quote critiche, la strategia di alimentazione e i possibili rischi di sinterizzazione. Se necessario, valutiamo anche le attrezzature di supporto per la sinterizzazione, le lavorazioni meccaniche secondarie e i requisiti di controllo prima dell'avvio della produzione.
La messa a punto dei campioni serve quindi a confermare il comportamento del componente reale.
Quote, ritiro, aspetto e altre caratteristiche richieste vengono controllati prima di avviare una produzione stabile. Se occorrono modifiche, è possibile apportarle sulla base dei risultati effettivi di produzione, anziché di supposizioni.
L'obiettivo non è realizzare un solo campione conforme in condizioni speciali. Il processo deve rimanere stabile anche quando aumentano i volumi di produzione.
Se state sviluppando un componente da realizzare con lo stampaggio a iniezione di metallo, potete inviarci i disegni 2D/3D, i requisiti relativi al materiale, il volume annuo previsto e le quote critiche. Il nostro team può esaminare il progetto e individuare i potenziali rischi di produzione MIM prima dell'avvio della realizzazione dello stampo.
Considerazioni finali
Lo stampaggio a iniezione di metallo permette di produrre in modo efficiente componenti metallici complessi, ma il risultato non dipende solo dallo stampo.
La geometria del componente, la materia prima, lo stampaggio, la rimozione del legante, la sinterizzazione e il controllo influiscono tutti sulla qualità finale.
La maggior parte dei difetti è più facile da risolvere quando il processo viene considerato come un unico sistema interconnesso.
L'imbarcamento non è sempre un problema del forno e le variazioni dimensionali possono dipendere da una distribuzione non uniforme del materiale, anziché da controlli inadeguati.
Capire da dove ha origine un difetto permette di correggere il processo e, cosa ancora più importante, di mantenerlo stabile quando la produzione aumenta.
Condividi:
Produttori di isolatori ceramici personalizzati per applicazioni industriali
Processo di calibratura nella metallurgia delle polveri: scopo, fasi e tolleranze