

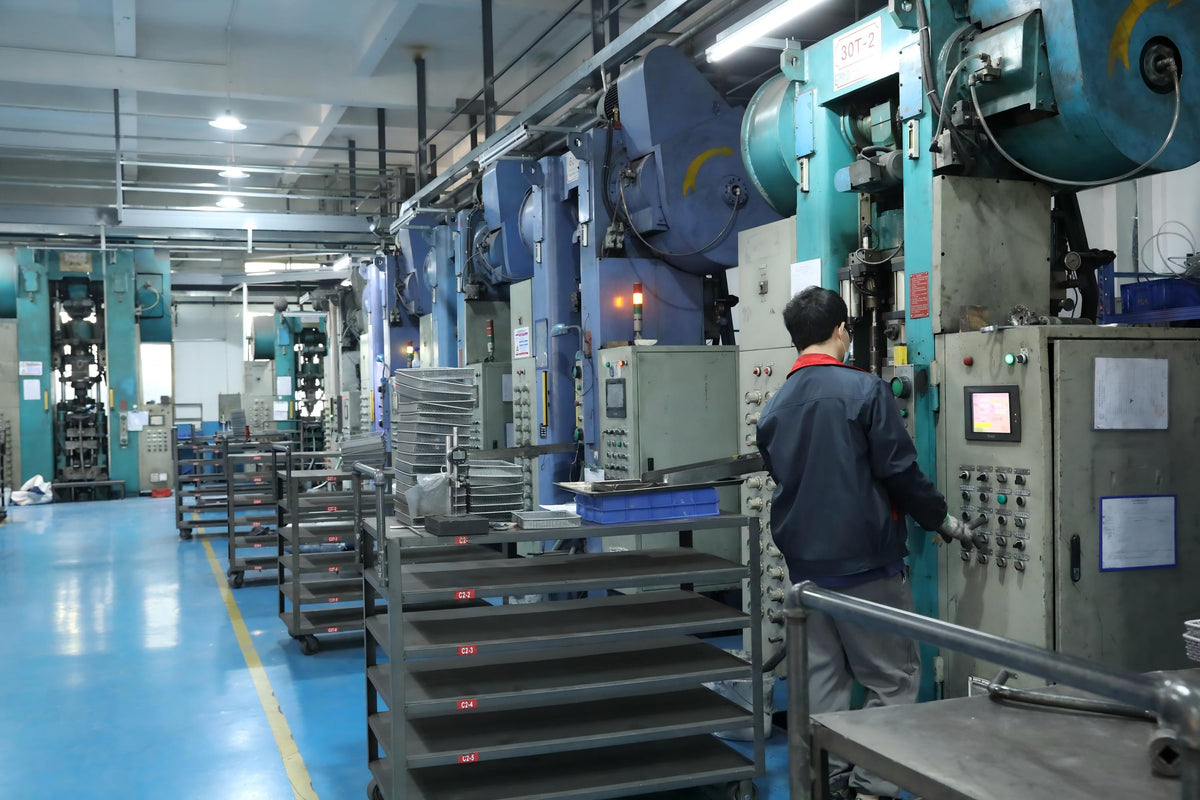
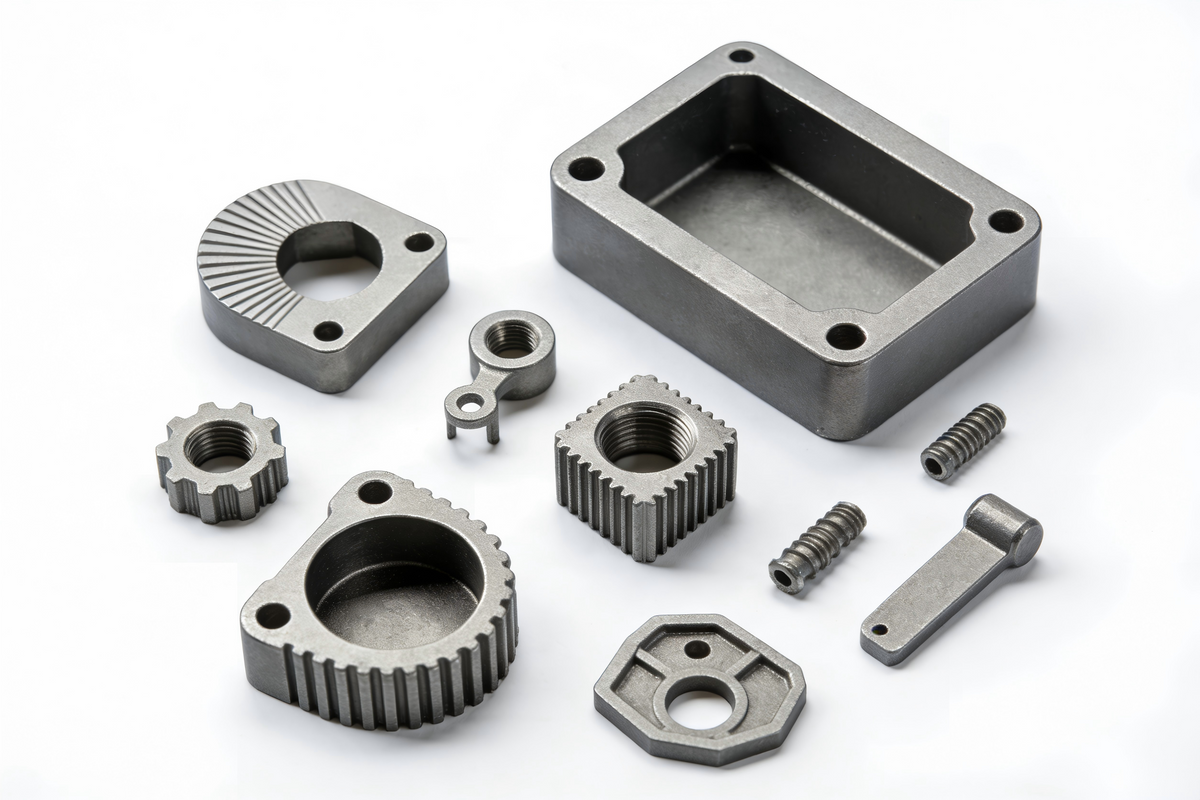
La processo di calibratura nella metallurgia delle polveri è un'operazione secondaria eseguita dopo la sinterizzazione per migliorare la precisione dimensionale dei componenti metallici. Applicando una pressione controllata tramite uno stampo di precisione, la calibratura corregge piccole variazioni dimensionali senza asportare materiale.
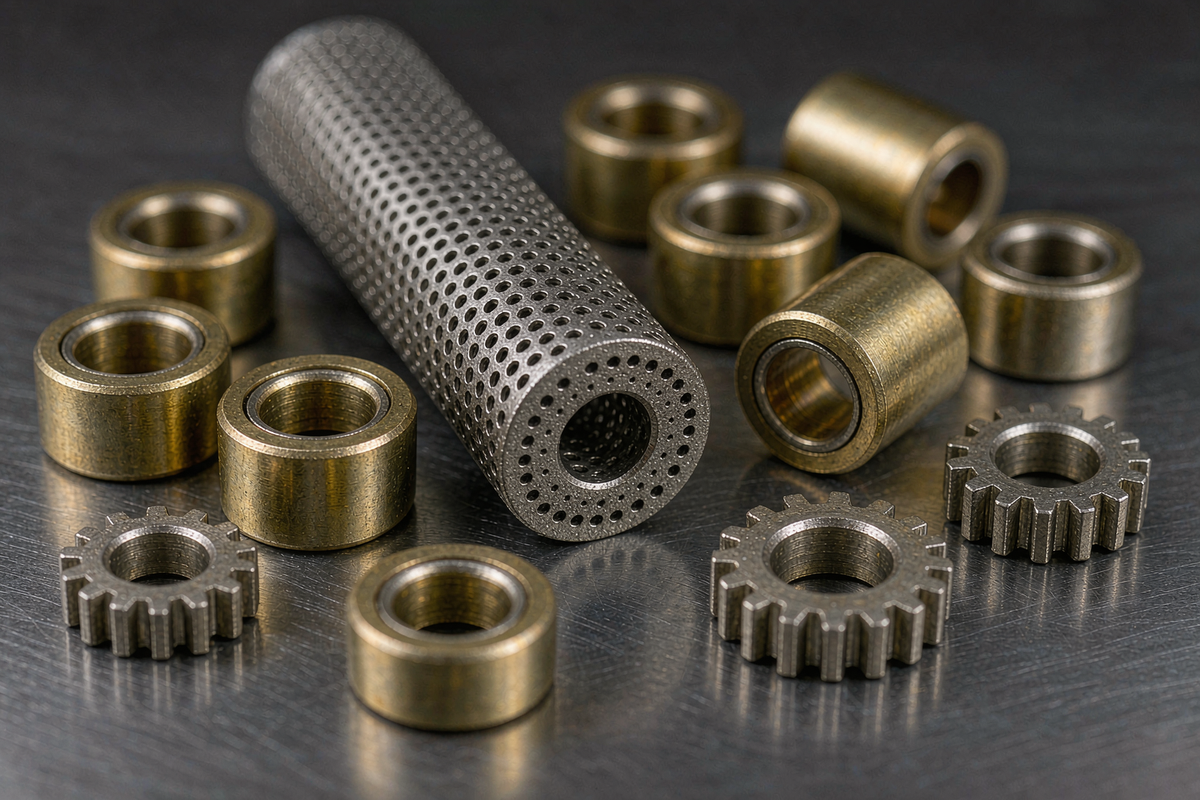
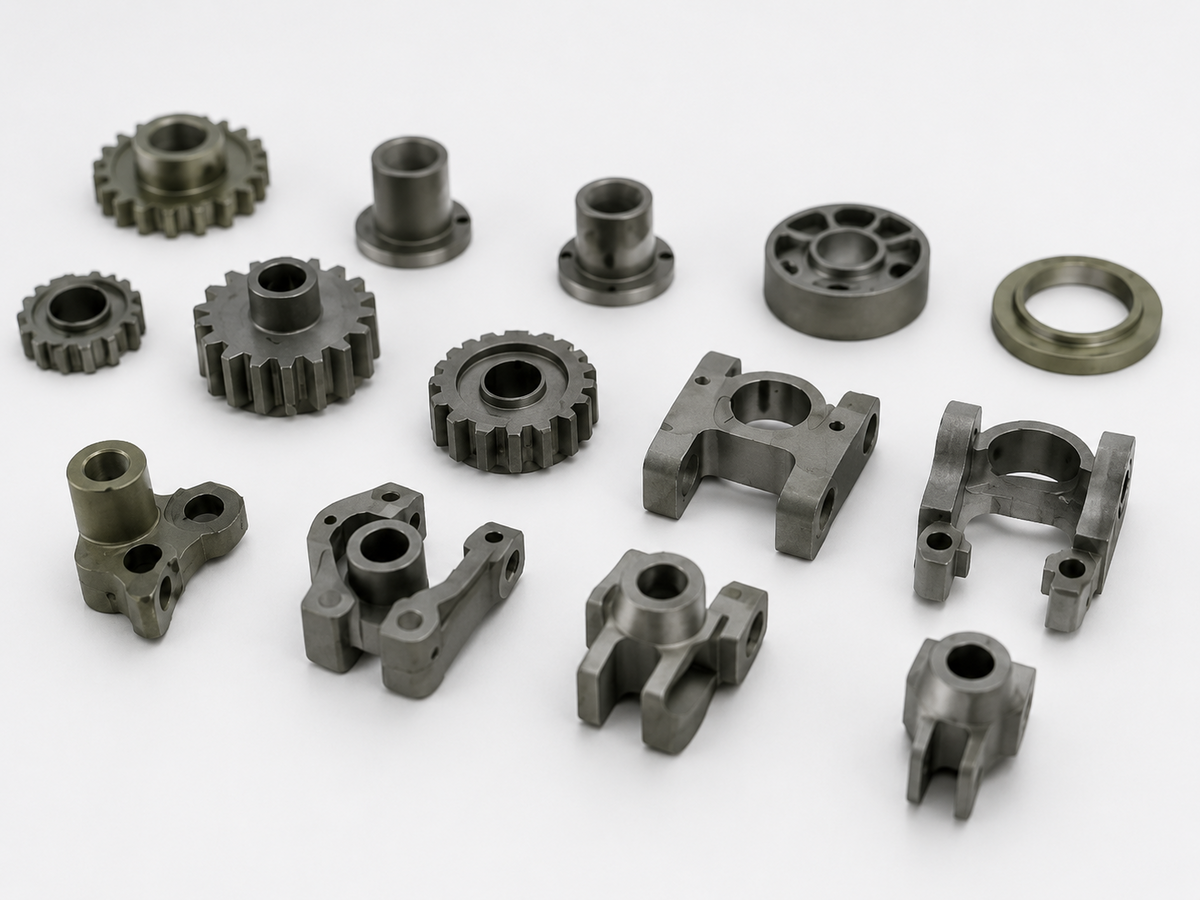
Questo processo è comunemente utilizzato per ingranaggi sinterizzati, boccole, cuscinetti e altri componenti metallici di precisione che richiedono dimensioni costanti per l'assemblaggio.
Cos'è la calibratura nella metallurgia delle polveri?
La calibratura, detta anche calibrazione dimensionale, è un processo di ripressatura a freddo che regola le dimensioni dei componenti in metallurgia delle polveri (PM) sinterizzati.
Durante la sinterizzazione, le particelle metalliche si legano tra loro e il componente può subire variazioni dimensionali. Queste variazioni dipendono dalla composizione del materiale, dalla densità iniziale, dalla temperatura di sinterizzazione e dalla geometria del componente.
La calibratura aiuta a correggere piccole deviazioni dimensionali e migliora la costanza tra i lotti di produzione.
A differenza della lavorazione meccanica, la calibratura non asporta materiale. Utilizza invece una deformazione plastica controllata per portare le caratteristiche selezionate più vicino alle dimensioni richieste.

Come funziona il processo di calibratura?
Il processo di calibratura della metallurgia delle polveri prevede generalmente quattro fasi:
-
Ispezione: Misurare i componenti sinterizzati per individuare le deviazioni dimensionali e verificare che siano adatti alla calibratura.
-
Preparazione dello stampo: Preparare uno stampo di calibratura di precisione in base alle dimensioni richieste, alle proprietà del materiale e al ritorno elastico previsto.
-
Ripressatura: Posizionare il componente sinterizzato nello stampo e applicare una pressione controllata per correggerne le dimensioni.
-
Ispezione finale: Controllare le dimensioni critiche, la rotondità e le altre tolleranze specificate utilizzando calibri o strumenti di misura a coordinate.
Nella metallurgia delle polveri convenzionale pressata e sinterizzata, la calibratura è particolarmente utile per migliorare la ripetibilità nella produzione ad alto volume.
Cosa può migliorare la calibratura?
La calibratura migliora principalmente la precisione dimensionale e geometrica dei componenti sinterizzati.
| Caratteristica | Miglioramento tramite calibratura |
|---|---|
| Diametro esterno | Riduce le variazioni dimensionali |
| Diametro interno | Migliora la costanza del diametro del foro |
| Rotondità | Corregge le deviazioni minori |
| Planarità | Migliora le superfici di contatto selezionate |
| Accoppiamento in fase di assemblaggio | Garantisce dimensioni di accoppiamento più costanti |
A seconda del materiale, della geometria e dell’attrezzatura, è possibile controllare alcune dimensioni con tolleranze nell’ordine di alcune decine di micrometri. In applicazioni idonee si possono ottenere risultati più precisi, ma ±0.01 mm non deve essere considerata una capacità di calibratura universale.
La calibratura può anche causare una densificazione locale limitata. Tuttavia, il suo scopo principale è la correzione dimensionale, non un sostanziale aumento della densità.

Calibratura, coniatura e lavorazione meccanica a confronto
Queste operazioni secondarie hanno finalità diverse.
| Processo | Scopo principale | Asportazione di materiale |
|---|---|---|
| Calibratura | Calibratura dimensionale | No |
| Coniatura | Formatura localizzata, dettagli superficiali o densificazione | No |
| Lavorazione CNC | Fori precisi, filettature e caratteristiche complesse | Sì |
La calibratura è generalmente più economica della lavorazione meccanica per correggere scostamenti dimensionali ripetibili nei componenti adatti prodotti in grandi volumi. Tuttavia, non può correggere in modo affidabile crepe, deformazioni gravi o difetti geometrici importanti.
La calibratura viene usata nello stampaggio a iniezione di metallo?
Sì. La calibratura può essere applicata anche a determinati componenti stampati a iniezione di metallo (MIM) quando è necessaria un’ulteriore correzione dimensionale dopo la sinterizzazione.
Tuttavia, i componenti MIM presentano in genere una densità di sinterizzazione superiore a quella dei componenti convenzionali pressati e sinterizzati. Il loro comportamento alla deformazione può rendere più difficile la calibratura, soprattutto per le leghe ad alta resistenza o le geometrie a parete sottile.
Per i componenti MIM che richiedono tolleranze più ristrette, gli ingegneri dovrebbero valutare se la calibratura, la coniatura localizzata o la lavorazione CNC secondaria siano la soluzione più adatta.
Conclusione
La processo di calibratura nella metallurgia delle polveri è un metodo efficace per migliorare la precisione dimensionale, la costanza della forma e l’accoppiamento in fase di assemblaggio dopo la sinterizzazione.
Per i componenti personalizzati in metallurgia delle polveri e MIM, la scelta dell’operazione secondaria appropriata dipende dal materiale, dalla geometria del componente, dai requisiti di tolleranza e dal volume di produzione.
Presso MIM Supplier, il nostro team di ingegneri può esaminare i tuoi disegni 2D e modelli 3D per determinare se sono necessarie la calibratura o lavorazioni meccaniche secondarie per ottenere le specifiche richieste.
Condividi:
Difetti comuni nello stampaggio a iniezione di metallo (MIM) e come prevenirli
Acciaio per stampaggio a iniezione dei metalli: materiali, proprietà e guida alla progettazione