

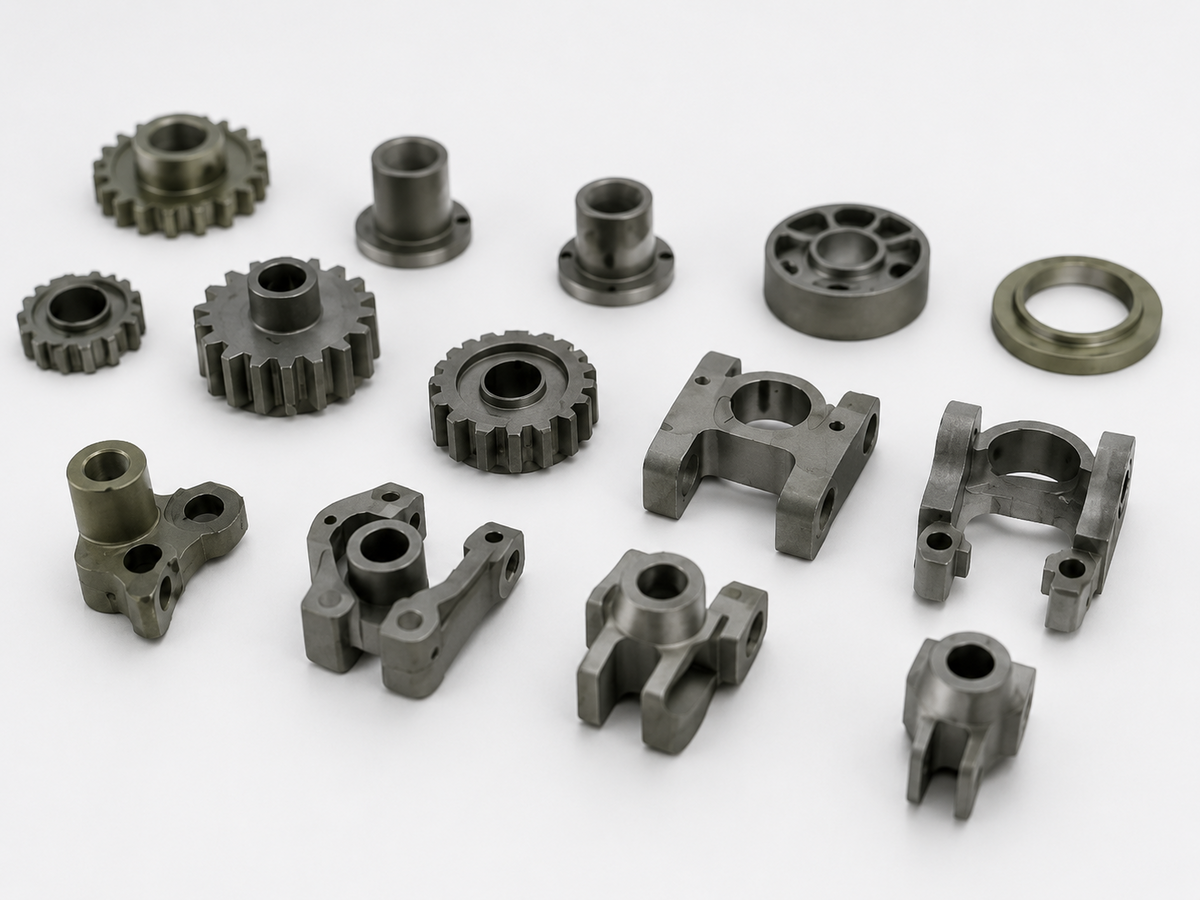
L’acciaio è una delle famiglie di materiali più utilizzate nello stampaggio a iniezione di metalli (MIM). Offre un’utile combinazione di resistenza, resistenza alla corrosione, resistenza all’usura ed efficienza dei costi per componenti piccoli e complessi. Tuttavia, non tutti gli acciai MIM si comportano allo stesso modo. Un componente per uno strumento medico, un minuscolo meccanismo di bloccaggio e un ingranaggio resistente all’usura possono richiedere ciascuno un grado diverso.
Per gli ingegneri che valutano acciaio per stampaggio a iniezione di metallo, la domanda principale non è semplicemente se l’acciaio possa essere stampato. È quale grado di acciaio garantirà le proprietà richieste dopo la rimozione del legante, la sinterizzazione e gli eventuali processi secondari.
Questa guida confronta i gradi di acciaio MIM più comuni, spiega i fattori produttivi che influiscono sulle prestazioni e mostra quando lo stampaggio a iniezione di acciaio è una scelta migliore rispetto alla lavorazione meccanica convenzionale.
Che cos’è lo stampaggio a iniezione di metalli in acciaio?
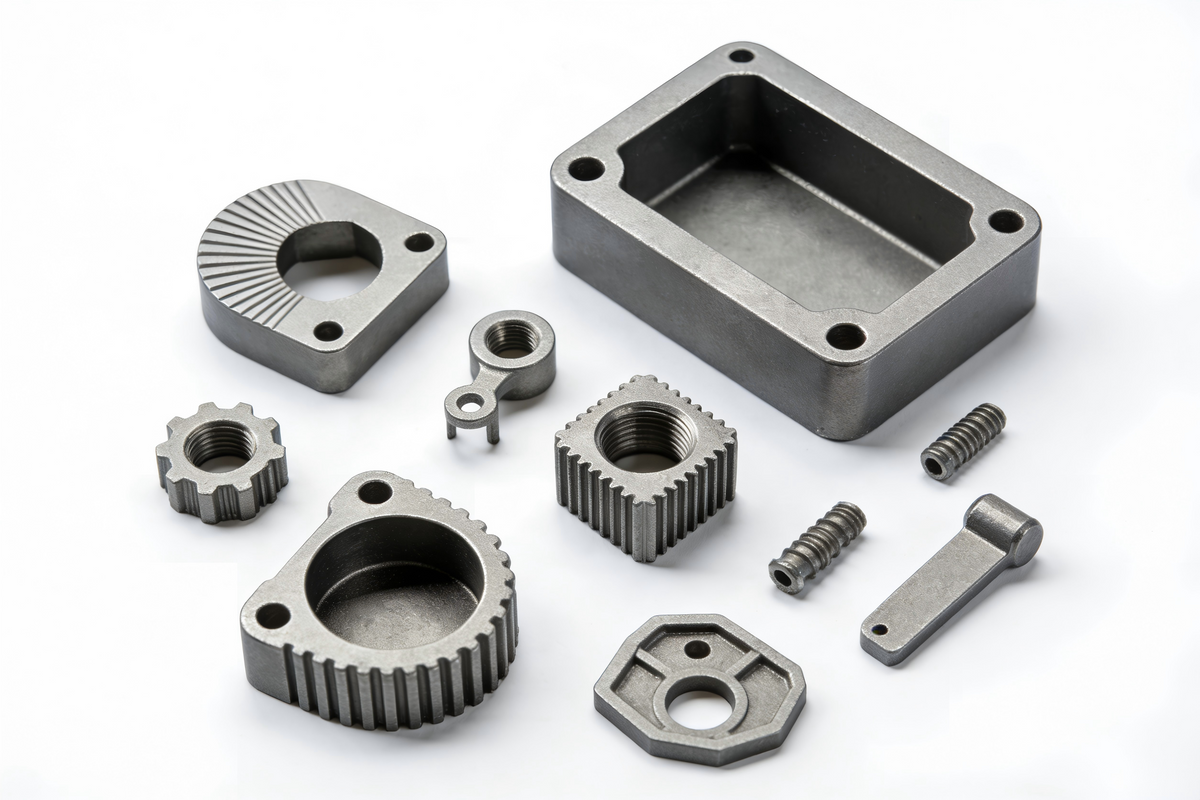
Lo stampaggio a iniezione di metalli in acciaio è un processo produttivo utilizzato per realizzare componenti metallici relativamente piccoli con caratteristiche tridimensionali complesse. La polvere fine di acciaio viene miscelata con un legante polimerico per creare una materia prima stampabile. La miscela viene iniettata in uno stampo, il legante viene rimosso e la polvere rimanente viene sinterizzata ad alta temperatura per formare un componente d’acciaio compatto.
Il componente risultante non è un pezzo rivestito di plastica né un getto realizzato con acciaio fuso. Il legante funge solo da ausilio temporaneo alla lavorazione e viene in gran parte rimosso prima della produzione del componente finale.
Lo stampaggio a iniezione di metalli può integrare caratteristiche come nervature, asole, piccoli fori, sporgenze e profili irregolari in un unico componente quasi a forma finita. Ciò riduce la quantità di materiale da asportare rispetto alla lavorazione di un pezzo complesso ricavato da una barra. Significa anche che il design deve tenere conto dello stampaggio, della rimozione del legante e del ritiro prevedibile durante la sinterizzazione.
Lo stampaggio a iniezione di acciaio è particolarmente indicato quando la geometria è complessa, il design è stabile e si prevede di ordinare un numero di pezzi sufficiente a giustificare l’investimento negli utensili.

Gradi di acciaio comuni per lo stampaggio a iniezione di metalli
La scelta del materiale dovrebbe partire dall’ambiente di esercizio e dalla funzione principale del componente. Gli acciai inossidabili sono comunemente usati quando la resistenza alla corrosione è importante, mentre gli acciai bassolegati possono essere utili per componenti meccanici trattati termicamente che non necessitano di resistenza alla corrosione tipica degli acciai inossidabili.
| Grado di acciaio MIM | Vantaggio principale | Applicazioni tipiche | Considerazione principale |
|---|---|---|---|
| Acciaio inossidabile 316L | Resistenza alla corrosione e duttilità | Componenti per dispositivi medici, raccordi per fluidi, piccoli alloggiamenti | Durezza e resistenza inferiori rispetto ai gradi temprati |
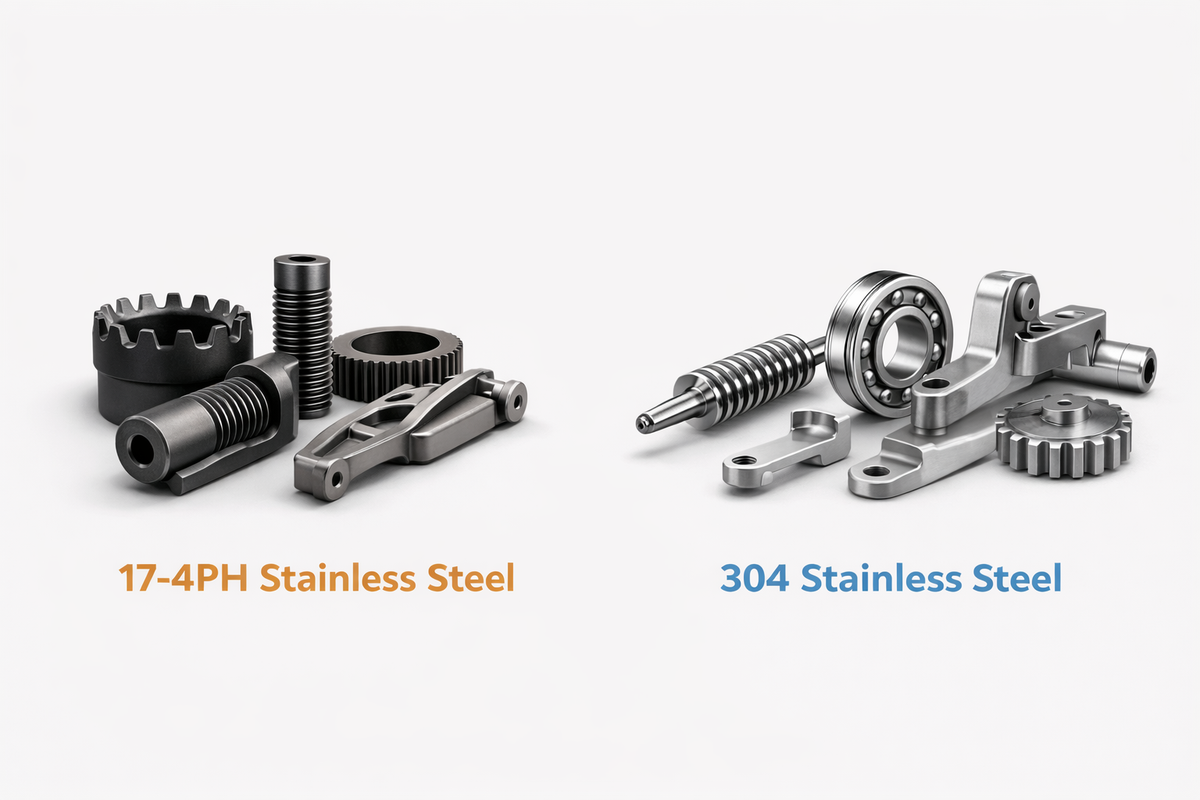
| Acciaio inossidabile 17-4PH | Maggiore resistenza grazie all’indurimento per precipitazione | Leve, fermi, componenti strutturali di precisione | Specificare le condizioni finali del trattamento termico |
| Acciaio inossidabile 420 | Durezza e resistenza all’usura dopo il trattamento termico | Componenti per utensili, parti soggette a usura, serrature meccaniche | Resistenza alla corrosione più limitata rispetto al 316L |
| Acciaio inossidabile 440C | Elevata durezza e resistenza all’usura | Elementi di precisione soggetti a usura, componenti per strumenti | È necessario valutare la tenacità e le variazioni dimensionali dopo la tempra |
| Acciaio inossidabile 430L | Comportamento magnetico e prestazioni generali dell’acciaio inossidabile | Minuteria magnetica o funzionale | Meno adatto all’esposizione ad ambienti fortemente corrosivi |
| Acciaio basso-legato 4605 / 4140 | Resistenza ottenibile con trattamento termico e convenienza economica | Ingranaggi, camme, nottolini, collegamenti meccanici | Di solito richiede protezione dalla corrosione negli ambienti umidi |
Queste sono indicazioni per la scelta del materiale, non specifiche intercambiabili. La disponibilità della materia prima, le proprietà ottenibili, i requisiti superficiali e la risposta al trattamento termico devono essere verificati con il produttore.
Acciaio inossidabile 316L: quando la resistenza alla corrosione è prioritaria
Il 316L è una scelta comune per i piccoli componenti esposti all’umidità, ai detergenti o ad ambienti in cui è importante avere una superficie pulita in acciaio inossidabile. Il basso contenuto di carbonio contribuisce a limitare la sensibilizzazione e, se lavorata correttamente, la lega offre una buona duttilità.
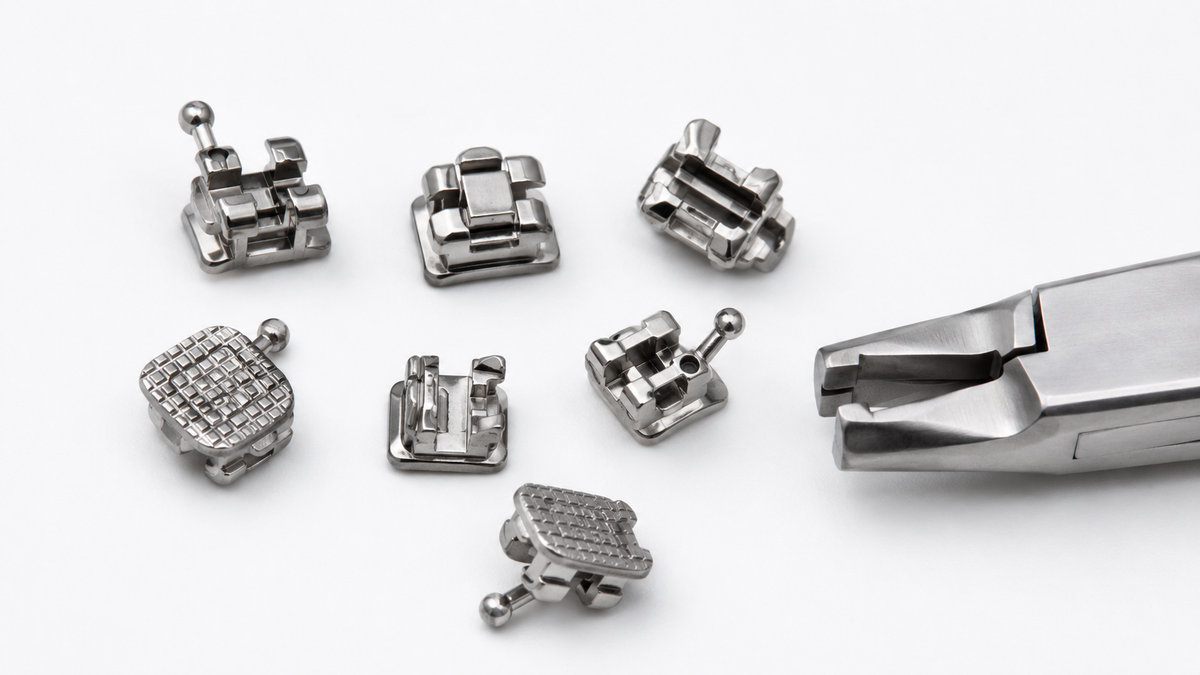
Gli impieghi tipici includono i meccanismi degli strumenti chirurgici, i componenti delle apparecchiature medicali, i piccoli componenti per il controllo dei fluidi e la minuteria di precisione. In applicazioni di questo tipo, lo stato finale della superficie può essere importante quanto il nome del materiale. Se opportuno, è possibile specificare lucidatura, pulizia e passivazione.
Il 316L non è la scelta migliore quando un componente richiede una durezza o una resistenza all’usura molto elevate. Normalmente non viene rinforzato mediante il tradizionale trattamento di tempra e rinvenimento. Se il progetto è determinato principalmente dalla capacità di carico anziché dalla resistenza alla corrosione, il 17-4PH può essere un punto di partenza migliore.
Acciaio inossidabile 17-4PH: per componenti strutturali più resistenti
Il 17-4PH è un acciaio inossidabile indurente per precipitazione, usato per componenti di piccole dimensioni che devono sopportare carichi, mantenere la forma o resistere alla deformazione. Il trattamento termico può aumentarne la resistenza e la durezza, rendendo questo materiale adatto a componenti di bloccaggio, leve, piccole staffe e altri componenti meccanici.
Per il 17-4PH prodotto con MIM, spesso non basta indicare semplicemente «17-4PH» sul disegno. È opportuno specificare anche lo stato del trattamento termico, i requisiti di durezza o resistenza e il metodo di ispezione. I diversi trattamenti di invecchiamento offrono combinazioni di proprietà differenti.
Il 17-4PH offre una buona resistenza alla corrosione, ma non va considerato automaticamente equivalente al 316L in ambienti ricchi di cloruri o comunque aggressivi. Il materiale deve essere scelto in base alle effettive condizioni di servizio.
Acciaio inossidabile 420 e 440C: per durezza e resistenza all’usura
Quando il requisito principale è il contatto ripetuto, lo scorrimento o la tenuta del bordo, vale la pena prendere in considerazione gli acciai inossidabili martensitici come il 420 e il 440C. Questi gradi possono essere temprati con un trattamento termico adeguato, a differenza del 316L.
Il 420 MIM può essere utile per piccoli meccanismi resistenti all’usura e componenti di strumenti. Il 440C può essere preso in considerazione quando occorre una durezza ancora maggiore, ma il compromesso può comportare una tenacità ridotta e una lavorazione più impegnativa.

Il trattamento termico può modificare anche le dimensioni. I progettisti dovrebbero individuare le superfici di appoggio, i fori critici o le superfici di accoppiamento che potrebbero richiedere rettifica finale o finitura CNC dopo l’indurimento. Nessuno dei due gradi dovrebbe essere scelto solo perché è definito «inossidabile»: la resistenza alla corrosione deve essere verificata in relazione all’applicazione.
Acciai basso-legati 4605 e 4140: per componenti meccanici funzionali
Gli acciai MIM basso-legati sono spesso presi in considerazione per ingranaggi, camme, nottolini, componenti di trasmissione e altri componenti in cui la resistenza meccanica e la risposta al trattamento termico sono più importanti della resistenza alla corrosione degli acciai inossidabili.
Gradi come 4605 e 4140 possono essere sottoposti a trattamenti termici adeguati per ottenere una resistenza e una durezza utili. Nelle applicazioni esposte all’umidità o ad agenti corrosivi, possono essere necessari un rivestimento galvanico, un altro tipo di rivestimento o un’ulteriore finitura protettiva.
Sebbene questi materiali possano essere convenienti, la polvere più economica non sempre consente di ottenere il componente finito meno costoso. Ulteriori trattamenti termici, rivestimenti, controlli della deformazione o lavorazioni meccaniche secondarie possono incidere notevolmente sul costo totale.
In che modo il grado di acciaio influisce sulle prestazioni dei componenti MIM
Le proprietà di un componente MIM in acciaio dipendono da più fattori oltre alla composizione nominale della lega. Le caratteristiche della polvere, il controllo della rimozione del legante, le condizioni di sinterizzazione, la densità finale e le lavorazioni successive influiscono tutti sul componente finito.
Densità e resistenza meccanica
I processi MIM ben controllati possono produrre componenti in acciaio con una densità elevata rispetto a quella teorica. Un intervallo di produzione comunemente indicato è circa il 96–99%, sebbene il risultato raggiungibile vari in base alla lega, alla geometria e alle condizioni di lavorazione.
L’elevata densità favorisce buone prestazioni meccaniche, ma non garantisce che un componente MIM abbia esattamente la stessa resistenza a fatica, tenacità all’impatto o qualità superficiale di un componente laminato o forgiato. Per applicazioni critiche per la sicurezza o soggette a cicli intensivi, gli ingegneri dovrebbero richiedere dati sul grado MIM e sulle condizioni di lavorazione pertinenti, anziché basarsi su valori generici degli acciai laminati.
Resistenza alla corrosione
Il comportamento alla corrosione dipende dalla composizione della lega e da come il componente viene lavorato e finito. Per esempio, la contaminazione da carbonio o ossigeno durante la lavorazione, la porosità residua e le condizioni superficiali possono influire sulle prestazioni. I gradi di acciaio inossidabile dovrebbero essere confrontati nelle effettive condizioni di pulizia e di esposizione a sale, umidità o sostanze chimiche previste durante l’uso.
Per applicazioni soggette a normative o particolarmente esposte alla corrosione, valutate se il progetto richiede prove di corrosione, verifiche di passivazione o requisiti specifici di pulizia superficiale.
Trattamento termico e finitura superficiale
Dopo la sinterizzazione, i pezzi in acciaio possono richiedere invecchiamento, tempra e rinvenimento, lucidatura, passivazione, rivestimento o lavorazioni meccaniche di precisione. Queste operazioni non sono puramente estetiche: possono determinare la durezza finale, la resistenza alla corrosione, l’accoppiamento con altri pezzi e le prestazioni complessive.
Ecco perché acciaio per stampaggio a iniezione di metallo va specificato come condizione del materiale finito, non soltanto come grado di polvere.
Linee guida di progettazione per pezzi in acciaio prodotti con MIM
Un buon progetto di un pezzo in acciaio prodotto con MIM deve funzionare nello stampo e mantenere la stabilità durante la rimozione del legante e la sinterizzazione. Molti problemi di produzione derivano da caratteristiche che sembrano semplici in un modello CAD, ma sono difficili da riempire, sostenere o far ritirare in modo uniforme.
Tenere conto del ritiro in sinterizzazione
I pezzi in acciaio prodotti con MIM si ritirano notevolmente durante la densificazione in sinterizzazione. Come riferimento iniziale di progettazione si usa spesso un intervallo di ritiro lineare intorno al 15-20%, ma il fattore effettivo dipende dal contenuto di solidi nel feedstock, dalla lega, dalla progettazione dello stampo e dalle condizioni di processo.
Lo stampo viene progettato più grande per compensare questo ritiro. Gli ingegneri non dovrebbero aumentare manualmente ogni dimensione del disegno applicando una percentuale universale; il team che si occupa delle attrezzature deve determinare il fattore per il materiale e il processo qualificati.
Per esempio, passare da 316L a 17-4PH può richiedere una nuova verifica del ritiro e delle dimensioni, anche se la geometria rimane invariata.
Mantenere uno spessore di parete ragionevolmente uniforme
Grandi variazioni nello spessore delle sezioni possono causare comportamenti disomogenei durante la rimozione del legante e la sinterizzazione, aumentando il rischio di deformazioni, cricche o difetti interni. Raccordi graduali, raccordi arrotondati e caratteristiche di supporto ben progettate sono in genere più efficaci dei passaggi bruschi tra sezioni molto sottili e molto spesse.
Per alcuni progetti può essere fattibile uno spessore di parete di circa 0,5 mm o superiore, ma non si tratta di un minimo universale. Contano la lunghezza del flusso, il materiale, la geometria locale, la costruzione dell’attrezzatura e il volume di produzione. Anche le sezioni piene spesse richiedono un’attenta valutazione, perché la rimozione del legante diventa più difficile all’aumentare del percorso di diffusione.
Progettare caratteristiche stampabili ed estraibili
Il MIM può ridurre la necessità di lavorare meccanicamente caratteristiche complesse, ma non è esente dai limiti delle attrezzature. Sottosquadri profondi, canali interni stretti, spigoli interni vivi e linee di divisione difficili possono richiedere meccanismi speciali nello stampo o modifiche di progettazione.
Sformo, posizione del punto d’iniezione, strategia di espulsione e collocazione dei segni di giunzione dello stampo vanno considerati prima di realizzare l’attrezzatura. Le caratteristiche che non possono essere formate in modo economico potrebbero essere aggiunte più efficacemente tramite lavorazioni meccaniche secondarie.
Assegnare le tolleranze in base alla funzione
Nella pianificazione iniziale si usano talvolta tolleranze dimensionali allo stato sinterizzato, in genere nell’intervallo di circa ±0,3-0,5% della dimensione. La tolleranza finale dipende molto dal materiale, dalla direzione di misurazione, dalla geometria e dalle capacità del processo.
Ad esempio, una caratteristica di 20 mm con una tolleranza di ±0,3% corrisponde a ±0,06 mm. Si tratta di un esempio della percentuale, non di una garanzia che una specifica caratteristica di 20 mm possa essere realizzata con tale tolleranza.
Fori per cuscinetti, superfici di tenuta, filettature di precisione e riferimenti di allineamento possono richiedere lavorazioni CNC o rettifica dopo la sinterizzazione. Un disegno economico applica i controlli più rigorosi solo alle caratteristiche che incidono davvero sul funzionamento.

Dove si utilizzano i componenti in MIM d'acciaio?
Il MIM dell'acciaio è particolarmente utile per componenti che combinano dimensioni ridotte, forme complesse e una domanda di produzione ripetuta.
Apparecchiature medicali e di laboratorio. I piccoli meccanismi per strumenti, i connettori e i componenti meccanici possono beneficiare della resistenza alla corrosione del 316L o della resistenza del 17-4PH. La tracciabilità dei materiali, la pulizia, la compatibilità con la sterilizzazione e i requisiti normativi del dispositivo richiedono comunque una valutazione indipendente. Per una panoramica più ampia, consulta la nostra guida a produzione di componenti medicali.
Automazione industriale e robotica. Chiusure in miniatura, componenti simili a ingranaggi, meccanismi di bloccaggio e leveraggi per pinze possono essere adatti quando la loro geometria richiederebbe più attrezzaggi di lavorazione. Il grado richiesto dipende dall'usura, dal carico, dall'ambiente operativo e dalla durata prevista. Le applicazioni correlate sono descritte nel nostro articolo su Pinze robotiche ed end effector.
Assemblaggi automobilistici e meccanici. Camme di piccole dimensioni, nottolini, elementi di fissaggio e componenti per trasmissioni possono essere candidati al MIM quando i volumi di produzione giustificano attrezzature dedicate. Per queste applicazioni si possono valutare acciai basso-legati sottoposti a trattamento termico, in base ai requisiti di resistenza, fatica e convalida.
Elettronica e strumenti di precisione. Il MIM dell'acciaio può produrre staffe, componenti per connettori, parti di cerniere e componenti meccanici compatti con caratteristiche ripetute. Prima di scegliere un grado di acciaio inossidabile, i progettisti dovrebbero verificare il comportamento magnetico, l'esposizione alla corrosione e i requisiti di finitura estetica.
Nessun settore rende automaticamente il MIM il processo più adatto. Geometria, quantità, tolleranze e requisiti di qualificazione determinano comunque il processo produttivo.
MIM dell'acciaio o lavorazione CNC: quale scegliere?
Per i piccoli componenti in acciaio, la scelta tra lo stampaggio a iniezione dei metalli e la lavorazione meccanica dipende solitamente dalla maturità del progetto, dalla complessità, dai volumi e dal costo delle operazioni secondarie.
| Fattore decisionale | MIM dell'acciaio | Lavorazione CNC |
|---|---|---|
| Scelta ideale | Componenti complessi per produzioni ripetute | Prototipi, progetti in evoluzione e produzioni a basso volume |
| Investimento iniziale | Richiede attrezzature dedicate | Di solito non richiede uno stampo dedicato |
| Caratteristiche 3D complesse | Può integrare molte caratteristiche in un unico componente stampato | Può richiedere più attrezzaggi o utensili speciali |
| Utilizzo del materiale | Formatura quasi a forma finita con rimozione limitata di materiale | Il materiale viene rimosso da un pezzo pieno |
| Controllo dimensionale | È necessario gestire il ritiro durante la sinterizzazione | Controllo accurato delle caratteristiche di precisione |
| Modifiche di progettazione | Le modifiche agli stampi possono essere costose | I programmi possono essere modificati più facilmente |
| Lavorazioni secondarie | Spesso necessaria per le caratteristiche critiche | La lavorazione meccanica è l’operazione principale di formatura |
| Economia del costo unitario | Spesso più conveniente all’aumentare dei volumi | Spesso conveniente per quantità ridotte |
Si consideri un componente di bloccaggio miniaturizzato in 17-4PH con diverse caratteristiche angolate. Se il progetto richiede 30 prototipi, la lavorazione meccanica potrebbe essere l’opzione più pratica, poiché il design è ancora in fase di test. Se lo stesso pezzo approvato verrà prodotto in quantità molto maggiori, il MIM potrebbe ridurre le operazioni ripetute di taglio e preparazione.
Non esiste una quantità d’ordine fissa oltre la quale il MIM diventa più economico. Il punto di pareggio dipende dal costo dello stampo, dal grado di acciaio, dalla geometria del pezzo, dalla domanda annua, dal rischio di scarti e dai requisiti di finitura. Per le opzioni di prototipazione e finitura di precisione, consulta il servizio di Servizio di lavorazione CNC.

Cosa determina il costo dello stampaggio a iniezione dei metalli con acciaio?
Il grado della polvere è solo uno dei fattori che incidono sul costo. Ingegneri e acquirenti dovrebbero valutare l’intero processo produttivo invece di confrontare soltanto i prezzi delle materie prime.
Complessità degli stampi e del pezzo influiscono sull’investimento iniziale. Carrelli aggiuntivi, sistemi di alimentazione complessi, requisiti estetici rigorosi o caratteristiche di estrazione dallo stampo complicate possono aumentare il costo dello stampo.
Dimensioni del pezzo e spessore delle sezioni influiscono sul consumo di materiale, sulla rimozione del legante, sul tempo di sinterizzazione e sul controllo della deformazione. Un pezzo compatto con pareti uniformi può essere più facile da lavorare rispetto a un pezzo pesante con sezioni massicce e spesse.
Trattamento termico e finitura può comportare costi aggiuntivi, soprattutto quando una caratteristica temprata deve anche rispettare una tolleranza dimensionale ridotta. Lucidatura, passivazione, rivestimento, lavorazione meccanica e ispezione individuale dovrebbero essere inclusi nel preventivo.
Volume dell’ordine influisce sull’ammortamento degli stampi. Un prezzo unitario inferiore in produzione potrebbe non compensare il costo iniziale dello stampo quando la quantità complessiva è ridotta o incerta.
Per questo motivo, acciaio per stampaggio a iniezione di metallo si valuta al meglio considerando il costo totale per ogni pezzo finito accettato, inclusi gli stampi e i requisiti di qualità.
Come specificare l’acciaio per lo stampaggio a iniezione di metallo ai fini del preventivo
Una richiesta di preventivo chiara rende più significativo il confronto tra materiali e riduce il rischio di dover riprogettare dopo l’avvio della produzione degli stampi. Prima di inviare un progetto per la valutazione, fornite:
-
Un file CAD 3D e un disegno 2D che identifichino le dimensioni critiche e i riferimenti.
-
Grado di acciaio preferito oppure requisiti di resistenza, durezza, usura e resistenza alla corrosione, se il grado è ancora da definire.
-
Ambiente di utilizzo finale, carichi di esercizio ed eventuali condizioni di pulizia o sterilizzazione pertinenti.
-
Quantità prevista di prototipi, volume di produzione annuo e durata stimata del prodotto.
-
Lavorazioni successive richieste, come invecchiamento, passivazione, placcatura o lavorazione di precisione.
-
Requisiti di ispezione, prova, certificazione dei materiali e tracciabilità.
Per i componenti più impegnativi, specificare se il materiale deve essere conforme a una norma MIM concordata, anziché limitarsi a rispettare la composizione chimica di un acciaio laminato con denominazione simile. I riferimenti pertinenti includono ASTM B883 per i materiali stampati a iniezione di metallo e la norma MPIF 35-MIM. L’ultima edizione pubblicata della MPIF 35-MIM è stata rilasciata nel 2025; i requisiti vanno verificati in base alla norma acquistata applicabile e alle specifiche del progetto.
Una revisione preliminare della progettazione orientata alla producibilità (DFM) dovrebbe inoltre individuare le superfici che necessitano di sovrametallo per la lavorazione e le caratteristiche che potrebbero deformarsi durante la sinterizzazione.
Domande frequenti
Quale acciaio è più comunemente utilizzato nello stampaggio a iniezione dei metalli?
Gli acciai inossidabili 316L e 17-4PH sono scelte comuni. Il 316L è spesso scelto per la resistenza alla corrosione e la duttilità, mentre il 17-4PH viene utilizzato quando è necessaria una maggiore resistenza. Anche gli acciai temprabili come il 420 e il 440C e gli acciai bassolegati come il 4605 sono impiegati in specifiche applicazioni meccaniche.
I componenti in acciaio stampati a iniezione con il processo MIM sono resistenti quanto quelli lavorati meccanicamente?
Il MIM può produrre componenti in acciaio densi con proprietà meccaniche utili, ma le prestazioni non sono automaticamente identiche a quelle dell’acciaio laminato o forgiato. Contano la lega, la densità finale, il trattamento termico, la geometria del componente e le condizioni di carico. Gli ingegneri dovrebbero confrontare le proprietà verificate per la condizione MIM specificata, soprattutto per i componenti soggetti a fatica o critici per la sicurezza.
Qual è la tolleranza tipica dello stampaggio a iniezione dei metalli con acciaio?
Una stima preliminare delle dimensioni generali allo stato sinterizzato è spesso di circa ±0,3-0,5%, ma questo intervallo non va considerato una garanzia universale del processo. La strategia di realizzazione degli stampi, la geometria del componente, il tipo di acciaio e il comportamento in sinterizzazione determinano le capacità effettive. Per rispettare le tolleranze specificate, le caratteristiche critiche potrebbero richiedere lavorazioni meccaniche secondarie.
Supporto alla produzione MIM dell’acciaio di XY-Global
La scelta del tipo di acciaio corretto è solo il primo passo. Per la buona riuscita di un progetto servono anche indicazioni DFM pratiche, un approccio adeguato alla realizzazione degli stampi, lavorazioni successive controllate e requisiti di ispezione chiari.
XY-Global supporta la produzione di componenti metallici di precisione su misura attraverso la selezione dei processi produttivi, la revisione ingegneristica, la lavorazione CNC e il supporto ai progetti di stampaggio a iniezione dei metalli. Possiamo aiutarti a valutare se un componente è più adatto alla metallurgia delle polveri a iniezione (MIM) dell’acciaio, alla lavorazione CNC o a una combinazione di entrambi i processi.
Se stai sviluppando un piccolo componente in acciaio, contatta XY-Global con i vostri disegni, i quantitativi previsti, i requisiti dei materiali e i dettagli applicativi. Il nostro team può valutare i principali aspetti produttivi prima che il progetto passi alla realizzazione degli stampi o alla produzione.
Condividi:
Processo di calibratura nella metallurgia delle polveri: scopo, fasi e tolleranze
Lavorazione CNC della ceramica vs stampaggio a iniezione della ceramica (CIM): quale processo scegliere?