

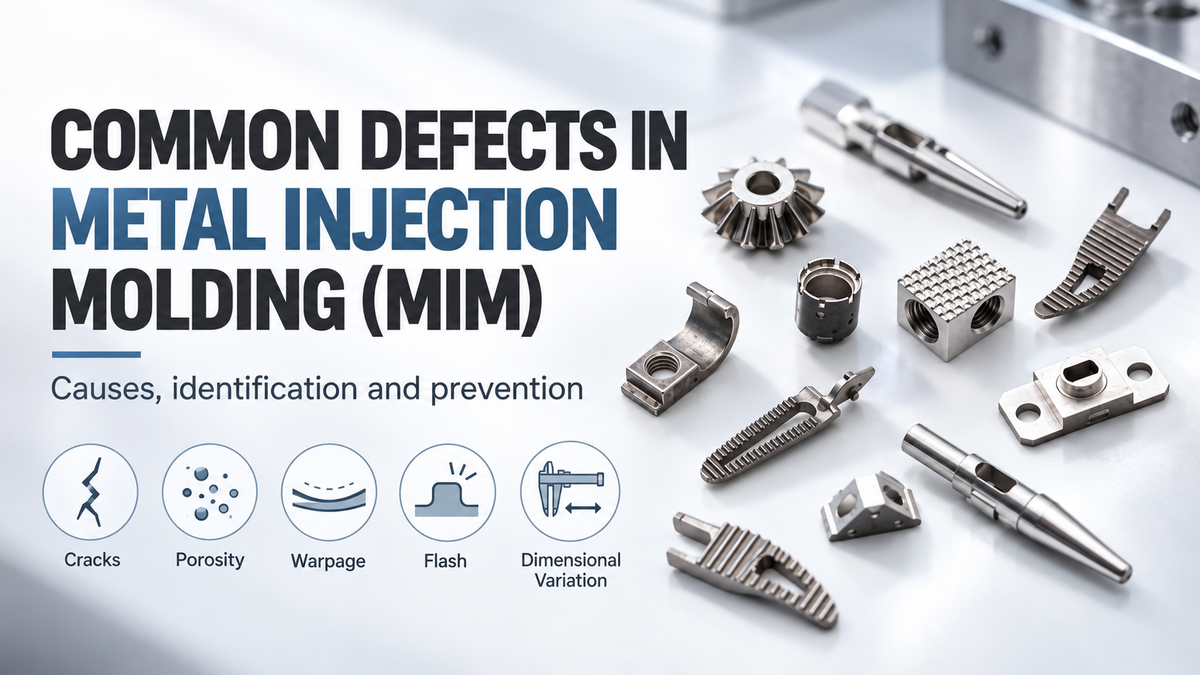
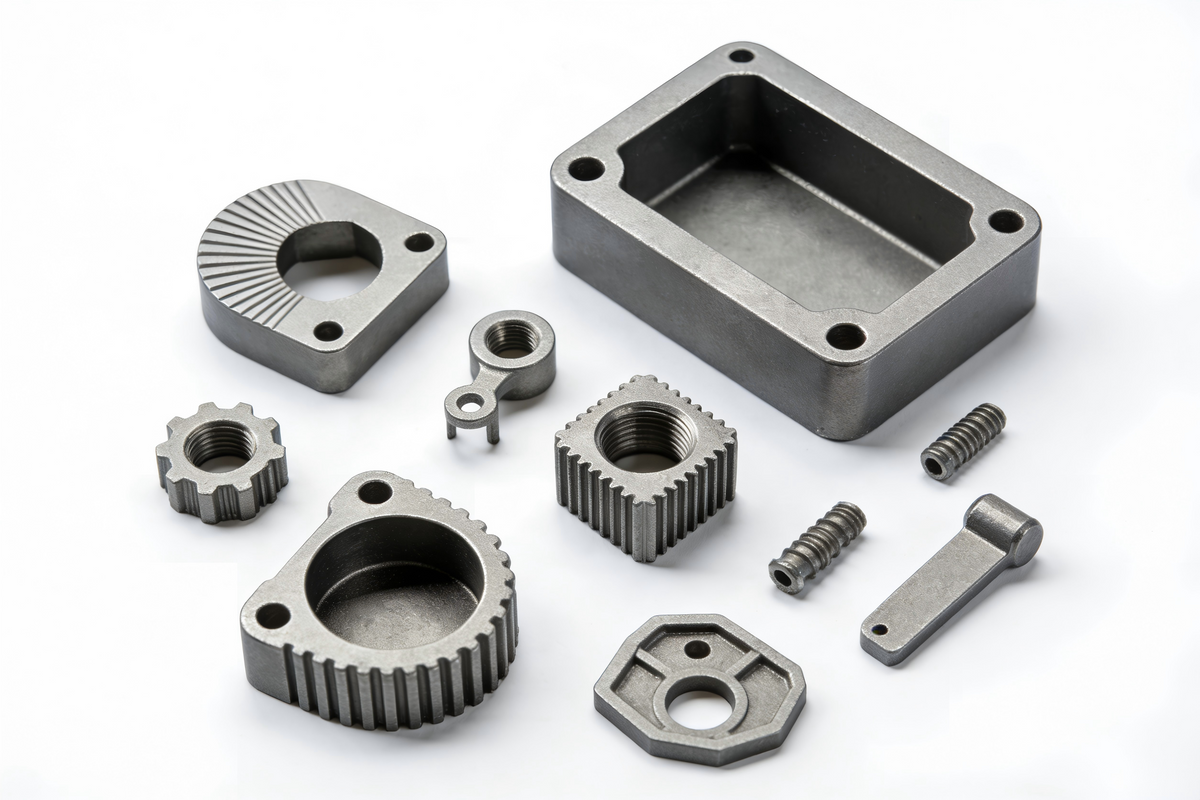
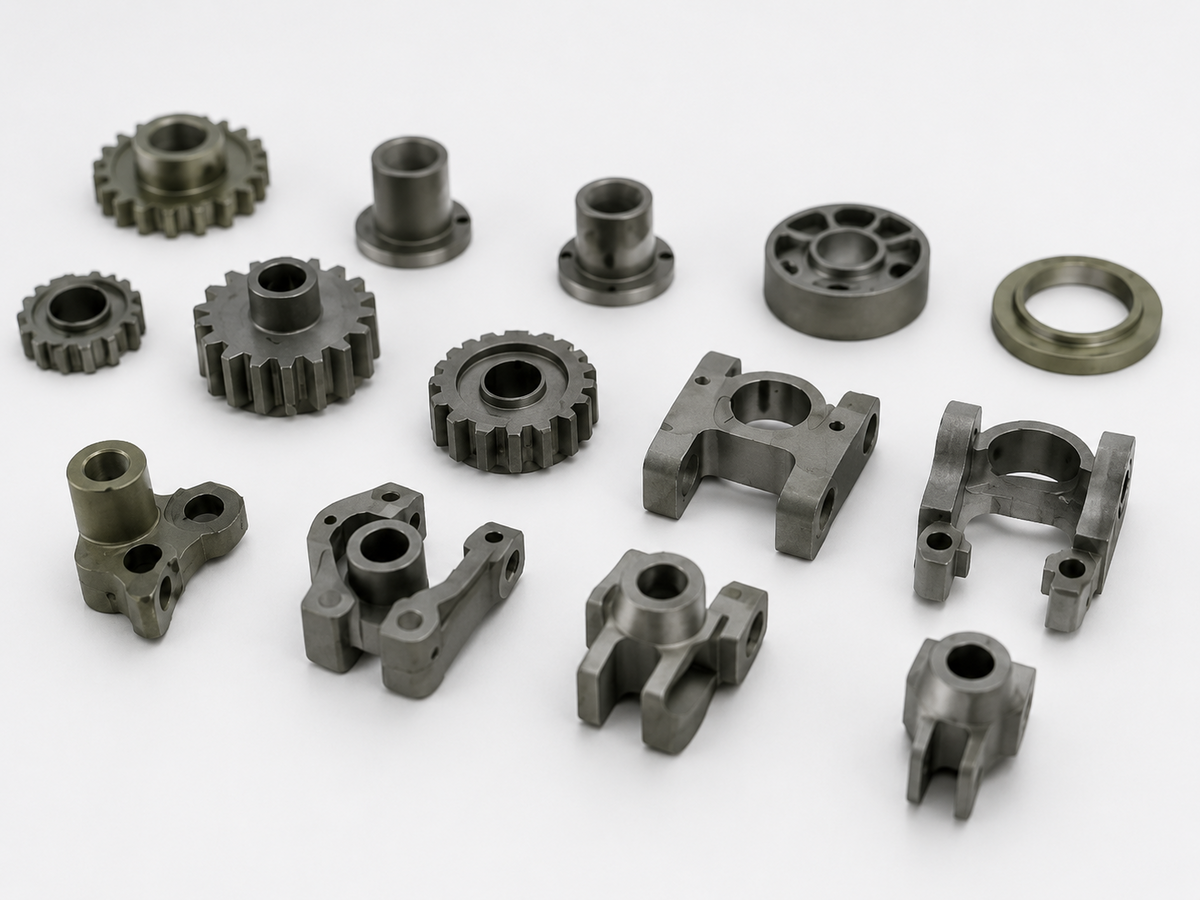
Литье металлов под давлением (MIM) хорошо подходит для изготовления небольших сложных металлических деталей, для которых в противном случае потребовалось бы несколько этапов механической обработки или сборки. С его помощью можно производить детали сложной геометрии, с тонкими стенками, внутренними элементами и в больших объемах с хорошей воспроизводимостью.
Тем не менее у этого процесса есть свои сложности.
В отличие от традиционного литья пластмасс под давлением, металлическая деталь, полученная методом MIM, не является готовой после извлечения из формы. Выявление дефектов MIM требует анализа всего процесса в целом, а не только того этапа, на котором проблема становится заметной. В этой статье мы рассмотрим наиболее распространенные дефекты литья металлов под давлением, их причины и способы предотвращения. Мы также расскажем, как компания XY-GLOBAL применяет практический опыт производства и контроль процессов для изготовления MIM-деталей с неизменным качеством и надежными характеристиками.
Для быстрого ознакомления вы можете сначала изучить таблицу ниже:
| Дефект MIM | Типичный этап | Распространенные причины |
| Коробление | Удаление связующего / Спекание | Неравномерная толщина стенок, колебания плотности, плохая опора |
| Трещины | Литье / Удаление связующего / Спекание | Внутренние напряжения, быстрое удаление связующего, слабые линии спая |
| Недолив | Литье под давлением | Плохая текучесть, низкая температура, недостаточная вентиляция |
| Облой | Литье под давлением | Избыточное давление, износ пресс-формы, плохое уплотнение |
| Линии спая | Литье под давлением | Встреча потоков в критических зонах |
| Вздутия | Удаление связующего | Слишком быстрое удаление связующего |
| Пористость | Спекание | Низкая однородность сырья, недостаточная плотность |
| Неравномерная усадка | Спекание | Колебания плотности, геометрия, условия в печи |
| Размеры не в допуске | Весь процесс | Оснастка, усадка, опора, отклонения в процессе |
| Обесцвечивание | Спекание / Финишная обработка | Атмосфера, загрязнение, остатки связующего |
Почему возникают дефекты при литье металлов под давлением
Процесс MIM сочетает в себе литье под давлением и порошковую металлургию. Такое сочетание создает возможности, с которыми традиционная механическая обработка не может легко конкурировать, но это также означает, что необходимо контролировать больше переменных процесса.
Сырье (фидсток) содержит мелкий металлический порошок, смешанный со связующим веществом. Во время впрыска материал должен равномерно заполнить полость формы. После литья необходимо удалить достаточное количество связующего, не повредив форму детали. Затем полученная структура проходит процесс спекания, в ходе которого частицы порошка соединяются друг с другом, и деталь достигает своей конечной плотности.
Типичная линейная усадка во время спекания обычно составляет около 15–20%, хотя фактическое значение зависит от сплава, состава сырья, степени наполнения порошком и условий спекания.
Такая усадка ожидаема. Настоящая проблема возникает тогда, когда разные участки одной и той же детали дают разную усадку.
Представьте себе деталь с тонкой стенкой с одной стороны и массивным выступом с другой. Оба участка могут выглядеть нормально после литья, но они не охлаждаются, не освобождаются от связующего и не уплотняются одинаковым образом. Эта разница впоследствии может проявиться в виде коробления или отклонения размеров.
По этой причине качественное производство MIM начинается с контроля конструкции и материалов задолго до того, как деталь попадет в печь для спекания.

Коробление и деформация
Коробление — одна из самых частых проблем при литье металлов под давлением, особенно для длинных, тонких, плоских или асимметричных деталей.
Основная причина заключается в неравномерном движении материала во время процесса.
Различные части детали могут содержать слегка отличающиеся остаточные напряжения или локальную концентрацию порошка. Некоторые области при спекании поддерживаются лучше, чем другие. Сила тяжести также может влиять на деталь в процессе уплотнения металлической структуры.
«Зеленая» деталь (после литья) может выглядеть совершенно прямой, но впоследствии деформироваться.
Толщина стенок здесь играет большую роль. Резкие переходы между тонкими и толстыми секциями приводят к различному тепловому поведению и усадке. Большие плоские участки и неподдерживаемые элементы также сложнее контролировать.
На практике лучшее время для снижения риска коробления — это этап проектирования для производства (DFM).
Более равномерная толщина стенок обычно помогает. Массивные участки иногда можно делать пустотелыми, а не сплошными. Ребра жесткости могут обеспечить прочность, не добавляя лишней массы.
Расположение впускного литника также имеет значение. Если полость заполняется неравномерно, в отформованной детали могут возникнуть напряжения еще до начала удаления связующего.
Для деталей, которые сложно поддерживать, можно использовать специальные керамические приспособления для спекания. Оснастка должна поддерживать деталь, не препятствуя нормальной усадке. Если приспособление удерживает деталь слишком жестко, это может привести к другой проблеме с размерами.
Цель состоит не в том, чтобы заставить деталь принять нужную форму, а в том, чтобы направить усадку предсказуемым образом.
Трещины
Трещины могут появиться во время литья, удаления связующего или спекания, и время их появления дает полезные подсказки о первопричине.
Трещины в «зеленой» детали могут быть результатом напряжения при выталкивании, слабой линии спая, плохого заполнения или небрежного обращения. Трещины, появляющиеся при удалении связующего, чаще связаны с процессом его удаления. Трещины при спекании могут указывать на разницу в плотности, остатки связующего, загрязнения или напряжения, уже имевшиеся в детали.
Удаление связующего требует особой осторожности, так как деталь постепенно теряет связующее вещество, обеспечивающее ее прочность.
Связующее или продукты его разложения должны выйти изнутри детали. Если это происходит слишком быстро, внутри может возникнуть давление. Толстые участки обычно более чувствительны, так как газам приходится преодолевать больший путь.
Вот почему массивные сплошные секции могут быть проблемными при литье металлов под давлением.
Конструкция, которая хорошо подходит для станка с ЧПУ, может не автоматически стать идеальной для MIM. Если толстая секция не является функционально необходимой, лучше перепроектировать ее, добавив ребра жесткости, карманы или сделав пустотелой.
Цикл удаления связующего также должен соответствовать типу связующего и геометрии детали. Слишком агрессивный нагрев может сэкономить время на бумаге, но увеличит риск растрескивания. Стабильный процесс обычно ценнее, чем максимально короткий цикл.
Недолив и неполное заполнение
Недолив происходит, когда сырье не полностью заполняет полость пресс-формы.
Результат может быть очевидным, например, отсутствие угла, или менее заметным: неполное формирование узкого ребра, неправильное образование небольшого отверстия или закругленный край вместо задуманной геометрии тонкого участка.
Сырье для MIM содержит высокую концентрацию металлического порошка, поэтому его текучесть отличается от обычных пластиковых смол.
Плохое заполнение может быть следствием низкой температуры материала, недостаточной температуры формы, неправильной скорости впрыска, узких литников, длинных путей течения или захваченного воздуха.
Конечно, давление впрыска иногда можно увеличить. Но простое усиление давления не всегда является правильным решением.
Лучший подход — обычно пересмотреть весь путь течения материала.
Литник может быть слишком маленьким. Тонкий участок может находиться слишком далеко от литника. Вентиляция в конце пути заполнения может быть слабой. Направление потока также может работать против геометрии детали.
Для деталей с тонкими стенками или микро-MIM-деталей относительно небольшие изменения в конструкции литника и вентиляции формы могут привести к заметным улучшениям.
Облой
Облой — это тонкие излишки материала, которые появляются вокруг линий разъема, зон выталкивателей, слайдеров или других стыков пресс-формы.
В большинстве случаев причины знакомы: избыточное давление, плохая подгонка формы, недостаточное усилие смыкания или износ поверхностей разъема.
Разница в том, что при MIM после спекания облой становится металлом.
Мягкий кусочек облоя на «зеленой» детали легко удалить до спекания. Как только компонент полностью уплотняется, этот же дефект становится гораздо сложнее и дороже устранить.
Это делает обслуживание пресс-формы важным, особенно при крупносерийном производстве.
Инструмент, который хорошо работал в начале производства, со временем может начать выдавать облой по мере износа поверхностей смыкания. Поэтому контроль состояния формы является частью поддержания стабильного качества деталей.
Линии спая и следы потока
Линии спая появляются там, где встречаются два фронта потока материала внутри полости.
Они не всегда критичны. На декоративной поверхности, не испытывающей нагрузок, линия спая может почти не иметь значения. Но если она образуется рядом с тонким элементом, отверстием, защелкой или несущей нагрузку зоной, она заслуживает внимания.
При литье металлов под давлением слабая зона спая может оставаться структурно уязвимой на всех последующих этапах процесса.
Плохое соединение на фронте потока может способствовать растрескиванию или снижению механической прочности после спекания.
Расположение литника оказывает сильное влияние на то, где формируются линии спая. При проектировании формы часто можно переместить их подальше от критических областей, изменив место впуска или направление заполнения.
Следы потока и струйное течение — это родственные проблемы.
Струйное течение происходит, когда сырье впрыскивается в полость узкой струей, вместо того чтобы плавно течь вдоль поверхности формы. Эта струя может складываться сама по себе и оставлять видимые узоры или вызывать локальные отклонения в структуре материала.
Изменения литника, скорости впрыска или направления потока обычно помогают исправить ситуацию.
Утяжины и неравномерная подпрессовка
Утяжины обычно появляются рядом с более толстыми участками, где материал охлаждается и дает усадку иначе, чем в окружающих зонах.
Типичный пример — толстый выступ, прикрепленный непосредственно к гораздо более тонкой стенке.
Регулировка давления подпрессовки может помочь, но не всегда способна компенсировать неудачную геометрию.
В какой-то момент сама конструкция становится ограничивающим фактором.
Вот почему равномерная толщина стенок — это больше, чем просто общая рекомендация по проектированию. Она влияет на заполнение, охлаждение, удаление связующего и последующую усадку.
В некоторых случаях замена массивного сплошного выступа на пустотелую структуру может снизить риск образования утяжин, а также сделать удаление связующего и спекание более предсказуемыми.
Вздутия и неполное удаление связующего
Вздутия часто проявляются в виде выпуклостей или раздутых участков на поверхности детали.
Проблема обычно начинается тогда, когда связующее вещество или газы, образующиеся при его разложении, не могут выйти из детали достаточно быстро во время удаления связующего.
Внешний слой компонента может уже стать пористым, в то время как внутри еще содержится значительное количество связующего. Если внутренний материал начинает разлагаться быстрее, чем продукты разложения успевают выйти, под поверхностью растет давление.
Результатом могут стать вздутия, трещины или скрытые внутренние повреждения.
Неполное удаление связующего вызывает другую, но связанную проблему.
Если перед спеканием остается слишком много связующего, это может повлиять на состояние поверхности, уровень углерода, пористость и конечные свойства материала. В некоторых сплавах даже небольшие изменения химического состава могут заметно сказаться на характеристиках.
Правильный цикл зависит от типа используемого связующего.
Производители MIM могут использовать удаление связующего с помощью растворителей, каталитическое, термическое удаление или комбинацию методов. Ни один из методов не является универсально лучшим для любого применения.
Важно то, чтобы связующее удалялось контролируемым образом, не повреждая деталь.
Пористость и низкая плотность
Некоторая микроскопическая пористость является нормальной для многих материалов, используемых в технологии MIM (литье металлов под давлением), однако чрезмерная или неравномерная пористость может стать реальной проблемой качества.
Пористость способна снизить механическую прочность. В зависимости от области применения она также может влиять на герметичность, качество полировки, нанесение покрытий, усталостную долговечность или коррозионную стойкость.
Первопричина может скрываться в исходном сырье.
Если порошок и связующее распределены неравномерно, локальные области могут содержать разную концентрацию порошка. В результате при спекании такие участки могут уплотняться по-разному.
Условия спекания также имеют значение. Температура, время, состав атмосферы в печи и загрузка — все это влияет на плотность.
В реальном производстве стабильность важнее погони за одним впечатляющим показателем плотности.
Процесс, который стабильно обеспечивает заданный диапазон плотности, гораздо полезнее, чем единичная партия с очень высоким значением, за которой следуют партии с большой вариативностью.
Измерение плотности дает полезную информацию, но не всегда отражает полную картину. Металлографический контроль позволяет выявить размер и распределение пор. Для ответственных компонентов при необходимости также могут использоваться механические испытания или компьютерная томография.
Неравномерная усадка и размерные отклонения
Сама по себе усадка является частью процесса литья металлов под давлением. Проблемы начинаются именно с неравномерной усадки.
Полость пресс-формы намеренно делают больше размеров конечного изделия, так как деталь даст усадку в процессе спекания. Компенсация оснастки рассчитывается исходя из конкретной системы материала и технологического процесса.
На бумаге это звучит просто.
На практике на усадку влияют степень наполнения порошком, геометрия детали, схема заполнения, поддержка при спекании и условия в печи.
Длинный участок может вести себя иначе, чем участок с малым диаметром. Массивная деталь может смещаться иначе, чем тонкостенная. Плоскостность и прямолинейность длинной секции, как правило, контролировать сложнее, чем компактные размеры изделия.
Именно поэтому применение одного коэффициента усадки ко всем элементам без учета геометрии может привести к проблемам.
Опытные поставщики MIM полагаются на историю процесса, данные о корректировке оснастки и результаты измерений реальных образцов для уточнения финальных размеров.
Та же логика применима к допускам.
Технология MIM позволяет достичь хорошей повторяемости размеров, но не каждый элемент должен автоматически получать одинаково жесткий допуск.
Требование ±0,01 мм может быть реалистичным для одного небольшого участка с хорошей поддержкой, но избыточным или труднодостижимым для длинного профиля после спекания.
Критические размеры следует определять на раннем этапе.
Там, где MIM не может обеспечить требуемые показатели, может быть более рационально использовать механическую обработку, шлифование, калибровку или другие методы чистовой обработки, чем пытаться «втиснуть» весь литейный процесс в узкие рамки.
Изменение цвета поверхности и загрязнение
Изменение цвета после спекания может быть вызвано окислением, атмосферой в печи, остатками связующего, загрязнением или контактом с материалами поддержки.
Иногда проблема носит чисто косметический характер. В других случаях изменение цвета может указывать на отклонение, требующее более тщательного изучения.
Контроль атмосферы особенно важен для нержавеющих сталей и других сплавов, чувствительных к химическому составу поверхности.
В зависимости от материала и требуемых свойств могут использоваться вакуум, водород, инертный газ или другие условия среды в печи.
Загрязнение также может попасть в процесс на более ранних стадиях.
В технологии MIM используются мелкодисперсные металлические порошки, поэтому обращение с материалом требует разумного контроля. Остатки другого сплава, грязная оснастка или плохая очистка оборудования могут повлиять на химический состав локальных участков.
Это становится особенно важным для медицинской, автомобильной, электронной и других отраслей, где важны стабильность материала и прослеживаемость.
Практическое устранение распространенных дефектов MIM
Далеко не каждый дефект требует изготовления новой пресс-формы. Стоит помнить, что изменение оснастки — дорогостоящий процесс, который обычно занимает больше времени, чем корректировка технологических параметров.
Первым шагом является определение того, на каком этапе с наибольшей вероятностью возникает дефект.
| Дефект | Области для первоочередной проверки | Типовые корректирующие действия |
| Коробление | Толщина стенок, баланс заполнения, поддержка при спекании | Улучшение геометрии, баланса процесса или фиксатора |
| Трещины | Линии спая, выталкивание, цикл дебиндеринга | Снижение напряжений и замедление удаления связующего при необходимости |
| Недолив | Литник, вентиляция, температура, скорость впрыска | Улучшение текучести и заполнения полости |
| Облой | Давление, усилие смыкания, поверхности разъема | Оптимизация литья или ремонт пресс-формы |
| Линия спая | Расположение литника и схема потока | Изменение точки встречи потоков |
| Вздутия | Температура дебиндеринга и толщина детали | Корректировка скорости удаления связующего |
| Пористость | Сырье, температурный профиль печи, атмосфера | Улучшение контроля материала и спекания |
| Размерные отклонения | Данные об усадке, поддержка, компенсация инструмента | Уточнение процесса или компенсации оснастки |
| Изменение цвета | Атмосфера в печи и загрязнения | Проверка печи и соблюдения правил обращения с материалами |
Ключ к успеху — вносить изменения по одному и с конкретной целью.
Изменение нескольких параметров литья и спекания одновременно может дать лучший образец, но затрудняет понимание самого процесса. Когда позже что-то изменится снова, найти исходное решение будет сложно.
Предотвращение дефектов MIM до начала изготовления оснастки
Многие проблемы при литье металлов под давлением легче предотвратить на этапе проектирования (DFM), чем исправлять после того, как оснастка готова.
Чертеж может выглядеть вполне разумно с функциональной точки зрения, но все равно создавать неоправданные риски при производстве.
Большие перепады толщины стенок — хороший тому пример. Длинные участки без поддержки — другой. Критические размеры, расположенные через сложную линию разъема, также могут неоправданно усложнить пресс-форму и процесс контроля.
Правильный DFM-анализ MIM должен учитывать заполнение полости, место расположения литника, способ выталкивания детали, а также поведение детали при дебиндеринге и спекании.
Допуски необходимо рассматривать параллельно.
Нет особого смысла устанавливать очень жесткие допуски для всех размеров, если только два или три элемента действительно влияют на сборку или функционирование.
Зачастую лучше определить действительно критические размеры и строить процесс вокруг них.
Такой подход дает инженерным и производственным командам больше возможностей для стабильного контроля качества изделия.
Важность стабильности сырья и процесса
Оснастке в MIM уделяется много внимания, но материал не менее важен.
Стабильное сырье требует неизменного соотношения порошка и связующего.
Если материал начинает расслаиваться, локальная загрузка порошка может измениться. «Зеленая» деталь может выглядеть нормально, но проблемы с усадкой или плотностью проявятся после спекания.
Хранение, транспортировка, сушка при необходимости и контроль вторичного сырья — все это влияет на стабильность.
Процесс литья также требует стабильного «технологического окна».
Давление, температура, скорость и условия цикла не обязательно должны быть идентичными для каждого материала MIM. Главное — чтобы выбранный диапазон надежно работал для конкретного сырья и геометрии.
Это одна из причин, почему исторические производственные данные так полезны. После того как процесс отлажен, последующее производство должно оставаться в рамках утвержденных условий, а не подвергаться случайным корректировкам от партии к партии.
Контроль должен соответствовать рискам детали
Не каждый элемент изделия MIM требует одинакового метода контроля.
Простые размеры можно проверить стандартными измерительными приборами. Сложные профили или жесткие допуски на расположение могут потребовать КИМ (координатно-измерительной машины) или систем технического зрения. Качество поверхности, плотность, твердость или структура материала могут потребовать отдельных испытаний в зависимости от проекта.
План контроля должен следовать за функциональностью.
Критические размеры для сборки заслуживают большего внимания, чем нефункциональные косметические элементы. Для деталей, используемых в медицинских устройствах или других регулируемых отраслях, также может потребоваться прослеживаемость партий и дополнительная документация.
Суть вот в чем: контроль не создает качество. Он лишь подтверждает, обеспечивает ли процесс ожидаемый результат.
Чем надежнее производственный процесс, тем реже контроль превращается в поиск неожиданных проблем.
Первые образцы не обязаны быть идеальными
Обнаружение дефекта при первом пробном литье не означает автоматически, что процесс MIM не работает.
Для этого и нужны начальные испытания.
Первые образцы показывают, как реальный материал, пресс-форма и геометрия детали взаимодействуют друг с другом. Небольшое отклонение размера может потребовать компенсации оснастки. Плоская деталь может потребовать другой поддержки при спекании. Тонкое ребро может потребовать изменения литника.
Важно то, можно ли понять и проконтролировать причину отклонения.
Поставщик, который может объяснить проблему, протестировать исправление и установить воспроизводимый процесс, находится в гораздо более сильной позиции, чем тот, кто просто продолжает менять параметры до тех пор, пока образец случайно не пройдет проверку.
Как XY-GLOBAL поддерживает стабильное производство методом литья металлов под давлением
В XY-GLOBAL предотвращение дефектов начинается еще до завершения проектирования производственной пресс-формы.
Наша инженерная команда анализирует геометрию детали, материал, ожидаемый объем, критические размеры, стратегию литников и возможные риски при спекании на ранней стадии проекта. При необходимости мы также рассматриваем приспособления для спекания, вторичную обработку и требования к контролю до начала производства.
Разработка образцов используется для подтверждения поведения реальной детали.
Размеры, усадка, внешний вид и другие требуемые характеристики проверяются перед переходом к стабильному производству. Если требуются корректировки, они вносятся на основе реальных результатов изготовления, а не предположений.
Цель состоит не в том, чтобы произвести один хороший образец в специальных условиях. Процесс должен оставаться стабильным при увеличении объемов производства.
Если вы разрабатываете деталь для литья металлов под давлением, вы можете отправить нам 2D/3D чертежи, требования к материалу, ожидаемый годовой объем и критические размеры. Наша команда изучит конструкцию и выявит потенциальные производственные риски до начала изготовления оснастки.
Заключение
Метод литья металлов под давлением позволяет эффективно производить сложные металлические компоненты, однако это не тот процесс, где результат зависит исключительно от оснастки.
Геометрия детали, сырье, литье, удаление связующего, спекание и контроль — все это влияет на конечное качество.
Большинство дефектов становится проще устранить, если рассматривать процесс как единую взаимосвязанную систему.
Коробление не всегда является проблемой печи, а отклонения размеров могут быть связаны с неравномерным распределением материала, а не с плохим контролем.
Понимание того, где возникает дефект, позволяет скорректировать процесс и, что еще важнее, поддерживать его стабильность при масштабировании производства.
Делиться:
Производители керамических изоляторов по индивидуальным заказам для промышленного применения
Калибровка в порошковой металлургии: назначение, этапы и допуски