

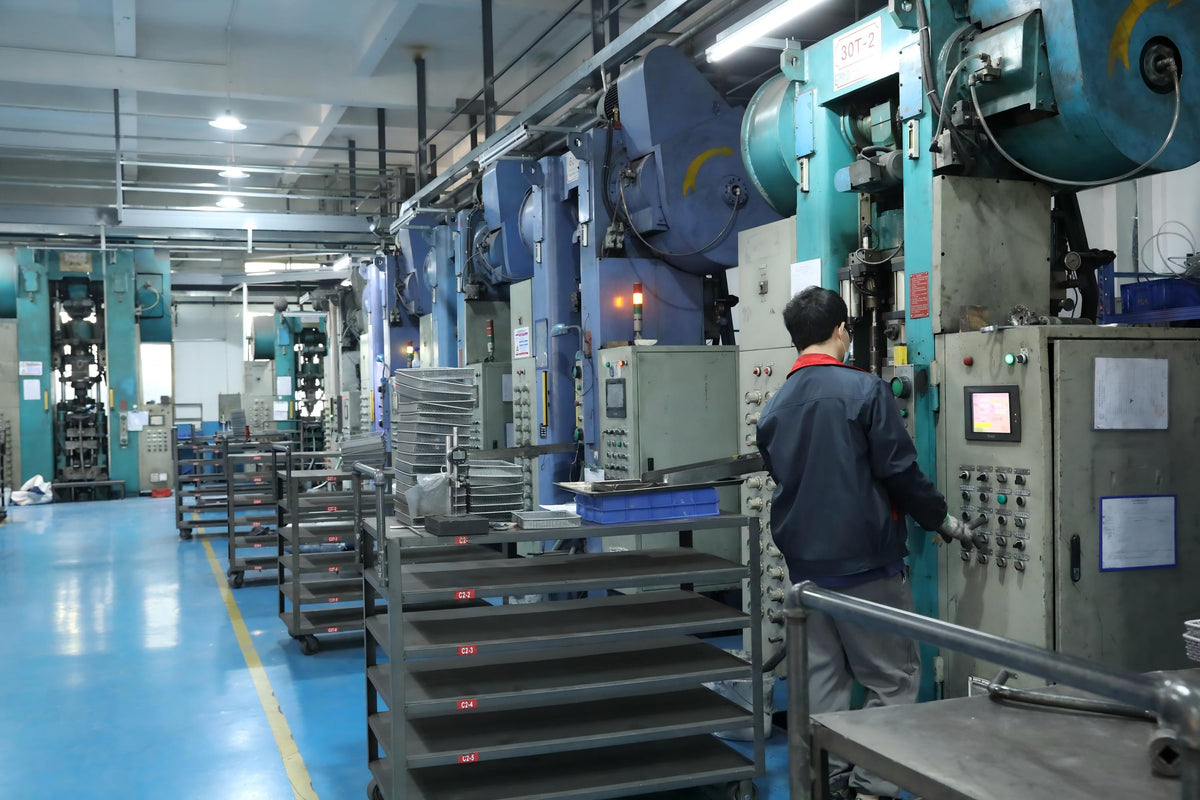
Процесс калибровки в порошковой металлургии — это вторичная операция, выполняемая после спекания для повышения точности размеров металлических деталей. Благодаря приложению контролируемого давления через прецизионную матрицу калибровка корректирует незначительные отклонения размеров без удаления материала.
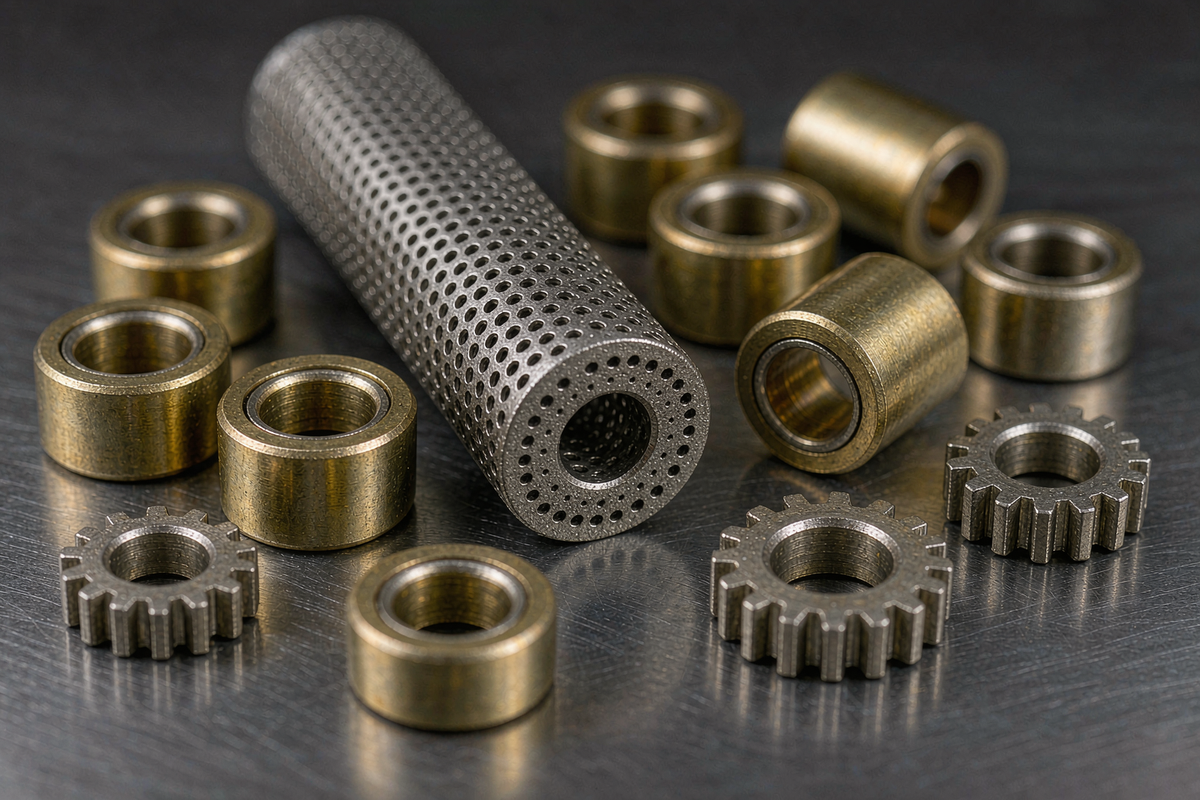
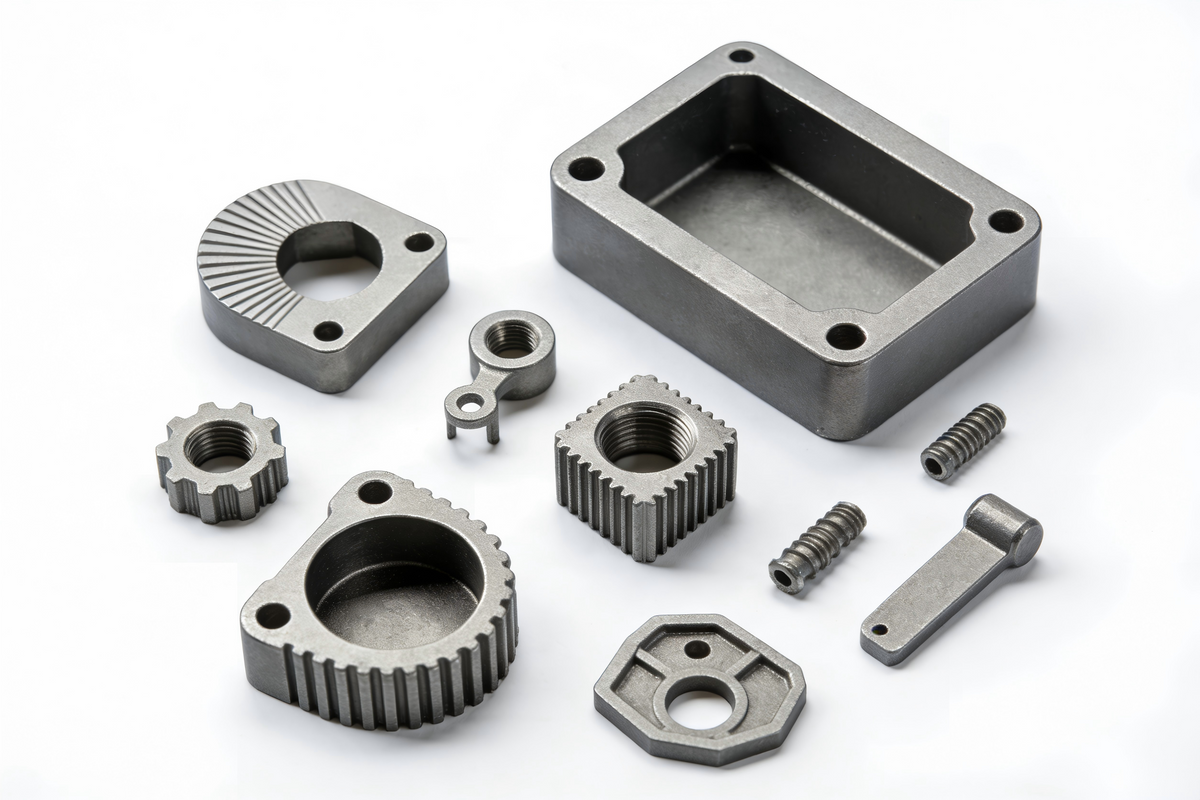
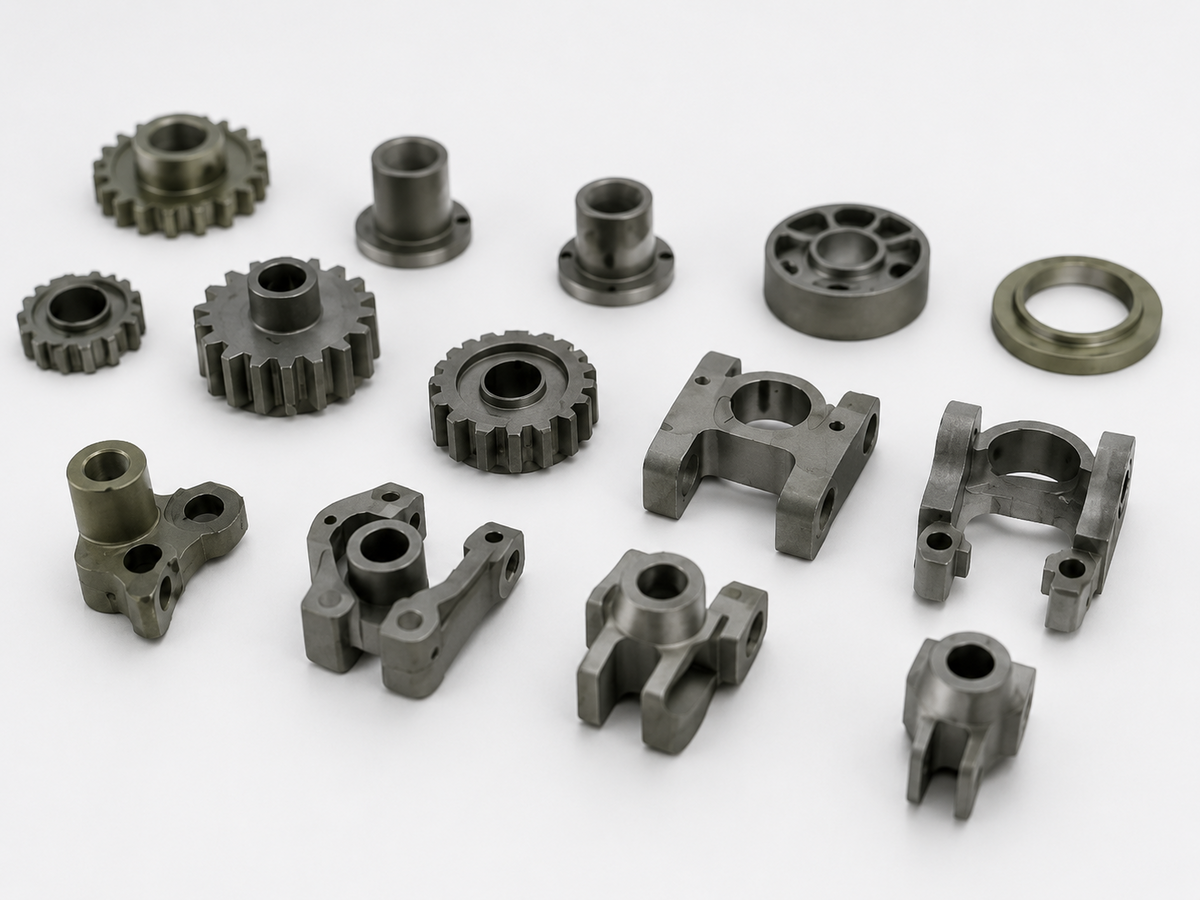
Этот процесс обычно используется для спеченных шестерен, втулок, подшипников и других прецизионных металлических компонентов, требующих стабильных размеров для сборки.
Что такое калибровка в порошковой металлургии?
Калибровка, также называемая размерной калибровкой, представляет собой процесс холодного допрессовывания, который регулирует размеры спеченных деталей порошковой металлургии (ПМ).
Во время спекания металлические частицы соединяются друг с другом, и деталь может претерпевать изменения размеров. Эти изменения зависят от состава материала, начальной плотности, температуры спекания и геометрии детали.
Калибровка помогает исправить небольшие отклонения размеров и улучшить стабильность параметров между производственными партиями.
В отличие от механической обработки, калибровка не срезает материал. Вместо этого она использует контролируемую пластическую деформацию, чтобы приблизить выбранные элементы к их требуемым размерам.

Как работает процесс калибровки?
Процесс калибровки в порошковой металлургии обычно включает четыре этапа:
-
Контроль: Измерение спеченных деталей для выявления отклонений размеров и подтверждения их пригодности для калибровки.
-
Подготовка матрицы: Изготовление прецизионной калибровочной матрицы с учетом целевых размеров, свойств материала и ожидаемого упругого последействия.
-
Допрессовывание: Установка спеченного компонента в матрицу и приложение контролируемого давления для корректировки его размеров.
-
Финальный контроль: Проверка критических размеров, круглости и других заданных допусков с использованием калибров или координатно-измерительного оборудования.
В традиционной порошковой металлургии методом прессования и спекания калибровка особенно полезна для повышения повторяемости при крупносерийном производстве.
Что можно улучшить с помощью калибровки?
Калибровка в основном улучшает точность размеров и геометрическую точность спеченных компонентов.
| Характеристика | Улучшение за счет калибровки |
|---|---|
| Внешний диаметр | Снижает вариативность размеров |
| Внутренний диаметр | Улучшает стабильность размера отверстия |
| Круглость | Исправляет незначительные отклонения |
| Плоскостность | Улучшает выбранные контактные поверхности |
| Посадка при сборке | Обеспечивает более стабильные сопрягаемые размеры |
В зависимости от материала, геометрии и оснастки выбранные размеры могут контролироваться с допусками в диапазоне нескольких десятков микрометров. В подходящих случаях возможны более жесткие результаты, но ±0,01 мм не следует рассматривать как универсальную возможность калибровки.
Калибровка также может вызывать ограниченное локальное уплотнение. Однако ее основная цель — корректировка размеров, а не существенное повышение плотности.

Калибровка, чеканка и механическая обработка
Эти вторичные операции служат разным целям.
| Процесс | Основная цель | Удаление материала |
|---|---|---|
| Калибровка | Размерная калибровка | Нет |
| Чеканка | Локальное формообразование, детализация поверхности или уплотнение | Нет |
| ЧПУ-обработка | Точные отверстия, резьбы и сложные элементы | Да |
Калибровка, как правило, более экономична, чем механическая обработка для исправления повторяющихся отклонений размеров у подходящих крупносерийных деталей. Однако она не может надежно устранить трещины, серьезную деформацию или значительные геометрические дефекты.
Используется ли калибровка в литье металлов под давлением (MIM)?
Да. Калибровка также может применяться к отдельным деталям, полученным литьем металлов под давлением (MIM), когда после спекания требуется дополнительная корректировка размеров.
Однако MIM-компоненты обычно имеют более высокую плотность после спекания, чем детали, изготовленные традиционным прессованием и спеканием. Их поведение при деформации может затруднить калибровку, особенно для высокопрочных сплавов или тонкостенных геометрических форм.
Для MIM-компонентов, требующих более жестких допусков, инженерам следует оценить, что является наиболее подходящим решением: калибровка, локальная чеканка или вторичная механическая обработка на ЧПУ.
Заключение
Процесс калибровки в порошковой металлургии является эффективным методом улучшения точности размеров, стабильности формы и посадки при сборке после спекания.
При работе с деталями порошковой металлургии и MIM на заказ выбор подходящей вторичной операции зависит от материала, геометрии детали, требований к допускам и объема производства.
В MIM Supplier наша команда инженеров может изучить ваши 2D-чертежи и 3D-модели, чтобы определить, необходима ли калибровка или вторичная механическая обработка для достижения ваших спецификаций.
Делиться:
Типичные дефекты при литье металлов под давлением (MIM) и способы их предотвращения
Литье металлов под давлением: материалы, свойства и руководство по проектированию