

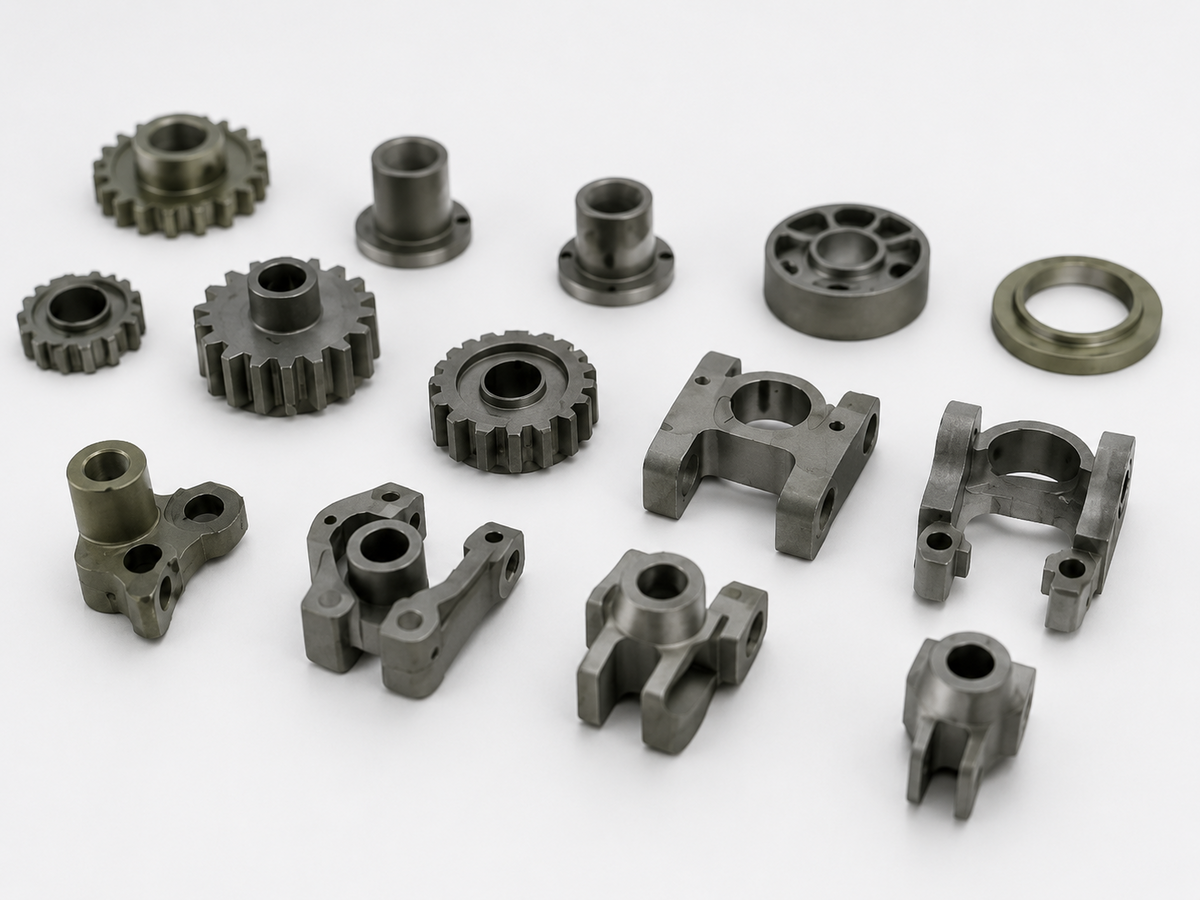
El acero es una de las familias de materiales más utilizadas en el moldeo por inyección de metal (MIM). Ofrece una combinación útil de resistencia, resistencia a la corrosión, rendimiento ante el desgaste y rentabilidad para componentes pequeños y complejos. Sin embargo, no todos los aceros para MIM se comportan de la misma manera. Una pieza de instrumento médico, un mecanismo de bloqueo en miniatura y un engranaje resistente al desgaste pueden requerir cada uno un grado diferente.
Para los ingenieros que evalúan el acero para moldeo por inyección de metal, la cuestión principal no es simplemente si el acero se puede moldear. Es qué grado de acero ofrecerá las propiedades requeridas después del desaglutinado, la sinterización y cualquier procesamiento secundario.
Esta guía compara los grados comunes de acero para MIM, explica los factores de fabricación que afectan el rendimiento y muestra cuándo el MIM de acero es una mejor opción que el mecanizado convencional.
¿Qué es el moldeo por inyección de metal con acero?
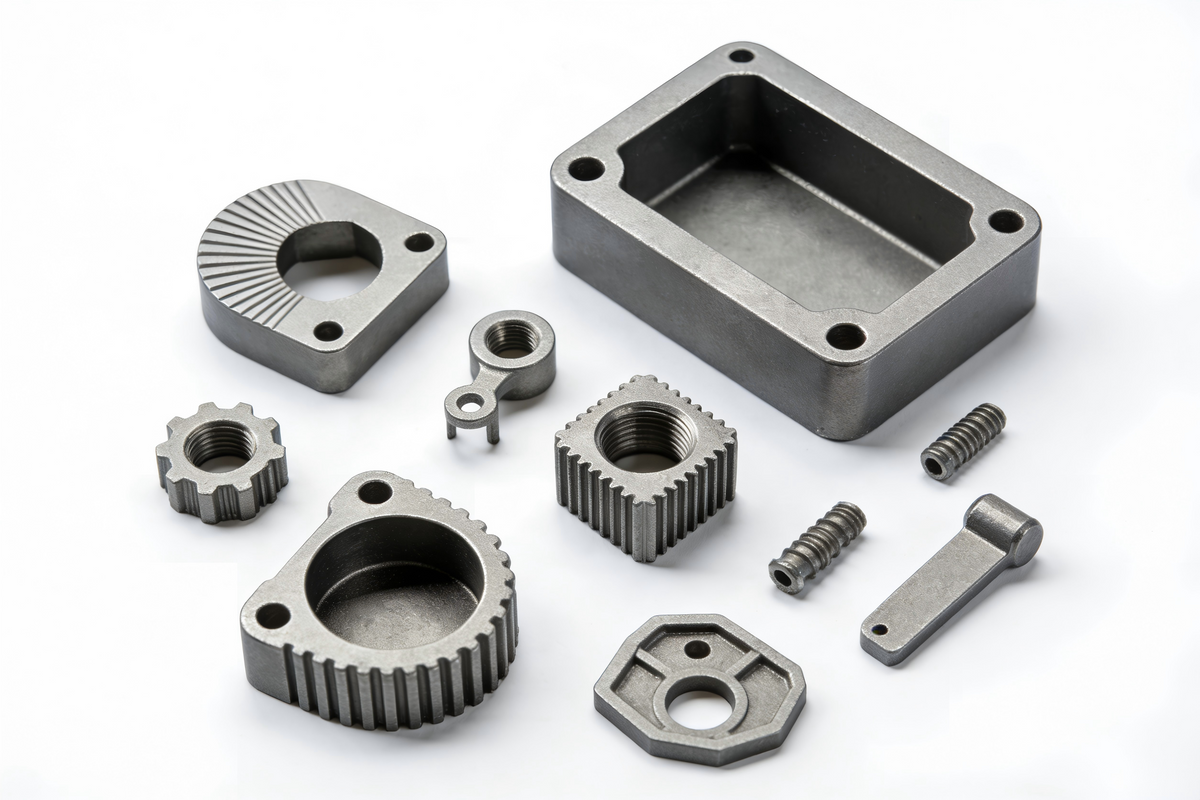
El moldeo por inyección de metal con acero es un proceso de fabricación utilizado para producir piezas metálicas relativamente pequeñas con características tridimensionales complejas. Se mezcla polvo de acero fino con un aglutinante de polímero para crear una materia prima moldeable. La mezcla se inyecta en una herramienta, se elimina el aglutinante y el polvo restante se sinteriza a alta temperatura para formar un componente de acero denso.
La pieza resultante no es un componente recubierto de plástico ni una pieza de fundición hecha de acero fundido. El aglutinante sirve solo como una ayuda de procesamiento temporal y se elimina en gran medida antes de producir la pieza final.
El MIM puede integrar características como nervaduras, ranuras, orificios pequeños, resaltes y perfiles irregulares en un solo componente de forma casi final (near-net-shape). Esto reduce la cantidad de eliminación de material necesaria en comparación con el mecanizado de una pieza complicada a partir de barras. También significa que el diseño debe tener en cuenta el moldeo, el desaglutinado y la contracción predecible durante la sinterización.
El MIM de acero es más atractivo cuando la geometría es compleja, el diseño es estable y se pedirán suficientes piezas para justificar la inversión en utillaje.

Grados comunes de acero para moldeo por inyección de metal
La selección del material debe comenzar con el entorno de trabajo y la función principal del componente. Los aceros inoxidables se utilizan comúnmente donde la resistencia a la corrosión es importante, mientras que los aceros de baja aleación pueden ser útiles para piezas mecánicas tratadas térmicamente que no necesitan el rendimiento contra la corrosión del acero inoxidable.
| Grado de acero MIM | Ventaja principal | Aplicaciones típicas | Consideración principal |
|---|---|---|---|
| Acero inoxidable 316L | Resistencia a la corrosión y ductilidad | Hardware de dispositivos médicos, accesorios de fluidos, carcasas pequeñas | Menor dureza y resistencia que los grados endurecidos |
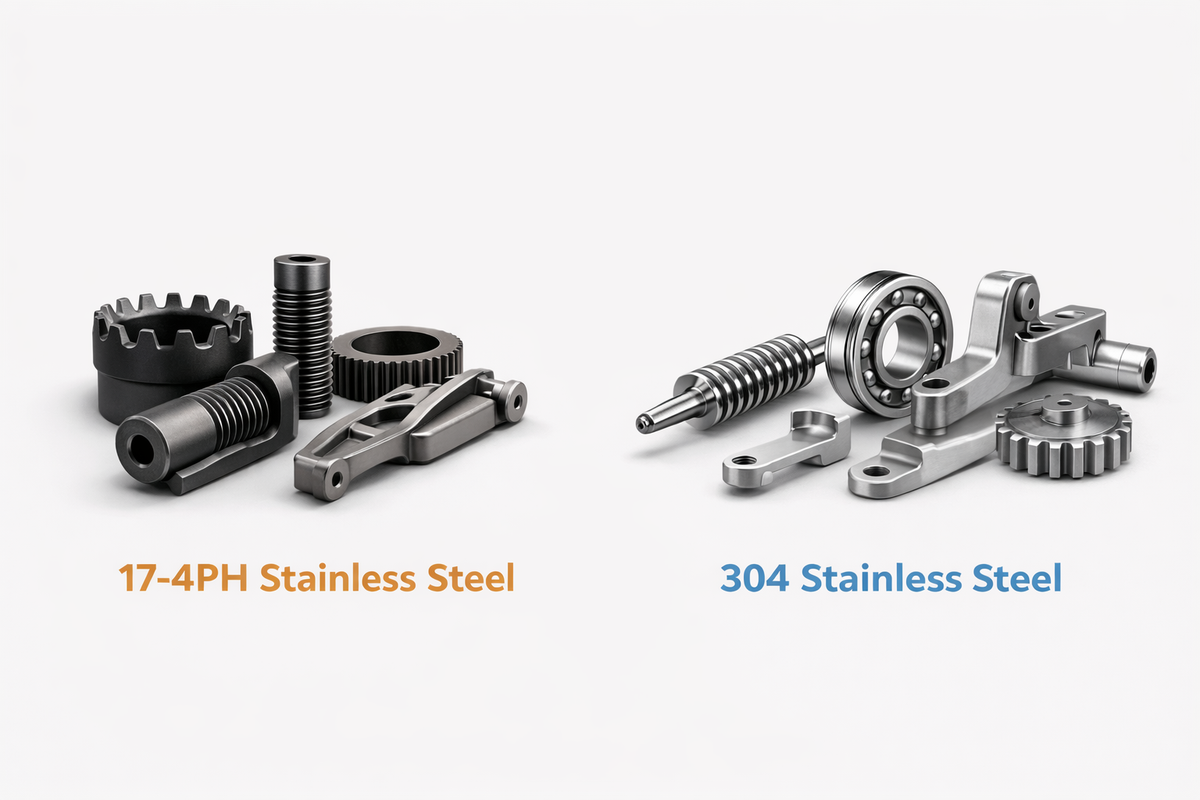
| Acero inoxidable 17-4PH | Mayor resistencia mediante endurecimiento por precipitación | Palancas, pestillos, piezas estructurales de precisión | Especificar la condición final del tratamiento térmico |
| Acero inoxidable 420 | Dureza y resistencia al desgaste después del tratamiento térmico | Componentes de herramientas, piezas de desgaste, bloqueos mecánicos | La resistencia a la corrosión es más limitada que en el 316L |
| Acero inoxidable 440C | Alta dureza y rendimiento ante el desgaste | Elementos de desgaste de precisión, componentes de instrumentos | Se debe revisar la tenacidad y el cambio dimensional después del endurecimiento |
| Acero inoxidable 430L | Comportamiento magnético y rendimiento general del acero inoxidable | Hardware magnético o funcional | Menos adecuado para una exposición agresiva a la corrosión |
| Acero de baja aleación 4605 / 4140 | Resistencia tratable térmicamente y rentabilidad | Engranajes, levas, trinquetes, varillajes mecánicos | Generalmente necesita protección contra la corrosión en entornos húmedos |
Estas son orientaciones para la selección de materiales, no especificaciones intercambiables. La disponibilidad de la materia prima, las propiedades alcanzables, los requisitos de superficie y la respuesta al tratamiento térmico deben verificarse con el fabricante.
Acero inoxidable 316L: Cuando la resistencia a la corrosión es lo primero
El 316L es una opción común para componentes pequeños expuestos a humedad, agentes de limpieza o entornos donde una superficie de acero inoxidable limpia es importante. Su bajo contenido de carbono ayuda a limitar la sensibilización, y la aleación ofrece una buena ductilidad cuando se procesa correctamente.
Los usos típicos incluyen mecanismos de instrumentos quirúrgicos, componentes de equipos médicos, piezas pequeñas de control de fluidos y hardware de precisión. Para tales aplicaciones, el estado final de la superficie puede ser tan importante como el nombre del material. El pulido, la limpieza y la pasivación pueden especificarse donde sea apropiado.
El 316L no es la mejor opción cuando una pieza requiere una dureza o resistencia al desgaste muy altas. Normalmente no se fortalece mediante el endurecimiento convencional por temple y revenido. Si el diseño está controlado principalmente por la capacidad de carga en lugar de la resistencia a la corrosión, el 17-4PH puede ser un mejor punto de partida.
Acero inoxidable 17-4PH: Para componentes estructurales más resistentes
El 17-4PH es un acero inoxidable de endurecimiento por precipitación utilizado para piezas pequeñas que deben soportar carga, mantener su forma o resistir la deformación. El tratamiento térmico puede aumentar la resistencia y la dureza, haciendo que el material sea útil para piezas de bloqueo, palancas, soportes pequeños y otros componentes mecánicos.
Para el MIM 17-4PH, simplemente poner "17-4PH" en el plano suele ser insuficiente. También se deben definir la condición de tratamiento térmico, el requisito de dureza o resistencia y el método de inspección. Diferentes condiciones de envejecimiento proporcionan diferentes combinaciones de propiedades.
El 17-4PH ofrece una resistencia a la corrosión útil, pero no debe tratarse automáticamente como equivalente al 316L en entornos ricos en cloruro o agresivos de otra manera. El material debe seleccionarse según las condiciones de servicio reales.
Acero inoxidable 420 y 440C: Para dureza y desgaste
Cuando el requisito principal es el contacto repetido, el deslizamiento o la retención de bordes, los aceros inoxidables martensíticos como el 420 y el 440C merecen atención. Estos grados se pueden endurecer mediante un tratamiento térmico adecuado, a diferencia del 316L.
El MIM 420 puede ser útil para mecanismos pequeños resistentes al desgaste y componentes de instrumentos. El 440C puede considerarse cuando se necesita una dureza aún mayor, pero el compromiso puede incluir una menor tenacidad y un procesamiento más exigente.

El tratamiento térmico también puede cambiar las dimensiones. Los diseñadores deben identificar las superficies de apoyo, los orificios críticos o las caras de acoplamiento que pueden necesitar un rectificado final o un acabado CNC después del endurecimiento. Ninguno de los grados debe seleccionarse únicamente porque esté etiquetado como "inoxidable"; el rendimiento contra la corrosión debe verificarse según la aplicación.
Acero de baja aleación 4605 y 4140: Para piezas mecánicas funcionales
Los aceros MIM de baja aleación a menudo se consideran para engranajes, levas, trinquetes, componentes de accionamiento y otras piezas donde la resistencia mecánica y la respuesta al tratamiento térmico importan más que la resistencia a la corrosión del acero inoxidable.
Grados como el 4605 y el 4140 pueden procesarse con un tratamiento térmico adecuado para desarrollar una resistencia y dureza útiles. En aplicaciones expuestas a humedad o medios corrosivos, puede ser necesario un chapado, recubrimiento u otro acabado protector.
Aunque estos materiales pueden ser rentables, el polvo más barato no siempre es la pieza terminada más barata. El tratamiento térmico adicional, el recubrimiento, el control de la distorsión o el mecanizado secundario pueden cambiar el costo total sustancialmente.
Cómo afecta el grado de acero al rendimiento de las piezas MIM
Las propiedades de un componente MIM de acero dependen de algo más que su composición química nominal de aleación. Las características del polvo, el control del desaglutinado, las condiciones de sinterización, la densidad final y el posprocesamiento influyen en la pieza terminada.
Densidad y resistencia mecánica
Los procesos MIM bien controlados pueden producir piezas de acero con un alto porcentaje de densidad teórica. Un rango de producción comúnmente citado es de aproximadamente 96–99%, aunque el resultado alcanzable varía según la aleación, la geometría y las condiciones de procesamiento.
La alta densidad respalda un rendimiento mecánico útil, pero no garantiza que una pieza MIM tenga exactamente la misma resistencia a la fatiga, tenacidad al impacto o condición de superficie que una pieza forjada o mecanizada. Para aplicaciones críticas de seguridad o de ciclos altos, los ingenieros deben solicitar datos para el grado MIM y la condición de procesamiento relevantes en lugar de utilizar valores genéricos de acero forjado.
Resistencia a la corrosión
El comportamiento frente a la corrosión depende de la composición de la aleación y de cómo se procesa y acaba la pieza. Por ejemplo, la contaminación por carbono u oxígeno durante el procesamiento, la porosidad residual y la condición de la superficie pueden afectar el rendimiento. Los grados de acero inoxidable deben compararse bajo la exposición real a la limpieza, sal, humedad o químicos esperada en el servicio.
Para aplicaciones reguladas o críticas respecto a la corrosión, considere si el proyecto necesita pruebas de corrosión, verificación de pasivación o requisitos específicos de limpieza de superficie.
Tratamiento térmico y acabado superficial
Las piezas de acero pueden requerir envejecimiento, temple y revenido, pulido, pasivación, chapado o mecanizado de precisión después de la sinterización. Estas operaciones no son meramente cosméticas. Pueden determinar la dureza final, la resistencia a la corrosión, el ajuste con otras piezas y el rendimiento general.
Esta es la razón por la que el acero para moldeo por inyección de metal debe especificarse como una condición de material terminado, no solo como un grado de polvo.
Pautas de diseño para piezas MIM de acero
Un buen diseño MIM de acero debe funcionar en el molde y permanecer estable durante el desaglutinado y la sinterización. Muchos problemas de producción provienen de características que parecen sencillas en un modelo CAD pero que son difíciles de llenar, soportar o contraer de manera uniforme.
Tener en cuenta la contracción por sinterización
Las piezas MIM de acero se contraen sustancialmente a medida que se densifican durante la sinterización. A menudo se utiliza un rango de contracción lineal de alrededor del 15–20% como referencia inicial de diseño, pero el factor real depende de la carga de sólidos de la materia prima, la aleación, el diseño de la herramienta y las condiciones del proceso.
El molde está diseñado más grande para compensar esta contracción. Los ingenieros no deben ampliar manualmente cada dimensión del plano mediante un porcentaje universal; el equipo de utillaje debe determinar el factor para el material y el proceso calificados.
Un cambio de 316L a 17-4PH, por ejemplo, puede requerir una nueva revisión dimensional y de contracción incluso si la geometría sigue siendo la misma.
Mantener un espesor de pared razonablemente consistente
Los grandes cambios en el espesor de la sección pueden crear un comportamiento desigual de desaglutinado y sinterización, aumentando el riesgo de distorsión, agrietamiento o defectos internos. Las transiciones suaves, los filetes y las características de soporte bien planificadas suelen ser más efectivas que los cambios abruptos entre secciones muy delgadas y gruesas.
Un espesor de pared de alrededor de 0.5 mm o más puede ser factible para algunos diseños, pero este no es un mínimo universal. La longitud de flujo, el material, la geometría local, la construcción de la herramienta y el volumen de producción son importantes. Las secciones sólidas gruesas también necesitan una revisión cuidadosa porque la eliminación del aglutinante se vuelve más difícil a medida que aumenta la ruta de difusión.
Diseñar características que se puedan moldear y extraer
El MIM puede reducir la necesidad de mecanizar características complicadas, pero no está libre de limitaciones de utillaje. Los cortes profundos, los canales internos estrechos, las esquinas internas afiladas y las ubicaciones difíciles de la línea de partición pueden requerir mecanismos de molde especiales o cambios de diseño.
El ángulo de desmoldeo, la ubicación de la compuerta, la estrategia de expulsión y la colocación de marcas de testigo deben considerarse antes de fabricar la herramienta. Las características que no se pueden formar económicamente pueden ser mejor añadidas mediante mecanizado secundario.
Asignar tolerancias por función
Para la planificación inicial, a veces se utilizan tolerancias dimensionales en estado sinterizado en el rango general de aproximadamente ±0.3–0.5% de una dimensión. La tolerancia final depende en gran medida del material, la dirección de medición, la geometría y la capacidad del proceso.
Por ejemplo, una característica de 20 mm a ±0.3% corresponde a ±0.06 mm. Esta es una ilustración del porcentaje, no una garantía de que una característica particular de 20 mm se pueda producir con esa tolerancia.
Los orificios de rodamiento, las caras de sellado, las roscas de precisión y los datos de alineación pueden requerir mecanizado CNC o rectificado después de la sinterización. Un plano rentable suele aplicar los controles más estrictos solo a las características que realmente afectan la función.

¿Dónde se utilizan los componentes MIM de acero?
El MIM de acero es particularmente útil para componentes que combinan dimensiones pequeñas, formas intrincadas y demanda de producción repetida.
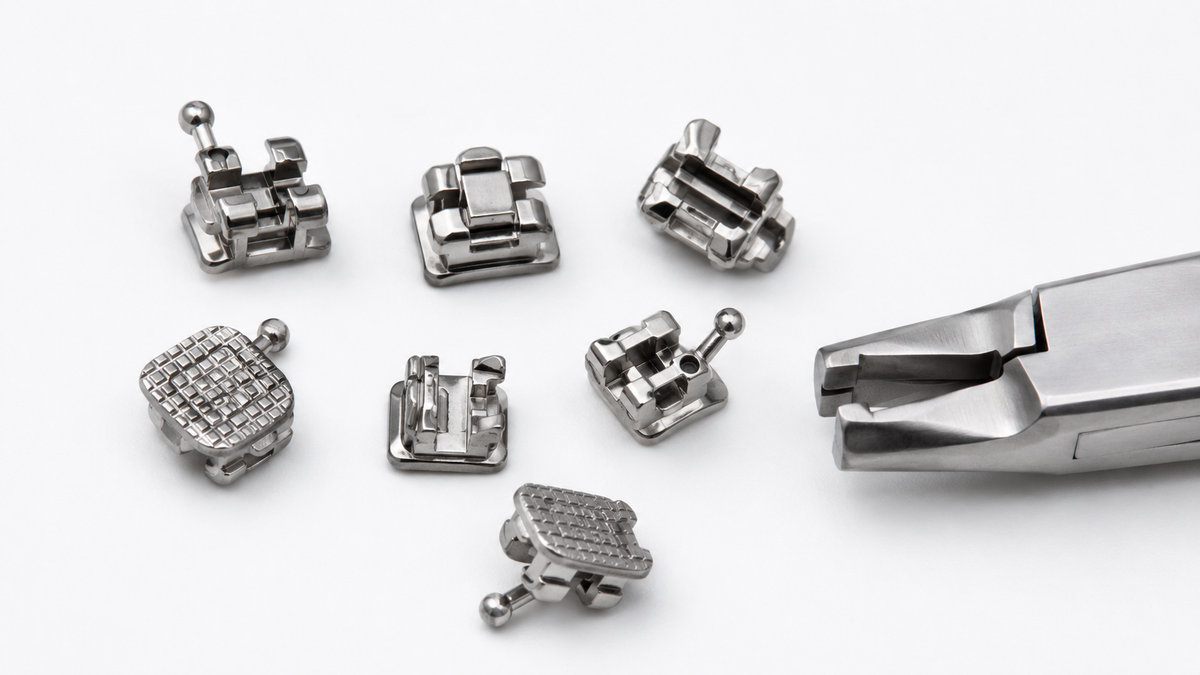
Equipos médicos y de laboratorio. Los mecanismos de instrumentos pequeños, los conectores y el hardware mecánico pueden beneficiarse de la resistencia a la corrosión del 316L o de la resistencia del 17-4PH. La trazabilidad del material, la limpieza, la compatibilidad con la esterilización y los requisitos reglamentarios del dispositivo aún necesitan una revisión independiente. Para obtener una visión general más amplia, consulte nuestra guía sobre fabricación de piezas médicas.
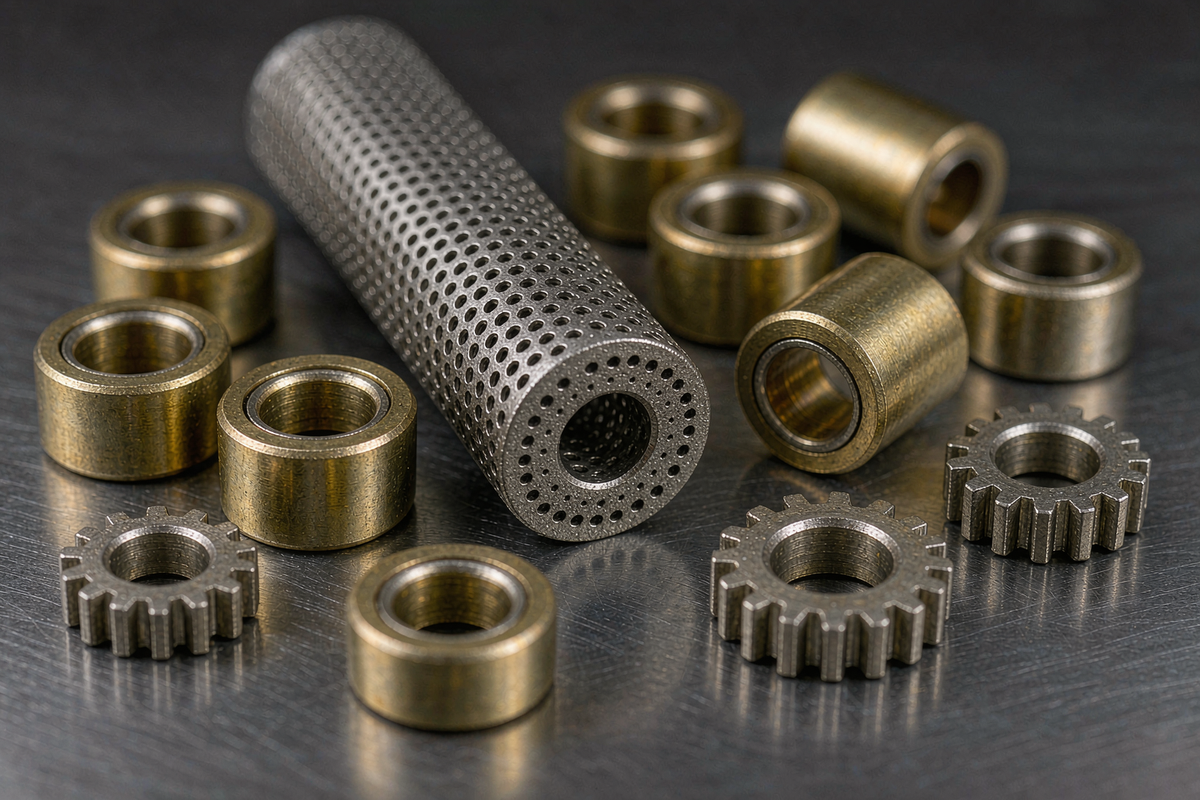
Automatización industrial y robótica. Los pestillos en miniatura, los componentes tipo engranaje, las características de bloqueo y los varillajes de pinza pueden ser adecuados cuando su geometría requeriría múltiples configuraciones de mecanizado. El grado requerido depende del desgaste, la carga, el entorno operativo y la vida útil esperada. Las aplicaciones relacionadas se tratan en nuestro artículo sobre pinzas robóticas y efectores finales.
Conjuntos automotrices y mecánicos. Las levas pequeñas, los trinquetes, los sujetadores y el hardware relacionado con la transmisión son posibles candidatos para MIM cuando la cantidad de producción respalda el utillaje dedicado. Los aceros de baja aleación tratados térmicamente pueden considerarse para estas aplicaciones, sujetos a los requisitos de resistencia, fatiga y validación.
Electrónica e instrumentos de precisión. El MIM de acero puede producir soportes, hardware de conectores, componentes de bisagras y piezas mecánicas compactas con características repetidas. Los diseñadores deben confirmar el comportamiento magnético, la exposición a la corrosión y los requisitos de acabado cosmético antes de seleccionar un grado de acero inoxidable.
Ninguna industria en particular hace que el MIM sea automáticamente el proceso correcto. La geometría, la cantidad, las tolerancias y los requisitos de calificación siguen determinando la ruta de fabricación.
Moldeo por inyección de metal con acero frente a mecanizado CNC: ¿Cuál es mejor?
Para piezas de acero pequeñas, la elección entre el moldeo por inyección de metal y el mecanizado suele ser una cuestión de madurez del diseño, complejidad, volumen y costo de las operaciones secundarias.
| Factor de decisión | MIM de acero | Mecanizado CNC |
|---|---|---|
| Mejor ajuste | Piezas complejas de producción repetida | Prototipos, diseños cambiantes y trabajo de bajo volumen |
| Inversión inicial | Se requiere utillaje dedicado | Por lo general, no requiere molde dedicado |
| Características 3D complejas | Puede consolidar muchas características en una pieza moldeada | Puede requerir múltiples configuraciones o herramientas especiales |
| Utilización de material | Formado de forma casi final con eliminación limitada de material | El material se elimina de una barra sólida |
| Control dimensional | Se debe gestionar la contracción por sinterización | Control fuerte de características de precisión |
| Cambios de diseño | Los cambios en las herramientas pueden ser costosos | Los programas se pueden revisar más fácilmente |
| Procesamiento secundario | A menudo es necesario para características críticas | El mecanizado es la operación de conformado principal |
| Economía de la unidad | A menudo mejora a medida que aumenta el volumen | A menudo atractivo para cantidades más bajas |
Considere un componente de bloqueo en miniatura de 17-4PH con varias características angulares. Si el proyecto necesita 30 prototipos, el mecanizado puede ser la opción más práctica porque el diseño todavía está en fase de prueba. Si la misma pieza aprobada se producirá en cantidades mucho mayores, el MIM puede reducir las operaciones repetidas de corte y configuración.
No existe una cantidad de pedido fija a partir de la cual el MIM resulte más económico. El punto de equilibrio depende del coste del molde, el tipo de acero, la geometría de la pieza, la demanda anual, el riesgo de desechos y los requisitos de acabado. Para opciones de prototipado y acabado de precisión, consulte el servicio de mecanizado CNC de XY-Global.

¿Qué determina el coste del moldeo por inyección de metal (MIM) de acero?
El grado del polvo es solo una parte del coste. Los ingenieros y compradores deben analizar la ruta de fabricación completa en lugar de comparar únicamente los precios de las materias primas.
El utillaje y la complejidad de la pieza afectan a la inversión inicial. La necesidad de correderas adicionales, un diseño de entrada difícil, requisitos estéticos exigentes o características complejas de desmoldeo pueden encarecer el molde.
El tamaño de la pieza y el grosor de sus secciones influyen en el consumo de material, la eliminación del aglutinante, el tiempo de sinterización y el control de la deformación. Una pieza compacta con paredes uniformes suele ser más fácil de procesar que una pieza pesada con secciones macizas gruesas.
El tratamiento térmico y el acabado pueden añadir costes, especialmente cuando una característica endurecida debe mantener además una tolerancia dimensional estricta. El pulido, la pasivación, el recubrimiento, el mecanizado y la inspección individual deben incluirse en el presupuesto.
El volumen del pedido afecta a la amortización del utillaje. Un precio unitario más bajo en producción puede no compensar el coste inicial del molde cuando la cantidad total a lo largo de la vida útil del producto es pequeña o incierta.
Por esta razón, el moldeo por inyección de acero se evalúa mejor a través del coste total por pieza terminada aceptada, incluyendo el utillaje y los requisitos de calidad.
Cómo especificar el acero para moldeo por inyección de metal para una cotización
Una solicitud de cotización clara hace que la comparación de materiales sea más significativa y reduce el riesgo de rediseño una vez iniciado el utillaje. Antes de enviar un proyecto para su evaluación, facilite lo siguiente:
-
Un archivo CAD 3D y un plano 2D que identifique las dimensiones críticas y las referencias.
-
El grado de acero preferido o, si aún no se ha decidido, la resistencia, dureza, resistencia al desgaste y rendimiento frente a la corrosión requeridos.
-
El entorno de uso final, las cargas de funcionamiento y cualquier condición relevante de limpieza o esterilización.
-
La cantidad de prototipos esperada, el volumen de producción anual y la vida útil estimada del producto.
-
El postprocesamiento requerido, como envejecimiento, pasivación, chapado o mecanizado de precisión.
-
Las expectativas en cuanto a inspección, pruebas, certificación de materiales y trazabilidad.
Para piezas exigentes, especifique si el material debe cumplir con una norma de materiales MIM acordada en lugar de limitarse a la composición química de un acero forjado con un nombre similar. Las referencias pertinentes incluyen la norma ASTM B883 para materiales moldeados por inyección de metal y la norma MPIF 35-MIM. La última edición publicada de la norma MPIF 35-MIM se lanzó en 2025, y los requisitos deben confirmarse con respecto a la norma de compra aplicable y la especificación del proyecto.
Una revisión temprana del diseño para la fabricación (DFM) también debe identificar las superficies que requieren un sobreespesor de mecanizado y las características propensas a deformarse durante la sinterización.
Preguntas frecuentes
¿Qué acero es el más utilizado en el moldeo por inyección de metal?
Los aceros inoxidables 316L y 17-4PH son las opciones más comunes. El 316L se suele elegir por su resistencia a la corrosión y ductilidad, mientras que el 17-4PH se utiliza cuando se requiere una mayor resistencia. Grados endurecibles como el 420 y 440C, así como aceros de baja aleación como el 4605, también se emplean en aplicaciones mecánicas específicas.
¿Son las piezas de acero moldeadas por inyección de metal tan resistentes como las piezas de acero mecanizadas?
El MIM puede producir piezas de acero densas con propiedades mecánicas útiles, pero el rendimiento no es automáticamente idéntico al del acero forjado o laminado. Influyen la aleación, la densidad final, el tratamiento térmico, la geometría de la pieza y las condiciones de carga. Los ingenieros deben comparar las propiedades probadas para la condición MIM especificada, especialmente en componentes críticos para la fatiga o la seguridad.
¿Cuál es la tolerancia típica para el moldeo por inyección de metal de acero?
Una estimación inicial para las dimensiones generales tras la sinterización suele rondar el ±0,3–0,5%, pero este rango no debe considerarse una garantía universal del proceso. La estrategia de utillaje, la geometría de la pieza, el grado de acero y el comportamiento durante la sinterización determinan la capacidad real. Las características críticas pueden requerir mecanizado secundario para alcanzar sus tolerancias especificadas.
Soporte de fabricación MIM de acero de XY-Global
Elegir el grado de acero correcto es solo el primer paso. Un proyecto exitoso también necesita comentarios prácticos de DFM, un enfoque de utillaje adecuado, un postprocesamiento controlado y requisitos de inspección claros.
En XY-Global, apoyamos la fabricación de componentes metálicos de precisión personalizados mediante la selección de procesos, revisión de ingeniería, mecanizado CNC y soporte técnico para proyectos de moldeo por inyección de metal. Podemos ayudar a evaluar si una pieza es más adecuada para MIM de acero, mecanizado CNC o una combinación de ambos procesos.
Si está desarrollando un componente de acero pequeño, contacte a XY-Global enviándonos sus planos, cantidades esperadas, requisitos de material y detalles de la aplicación. Nuestro equipo puede revisar las consideraciones de fabricación clave antes de que el proyecto pase a la fase de utillaje o producción.
Compartir:
Proceso de calibrado en pulvimetalurgia: propósito, etapas y tolerancias
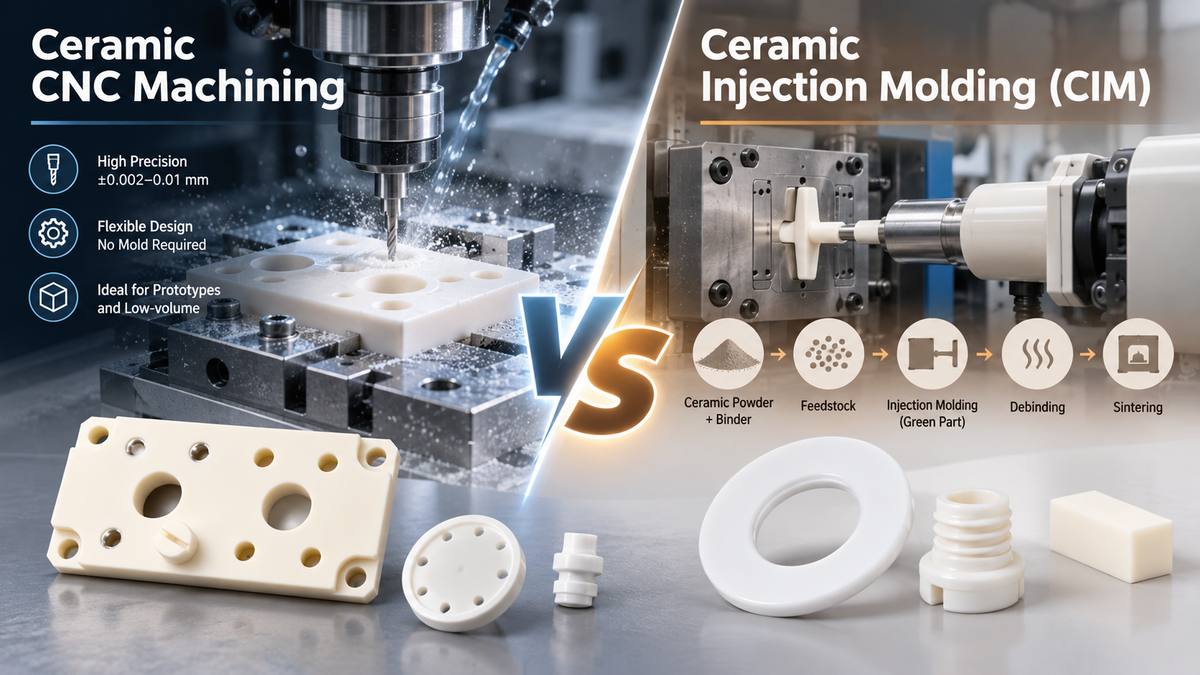
Mecanizado CNC de cerámica frente a moldeo por inyección de cerámica (CIM): ¿Qué proceso debería elegir?